



Comprendre le Binder Jetting : vue d'ensemble complète de l'impression 3D
Qu'est-ce que le Binder Jetting ?
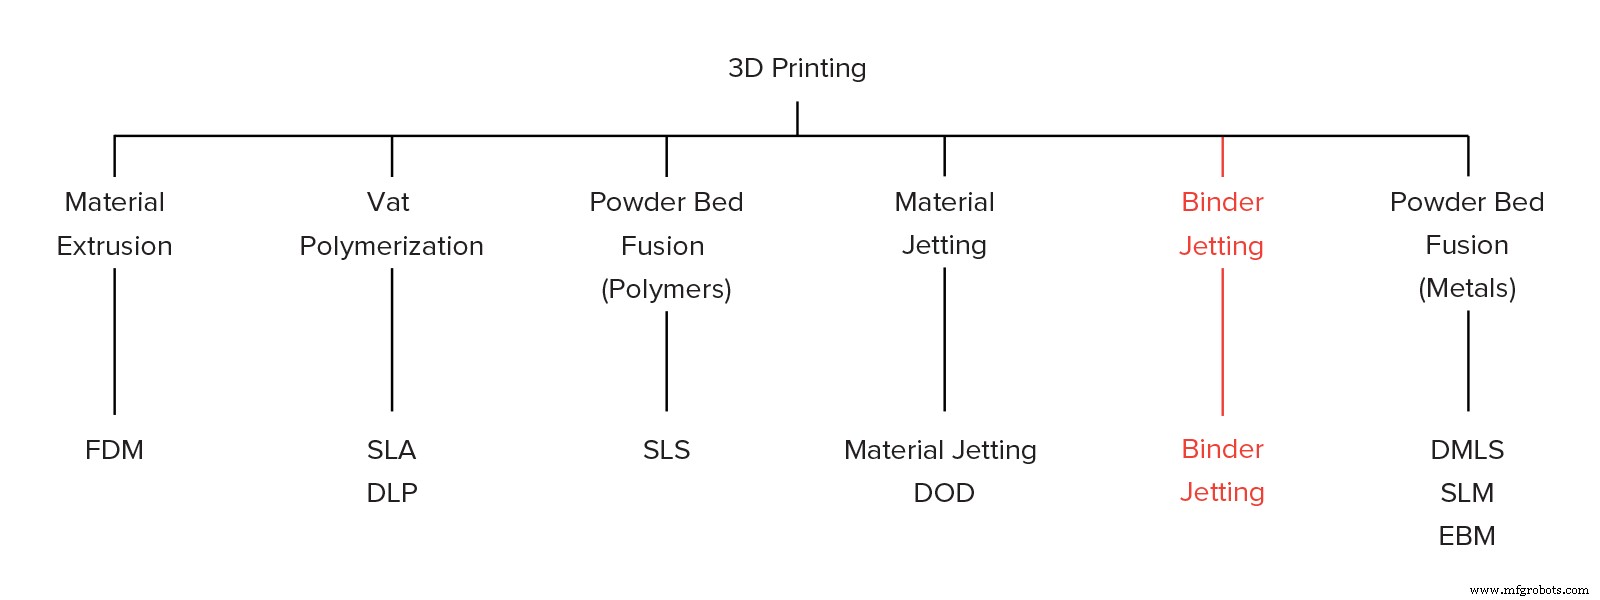
Applications variées : prototypes couleur complète (figurines), noyaux et moules de fonderie sable grande taille, pièces métalliques bas coût.
Avec de telles applications diverses, il est essentiel pour un concepteur voulant exploiter pleinement les capacités du Binder Jetting de comprendre la mécanique de base du processus et son lien avec ses avantages et limitations clés.
Comment fonctionne le Binder Jetting ?
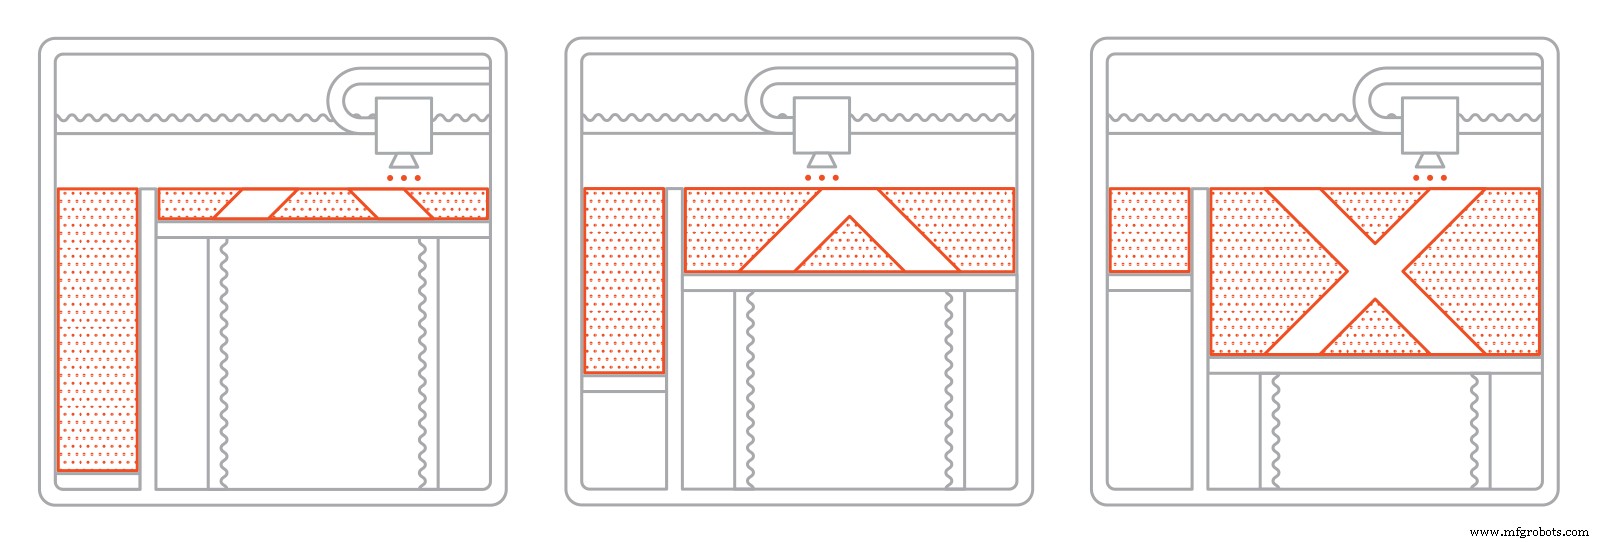
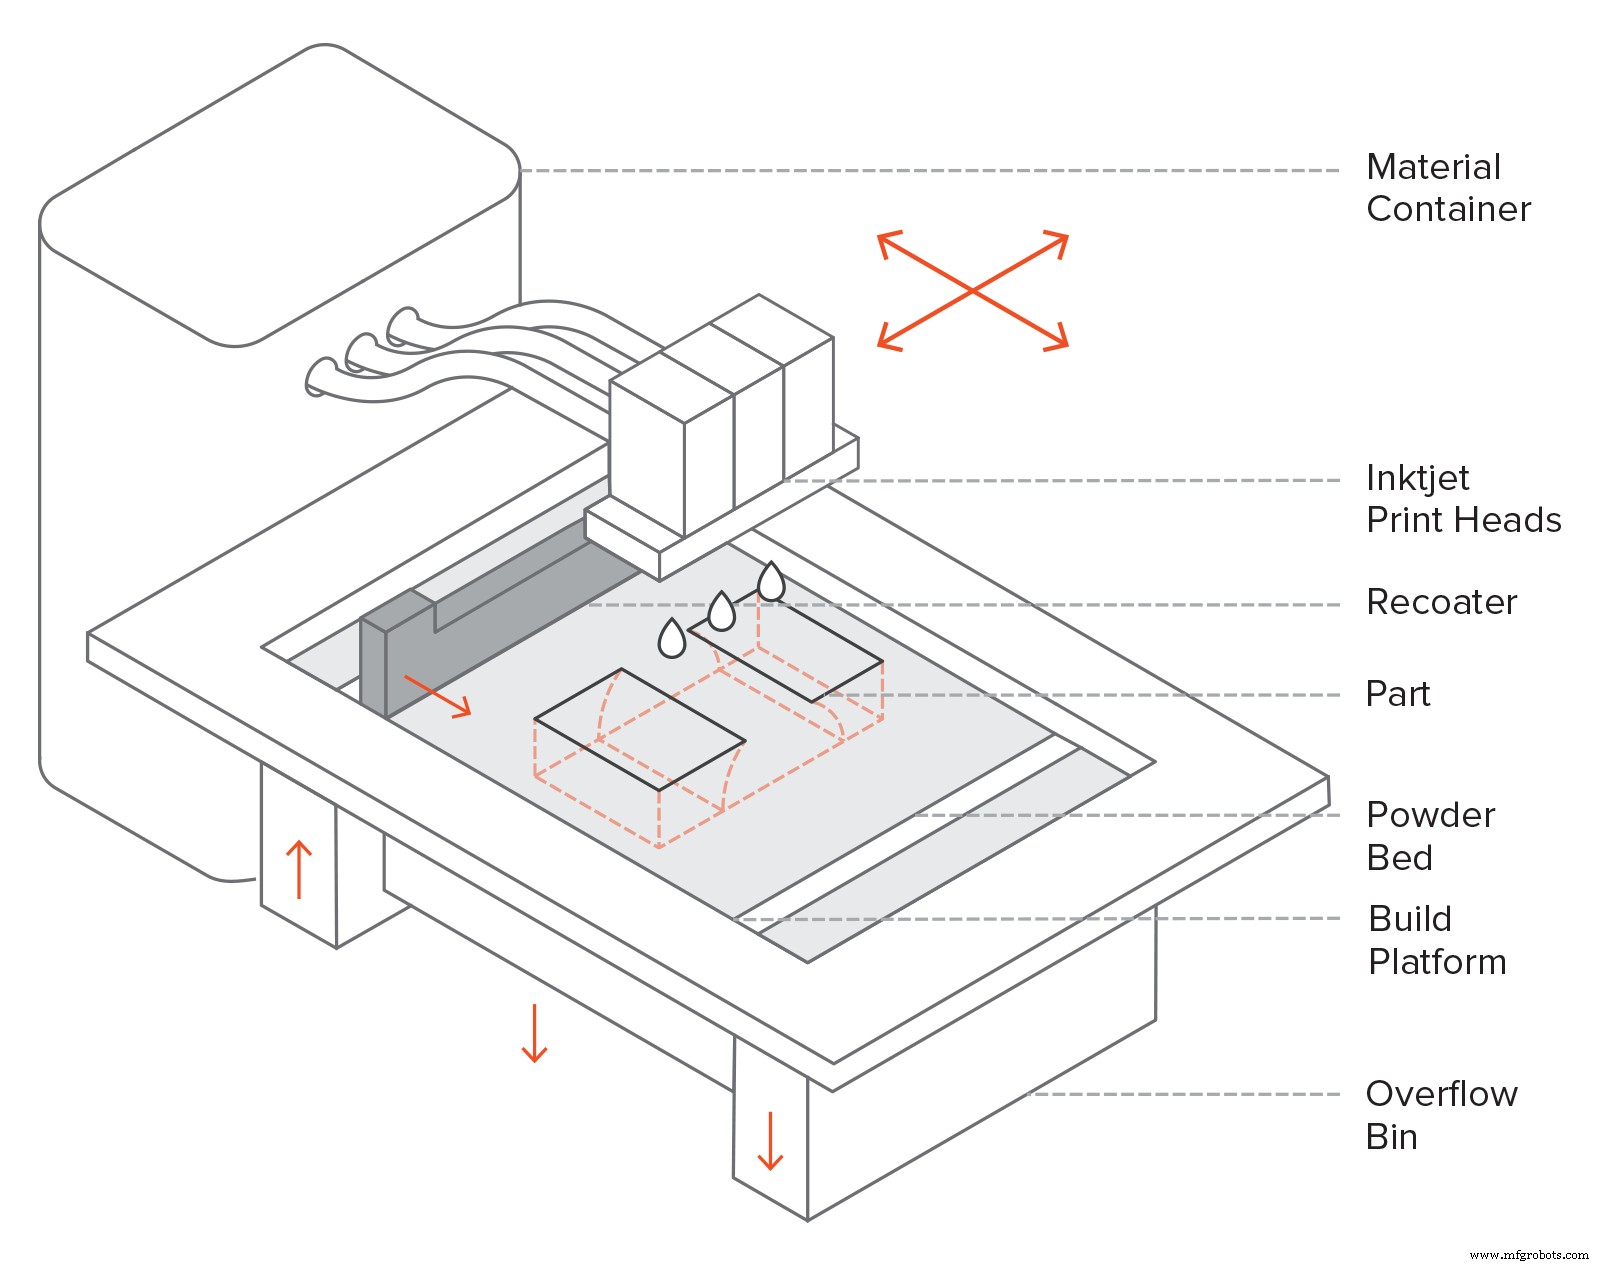
- Une lame de recoating étale une fine couche de poudre sur le plateau.
- Un chariot avec buses jet d'encre (similaires imprimantes 2D bureau) passe sur le lit, déposant sélectivement des gouttelettes d'agent liant (colle) qui lient les particules de poudre. En Binder Jetting couleur, l'encre colorée est aussi déposée à cette étape. Taille goutte ~80 μm : bonne résolution.
- Couche terminée : le plateau descend, la lame recoate. Répétition jusqu'à completion.
- Après impression, la pièce est encapsulée dans la poudre et laissée à durcir/gagner en résistance. Puis retirée du bac, poudre libre nettoyée par air sous pression.
Selon le matériau, post-traitement généralement requis. Ex. : pièces métal Binder Jetting doivent être frittées (ou traitées thermiquement) ou infiltrées avec métal bas point de fusion (généralement bronze). Prototypes couleur infiltrés acrylique et revêtus pour vivacité couleurs. Noyaux/moules fonderie sable : généralement prêts à l'emploi après impression.
C'est parce que les pièces sortent de l'imprimante en état « vert » (green state). Pièces Binder Jetting en état vert : propriétés mécaniques pauvres (très cassantes) et porosité élevée.
Caractéristiques du Binder Jetting
Paramètres d'imprimante
Presque tous paramètres pré-réglés par le fabricant.
Hauteur de couche typique selon matériau : modèles couleur complète 100 microns, pièces métal 50 microns, moules fonderie sable 200-400 microns.
Avantage clé du Binder Jetting : la liaison se fait à température ambiante. Distorsions dimensionnelles liées effets thermiques (gauchissement FDM, SLS, DMLS/SLM, curling SLA/DLP) ne sont pas un problème.
Résultat : volumes de construction parmi les plus grands de toutes technologies 3D (jusqu'à 2200 × 1200 × 600 mm). Grandes machines = moules fonderie sable. Systèmes métal Binder Jetting : volumes plus grands que DMLS/SLM (jusqu'à 800 × 500 × 400 mm), permettant fabrication parallèle de multiples pièces. Taille max pièce limitée à ~50 mm recommandé, dû au post-traitement.
De plus, Binder Jetting ne requiert aucune structure de support : la poudre environnante fournit tout le soutien nécessaire (similaire SLS). Différence clé avec autres procédés métal qui requièrent supports extensifs, permettant création de structures libres métal avec très peu de restrictions géométriques. Imprécisions géométriques en métal Binder Jetting proviennent principalement du post-traitement (section ultérieure).
Comme les pièces n'ont pas besoin d'être fixées au plateau, tout le volume de construction peut être utilisé. Binder Jetting adapté à la production par lots faible à moyenne. Pour exploiter pleinement les capacités, il est crucial de considérer comment remplir efficacement tout le volume (bin packing).
Binder Jetting couleur complète
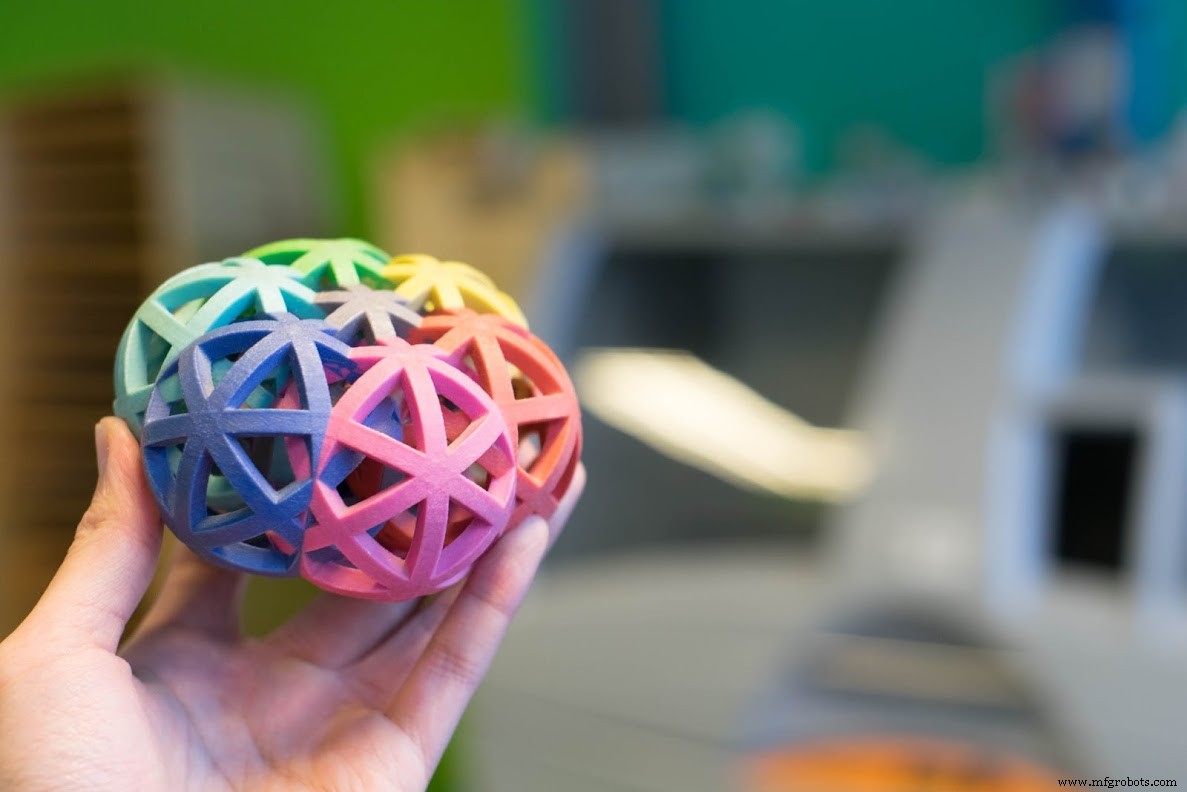
Le Binder Jetting produit des pièces 3D couleur complète comme le Material Jetting. Souvent utilisé pour figurines et cartes topographiques, pour son faible coût.
Modèles couleur : poudre grès ou PMMA. Tête principale jette le liant, tête secondaire jette l'encre colorée. Encres de couleurs différentes combinées pour très large gamme, comme imprimante 2D jet d'encre.
Après impression, pièces revêtues cyanoacrylate (super glue) ou autre infiltrant pour améliorer résistance et vivacité couleurs. Couche époxy secondaire possible pour renforcer davantage. Même avec ces étapes, pièces couleur Binder Jetting restent très cassantes et non recommandées pour applications fonctionnelles.
Pour impression couleur, modèle CAO avec info couleur requis. Couleur applicable via deux méthodes : par face ou texture map. Par face : rapide, facile. Texture map : plus de contrôle et détail. Consultez votre logiciel CAO natif.
Noyaux et moules de fonderie sable
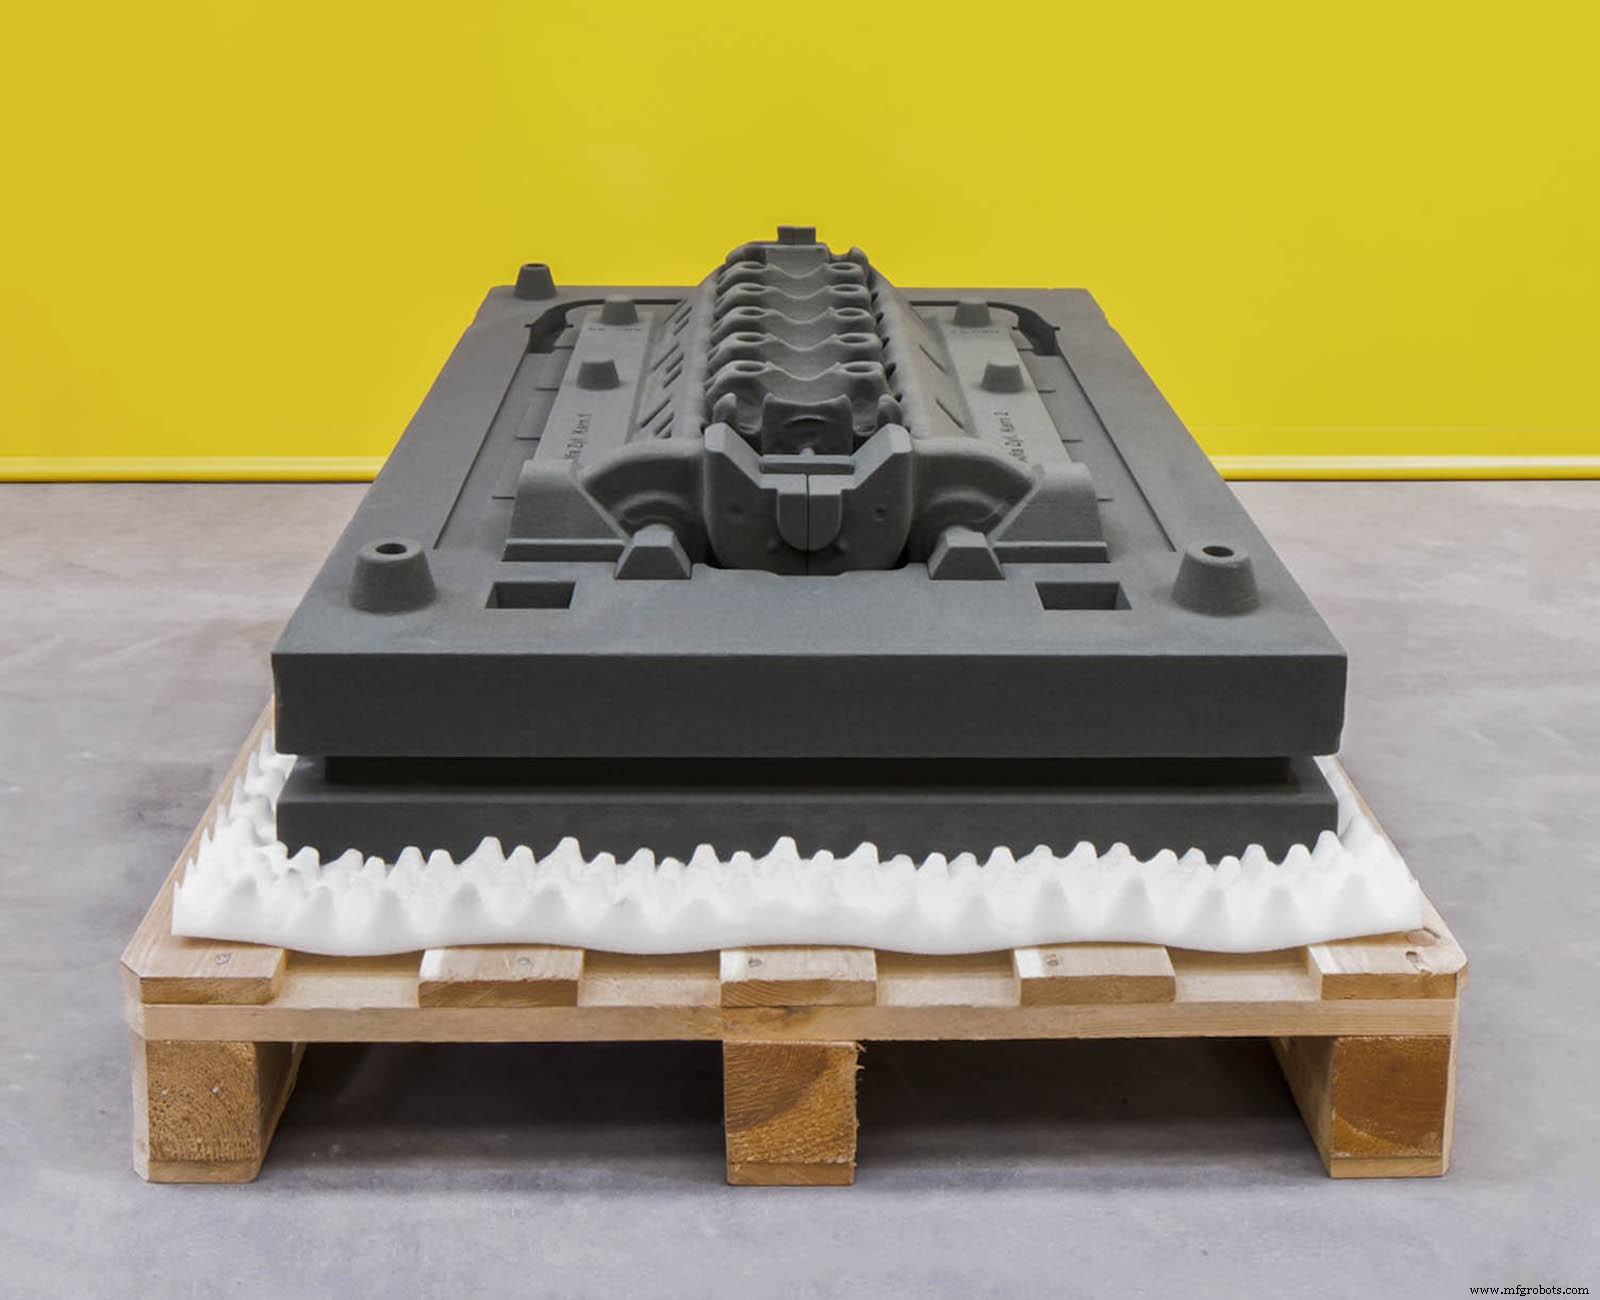
La production de grands modèles de fonderie sable est l'une des utilisations les plus courantes du Binder Jetting. Faible coût et rapidité en font une excellente solution pour designs de modèles élaborés très difficiles ou impossibles par techniques traditionnelles.
Noyaux et moules généralement imprimés avec sable ou silice. Après impression, moules généralement prêts immédiatement pour coulée. Composant métallique coulé retiré après coulée en brisant le moule. Même à usage unique, gains de temps et coût substantiels vs fabrication traditionnelle.
Binder Jetting métal
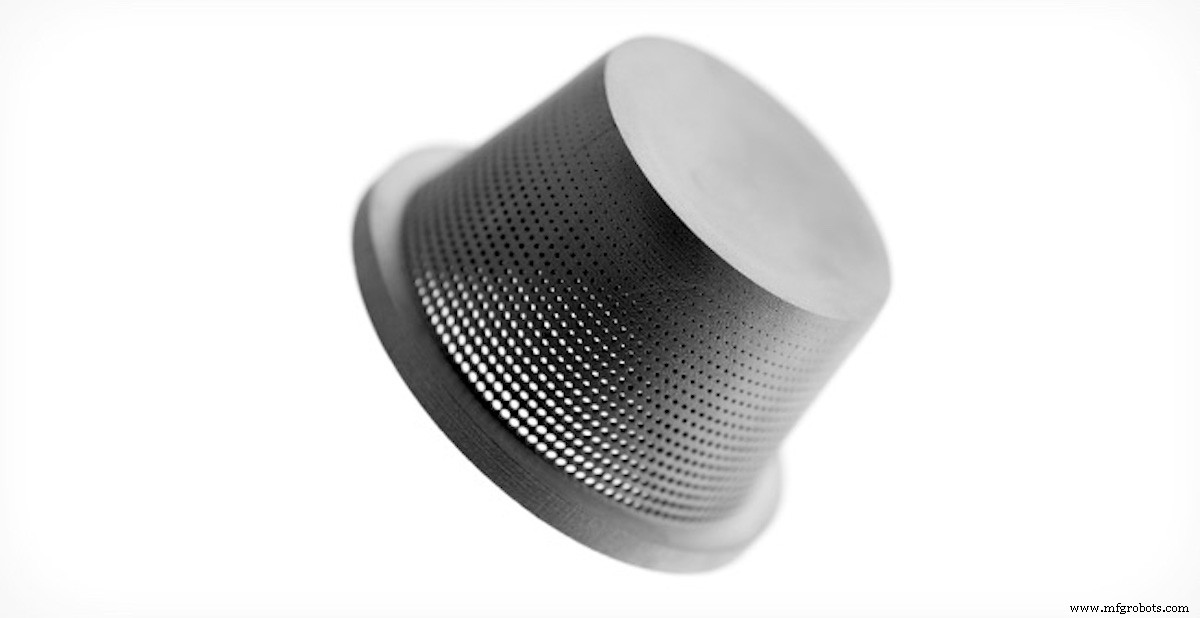
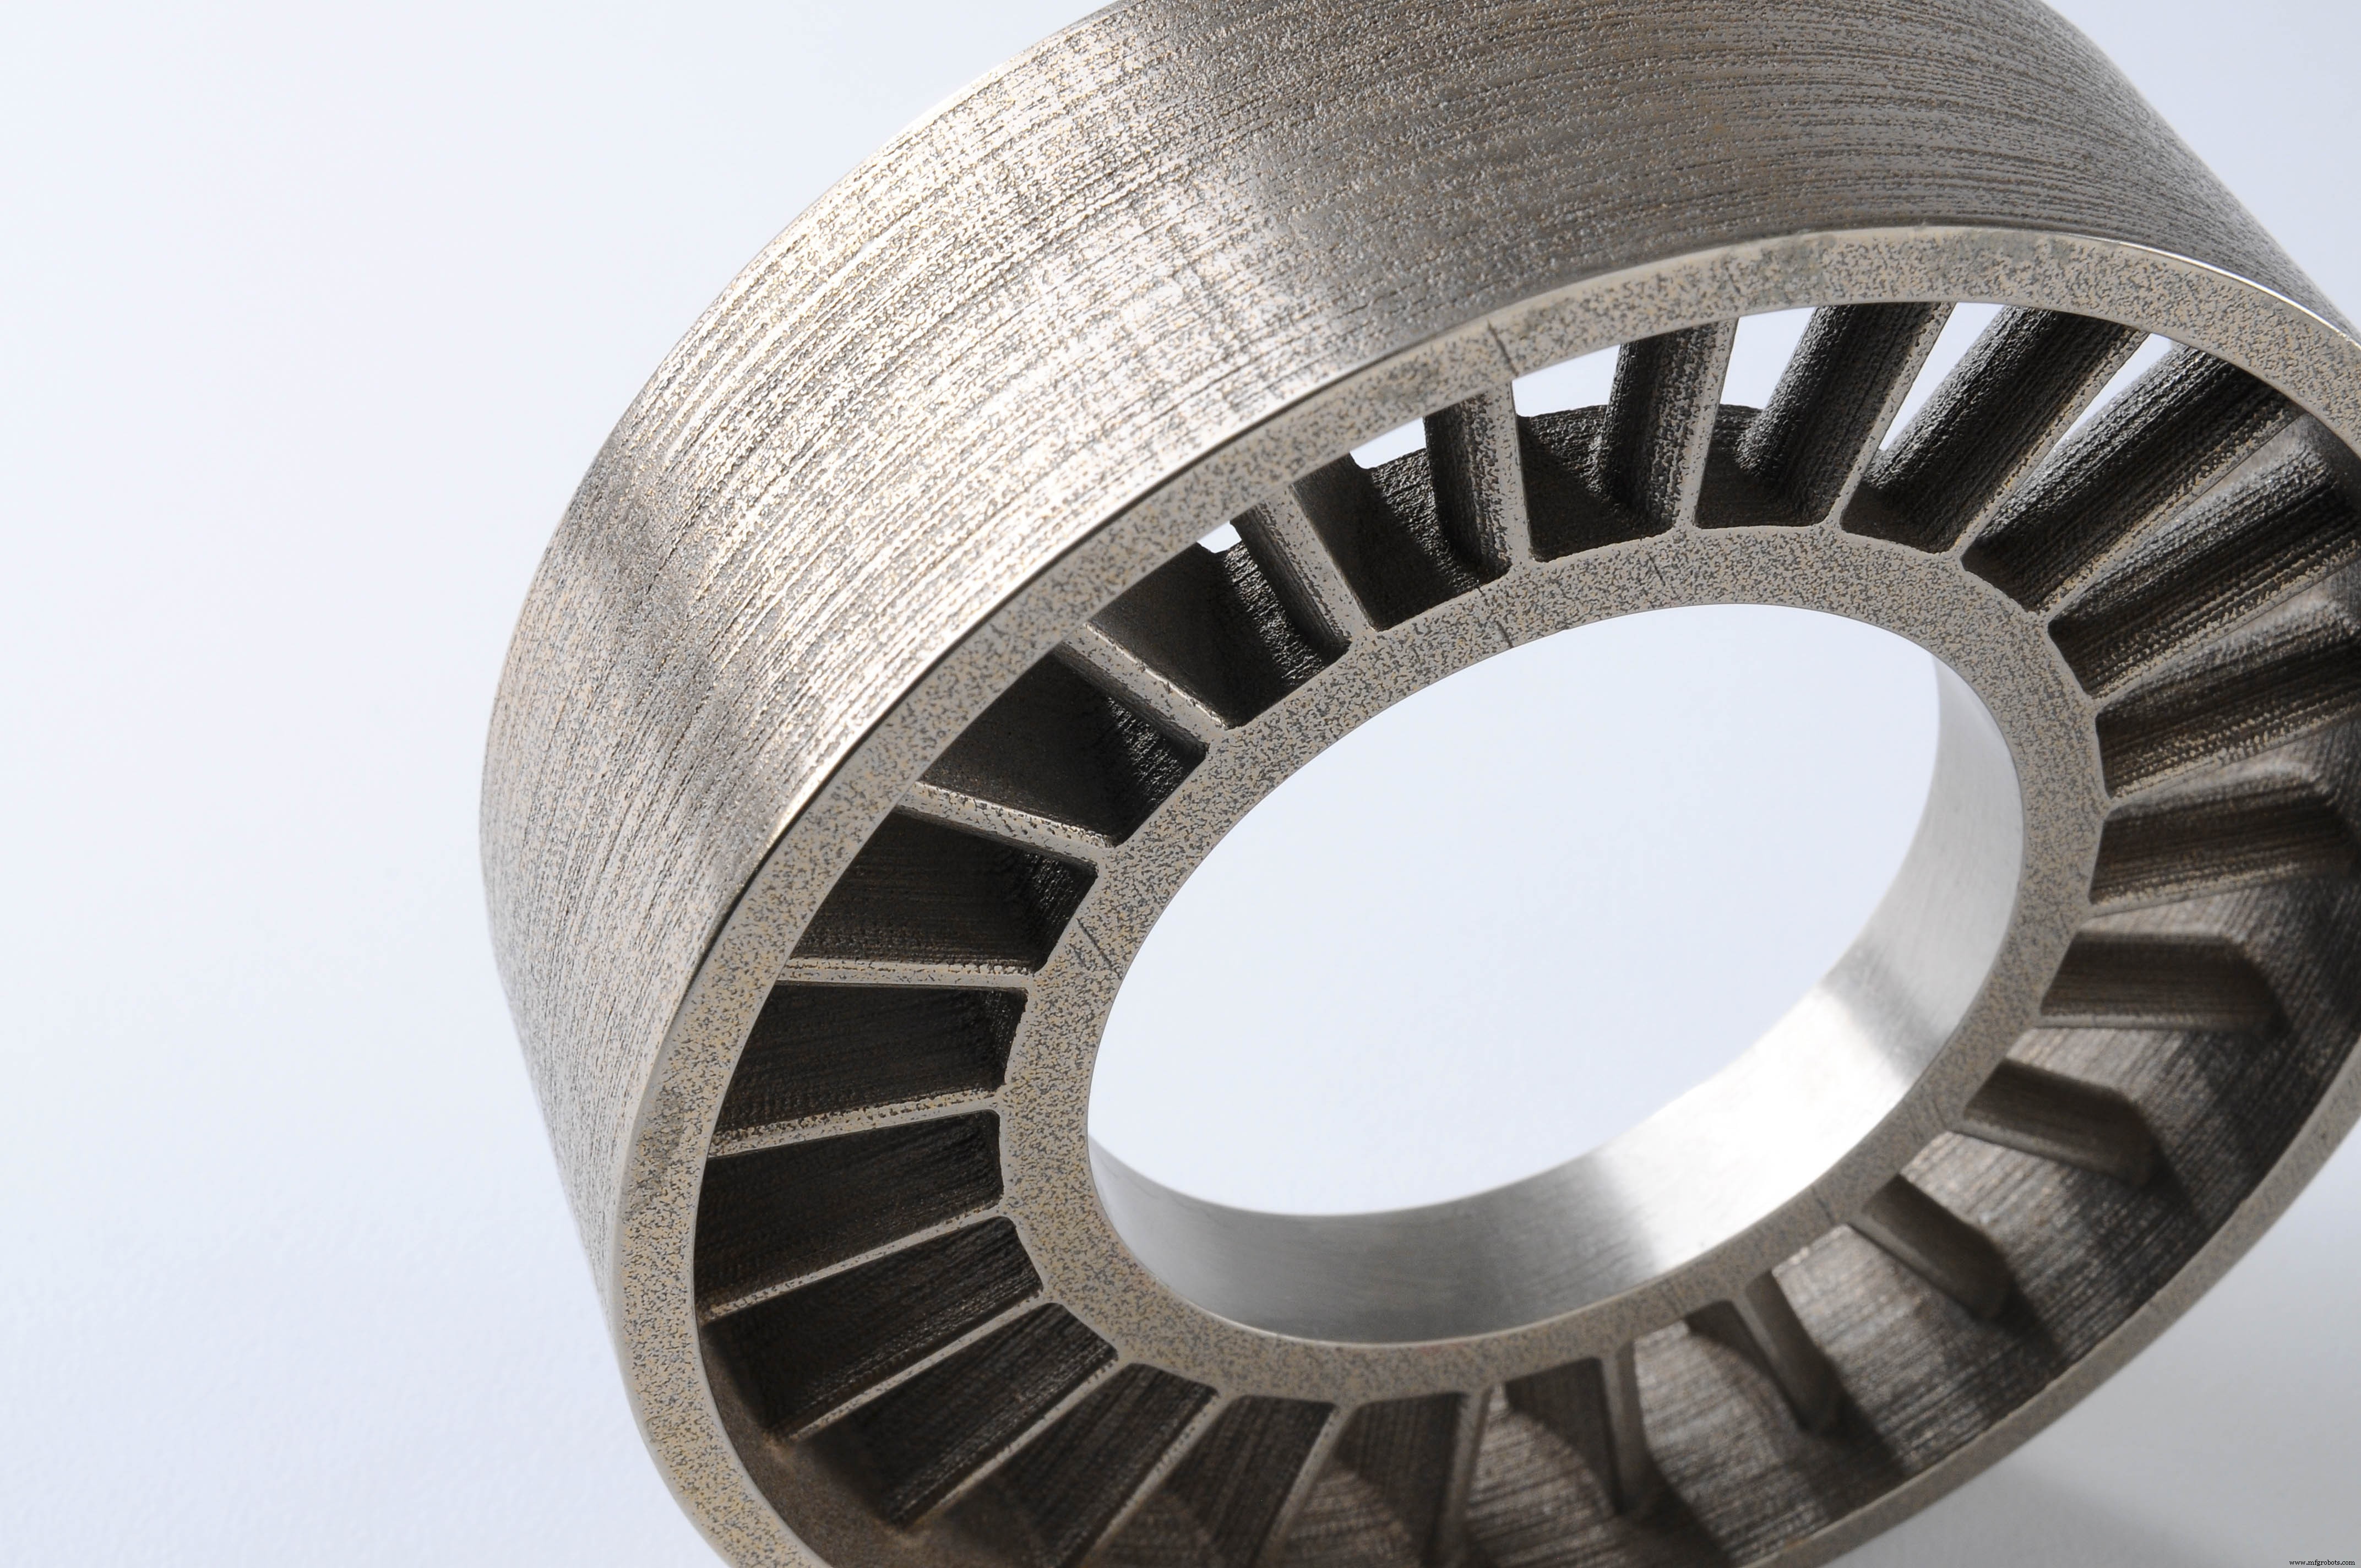
Le Binder Jetting métal est jusqu'à 10x plus économique que les autres procédés métal 3D (DMLS/SLM). Volume de construction considérable et pièces ne requièrent aucun support pendant l'impression, permettant géométries complexes. Technologie très attractive pour production métal faible à moyenne.
Principal inconvénient : propriétés mécaniques non adaptées aux applications haute performance. Néanmoins, propriétés équivalentes aux pièces Metal Injection Molding (MIM), l'une des méthodes les plus utilisées pour production de masse de pièces métal.
Infiltration & Frittage
Pièces métal Binder Jetting requièrent un processus secondaire après impression : infiltration ou frittage, pour obtenir de bonnes propriétés mécaniques, les pièces état brut consistant en particules métal liées par adhésif polymère.
- Infiltration : pièce placée en four, liant brûlé laissant vides (~60 % porosité). Bronze infiltre les vides par capillarité → pièces faible porosité, bonne résistance.
- Frittage : pièces en four haute température, liant brûlé, particules métal restantes frittées (liées) ensemble → pièces très faible porosité.
Caractéristiques du Binder Jetting métal
Précision et tolérance varient grandement selon modèle, difficiles à prédire, très dépendantes géométrie. Ex. : pièces longueur 25-75 mm rétractent 0,8-2 % après infiltration, pièces plus grandes ~3 % retrait moyen. Pour frittage, retrait ~20 %. Dimensions compensées pour le retrait par logiciel machine, mais retrait non-uniforme peut poser problème et doit être anticipé en phase de design avec l'opérateur machine.
L'étape post-traitement peut aussi être source d'imprécisions. Ex. : pendant frittage, pièce chauffée haute température, ramollit. Dans cet état mou, zones non supportées peuvent se déformer sous leur poids. De plus, au retrait pendant frittage, frottement entre plateau four et surface inférieure pièce peut mener au gauchissement. Communication avec l'opérateur Binder Jetting clé pour résultats optimaux.
Pièces métal Binder Jetting frittées/infiltrées ont porosité interne (frittage : 97 % dense, infiltration : ~90 %). Affecte propriétés mécaniques : vides = amorces fissures. Résistance fatigue, rupture, allongement rupture : propriétés les plus affectées. Procédés métallurgiques avancés (Hot Isostatic Pressing - HIP) peuvent produire pièces quasi sans porosité interne. Pour applications performance critique : DMLS/SLM recommandés.
Avantage du Binder Jetting métal vs DMLS/SLM : rugosité de surface. Typiquement Ra 6 μm après post-traitement, reducible à Ra 3 μm si grenaillage. En comparaison, rugosité état brut DMLS/SLM ~ Ra 12-16 μm. Particulièrement bénéfique pour géométries internes (ex. canaux internes) où post-traitement difficile.
Tableau comparatif propriétés mécaniques principales pièces Acier Inoxydable, Binder Jetting vs DMLS/SLM :
| Binder Jetting Acier 316 (fritté) | Binder Jetting Acier 316 (bronze infiltré) | DMLS/SLM Acier 316L | |
|---|---|---|---|
| Limite élastique | 214 MPa | 283 MPa | 470 MPa |
| Allongement rupture | 34 % | 14,5 % | 40 % |
| Module élasticité | 165 GPa | 135 GPa | 180 GPa |
Matériaux courants Binder Jetting
Poudres Binder Jetting en gamme de matériaux. Application finale définit la poudre la plus appropriée. Coût poudres céramiques généralement faible. Poudres métal plus chères, mais plus économiques que DMLS/SLM. Contrairement SLS, 100 % poudre non liée recyclable → économies matière.
| Matériau | Caractéristiques |
|---|---|
| Grès couleur complète | ✓ Modèles non-fonctionnels couleur complète ✗ Très cassant |
| Sable silice | ✓ Très haute résistance thermique ✓ Excellent applications fonderie sable |
| Acier inoxydable (bronze infiltré) | ✓ Bonnes propriétés mécaniques ✓ Usinable ✗ ~10 % porosité interne |
| Acier inoxydable (fritté) | ✓ Très bonnes propriétés mécaniques ✓ Haute résistance corrosion ✗ ~3 % porosité interne |
| Alliage Inconel (fritté) | ✓ Excellentes propriétés mécaniques ✓ Bonne résistance température ✓ Haute résistance chimique |
| Carbure tungstène (fritté) | ✓ Dureté très élevée ✓ Production outils coupe |
Avantages & Limitations du Binder Jetting
Avantages et inconvénients clés :
- ✓ Pièces métal et prototypes couleur complète à fraction du coût vs DMLS/SLM et Material Jetting
- ✓ Fabrication de très grandes pièces et géométries métal complexes, sans limitation effets thermiques (ex. gauchissement)
- ✓ Capacités fabrication excellentes pour production par lots faible à moyenne
- ✗ Pièces métal Binder Jetting : propriétés mécaniques inférieures au DMLS/SLM (porosité plus élevée)
- ✗ Seuls détails grossiers imprimables : pièces très cassantes état vert, peuvent fracturer pendant post-traitement
- ✗ Sélection matériaux limitée vs autres procédés 3D
Caractéristiques principales résumées :
| Binder Jetting | |
|---|---|
| Matériaux | Métaux, Céramiques (sable) |
| Précision dimensionnelle | Métal : ± 2 % ou 0,2 mm (jusqu'à ± 0,5 % ou ± 0,05) Couleur : ± 0,3 mm Sable : ± 0,3 mm |
| Volume construction typique | Métal : 400 × 250 × 250 mm (jusqu'à 800 × 500 × 400 mm) Couleur : 200 × 250 × 200 mm (jusqu'à 500 × 380 × 230 mm) Sable : 800 × 500 × 400 (jusqu'à 2200 × 1200 × 600 mm) |
| Épaisseur couche courante | Métal : 35-50 μm Couleur : 100 μm Sable : 200-400 μm |
| Support | Non requis |
Règles empiriques
- Choisir Binder Jetting métal pour imprimer pièces métal à bas coût, applications ne requérant pas très haute performance.
- Pour pièces métal 3D, Binder Jetting offre plus de liberté design que DMLS/SLM (effets thermiques non-problématiques pendant fabrication).
- Pièces couleur complète Binder Jetting : très cassantes, usage visuel uniquement.
- Utiliser Binder Jetting pour produire très grands noyaux et moules fonderie sable.
impression en 3D
- Impression 3D par jet de liant (Binder Jetting) expliquée : procédé, avantages et limites
- Impression 3D par jet de liant (Binder Jetting) : fonctionnement et enjeux
- Microfabrication 3D : l'art et la science de l'impression à l'échelle micrométrique
- Dépôt d'énergie dirigée (DED) impression 3D : procédé, avantages, applications
- Modélisation par Dépôt de Filament Fondu (FDM) : guide pratique pour amateurs et professionnels
- Choisir le bon plastique pour l'impression 3D : guide complet
- Maîtriser l'impression 3D Polyjet : précision, détails et applications polyvalentes
- Comment l'impression 3D révolutionne le moulage en sable : guide pratique
- La bio-impression expliquée : comment l'impression 3D crée des tissus vivants et les organes du futur