



Structures de support en impression 3D : guide par technologie et bonnes pratiques
Introduction
Les pièces imprimées 3D étant construites couche par couche, une couche précédente sur laquelle construire est requise. Selon la technologie et la complexité du modèle, cela peut signifier qu'une impression 3D nécessite des structures de support.
Lors du choix de la technologie pour un modèle 3D, il est important de considérer les supports et leur impact sur le résultat final. Les supports affectent la finition de surface car ils requièrent du post-traitement pour être retirés, laissant marques ou rugosité.
Cet article traite des supports, leur implémentation par technologie, et comment leur usage impacte les décisions de design.
Supports en FDM
Le Fused Deposition Modeling (FDM) extrude un filament fondu sur une surface de construction selon un chemin prédéfini. En s'extrudant, le matériau refroidit, formant une surface solide servant de fondation pour la couche suivante. Répété couche par couche jusqu'à completion.
Quand le support est-il nécessaire en FDM ?
En FDM, chaque couche est imprimée comme un ensemble de fils de filament chauffé qui adhèrent aux fils dessous et autour. Chaque fil est imprimé légèrement décalé par rapport à la couche précédente. Cela permet de construire jusqu'à des angles de 45°, autorisant l'expansion au-delà de la largeur de la couche précédente.
Quand une caractéristique est imprimée avec un porte-à-faux > 45°, elle peut s'affaisser et requiert du matériau support dessous pour la maintenir. Plus d'infos sur porte-à-faux et FDM ici.
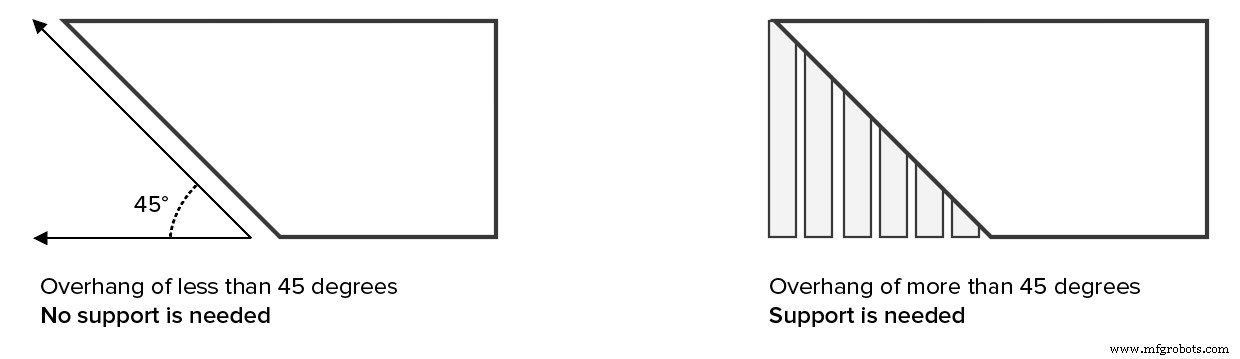
Bridging vs support
Exception à la règle :
Le matériau chaud peut être étiré sur de courtes distances entre deux points : le bridging. Permet d'imprimer sans support avec affaissement minimal. Si pont > 5 mm, support généralement requis pour finition précise.
Plus d'infos sur bridging et FDM ici.
Les ABC (ou YHT) du support FDM
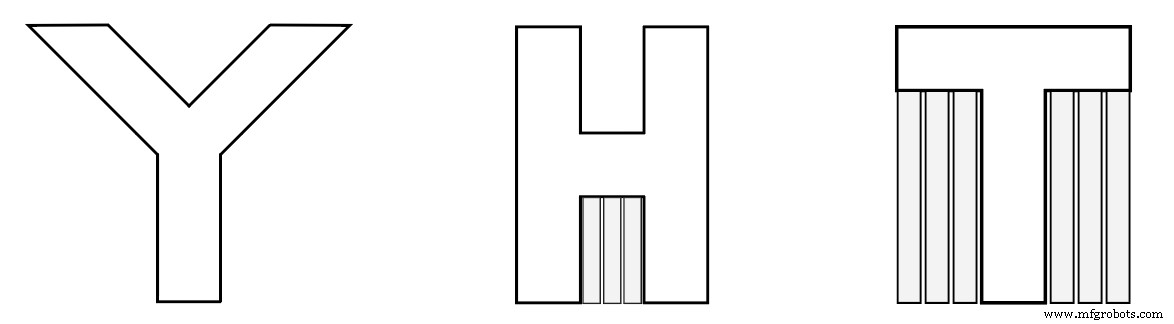
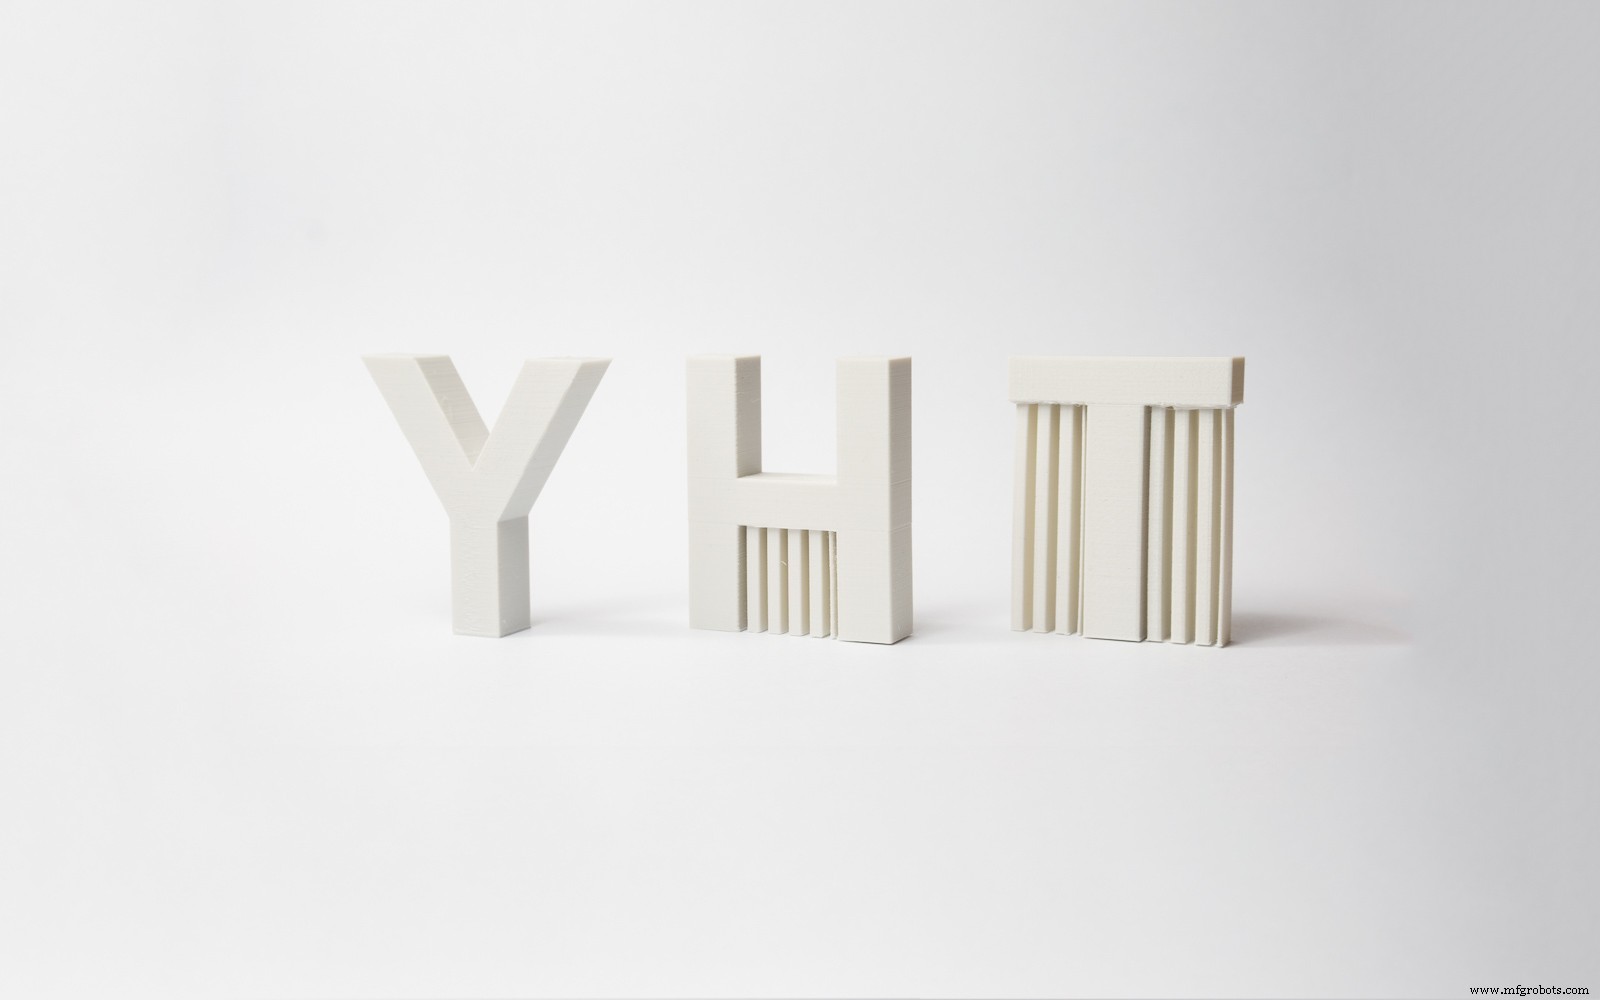
Considérez les lettres Y, H, T et modèles 3D associés.
- Y : bras imprimables aisément. Bien que déployés, ils s'étendent à ≤ 45° → pas de support.
- H : plus complexe. Si pont central < 5 mm, imprimable sans support ni affaissement. > 5 mm → support requis. Exemple : pont > 5 mm → support nécessaire.
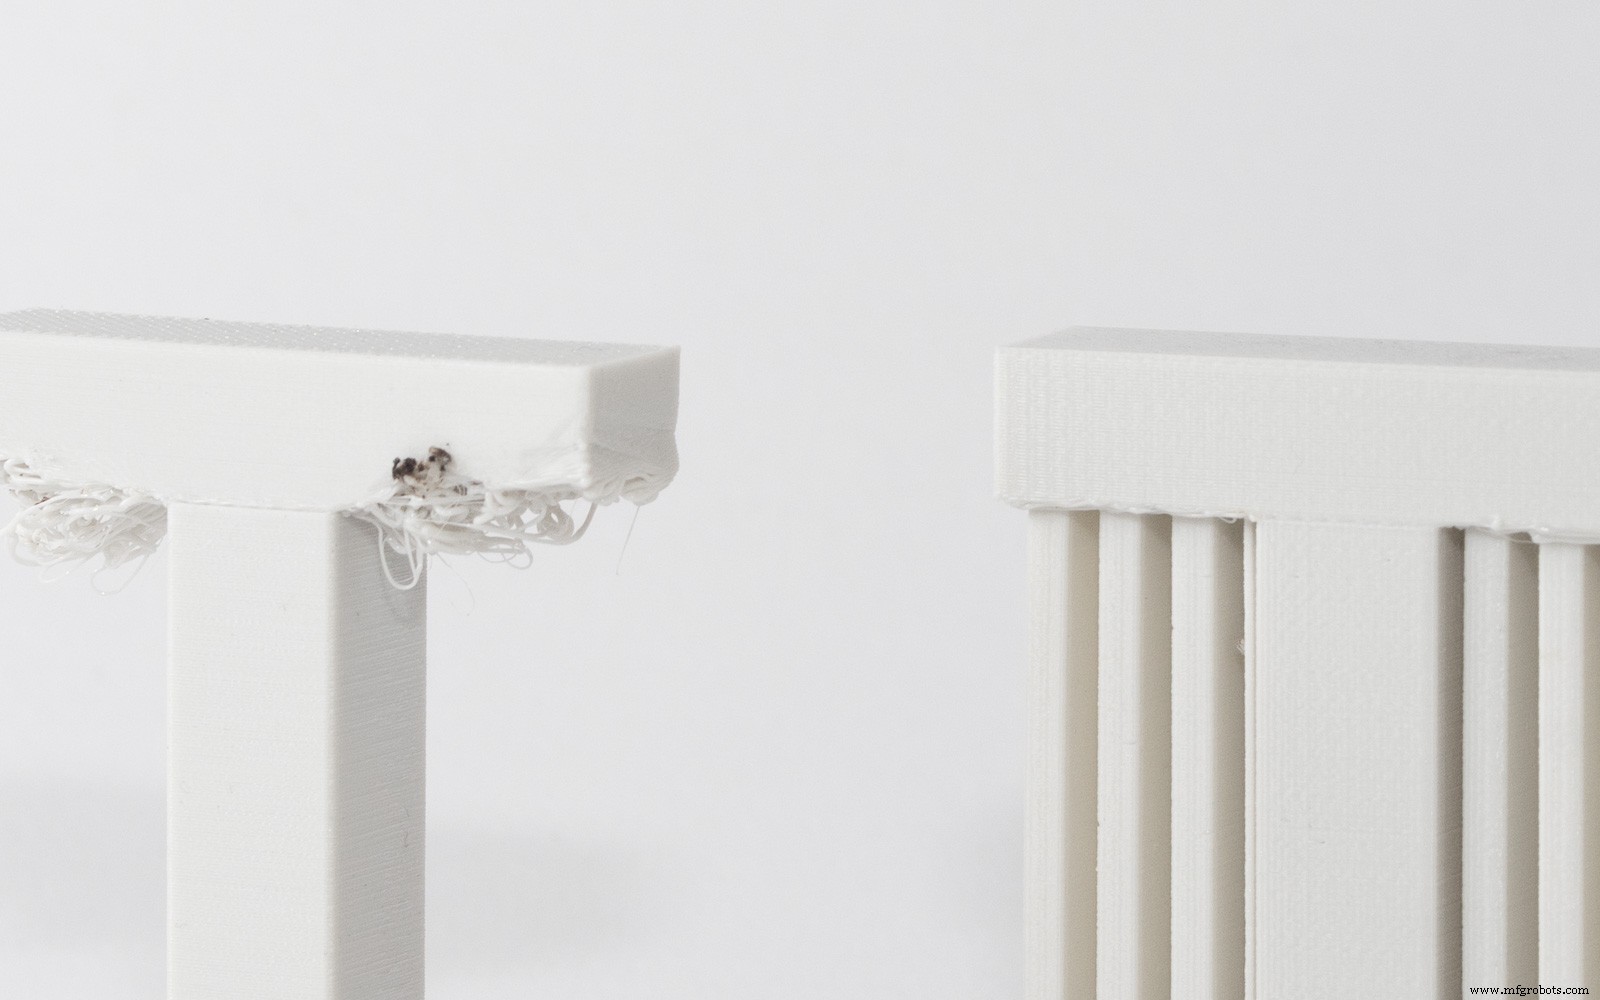
- T : support requis pour les bras. Rien sous les bras extérieurs → matériau tombe sans support.
L'image ci-dessous illustre YHT avec support en gris clair.
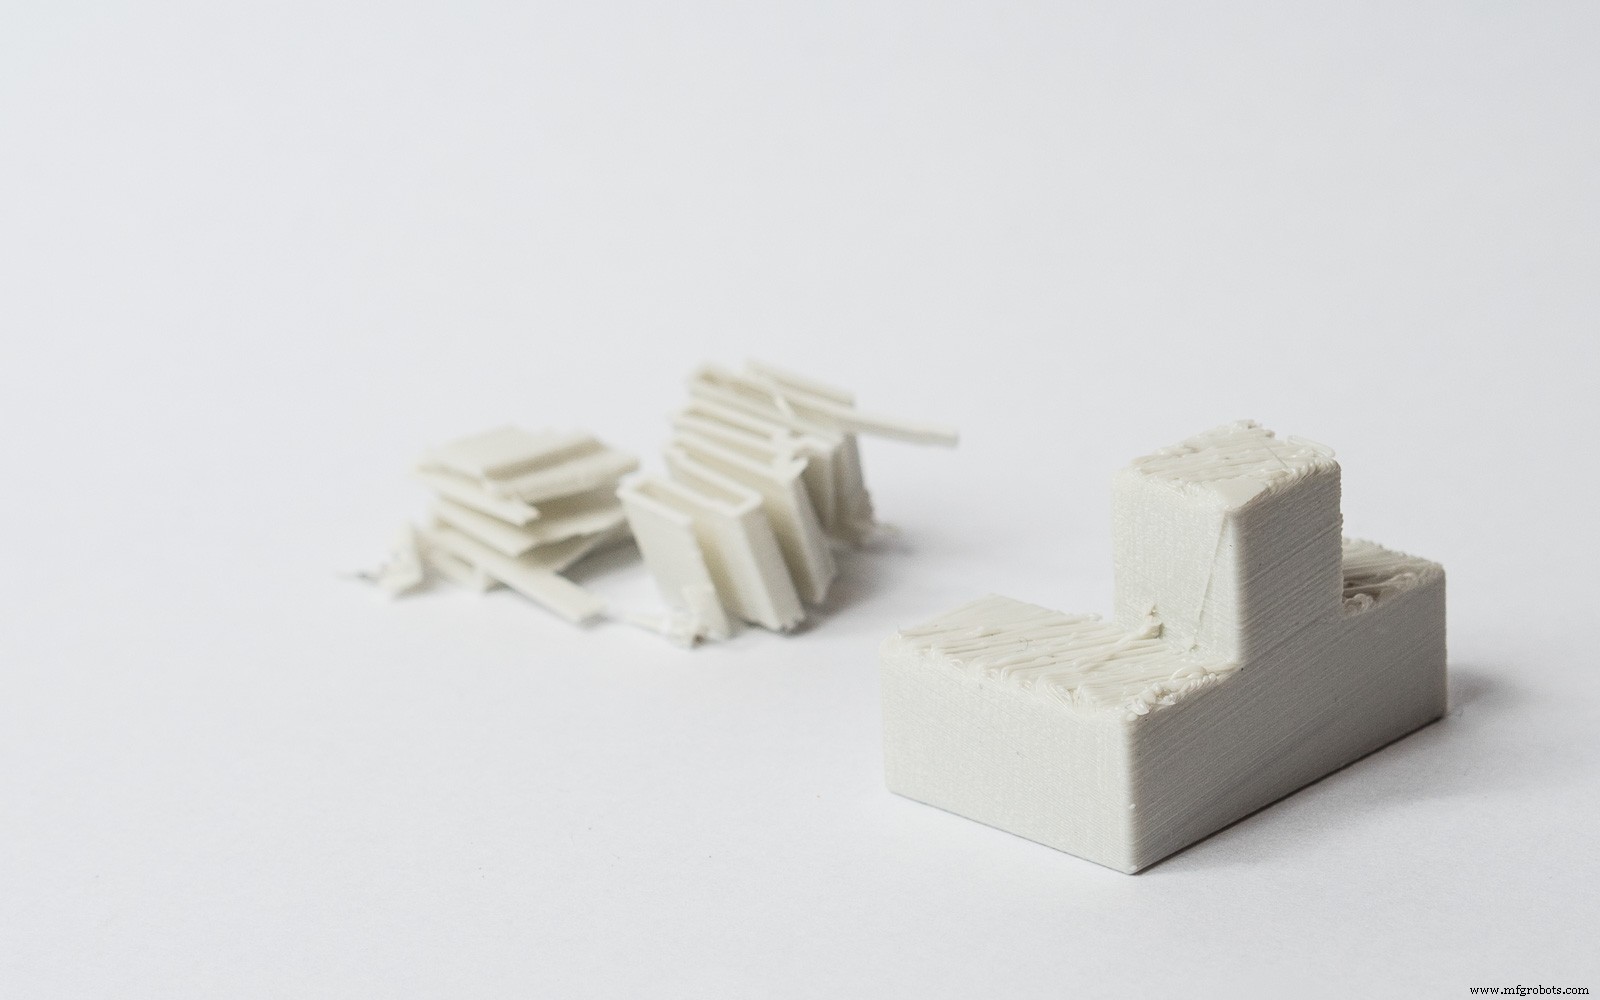
Résultat une fois imprimés. L'image ci-dessous montre le T imprimé sans support : affaissement significatif, post-traitement lourd nécessaire.
Inconvénients du matériau support FDM
- Post-traitement toujours requis → marques ou dommages sur surfaces en contact avec support.
- Couches imprimées sur support moins parfaites (support légèrement moins stable que couches solides).
- Support difficile à retirer sur petits détails complexes sans casser le modèle.
- Support = matière additionnelle = coût supplémentaire. Retrait = travail supplémentaire pour le prestataire = coût total accru.
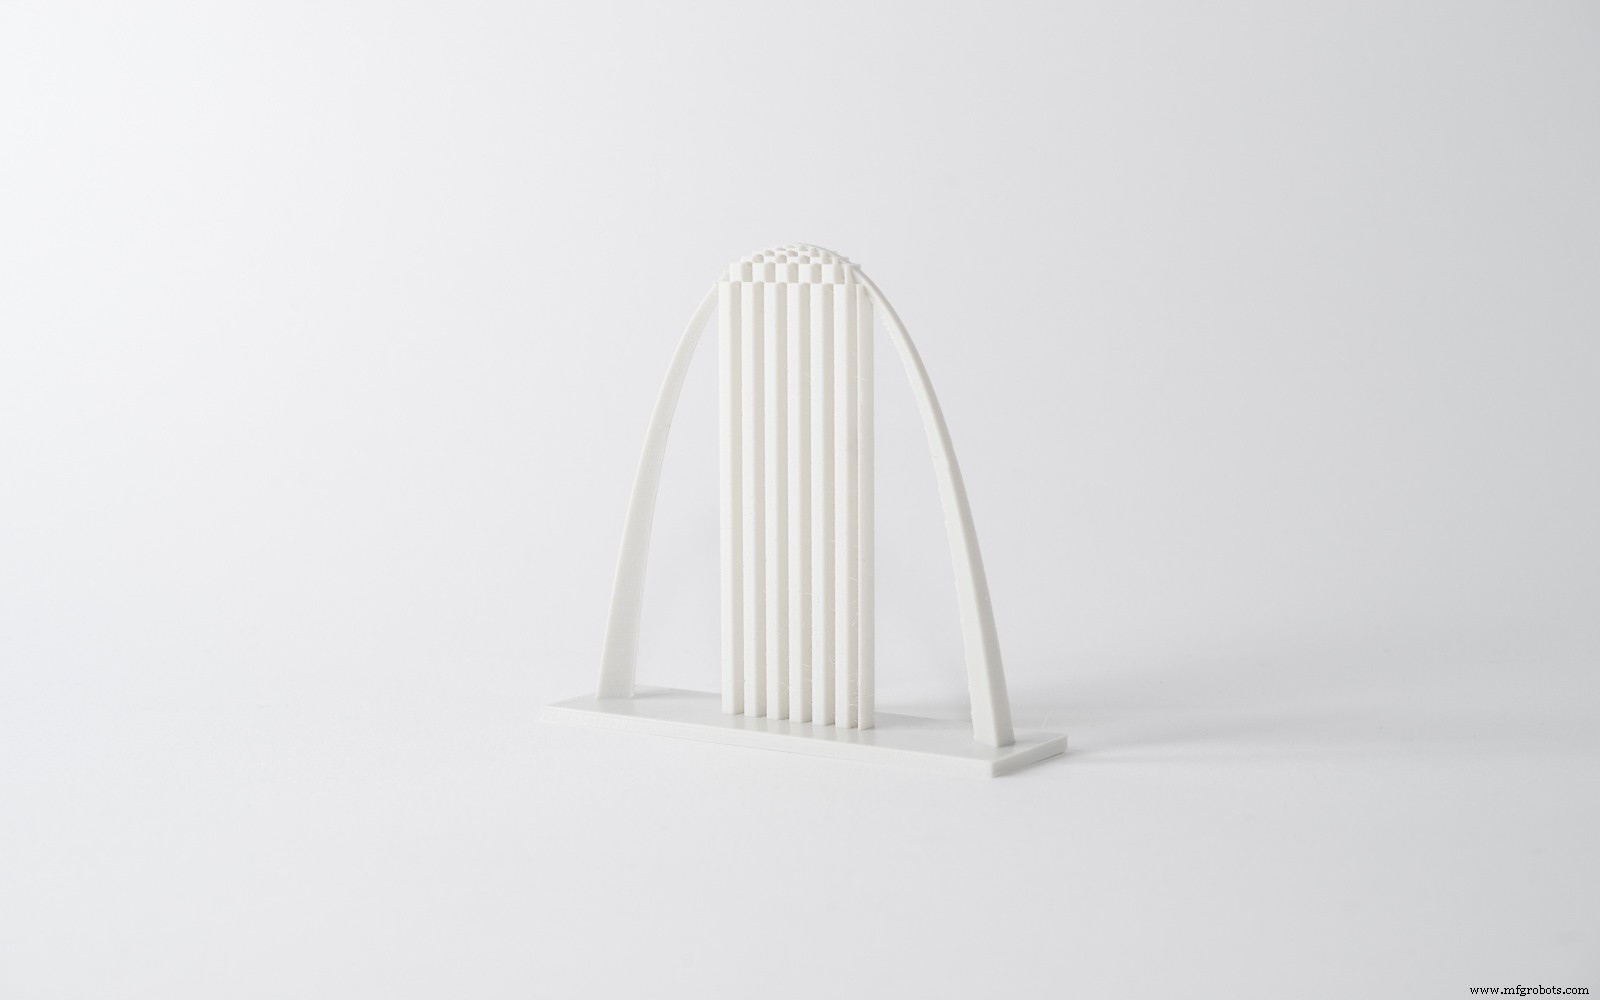
Combien de support pour mon impression FDM ?
L'exemple d'arche ci-dessous ne requiert qu'un support limité, bien placé, pour impression précise.
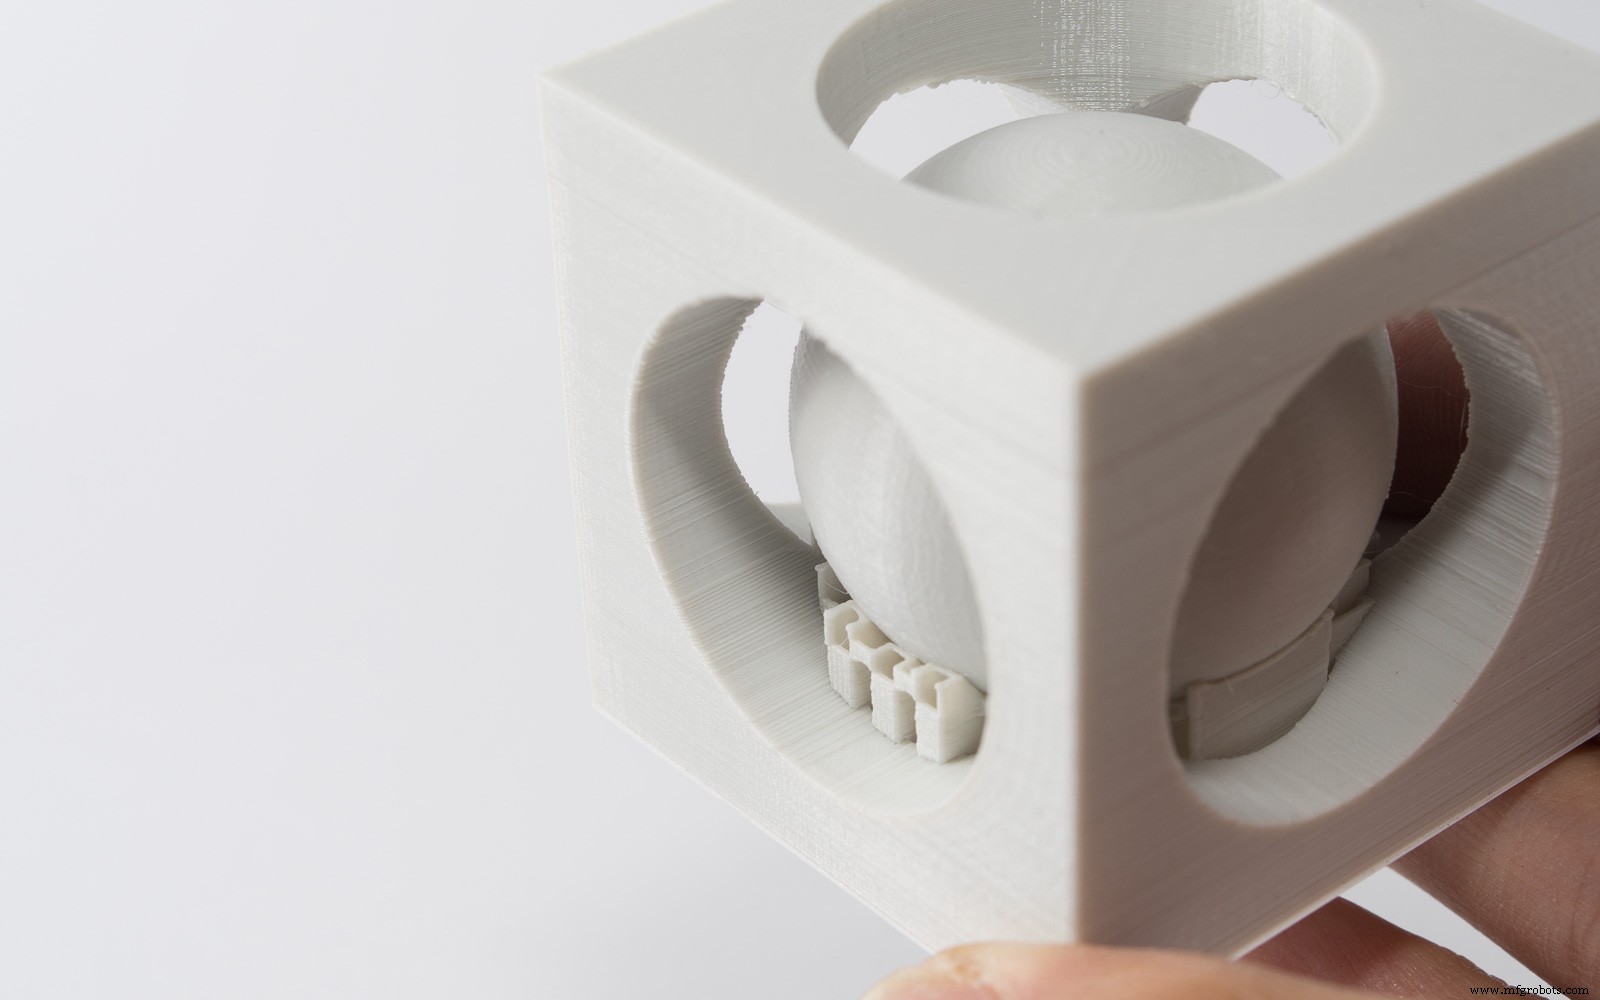
La « Balle dans un cube » ci-dessous requiert une grande quantité de support.
Retrait complexe : retirer chaque élément de support à la pince à bec long en limitant dommages aux surfaces environnantes. Ponçage/lissage post-retrait très difficile.
Sans support, ce modèle ne peut simplement pas s'imprimer en FDM sans compromettre qualité et précision. Ici, malgré surcoût et temps supplémentaire, le support additionnel est essentiel pour compléter l'impression.
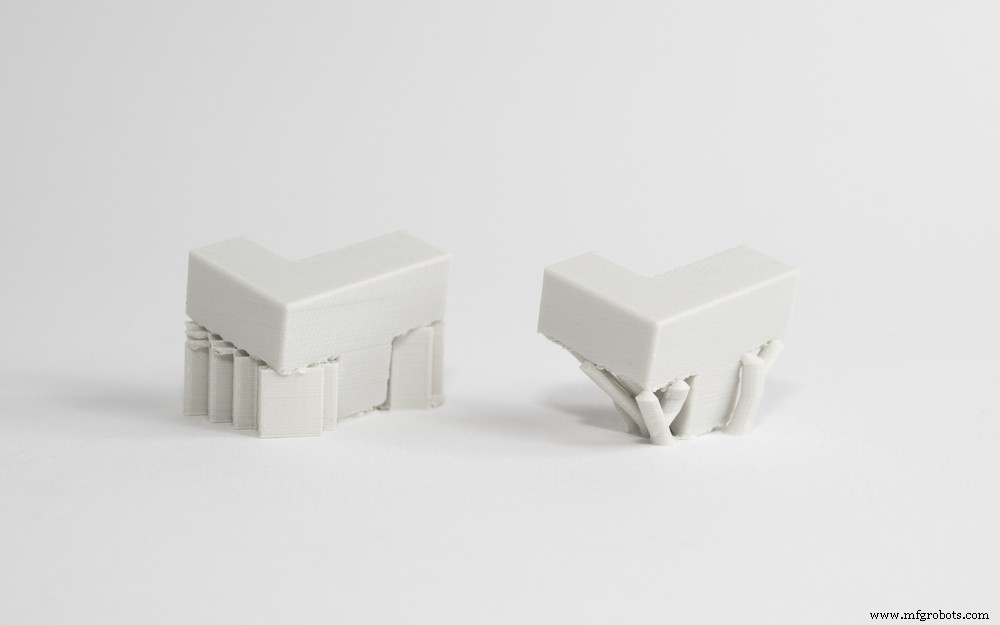
Deux types de support FDM
- Premier type : treillis/pli accordéon plat — le plus courant, convient à la plupart impressions FDM.
- Second type : support « arborescent » (tree-like) — préféré par certaines imprimantes. Moins populaire, mais moins de contact avec la surface d'impression → meilleure finition post-traitement.
L'opérateur choisira généralement le type de support le mieux adapté à votre application pour minimiser l'impact esthétique.
Curieux du coût et options matériaux FDM ?
Devis instantané • Voir tous matériaux FDM
Support soluble
Sur imprimantes finement réglées à double tête, le support peut être imprimé en matériau soluble qui ne s'arrache pas mais se dissout dans une solution chimique n'affectant pas le matériau principal.
Résultat : meilleure finition surface là où le support contacte le matériau principal. Mais solution coûteuse et chronophage.
Exemple : Ultimaker 3, support PVA facilement dissous post-impression. Toutes machines FDM industrielles utilisent support soluble.
Structures de support SLA & DLP
La Stéréolithographie (SLA) et le Digital Light Processing (DLP) créent des objets 3D depuis un liquide (résine photopolymère) par source lumineuse solidifiant le liquide.
Selon type d'imprimante : modèle tiré hors cuve contenant liquide solidifié par lumière à travers fenêtre translucide au fond (bottom-up), ou submergé dans le liquide pendant que la couche supérieure est traitée par lumière du haut (top-down).
Quand le support est-il nécessaire en SLA & DLP ?
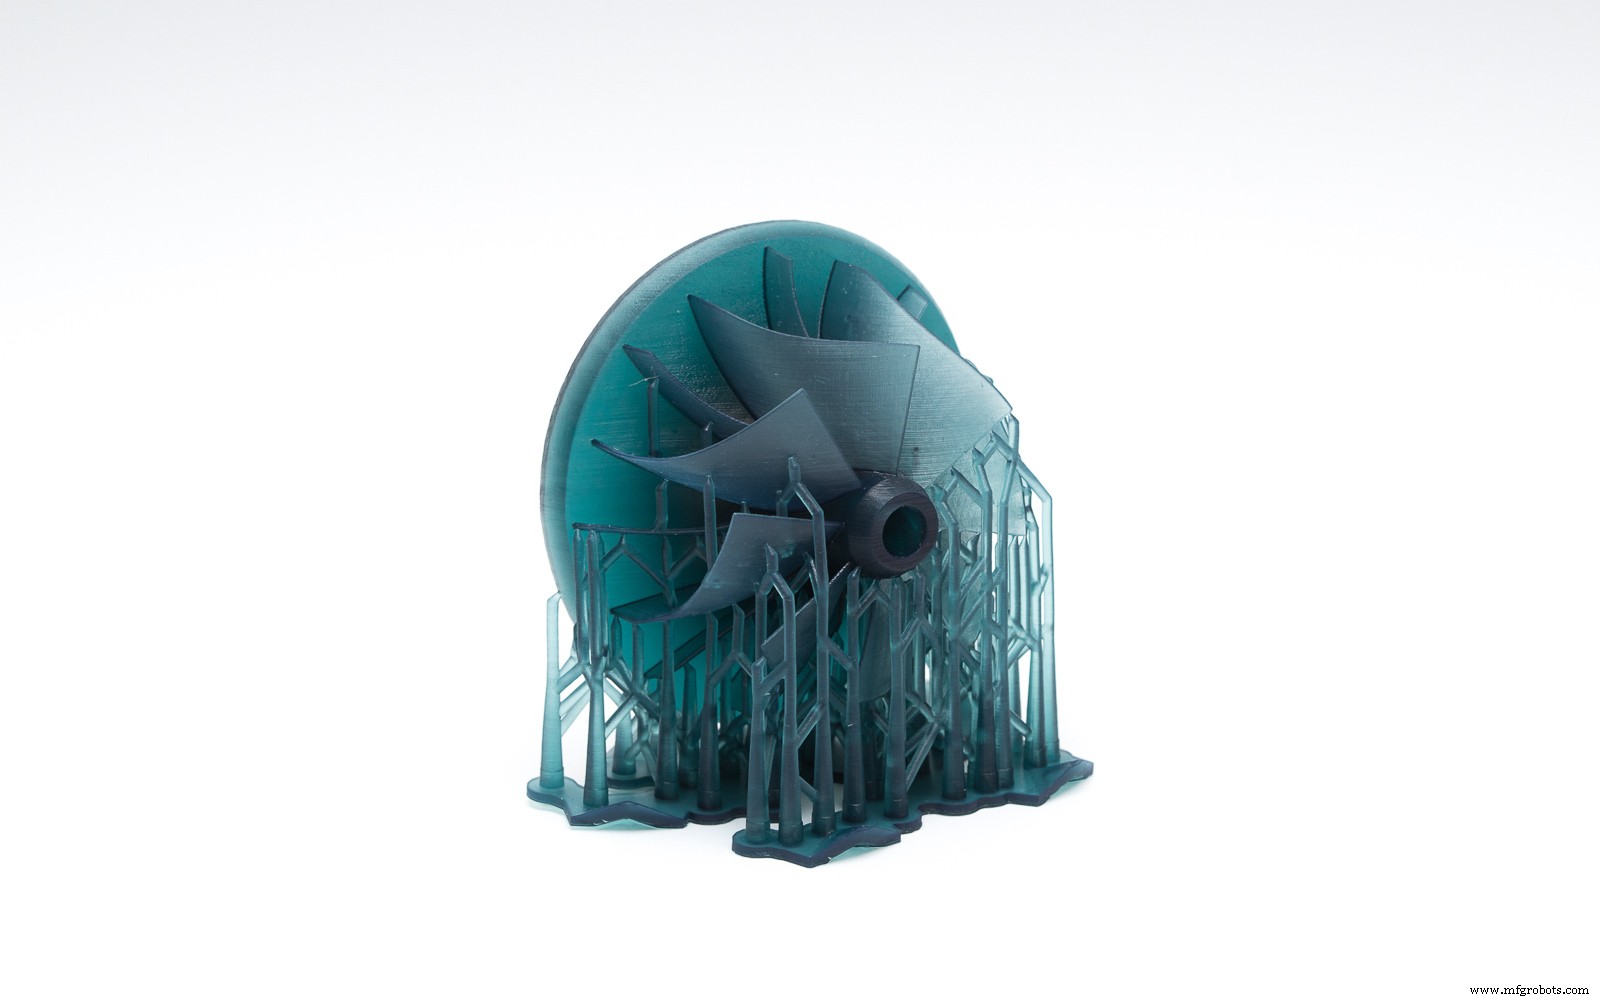
Pour assurer adhérence au plateau et éviter flottaison dans la cuve, SLA et DLP requièrent supports dans quasiment tous les cas.
Supports = fines côtes, avec seulement petites pointes touchant le modèle pour économiser matière et temps. Nombre, emplacement, points de contact, structure calculés par logiciel selon forme, orientation, poids de la pièce.
SLA et DLP : technologies parmi les plus précises, capables d'imprimer même les plus petits objets complexes avec détails précis. Avec post-traitement approprié, l'usage des supports n'impacte pas la qualité d'impression.
Retrait du support sur impressions SLA & DLP
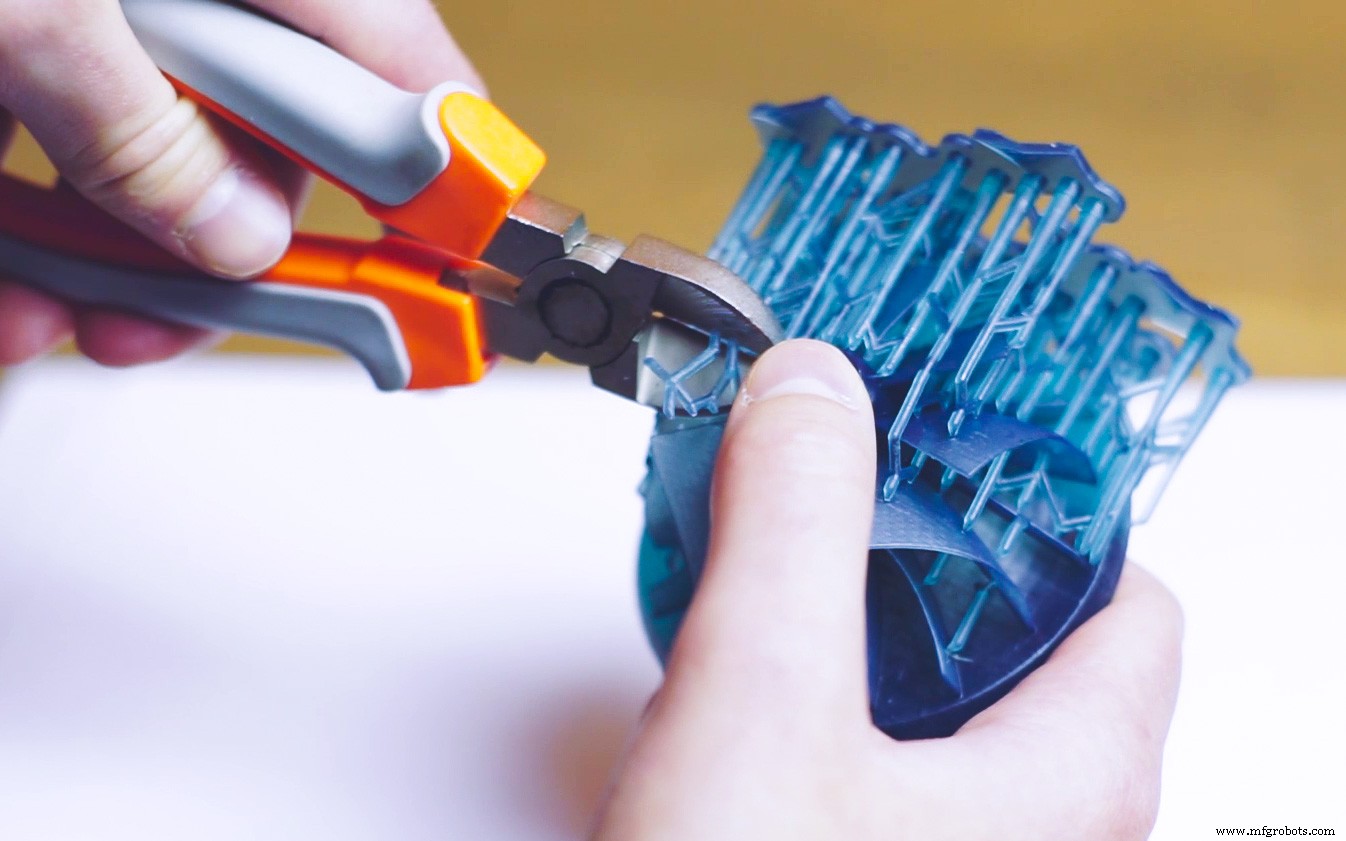
D'abord, alcool isopropylique (IPA) pour laver résine liquide des pièces terminées. Supports : arrachés de la surface ou retirés à la pince. Zones de contact poncées pour éliminer marques résiduelles.
Considérations design pour supports SLA & DLP
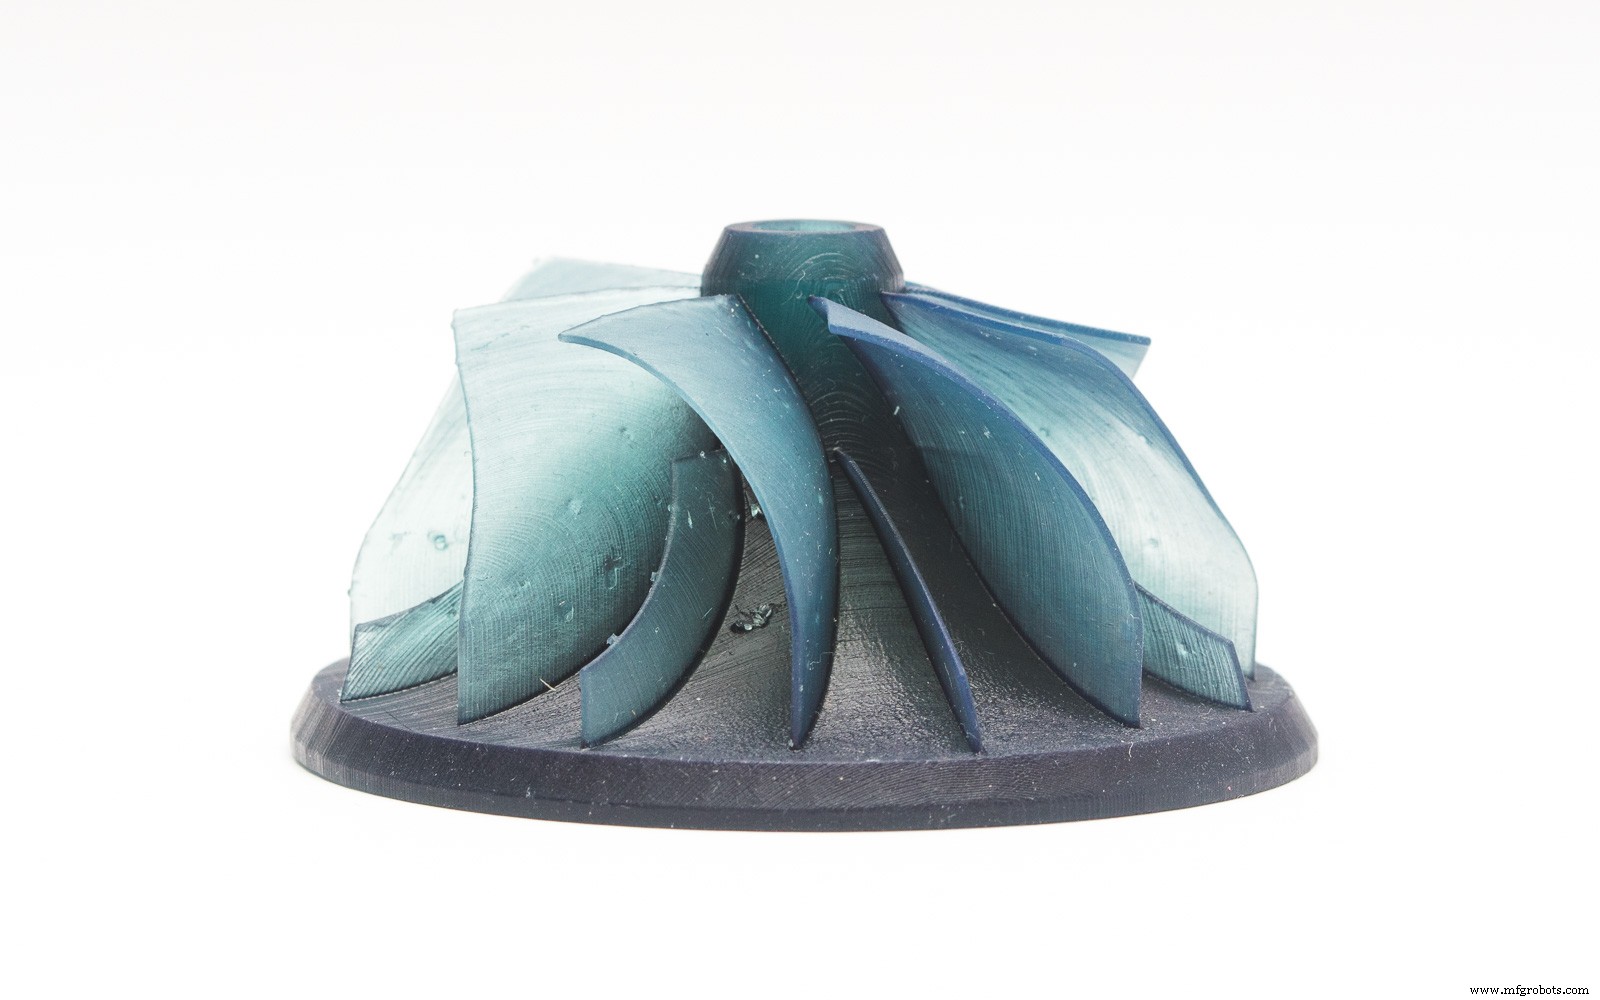
L'orientation de la pièce joue un rôle crucial sur l'emplacement du support en SLA/DLP. En réorientant, la quantité de support (donc coût) peut être drastiquement réduite.
L'orientation influence aussi où le support sera situé. Si l'aspect esthétique d'une surface est primordial, orienter la pièce pour minimiser le support sur cette zone est une option.
Pour impressions complexes avec beaucoup de détails et éléments fins, diviser l'impression en sections séparées puis assembler (emboîtement, collage) peut améliorer qualité et apparence.
Curieux du coût et options matériaux SLA/DLP ?
Devis instantané • Voir tous matériaux SLA
Structures de support Material Jetting
Le Material Jetting (Stratasys PolyJet, 3D Systems MultiJet Modeling) ressemble à l'impression jet d'encre, mais au lieu d'encre sur papier, ces imprimantes jettent des couches de photopolymère liquide sur un plateau et les polymérisent instantanément par UV.
Quand le support est-il nécessaire en Material Jetting ?
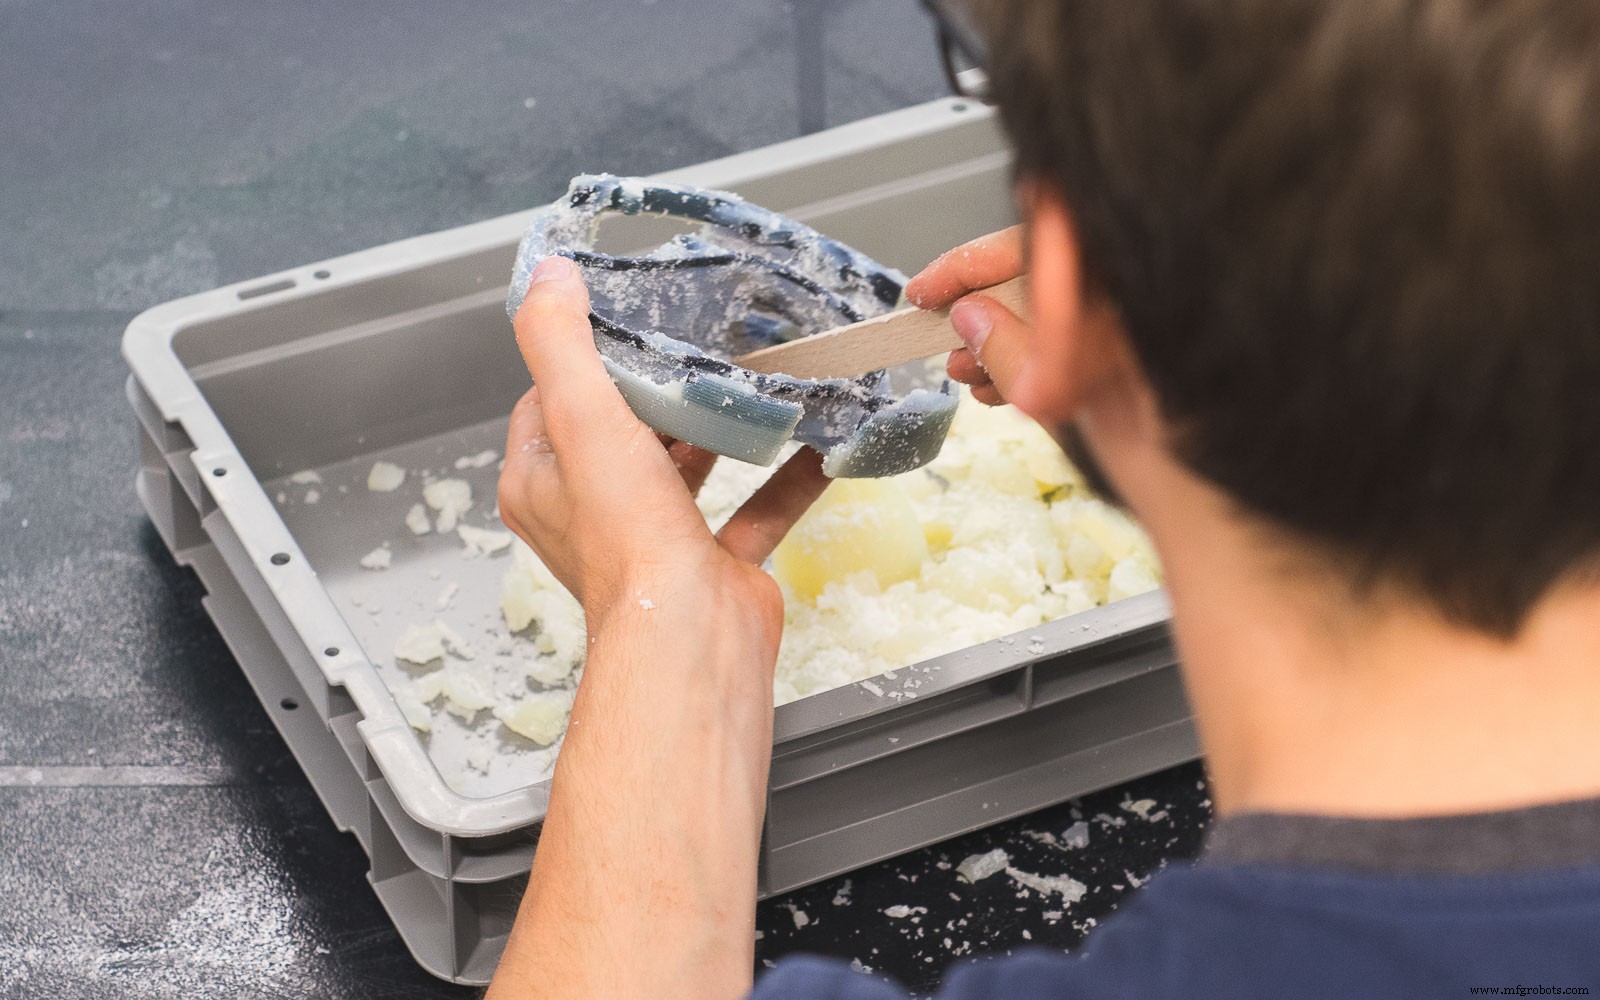
Ces imprimantes requièrent support dans tous les cas où il y a des parties en porte-à-faux, quel que soit l'angle. Supports : hydrosolubles ou retirés post-traitement (pinces, jet d'eau, bain ultrasons, sablage).
Contrairement au FDM, les supports pour ces technologies ne sont en rien préjudiciables à l'aspect, la qualité de surface ou les propriétés techniques. Après post-traitement approprié, il est pratiquement impossible de distinguer les parties qui étaient couvertes de support du reste de l'impression.
Considérations design pour supports Material Jetting
Du fait des outils puissants (jet d'eau, sableuse) utilisés en post-traitement, les parties complexes du modèle pourraient être endommagées ou pliées. Respectez les règles de design Material Jetting. Si votre modèle a des parties complexes et fils fins, l'impression SLS est recommandée.
Structures de support SLS
Le Selective Laser Sintering (SLS) fusionne de la poudre dans une chambre par laser.
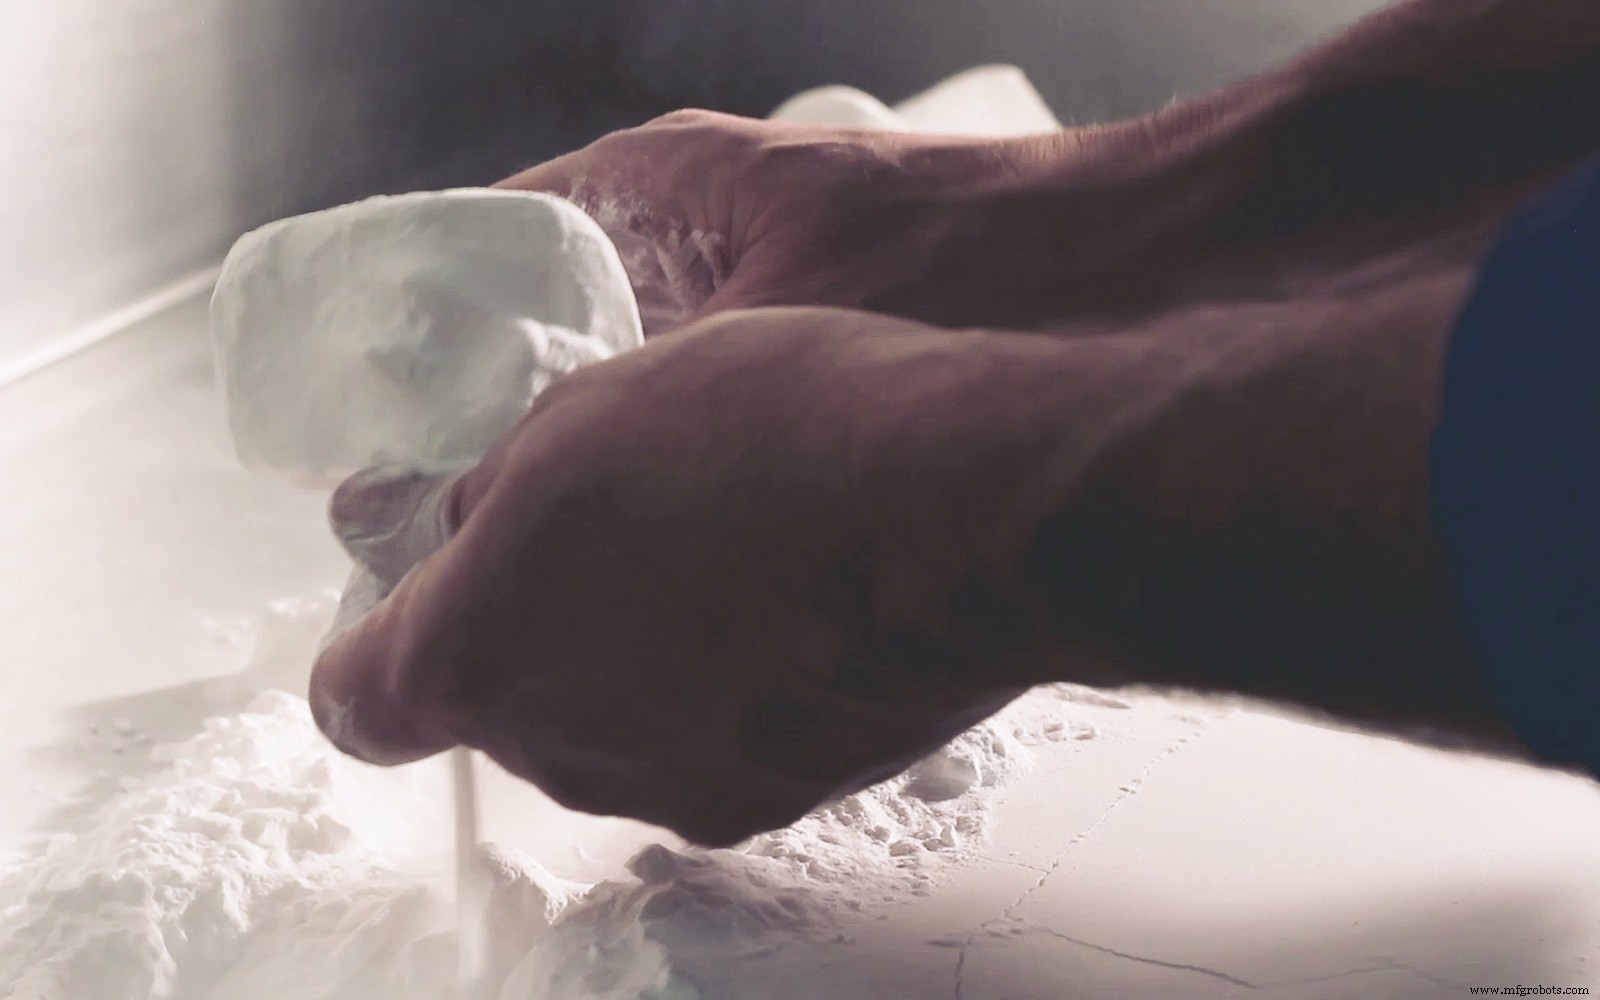
Pour le SLS, pas besoin de structures de support : la poudre agit comme support pendant la construction couche par couche. Cela donne grande liberté de design mais augmente généralement coût et temps d'impression. SLS requiert temps pour refroidissement chambre et nettoyage multi-étapes, incluant retrait poudre non fusionnée (pistolet à air).
Curieux du coût et options matériaux SLS ?
Devis instantané • Voir tous matériaux SLS
Structures de support Binder Jetting
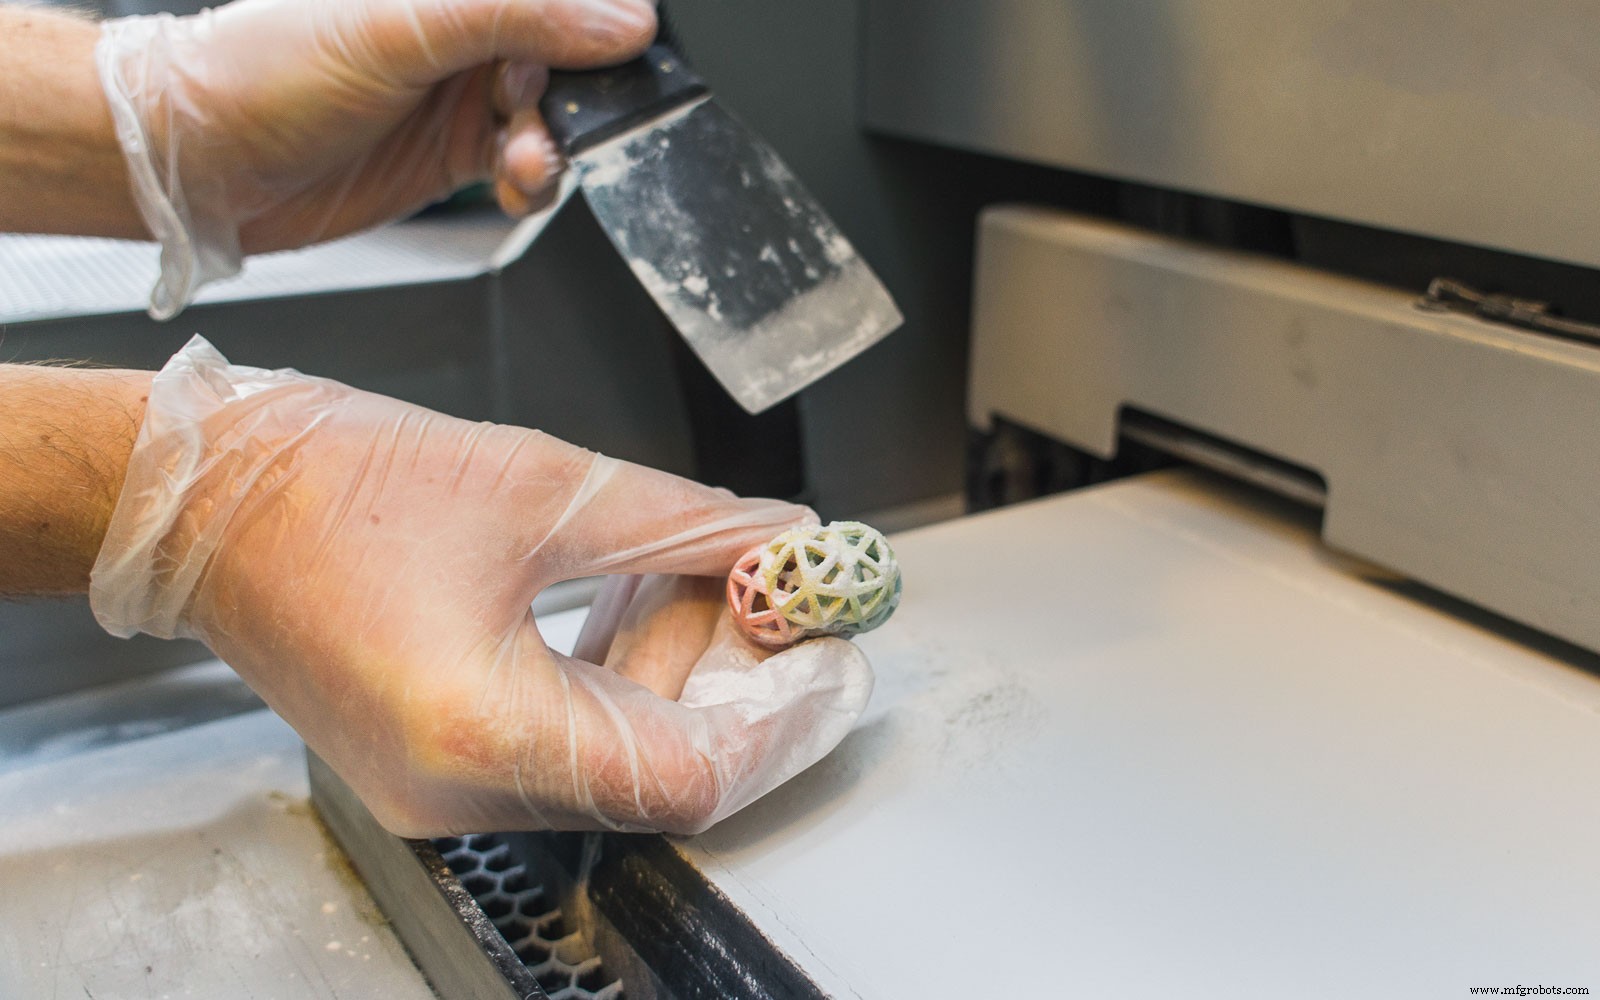
Le Binder Jetting ressemble au SLS : couches fines de poudre pour construire l'objet, mais au lieu de laser frittant la couche, une buse extrude un agent liant pour lier la poudre.
Comme le SLS, pas besoin de structures de support : la poudre soutient l'objet pendant la construction. Nettoyage et post-traitement multi-étapes requis, incluant retrait poudre non liée (pistolet à air).
Structures de support impression métal
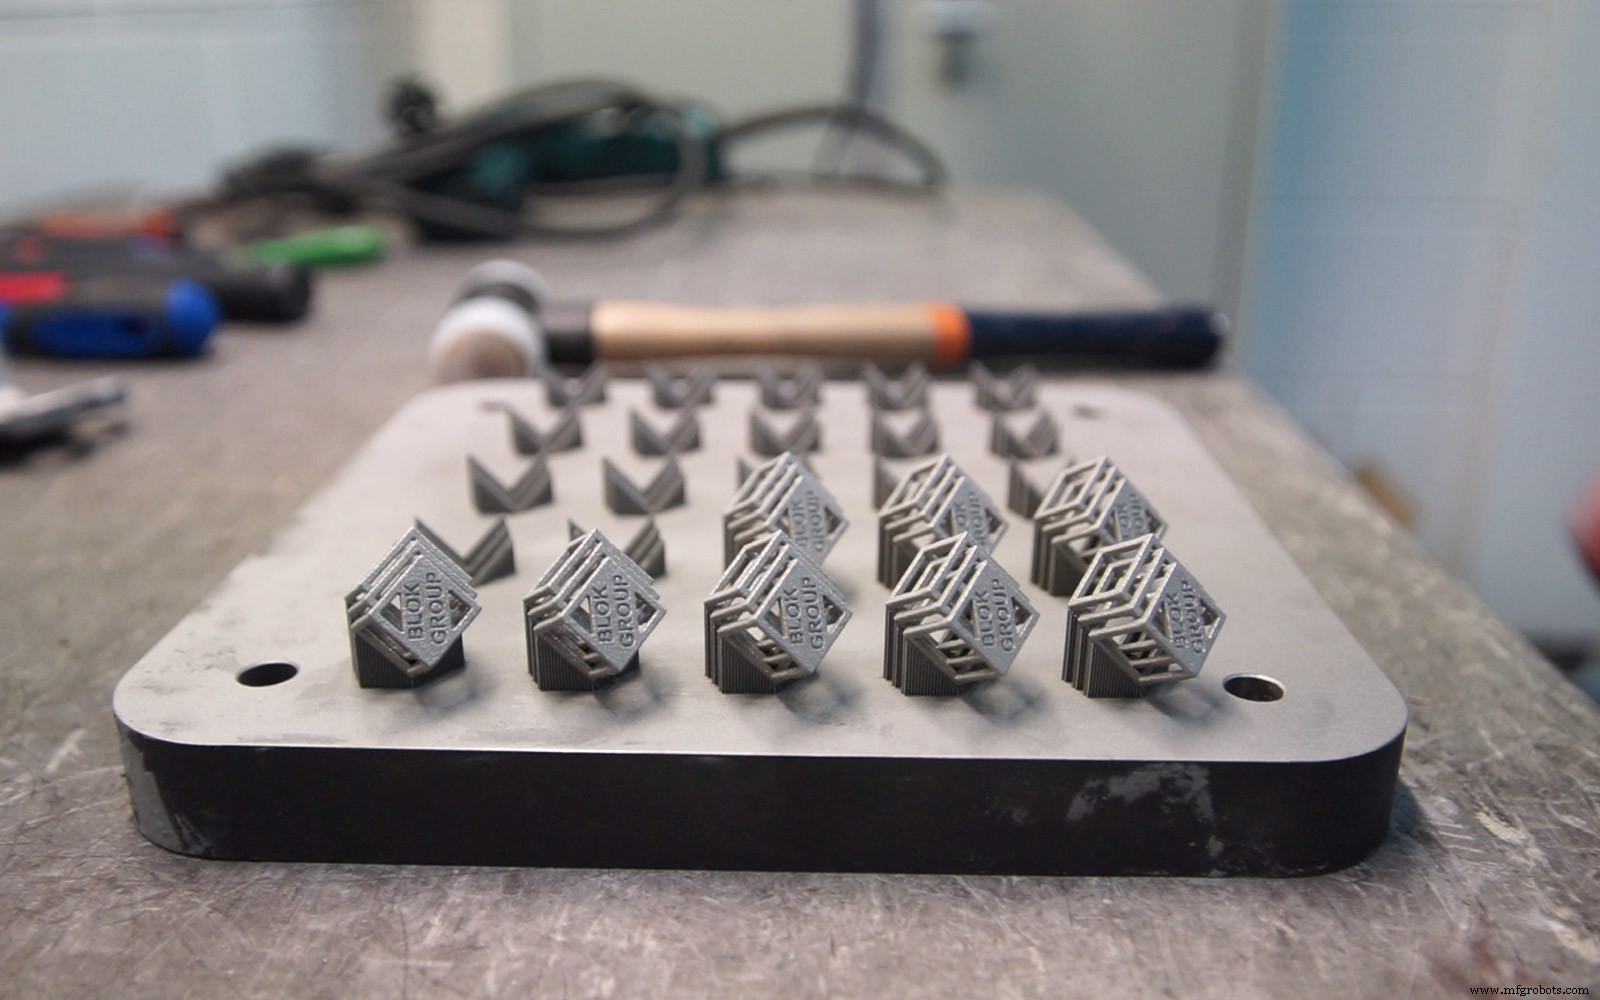
Les technologies d'impression métal utilisent des structures de support pour maintenir les modèles fixés à une plaque de base dans tous les cas, mais les porte-à-faux > 35° peuvent être construits sans support. Quand supports nécessaires, il est important qu'ils restent accessibles sinon ils ne pourront pas être retirés en post-traitement.
L'usage des supports n'impacte pas la qualité d'impression, et avec post-traitement approprié, toutes marques peuvent être retirées du modèle imprimé.
Curieux du coût et options matériaux impression 3D métal ?
Devis instantané • Voir tous matériaux impression 3D métal
Règles empiriques
- Le support a généralement un impact négatif sur l'apparence (sauf Material Jetting). Post-traitement généralement requis pour améliorer finition après retrait support.
- Plus de support = géométries plus complexes possibles. Quantité de support optimisable (orientation, niveau précision requis) pour réduire coût et temps.
- Tableau récapitulatif besoin de support par technologie :
| Technologie d'impression | Support requis |
|---|---|
| FDM | Dépend de la géométrie du modèle |
| SLA & DLP | Toujours requis |
| Material Jetting | Toujours, mais soluble |
| SLS | Jamais |
| Binder Jetting | Jamais |
| Impression métal | Toujours |
impression en 3D
- Python : Aperçu - Langage de haut niveau, lisible, interactif et orienté objet
- Guide complet de l'impression 3D biocompatible
- Comment obtenir des couleurs vives en impression 3D : méthodes directes vs post-traitement
- Impression 3D métal : quand est-ce le bon choix ?
- Impression 3D Polyjet : technologie photopolymère avancée, haute vitesse, pour la précision industrielle
- Modélisation par dépôt de filament fondu (FDM) : aperçu technique complet
- Impression 3D Carbon DLS : technologie avancée de synthèse numérique de lumière
- Frittage laser direct de métal (DMLS) : technologie d'impression 3D avancée pour pièces métalliques fonctionnelles
- Stéréolithographie (SLA) : technologie d'impression 3D avancée pour pièces de haute précision