



Améliorer l'impression 3D : maîtriser les structures de support pour impressions complexes
L'une des principales limitations de la technologie d'impression 3D FFF est la nécessité d'imprimer chaque couche sur la précédente, sans possibilité de produire des ponts, des porte-à-faux ou des parois à forte pente.
Pour surmonter cela, on utilise couramment des structures de support imprimées qui servent de base de support pour ces éléments. Ces structures sont appelées supports.
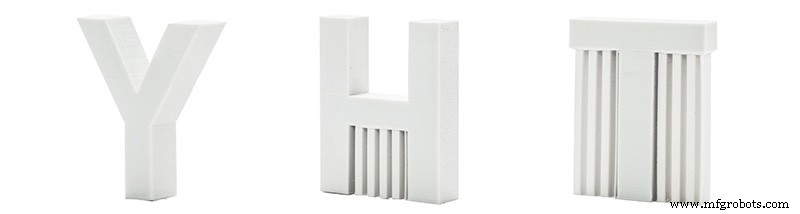
Parties des supports
Les supports se composent principalement de quatre parties :
- Support : Structure qui soutient les couches en porte-à-faux.
- Support dense : Les dernières couches du support en contact avec la pièce sont appelées support dense. Son nom vient du fait que ces couches ont une densité plus élevée que le reste du support. Ce paramètre optionnel améliore le soutien de la pièce en offrant une surface de contact plus grande, sans augmenter significativement le coût en matériau.
- Séparation horizontale : Espace entre les parois latérales du support et celles de la pièce. Elle empêche la pièce d'adhérer latéralement aux supports.
- Espacement vertical : Espace entre la face supérieure du support et la pièce.
Types de supports
Selon le matériau dans lequel ils sont faits, les supports peuvent être classés comme solubles et non solubles. Dans le cas des imprimantes à un seul extrudeur, les supports doivent toujours être produits dans le même matériau que la pièce. Dans le cas des doubles extrudeurs, les supports peuvent être produits dans un matériau différent de celui de la pièce. Dans ces cas, il est courant d'utiliser un matériau soluble dans un solvant dans lequel la pièce ne se solubilise pas (voir filaments solubles pour supports).
Paramètres de configuration des supports
L'utilisation de matériau soluble ou non soluble conditionnera la configuration des supports, il est donc très important de connaître les différents paramètres et leur influence sur le comportement des supports.
Chaque logiciel de tranchage peut inclure ses propres paramètres non disponibles dans d'autres programmes, il est donc conseillé de consulter le manuel du logiciel utilisé. Cependant, il existe une série de paramètres communs à tous qui permettent de configurer tout type de support :
- Seuil de support ou angle de porte-à-faux : Angle maximal de paroi à partir duquel les supports seront générés. On utilise généralement des valeurs entre 30 et 60. De petites hauteurs de couche permettent d'imprimer des pentes plus raides sans supports, tandis que de grandes hauteurs de couche peuvent nécessiter des supports même pour de faibles pentes.
- Type/Motif de remplissage : Le remplissage est configuré comme une structure à faible densité. Les motifs sélectionnables sont similaires à ceux utilisés pour le remplissage de la pièce. Unidirectionnel (lignes) sera plus rapide et plus facile à retirer, bien que moins stable pour les pièces hautes, tandis que bidirectionnel (grilles) offre une plus grande stabilité mais peut être plus difficile à retirer, surtout dans les petits trous.
- Densité du support : Ratio entre espace vide et matériau dans les supports. Une densité plus élevée produit des supports plus stables, mais au coût d'une consommation de matériau plus élevée et d'une difficulté accrue pour les retirer. On utilise généralement des valeurs inférieures à 30 %.
- Nombre de couches de support dense : Nombre de couches en contact avec la pièce et qui auront une densité plus élevée que le reste du support. Il est conseillé d'en utiliser au moins 3.
- Densité du support dense : Densité des dernières couches de support en contact avec la pièce. On utilise généralement des valeurs supérieures à 30 % pour les supports non solubles et supérieures à 80 % pour les supports solubles.
- Séparation verticale : Distance entre la dernière couche du support et la première couche de la pièce. On utilise généralement l'équivalent d'une couche pour les supports non solubles et zéro pour les supports solubles.
Dans le cas des imprimantes à double extrudeur, il est possible de sélectionner des extrudeurs différents pour le support et le support dense. C'est une grande aide pour économiser le matériau soluble (généralement plus coûteux) et le temps lors de la solubilisation des supports. Il est donc conseillé de sélectionner le même extrudeur qui imprime la pièce pour le support, et l'extrudeur avec matériau soluble uniquement pour le support dense. Ainsi, lorsque cette interface est dissoute, le reste du support se détache facilement de la pièce sans avoir à le dissoudre. Avec cette configuration, il est recommandé d'utiliser au moins 5 couches de support dense avec une séparation nulle.
Problèmes courants avec les supports solubles
Les matériaux solubles, et surtout les matériaux hydrosolubles, sont souvent plus difficiles à imprimer. Parmi les problèmes courants :
- Humidité : Ne concerne que les matériaux hydrosolubles. Ces matériaux sont particulièrement sensibles à l'humidité, ils doivent donc être stockés dans des conditions appropriées. De plus, il est conseillé d'utiliser des boîtes hermétiques ou des déshydratants pendant l'impression, car ils peuvent s'hydrater en quelques heures. La conséquence la plus courante d'un filament de support humide est le bouchage de la buse.
- Mauvaise adhérence : Il est très important de sélectionner un matériau de support compatible, non seulement en termes de température mais aussi d'adhérence. Lors de l'impression d'un porte-à-faux, le support sert de base, donc une mauvaise adhérence entraînera un échec aux conséquences similaires aux problèmes d'adhérence sur le plateau d'impression. Dans le cas des filaments hydrosolubles, l'humidité provoque également une perte d'adhérence du matériau, particulièrement fréquente avec le PVA.
- Bouchages : Comme mentionné, l'une des principales conséquences d'un filament de support humide est le bouchage, mais ce n'est pas la seule cause. Maintenir la buse à haute température sans imprimer pendant longtemps peut aussi causer des bouchages. Par conséquent, lorsque les changements d'extrudeur ne sont pas fréquents, il est conseillé de réduire la température de l'extrudeur inactif de 30 °C.
Note : Ce guide aborde les concepts de manière générale et ne se concentre pas sur une marque ou un modèle particulier, bien qu'ils puissent être mentionnés. Il peut y avoir d'importantes différences dans les procédures de calibration ou de réglage entre différentes marques et modèles, il est donc recommandé de consulter le manuel du fabricant avant de lire ce guide.
impression en 3D
- Choisir le bon plastique pour l'impression 3D : guide complet
- Impression 3D silicone : la prochaine frontière de la fabrication additive
- Guide pratique de l'impression 3D céramique : techniques, matériaux et conseils de conception
- Simplifier l'impression 3D métal : conseils d'experts pour gérer les structures de support
- L'impression 3D par jet de liant (Binder Jetting) : fonctionnement, avantages et meilleures pratiques
- Impression 3D avec résines : Guide complet des technologies, matériaux et applications
- Production Interne : La Fuse 1 Imprime ses Propres Pièces
- KUHMUTE révolutionne la micromobilité avec des adaptateurs de charge imprimés en 3D SLS
- Impression 3D haute vitesse avec l'AION500 MK3 — Vitesse, précision et résistance inégalées