



Éviter les pièges du positionnement de la bobine de filament pour une impression 3D fiable
Un aspect souvent négligé, mais qui peut être source d'échecs, est la position de la bobine et son chemin vers l'extrudeur. Pour faciliter le travail de l'extrudeur, il faut rechercher la résistance minimale à la traction du filament. Plus la résistance est élevée, plus le moteur de l'extrudeur doit travailler dur, générant plus de chaleur et augmentant la possibilité de pertes de pas. De plus, le frottement des roues sur le filament augmentera, causant plus d'usure et de saleté, et augmentant la possibilité de morsures dans le filament.
Position optimale de la bobine
L'emplacement optimal de la bobine est celui qui garantit le chemin le plus court et le plus droit vers l'extrudeur. De plus, les points suivants doivent être pris en compte :
- Tubes PTFE : Si la distance entre la bobine et l'extrudeur est élevée (généralement plus de 15-20 cm) ou s'il n'est pas possible de placer la bobine directement sur l'extrudeur dans les systèmes directs, un tube PTFE doit être utilisé pour guider le filament.
- Si le tube PTFE est utilisé pour acheminer le filament de la bobine vers l'extrudeur, un tube avec une section interne légèrement supérieure au diamètre du filament doit être utilisé. Un tube au diamètre trop serré produira plus de frottement et augmentera la contrainte sur le moteur.
- Si le tube PTFE est utilisé pour acheminer le filament de l'extrudeur vers la buse (systèmes Bowden), le diamètre interne doit être ajusté pour obtenir la pression la plus homogène possible. Dans ces cas, il est recommandé d'utiliser un tube PTFE de haute qualité avec le coefficient de frottement le plus bas possible.
Dans les deux cas, le parcours doit être le plus court possible (maximum 80 cm dans le cas des systèmes Bowden) et avec le plus grand rayon de courbure possible. De plus, une extrémité du tube PTFE doit être insérée directement dans l'extrudeur, tandis que l'autre extrémité doit être placée tangentiellement à la bobine et à une distance d'environ 10 cm de la zone de déroulement du filament.
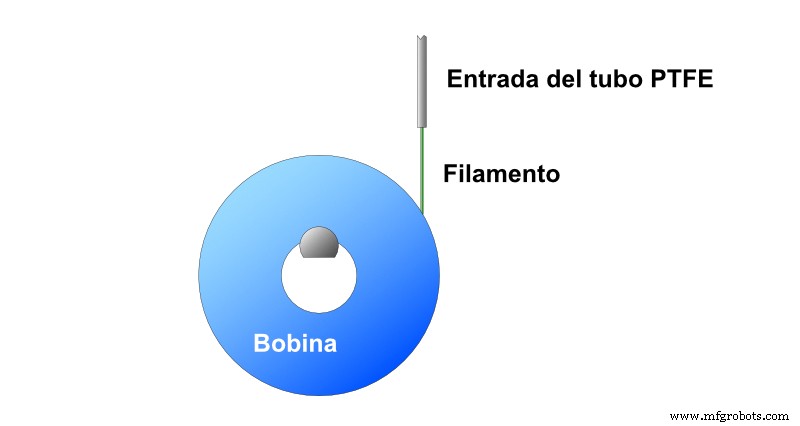
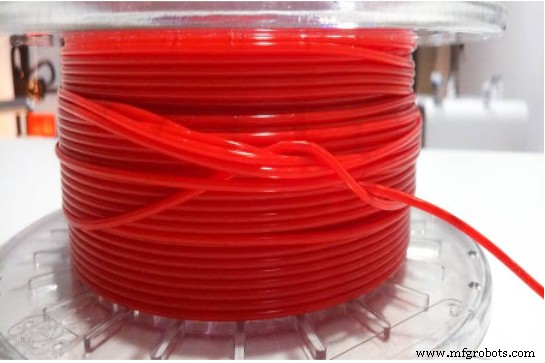
- Porte-bobine : Bien qu'il puisse sembler préférable que le porte-bobine exerce le moins de frottement possible, ce n'est pas le cas. Il est vrai que le porte-bobine ne doit pas exercer un frottement excessif, mais il ne doit pas non plus permettre à la bobine de tourner librement. Si la bobine tourne trop, cela provoquera une perte de tension dans les derniers tours de filament, augmentant le risque de chevauchement lorsque la tension est rétablie.
Filaments flexibles
Dans le cas des filaments flexibles, il est particulièrement important de réduire la distance et le frottement. S'il y a des valeurs de frottement considérables, le filament se déformera proportionnellement à la distance par rapport à la bobine, réduisant sa section transversale en raison du phénomène de striction. Pour des raisons pratiques, cela signifie que la section réelle du filament n'est pas la nominale, ce qui oblige à réajuster le flux pour éviter le sous-extrusion. C'est pourquoi il est parfois nécessaire d'utiliser des valeurs de flux supérieures à 115 % dans certaines combinaisons d'imprimante et de filament flexible.
Filaments à charges métalliques ou céramiques
L'une des caractéristiques des filaments à forte charge métallique ou céramique destinés au frittage est leur grande fragilité à la flexion. C'est pourquoi la manière d'alimenter ce type de filament est cruciale pour éviter la casse pendant l'impression.
Chaque fois que vous souhaitez utiliser ce type de filament, il est conseillé de le faire sur une imprimante 3D à extrusion directe et d'alimenter le filament de manière que le chemin de la bobine à l'extrudeur soit complètement droit.
Dans le cas d'imprimantes Bowden, il faut rechercher le plus grand rayon de courbure possible dans le chemin, même si cela implique d'utiliser des tubes PTFE plus longs. Il peut également être nécessaire d'utiliser des dispositifs qui préchauffent le filament avant qu'il n'atteigne l'extrudeur afin d'augmenter sa ductilité.
Note : Ce guide aborde les concepts de manière générale et ne se concentre pas sur une marque ou un modèle particulier, bien qu'ils puissent être mentionnés. Il peut y avoir d'importantes différences dans les procédures de calibration ou de réglage entre différentes marques et modèles, il est donc recommandé de consulter le manuel du fabricant avant de lire ce guide.
impression en 3D
- Fabrication par filament fondu (FFF) : guide complet pour débutants
- La Triode : Pierre Angulaire de la Technologie des Tubes à Vide
- Problèmes Courants du Système de Refroidissement Auto & Comment les Diagnostiquer
- Systèmes de positionnement intérieur Wi-Fi : avantages, défis et alternatives
- Intrus inattendus : comment souris, chauves-souris et défauts de roulements menacent la fiabilité industrielle
- Principaux défis lubrification industrielle et comment les surmonter
- Les systèmes de contrôle industriels face à un risque cyber accru amid tensions US-Iran
- Problèmes des groupes électrogènes industriels : Identifier et résoudre les pannes les plus courantes
- Défis du joint verre-métal en électronique : prévention et détection