



Les bases de la fonderie métallique : guide pour débutants
Vue d'ensemble de la fonderie métallique en fonderie
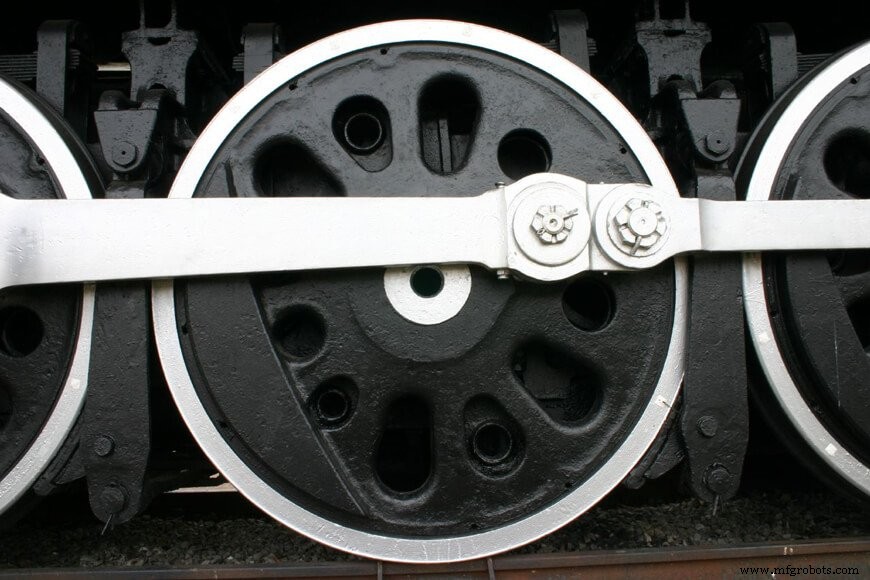
Nos vies sont remplies de produits en métal moulé. Beaucoup des objets métalliques que nous tenons pour acquis — roues de train, attelages de remorque, lampadaires, équipements industriels à grande échelle, et même sculptures — sont coulés en fonderie. Le nombre énorme d'applications différentes pour le métal moulé démontre sa polyvalence : le métal peut être moulé en composants métalliques durables et complexes avec un usinage ou soudage minimal, réduisant ainsi le besoin de main-d'œuvre coûteuse. Plus important encore, les fonderies de moulage métallique sont devenues un utilisateur significatif de ferraille recyclée, transformant des objets métalliques obsolètes en produits utiles.
Qu'est-ce que la fonderie métallique ?
La fonderie est un processus qui crée des formes métalliques solides (moulages) en remplissant des vides dans des moules avec du métal liquide, puis en laissant l'objet refroidir. Les étapes de base impliquées dans la fabrication des moulages sont : la fabrication du modèle, le moulage, la fusion et le coulage, le refroidissement, le décochage et le nettoyage, le traitement thermique et l'inspection.
Fabrication du modèle
En termes de fonderie, un « modèle » est une réplique de l'objet à mouler qui est utilisée pour façonner la cavité du moule. Ils peuvent être fabriqués à partir d'une large gamme de matériaux, y compris le bois, le métal ou les plastiques. La fabrication du modèle est le processus de production de ces modèles. Comme le modèle détermine la forme du moulage, un moulage ne peut pas être meilleur que le modèle dont il est issu. Pour produire un moulage de qualité, il est essentiel que le modèle soit soigneusement conçu, construit et fini.
Les principales fonctions d'un modèle sont de :
- façonner la cavité du moule
- accommoder les caractéristiques du métal coulé
- fournir des dimensions précises
- fournir un moyen de livrer le métal liquide dans le moule (le système d'alimentation)
En se solidifiant, le métal a tendance à se rétracter et/ou se déformer (à des degrés variables selon le métal coulé). Le modèle est conçu avec des allocations de retrait et de déformation intégrées pour compenser. Il doit également être construit avec un conicité sur les parois verticales, appelé dépouille, qui est nécessaire pour extraire le modèle sans perturber les parois du moule.
Les moulages creux peuvent être créés avec l'utilisation d'un noyau — une pièce supplémentaire de sable ou de métal qui façonne les trous et passages internes d'un moulage. Chaque noyau est positionné dans le moule avant que le métal en fusion ne soit versé. Afin de maintenir chaque noyau en place, le modèle a des empreintes appelées empreintes de noyau où le noyau peut être ancré en place.
Moulage
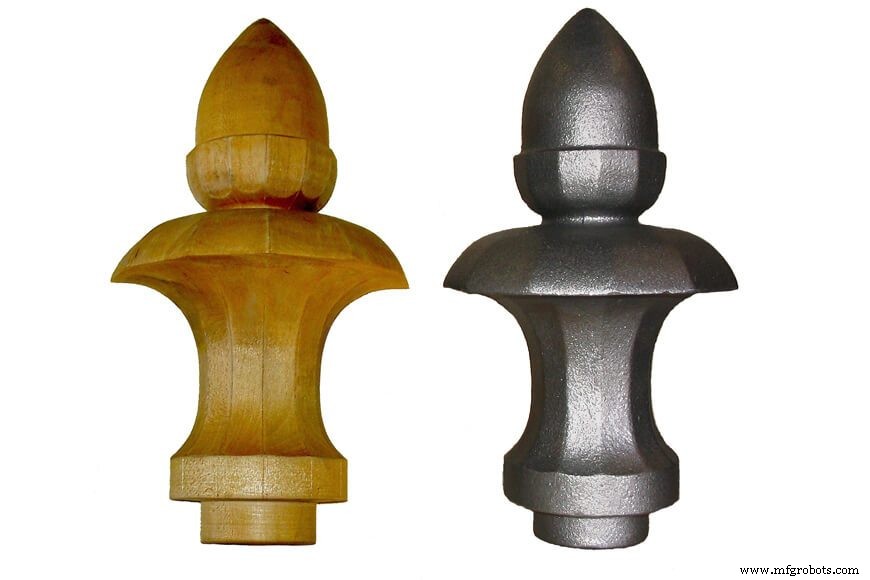
Le moulage est le processus de préparation d'un moule pour recevoir le métal en fusion. Il existe deux types distincts de processus de moule : réutilisables et non réutilisables.
Comme son nom l'indique, les moules réutilisables peuvent être utilisés à plusieurs reprises. Le processus de fonderie ne dégrade pas le moule pendant la solidification et le refroidissement du métal. Les moules réutilisables sont généralement en métal.
En revanche, les moules non réutilisables sont des objets temporaires qui sont détruits pendant la solidification et le refroidissement du métal. La méthode de moule non réutilisable la plus largement utilisée est la fonderie en sable, un processus dans lequel du sable spécialement traité (« sable vert ») est tassé autour du modèle et placé dans un support (châssis). Le modèle est ensuite retiré, les noyaux sont mis en place, et le système d'alimentation est établi pour guider le métal en fusion dans le moule.
Chacune de ces catégories générales de méthodes de moule a de nombreux sous-types spécialisés optimisés pour différents métaux de fonderie et divers niveaux de complexité de modèle. De telles méthodes incluent la fonderie en coquille, la fonderie sous pression, le moulage en coquille et la fonderie à la cire perdue.
Fusion et coulage
Il existe deux catégories de métaux à partir desquels les moulages sont produits : ferreux (métaux contenant du fer) et non ferreux (métaux ne contenant pas de fer). Les alliages ferreux comprennent l'acier, la fonte malléable et la fonte grise. Les alliages non ferreux les plus couramment utilisés en fonderie sont l'aluminium et le cuivre, cependant les alliages à base de magnésium, nickel et titane sont parfois utilisés pour des applications spécialisées.
Les métaux à fondre et couler — généralement un mélange de ferraille recyclée et de métaux d'alliage — sont chargés pour « charger » le four. Une fois à l'intérieur du four, le métal est soumis à des températures extrêmement élevées jusqu'à ce que le point de fusion (souvent supérieur à 2500 °F [1370 °C]) soit atteint. Des fours spécialisés sont nécessaires pour atteindre de telles températures élevées.
Les deux types dominants de fours de fusion employés par les fonderies sont l'arc électrique et l'induction.
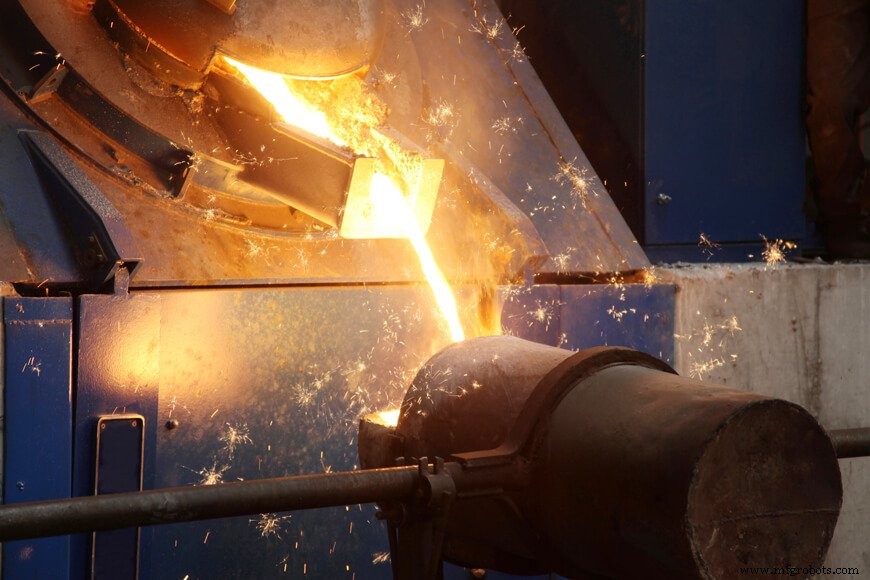
Le four à arc électrique fonctionne comme un processus de fusion par lots, produisant des lots de métal en fusion appelés « chauffées ». Le métal est fondu en fournissant de l'énergie électrique à l'intérieur du four via des électrodes en graphite. De l'énergie chimique supplémentaire est fournie par des brûleurs oxy-combustible et des lances à oxygène. L'oxygène est injecté pour éliminer les impuretés et autres gaz dissous pendant le processus de fusion. Alors que le métal fond, la scorie se forme et flotte au sommet du métal en fusion ; la scorie, qui contient souvent des impuretés indésirables, est retirée avant la vidange (le processus de retrait du métal du four).
Un four à induction transfère l'énergie électrique par induction — une source électrique à haute tension d'une bobine primaire induit une basse tension, un courant élevé dans la charge d'acier, ou bobine secondaire. Les fours à induction sont capables de fondre et d'allier une grande variété de métaux avec une perte de fusion minimale, cependant en ce qui concerne le raffinage du métal, ils sont moins performants que les fours à arc électrique.
En raison de leurs forces et faiblesses respectives, les fours à arc électrique sont plus largement utilisés pour la fusion des métaux ferreux, tandis que les fours à induction sont plus dominants dans les applications non ferreuses.
Solidification, éjection et nettoyage
Des creusets, bras robotiques et machines de coulée par gravité sont utilisés pour déplacer le métal en fusion d'un endroit à un autre. Des ouvriers métallurgistes qualifiés verseront également le métal en fusion à l'aide de loupes. Le métal en fusion est versé dans le moule à travers un système de canaux et de riseurs ; le métal refroidit et se solidifie, adoptant définitivement la forme de l'intérieur du moule (vide) qu'il occupe. Le moulage est ensuite éjecté du moule, ou retiré d'un moule en sable par décochage.
Les canaux et riseurs qui livrent le métal en fusion à l'intérieur du moule se remplissent également de métal en fusion dans le processus. Le métal dans le moule se solidifie avec le métal dans le système de canaux et riseurs, formant une seule pièce. Immédiatement après l'éjection/décochage, le métal du système de canaux et riseurs est encore attaché au corps principal du moulage. Cet excès de métal est retiré dans le processus de nettoyage (un marteau à pointer ou une scie à ruban sont couramment utilisés). Un mélange de tonneaux rotatifs, unités de sablage à air et nettoyeurs à haute pression sont utilisés pour nettoyer tout sable ou calamine restant.
Le moulage résultant doit être identique en forme et proportion au modèle original, bien qu'il puisse être légèrement plus petit en raison du retrait du métal.
Traitement thermique et inspection
Certains moulages sont utilisés dans des applications industrielles exigeantes : ils peuvent avoir besoin de maintenir leur forme exacte à des températures glaciales, de résister à la corrosion dans un environnement humide, ou de supporter un poids immense. Le traitement thermique est utilisé pour modifier les propriétés physiques du métal selon les spécifications requises.
Le traitement thermique implique l'utilisation de chauffage et de refroidissement, souvent à des températures extrêmes, pour réduire les contraintes dans une pièce moulée, et/ou modifier les propriétés physiques du métal. La température doit être contrôlée avec précision pour atteindre les propriétés physiques souhaitées.
Avant qu'une série de production de moulages puisse être considérée comme complète, ses propriétés physiques et son intégrité structurelle sont testées. Les méthodes de test qui nécessitent la destruction du moulage testé sont connues sous le nom de tests destructifs, tandis que celles qui n'endommagent pas le moulage sont catégorisées comme non destructifs.
Les méthodes de test utilisées dépendent du niveau d'exigence des spécifications. Pour certains produits purement esthétiques, seule une brève inspection visuelle pour la précision dimensionnelle, les fissures et la finition de surface est requise. D'autre part, si le moulage doit fonctionner dans une capacité industrielle, il peut avoir toutes ses propriétés physiques (ductilité, résistance à la traction, allongement, propriétés d'impact, dureté, etc.) testées exhaustivement.
Durée de vie et recyclage
Après qu'un moulage a passé l'inspection, il est expédié, vendu et mis en service. Les produits en métal moulé, en particulier ceux qui ont subi un traitement thermique, sont durables. Selon l'alliage métallique et l'application, leur durée de vie peut varier de quelques mois à plusieurs décennies. Une fois la durée de vie d'un moulage terminée, le cycle recommence. Il est collecté par une casse, recyclé, et recoulé en un nouvel objet.
Intéressé par en apprendre davantage sur la production de moulage métallique personnalisé ? Une compréhension plus approfondie du processus de fonderie métallique et de la façon de communiquer vos besoins à une fonderie de production aidera à garantir le succès de votre projet de fonderie.
Articles connexes :
- Fonderie en profondeur : la vie d'une série de moulages
- Termes de fonderie métallique
- Production d'acier moulé
- Fonte ductile vs fonte grise
- Traitement thermique
Métal
- Joints à ressort : Guide pratique pour applications haute pression fiables
- Ressorts de compression expliqués : Guide débutant sur la mécanique et applications
- Guide du débutant sur les vis à double filetage : conception, usage et installation
- Chapelles (yoke ends) 101 : comment sélectionner, sécuriser et les utiliser en sécurité
- Guide complet des charnières à rappel (self-closing) : fonctionnement et applications
- Ressorts de traction (extension springs) 101 : guide pratique pour débutants
- Ce qu'il faut savoir sur les aimants flexibles — Guide pratique
- Normes des composants plastiques : guide pratique pour ingénieurs et acheteurs
- Le moulage expliqué : définition, types et procédés de fabrication