



Structures de support en impression 3D : guide expert pour conception, utilisation et optimisation
Les structures de support sont la colonne vertébrale d'impressions 3D fiables. Bien que l'impression 3D débloque la géométrie libre, elle repose sur des supports pour empêcher les pièces de se déformer, s'effondrer ou perdre leur fidélité dimensionnelle.
Dans ce guide complet, nous examinons ce que sont les supports, pourquoi ils sont essentiels à travers les technologies d'impression, et les stratégies éprouvées pour minimiser leur usage tout en préservant la qualité des pièces.
Que sont les structures de support ?
Les structures de support agissent comme un échafaudage : elles maintiennent temporairement une impression, l'ancrent au plateau de construction et absorbent la chaleur pendant la fabrication. Après la fin de la pièce, elles sont retirées.
Les caractéristiques complexes — porte-à-faux, ponts et cavités profondes — sont particulièrement vulnérables. Sans support, elles peuvent s'affaisser ou se fracturer. En AM métallique, les supports servent aussi de puits de chaleur, atténuant les contraintes résiduelles qui causeraient autrement fissures ou gauchissement.
Quand avez-vous besoin de supports ?
La plupart des processus additifs requièrent un certain niveau de support. Le tableau ci-dessous résume le besoin par technologie et matériau.
| Technologie | Matériau | Support requis ? |
|---|---|---|
| Stéréolithographie (SLA) | Photopolymères | Oui |
| Modélisation par Dépôt de Filament Fondu (FDM) | Thermoplastiques | Oui |
| Frittage Laser Sélectif / DMLS / DED / EBM | Métaux | Oui |
| Material Jetting | Poudre | Oui |
| Binder Jetting | Poudre | Non |
| Frittage Sélectif par Laser (SLS) | Poudre | Non |
Impression 3D métallique
Fusion sur lit de poudre (SLM, DMLS, EBM)
Ces systèmes enferment la pièce dans de la poudre libre, mais la pièce a toujours besoin de support pour la fixer au plateau de construction et drainer la chaleur. Soutenir la zone de contact entre la base de la pièce et le plateau réduit la contrainte résiduelle, prévenant ainsi fissures, gauchissement ou délamination.
Pour plus sur les pièges de l'impression métallique, voir notre guide sur les problèmes courants de l'impression 3D métallique.
Dépôt d'Énergie Direct (DED)
Le DED construit en fusionnant du matériau sur un substrat. Comme la fusion sur lit de poudre, les supports sont essentiels pour la géométrie complexe, la stabilité et la dissipation de chaleur.
Considérations de conception
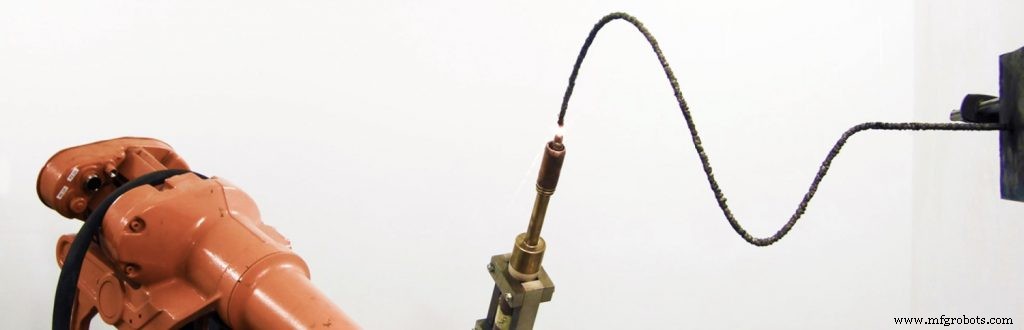
Les supports métalliques sont généralement des structures en treillis qui agissent comme puits de chaleur tout en gardant l'usage de matériau bas. Cependant, un support excessif peut augmenter le temps de construction et le coût, et compliquer le post-traitement. Certaines entreprises, comme la firme néerlandaise MX3D, ont introduit le soudage robotique à bras qui élimine le besoin de supports entièrement.
Retrait des supports
Les supports métalliques nécessitent généralement des outils de coupe. Après retrait, ponçage ou polissage est souvent nécessaire pour obtenir une surface lisse.
Stéréolithographie (SLA)
La SLA solidifie la résine liquide avec la lumière. Les supports en SLA sont fins et touchent légèrement la pièce, rendant le retrait manuel simple. Cependant, ils peuvent laisser des micro-marques qui requièrent généralement ponçage.
Conseils de conception
La SLA excelle quand une surface de haute qualité est requise — prototypes visuels, moules, appareils auditifs. Positionner la pièce pour que les surfaces critiques évitent le contact avec les supports peut éliminer les marques visibles. Par exemple, orienter une pièce tubulaire verticalement plutôt qu'horizontalement pour minimiser les supports.
Modélisation par Dépôt de Filament Fondu (FDM)
Le FDM construit en extrudant du filament chauffé couche par couche. Les caractéristiques jusqu'à 45° peuvent être imprimées sans support, mais les porte-à-faux plus raides ou longs ponts (>5 mm) ont besoin d'assistance.
Types de supports
Les supports sont souvent des structures en treillis ou arborescentes. Les supports de style arbre réduisent l'usage de matériau jusqu'à 75 % comparé aux colonnes droites.
Retrait des supports
Les imprimantes FDM industrielles utilisent fréquemment des supports solubles. L'alcool polyvinylique (PVA) se dissout dans l'eau, tandis que le Polystyrène à Haut Impact (HIPS) se dissout dans le limonène. La dissolution élimine le besoin de ponçage mais ajoute du temps de post-traitement.
Material Jetting
Les supports sont obligatoires pour les porte-à-faux mais sont imprimés dans un matériau séparé, hydrosoluble, qui peut être retiré avec de l'eau sous pression ou des bains ultrasons.
Frittage Sélectif par Laser & Binder Jetting
Les deux procédés à base de poudre encapsulent la pièce dans de la poudre libre, éliminant le besoin de supports additionnels.
Inconvénients des supports
- Coût matériau : Les supports consomment du matériau supplémentaire qui est généralement jeté.
- Contraintes de conception : Le retrait accessible doit être considéré, limitant la géométrie.
- Temps : Générer et post-traiter les supports ajoute des heures à une construction.
- Dommages de surface : Un placement incorrect peut endommager les détails fins.
Quatre façons de minimiser les supports
- Optimiser l'orientation de la pièce : Réorienter le modèle peut réduire les porte-à-faux. Par exemple, faire pivoter une forme en « T » pour que les bras horizontaux s'alignent avec le plateau de construction élimine le besoin de supports.
- Optimiser la géométrie des supports : Utiliser des treillis optimisés topologiquement ou structures arborescentes. Autodesk Meshmixer peut générer des supports arbre pour FDM, SLA et DMLS.
- Employer des congés et chanfreins : Ajouter un chanfrein à 45° ou un congé arrondi convertit les angles raides en angles imprimables, éliminant le besoin de supports.
- Diviser les pièces complexes : Imprimer les sous-ensembles séparément peut réduire drastiquement le volume de support et le temps de construction. Assurer une orientation cohérente pour un bon ajustement.
Supports : un mal nécessaire ? L'avenir est prometteur
Les innovations transforment les supports d'une nuisance en processus rationalisé. Les « supports séparables » brevetés de Desktop Metal utilisent une interface de poudre céramique qui se dissout post-frittage, permettant un retrait facile à la main. PostProcess Technologies offre des systèmes de retrait automatisés, sans intervention manuelle, pour FDM, SLA, PolyJet et CLIP.
La technologie Intelligent Fusion de Velo3D simule le comportement de la pièce pour imprimer avec jusqu'à cinq fois moins de supports, atteignant des exigences quasi-nulles de support dans de nombreux cas.
Alors que l'industrie continue d'évoluer, l'expertise et la conception de flux de travail appropriée restent cruciales pour exploiter ces avancées.
Nous espérons que ce guide vous permettra de traiter les structures de support comme des alliées, pas des adverses.
impression en 3D
- Maîtriser les structures de support en impression 3D : stratégies essentielles pour chaque procédé
- Simplifier l'impression 3D métal : conseils d'experts pour gérer les structures de support
- L'impression 3D silicone expliquée : guide débutant pour une production de pointe
- L'impression 3D par jet de liant (Binder Jetting) : fonctionnement, avantages et meilleures pratiques
- Jet de matière (Material Jetting) : Le guide ultime pour la précision, la couleur et l'innovation
- Maîtriser le Soudage de l'Acier Inoxydable : Guide Complet
- Maîtriser le Brasage de l'Aluminium : Techniques et Astuces d'Expert
- Guide définitif de l'impression 3D : des bases aux techniques avancées
- Guide expert pour choisir les matériaux d'impression 3D pour SLS, MJF, FDM, SLA et DLS™