



Maîtriser les supports d'impression 3D : Guide complet pour qualité et efficacité
Si vous possédez une imprimante 3D et l'avez utilisée au moins une fois dans votre vie, il y a virtuellement aucune possibilité que vous ignoriez l'existence des supports. Bien qu'ils soient une fonctionnalité courante en impression 3D, ils sont majoritairement paramétrés de façon sous-optimale. Cet article vous montrera comment améliorer la qualité des supports mais aussi réduire la nécessité de les ajouter en premier lieu.
Pour obtenir de meilleurs résultats en impression 3D, les supports doivent être ajoutés dans les cas où l'angle de surplomb est supérieur à 45° ou lorsque la distance de pont (bridging) entre deux structures dépasse 50 mm. Il faut noter que ces valeurs sont sous-estimées afin de garantir une impression réussie, mais des améliorations marginales peuvent être obtenues en baissant la température d'extrusion à son minimum viable, en améliorant le refroidissement des couches, et en réduisant la vitesse de déplacement. Ce faisant, des angles de 60°-65° et des ponts jusqu'à 150 mm peuvent être atteints.
Que sont les supports et quand en avons-nous besoin ?
Quand nous imprimons en utilisant une imprimante 3D, nous devons connaître en détail le processus que la machine suit pour donner sa forme à l'objet. Puisque l'objet est fait de plastique fondu qui est superposé couche par couche, la question suivante devrait toujours être posée :
Que se passe-t-il si l'extrudeur dépose le filament à ce point spécifique, mais qu'il n'y a pas de matériau en dessous ?
Comme l'imprimante 3D se limite à suivre les ordres que le fichier G-code lui commande, il n'y a aucun moyen qu'elle puisse corriger une situation comme celle-ci. Si les paramètres ne sont pas corrects, la machine continuera d'imprimer dans le vide, causant (la plupart du temps) que l'impression est ruinée et nous perdons du temps et du matériau.
Pour résoudre ce problème, les supports sont utilisés. Ce sont une structure verticale qui soutient la pièce principale, pour empêcher le filament d'être extrudé dans le vide. Ces supports sont automatiquement placés par le logiciel de tranchage en utilisant différents paramètres que vous pouvez modifier à votre guise. Alternativement, vous pouvez choisir manuellement l'emplacement pour chacun d'eux.
Les zones d'un objet qui ont besoin de supports peuvent être des surplombs (overhangs) ou des ponts (bridges). Elles ont des paramètres spécifiques pour choisir et modifier pour obtenir la meilleure finition.
Quand avons-nous besoin de supports ?
Quand vous commencez à apprendre l'impression 3D, vous devriez toujours régler les paramètres les plus conservateurs. De cette façon, vous vous assurez de pouvoir imprimer l'objet sans inconvénients majeurs. Ensuite, à mesure que vous devenez plus habile et plus expérimenté, vous pourrez réduire la quantité ou la densité de supports utilisés.
Nous devons nous rappeler que chaque imprimante est différente, et ce qui fonctionne pour certains peut ne pas fonctionner pour d'autres. Généralement, les limites imposées pour les surplombs sont mesurées par des angles (degrés) et en distance (millimètres) pour les ponts.
Que sont les surplombs et les ponts ?
Un surplomb se produit aux points où l'angle de décolletage d'une partie spécifique est trop grand. En conjonction avec la vitesse d'impression, la température du filament, et la hauteur de couche, les paramètres d'impression peuvent littéralement créer une « falaise » qui cause le filament fondu à tomber en dessous.
D'un autre côté, les ponts (comme leur nom l'implique) sont des connexions entre deux points d'une pièce, séparés l'un de l'autre par une certaine distance. L'extrudeur se déplace dans une direction dans le plan XY en fournissant du matériau pendant qu'il se déplace.
À première vue, cela semble être un scénario propice à la création de problèmes d'impression, cependant, nous verrons que certains paramètres peuvent être établis qui permettent de réaliser des ponts de manière satisfaisante, même sans utiliser de supports.
Limitations d'angle pour les surplombs en impression 3D et comment les améliorer
Si nous regardons cela du point de vue d'une structure, une ligne de filament aura une base de support suffisante si au moins la moitié de sa largeur est supportée par la couche précédente. Cela signifie que pour une largeur de ligne standard de 0,4 mm, au moins 0,2 mm doit être supporté sur la couche du bas.
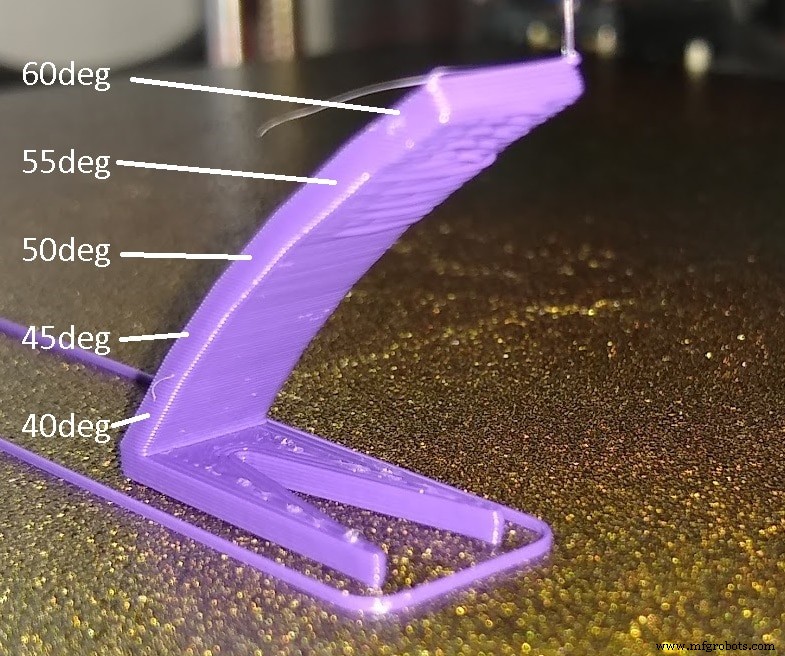
La seule façon de garantir cela, pour n'importe quelle épaisseur de couche utilisée, est de régler un angle de surplomb maximal de 45°. Cet angle est mesuré à partir d'une ligne verticale imaginaire jusqu'au bord de l'objet. Défini ainsi, 0 degré est une pièce verticale et 90 degrés est horizontal (un pont). Ainsi, le slicer placera des supports là où l'angle de surplomb est supérieur à 45°.
C'est une règle très conservatrice et fonctionnera donc toujours, peu importe les autres paramètres d'impression. La réalité est que nous pouvons encore améliorer cet angle en ajustant quelques paramètres.
Comment augmenter l'angle des surplombs
À cause du temps ajouté à une impression juste à cause des supports requis, nous devrions être clairement intéressés à augmenter l'angle maximal autorisé sans sacrifier la qualité de notre impression. Cela permettra aussi d'économiser beaucoup de filament gaspillé.
Après avoir modifié les paramètres qui peuvent améliorer la qualité des surplombs de vos impressions, vous devriez essayer d'imprimer ce test de surplomb. En faisant des changements et améliorations marginaux, vous devriez être capable de réussir l'impression d'angles de 60°-65°.
Passons en revue les paramètres que nous pouvons modifier afin d'optimiser nos surplombs !
Réduire la température de l'extrudeur
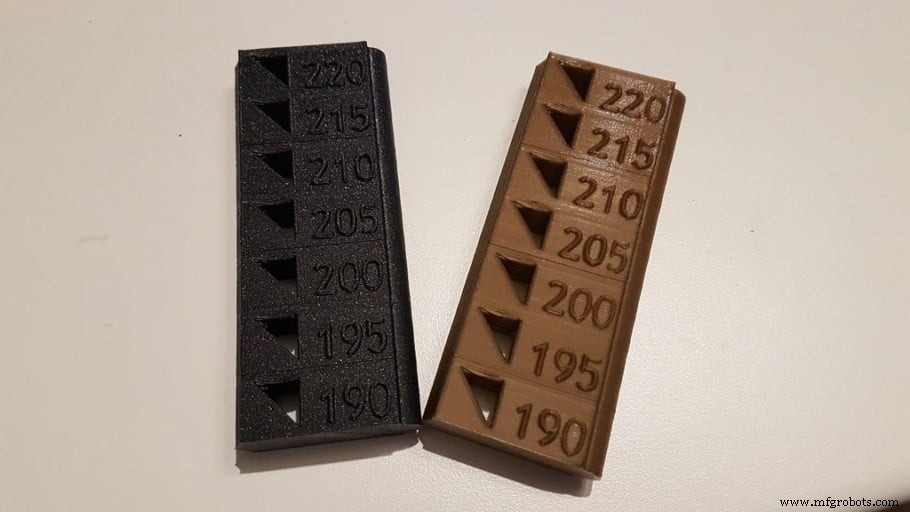
Le filament s'écoule quand il atteint la température de travail, qui est généralement entre 190 et 220 °C pour le PLA, selon le fabricant, la pigmentation, ou la composition du thermoplastique.
Une fois que l'extrudeur place le plastique à l'endroit désiré, nous avons besoin qu'il refroidisse pour se rigidifier. Ainsi, il n'aurait pas le temps de couler ou de tomber dans la « falaise » qui n'a pas de support suffisant. Quand le matériau est trop chaud, il met longtemps à refroidir, donc la tendance à glisser augmente, et la pièce finira déformée.
Une façon d'améliorer cela est de baisser la température d'impression au minimum absolu. Pour cela, il y a les soi-disant « tours de température », qui nous permettent de découvrir la température optimale avec laquelle travailler chaque matériau. Je recommande toujours d'imprimer une tour chaque fois que nous voulons essayer un nouveau filament.
Ce test est hautement recommandé, car il a un fichier G-code « prêt à imprimer » avec différentes températures pour différentes sections de couches.
Réduire le débit (flow rate)
Si trop de matériau sort de la buse, il mettra encore plus longtemps à refroidir, donc ce paramètre doit être correctement réglé. Si vous voyez que les bords de vos pièces gouttent trop au lieu de former une ligne uniforme et solide, il est temps d'ajuster le débit ou même de vérifier que les pas de l'extrudeur sont corrects.
Augmenter le refroidissement
Ce paramètre est essentiel pour obtenir de bonnes finitions dans les surplombs très prononcés. Utiliser un bon ventilateur de couche est une priorité lors de l'impression de pièces complexes. Il consiste en une turbine (ventilateur sans balais) qui souffle un grand flux d'air froid directement sur la sortie de la buse. Cela aide à refroidir le filament et le rigidifie. Ce faisant, les parois extérieures de l'objet auront tendance à préserver la forme qu'elles sont censées avoir.
Vous pourriez aussi remarquer qu'un côté de l'impression présente des détails plus hauts et meilleurs que l'autre partie. Cela peut très bien être dû au fait qu'un côté reçoit directement l'air du ventilateur de couche tandis que l'autre est bloqué par l'objet lui-même. Dans de tels cas, orientez l'objet de manière que les détails les plus cruciaux de l'impression aient un contact direct avec le flux d'air du ventilateur de couche.
Limitations de distance du pontage (bridging) en impression 3D et comment les améliorer
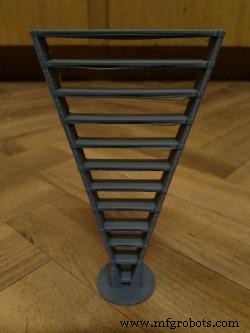
Au fur et à mesure que le filament est extrudé par la buse pendant les mouvements spécifiés par le G-Code, le fil de plastique peut tendre à s'effondrer sous son propre poids tout en essayant d'imprimer un grand pont entre deux structures.
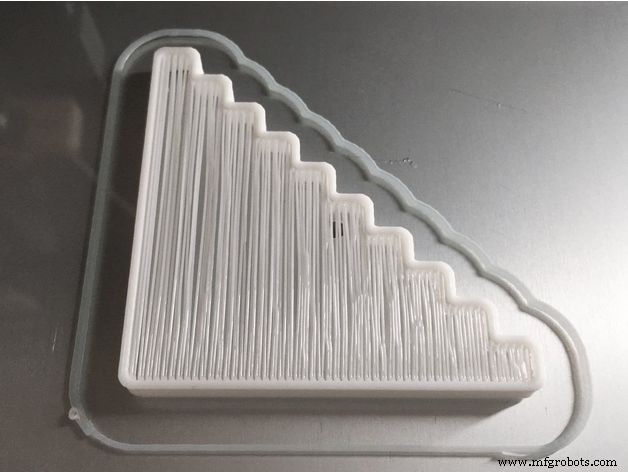
Cela formera une courbe vers le bas si la distance entre les deux points de support dépasse une certaine valeur. Pour connaître la capacité et les limitations d'une imprimante 3D, des tests spécifiques sont effectués qui génèrent des ponts de plus en plus longs dans le même fichier STL. Vous pouvez commencer par imprimer ce test de pontage depuis Thingiverse (image ci-dessus).
Ces tests ne servent pas seulement à connaître la capacité de notre imprimante mais permettent aussi de varier les paramètres d'impression pour améliorer la qualité de nos ponts. Pour faire cela, vous devez modifier un paramètre à la fois et réimprimer le test afin d'isoler l'effet de la modification marginale.
Un paramètre primaire lors de l'impression de ponts est, à nouveau, la température d'extrusion. La vitesse à laquelle le matériau refroidit dans l'air est directement liée à la qualité du pont.
Si votre imprimante n'a pas de ventilateur de couche installé, je recommande que vous en achetiez un et l'ajoutiez à la hotend. Les meilleurs résultats sont obtenus avec un ventilateur de couche de type souffleur (blower), réglé à 100 % de sa capacité. La buse doit laisser passer l'air et ne pas être un obstacle.
Il devrait aussi être orienté vers le filament, et non vers la buse, car cela la refroidirait et causerait des problèmes de température. Mon ventilateur souffleur préféré est le 5015. Il est à la fois très bon marché et incroyablement efficace.
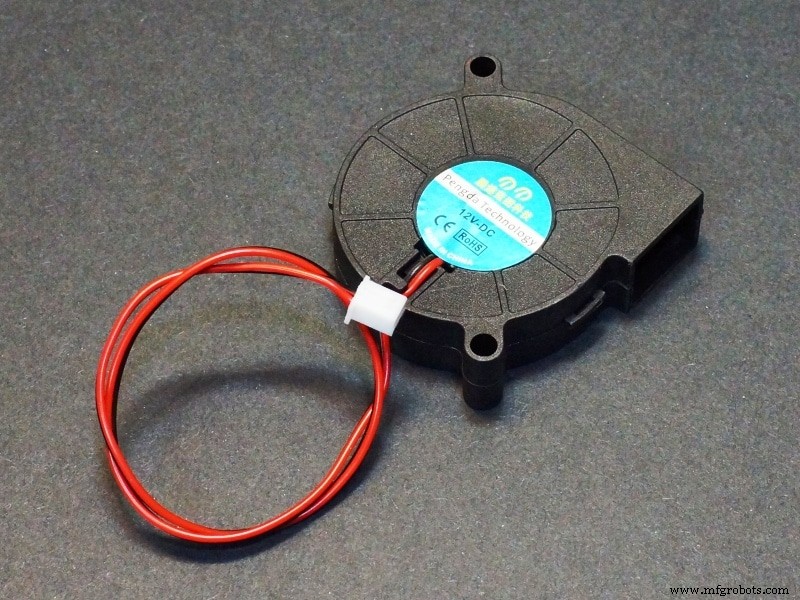
Si vous utilisez un ventilateur de couche pour la première fois, c'est une bonne idée d'ajuster le système de contrôle PID de votre extrudeur. Il y a beaucoup de tutoriels vidéo sur YouTube qui expliquent comment le faire.
Une fois que vous parvenez à configurer votre imprimante 3D pour imprimer des ponts et des surplombs de manière satisfaisante, vous pourriez encore tomber sur des ponts trop grands. Pour ces cas, les supports interviennent comme un dernier recours pratique qui résoudra automatiquement notre problème. Nous allons apprendre comment configurer les supports dans Cura Slicer, mais les autres slicers ont des options similaires à régler.
Meilleurs paramètres pour l'impression 3D avec supports
Pour commencer, nous devons sélectionner les endroits de la pièce où nous voulons que les supports soient faits. L'option « Partout » (Everywhere) peut aussi placer des supports à l'intérieur de l'objet, ce qui pourrait être excessif dans certains cas ou complètement nécessaire dans d'autres. Cela dépendra du design de l'objet.
Type de structure de support
Cette option nous laisse déterminer la structure des supports. « Grille » (Grid), par exemple, générera des supports plus forts qui n'ont aucun risque de tomber même quand ils sont très longs. Du côté négatif, ils sont beaucoup plus difficiles à enlever et augmentent le temps d'impression (et la consommation de filament) par un long coup.
« Lignes » (Lines) est une option beaucoup plus rapide, puisqu'elle consiste en une structure formée par de fines lignes de filament les unes sur les autres. Le principal inconvénient de ce type de supports est que, parce qu'ils sont par définition très fins, ils ont aussi tendance à s'incliner ou s'effondrer quand la structure est plus haute.
Ce sont de rares occasions où vous devriez imprimer avec une structure en grille puisque un motif en lignes sera presque toujours plus que suffisant et vous fera gagner du temps et du filament.
Angle de surplomb pour le support
Comme nous l'avons mentionné avant, les objets qui contiennent des saillies consistant en des angles supérieurs à celui établi dans ce paramètre seront renforcés avec des supports. Cette valeur émergera du test de surplomb. Si vous ne l'avez pas encore fait, réglez 45 comme angle maximal comme valeur temporaire et à toute épreuve.
Quantité de remplissage
Ce paramètre est exprimé en pourcentage et établit la densité du matériau qui formera le support. Dans le cas de « lignes », plus cette valeur est élevée, plus les lignes seront proches les unes des autres. Commencez avec au moins 25 % les premières fois. Si vous remarquez que la qualité de sortie est maintenue, essayez de diminuer marginalement cette valeur. Comme règle empirique, la valeur optimale devrait se situer entre 25 % (maximum) et 10 % (minimum).
Distance X / Y
Établit la distance entre la pièce et le support, sur l'axe horizontal (plan de couche). Plus cette valeur est petite, mieux le support fonctionnera, mais il adhérera aussi à l'objet, le rendant difficile à enlever. Une valeur recommandée est de 0,6 mm.
Distance Z
Indique la séparation entre le support et la pièce, dans la direction verticale. Une bonne valeur est de 0,2 mm car elle permet au support d'être enlevé facilement, et sans affecter la qualité de la pièce.
Si nous ne laissons pas d'espace entre la pièce et le support, le support et le modèle deviendront une seule pièce entière. Cela laissera des marques désagréables sur l'objet en essayant d'enlever les supports.
À mesure que vous gagnez de l'expérience, vous pouvez augmenter les distances entre l'objet et le support, pour pouvoir les enlever facilement une fois l'impression terminée.
Multi-extrusion et supports
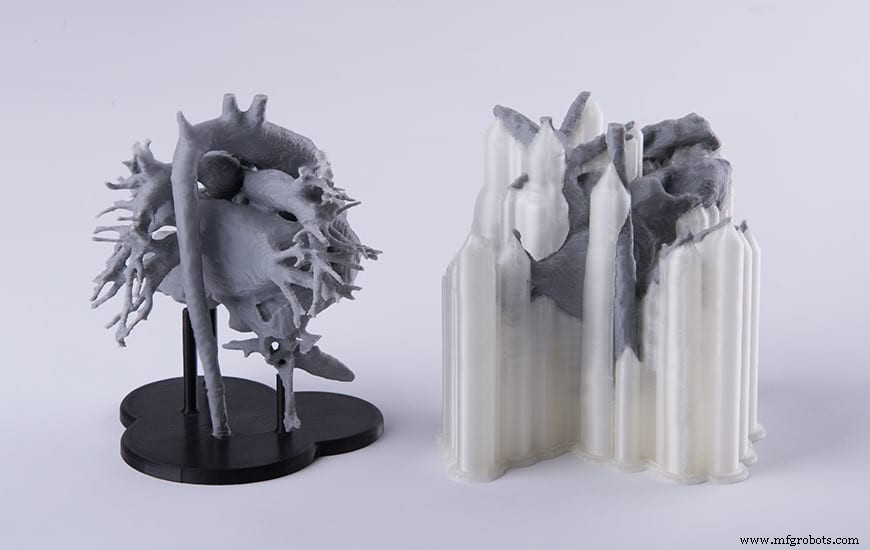
Certaines imprimantes 3D ont deux extrudeurs, qui peuvent être configurés pour imprimer deux pièces en même temps ou pour que l'un d'eux fasse la pièce pendant que le second extrudeur imprime les supports. L'avantage le plus important de ceci est qu'avoir un second extrudeur nous permet d'imprimer les supports avec un matériau soluble dans l'eau. Un filament avec cette propriété commode est le PVA.
Le PVA nous permet de simplement tremper la pièce dans l'eau et d'obtenir une bonne finition, peu importe à quel point les supports étaient proches de la pièce auparavant. Comme inconvénient, je devrais mentionner que le prix du PVA a tendance à être assez élevé.
Un autre filament utilisé pour les supports est le HIPS, qui est soluble dans le d-limonène (un dérivé d'agrumes populairement utilisé comme insecticide). Il est moins cher que le PVA, mais nécessite un coût supplémentaire de solvant.
Impression 3D avec supports en arbre (tree supports)
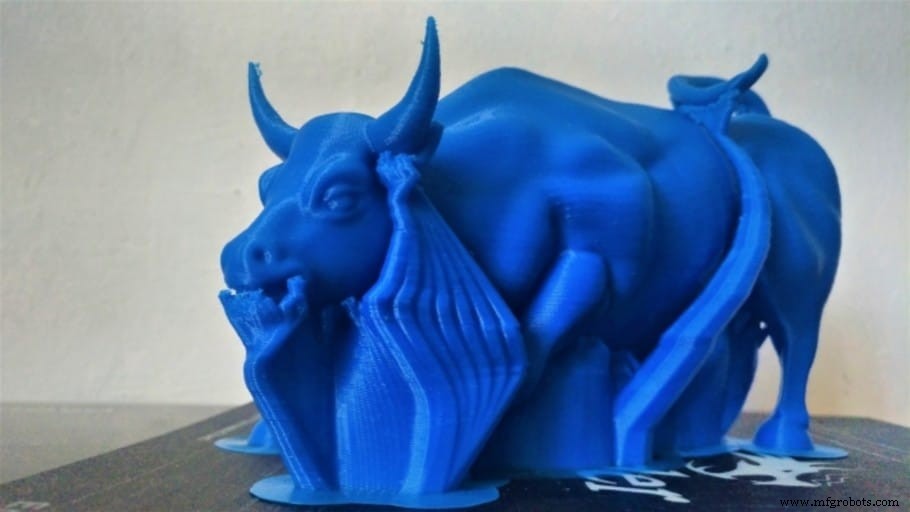
Les « supports en arbre » (Tree supports) sont ainsi nommés à cause de leur forme. Ils commencent comme un tronc qui se ramifie à mesure qu'il s'élève le long de l'axe Z. Ces branches font contact avec la pièce en un point très petit, placé au point le mieux situé pour maintenir la structure de l'objet.
Certains slicers, comme Cura, ont l'option d'utiliser ces supports. Pour activer cette option, cliquez sur l'engrenage de configuration et sélectionnez « Expérimental » -> « Tree Support ».
Les logiciels de modélisation, comme Meshmixer, permettent de générer les supports en arbre dans le fichier STL donc vous n'avez qu'à trancher l'objet sans vous soucier de la configuration des supports.
Avantages et inconvénients des supports en arbre
L'avantage principal de ces supports est qu'ils ne font contact qu'en un point du modèle, au lieu de le faire en ligne comme c'est le cas avec les supports traditionnels. Cela rend la finition de surface de l'objet beaucoup plus lisse après le processus d'enlèvement.
Un autre avantage est que l' « arbre » reste loin de la pièce sur les zones où les supports ne sont pas nécessaires. C'est particulièrement pratique lors de l'impression de modèles organiques comme des personnes ou des animaux.
Le principal inconvénient des supports en arbre est qu'ils ne sont pas indiqués pour les ponts ou les grands surplombs, puisqu'ils ne peuvent pas soutenir correctement des plans comme les supports en lignes ou grille. En plus, ils sont beaucoup plus lents et nécessitent un temps de tranchage très long.
Consultez notre section produits recommandés
Nous avons créé une section de produits recommandés qui vous permettra d'éliminer les conjectures et de réduire le temps passé à rechercher quelle imprimante, quel filament ou quelles mises à niveau acheter, car nous savons que cela peut être une tâche très décourageante et qui mène généralement à beaucoup de confusion.
Nous avons sélectionné seulement une poignée d'imprimantes 3D que nous considérons comme bonnes pour les débutants ainsi que pour les intermédiaires, et même les experts, facilitant ainsi la décision, et les filaments, ainsi que les mises à niveau listés, ont tous été testés par nous et soigneusement sélectionnés, donc vous savez que quel que soit votre choix, il fonctionnera comme prévu.
impression en 3D
- Simplifier l'impression 3D métal : conseils d'experts pour gérer les structures de support
- L'impression 3D par jet de liant (Binder Jetting) : fonctionnement, avantages et meilleures pratiques
- ULTEM & PEEK : Maîtriser les matériaux d'impression 3D haute performance
- Choisir entre impression 3D interne et externalisée : Guide pratique
- Production Interne : La Fuse 1 Imprime ses Propres Pièces
- Votre guide expert pour choisir une machine de découpe numérique
- Guide définitif de l'impression 3D : des bases aux techniques avancées
- Ultiboard : Guide Complet pour Débutants en Conception PCB
- Protocoles de Communication Bluetooth : Guide Complet pour Débutants