



Prévenir le recourbement des coins : Solutions simples à la sur-extrusion en impression 3D
Les passionnés d'impression 3D, qu'ils soient novices ou expérimentés, doivent faire face à des problèmes d'impression régulièrement pour finalement obtenir des impressions gratifiantes et belles. La principale différence entre les deux types d'utilisateurs est que les expérimentés peuvent généralement regarder une impression et dépanner rapidement pour déterminer ce qui s'est mal passé et ce qui devrait être changé pour le résoudre. Comme nous le découvrirons dans cet article, connaître la cause racine d'un problème est l'étape la plus difficile et la plus importante.
Allons droit au but et découvrons comment nous pouvons résoudre la sur-extrusion (recourbement) sur les coins !
Pour corriger la sur-extrusion ou le recourbement sur les coins, il est recommandé de baisser la température d'extrusion, d'allumer le ventilateur de couche à sa capacité maximale et d'augmenter le temps minimum par couche à environ 15 secondes, réduisant ainsi la vitesse de mouvement sur les petites couches. Le recourbement sur les coins est couramment confondu avec la sur-extrusion, mais en contraste avec ce problème, le problème ne se produit que sur les coins de l'objet et non sur la totalité de la coque extérieure.
En différenciant les deux problèmes, il est possible d'isoler le problème et de déterminer que la cause du recourbement sur les coins n'est pas causée par la sur-extrusion mais par le refroidissement lent du thermoplastique déposé.
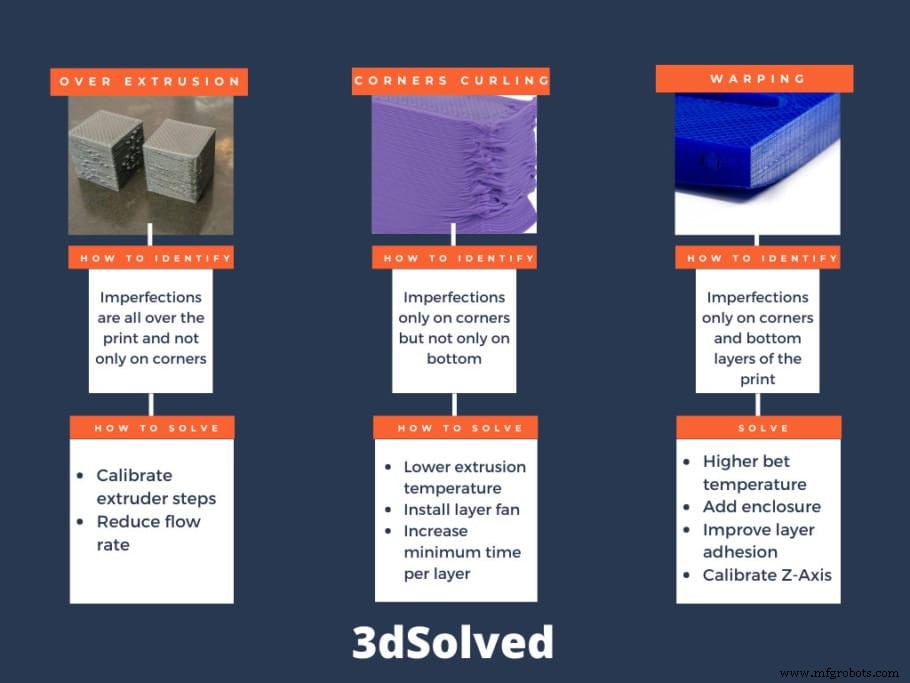
En raison de la nature de ce problème, il est très facile de déterminer à tort la cause du problème. C'est pourquoi j'essaierai de vous aider à différencier le recourbement sur les coins de la sur-extrusion générale, et aussi du gauchissement (warping) sur les premières couches. Commençons !
Recourbement seulement sur les coins vs sur-extrusion partout
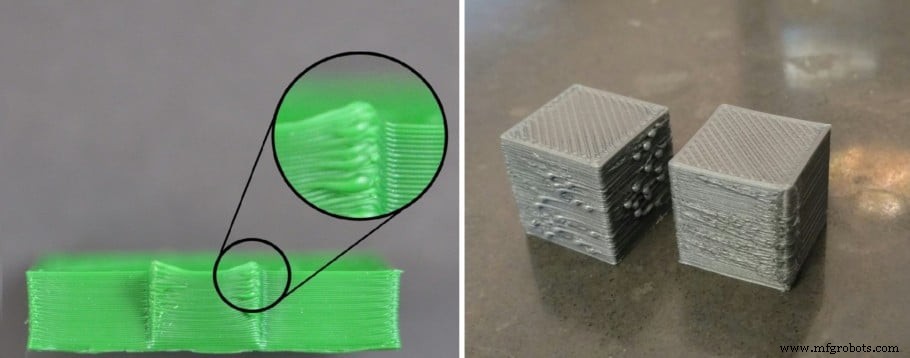
Le problème du recourbement dans les coins est souvent associé à la sur-extrusion, bien que ce ne soit pas toujours la cause. Beaucoup de gens essaient de corriger cela en modifiant les paramètres de flux, faisant en sorte que l'imprimante extrude moins de matériau, mais bien que cela puisse parfois aider, cela n'élimine pas entièrement le recourbement.
Une façon de différencier dans quels cas le recourbement est produit par la sur-extrusion est de vérifier la taille et la forme des murs verticaux de l'objet. Quand l'extrudeur fournit plus de matériau que nécessaire, ce défaut peut être observé sur toute la pièce, pas seulement dans les coins.
Maintenant que nous savons comment différencier les deux problèmes, concentrons-nous sur le recourbement. La plus grande différence est que la sur-extrusion se produit sur toute la pièce, tandis que le recourbement se produit dans les zones où l'objet a besoin d'un apport plus important de matériau, comme un coin pointu.
Le recourbement consiste en un soulèvement de la dernière couche imprimée, qui se produit dans certaines zones pointues. Cela arrive parce que le matériau se contracte quand il refroidit, et les zones où il y a plus de matériau tirent les coins vers l'intérieur, les faisant se soulever.
Le problème augmente progressivement sur chaque couche quand l'extrudeur repasse par la zone surélevée à nouveau, puisque le contact de la hotend avec le coin courbé produit des déformations indésirables dans les périmètres de la pièce.
Le pire de tout, si le plastique s'est recourbé et a refroidi avant la couche suivante, la buse pourrait frapper ce coin et décoller la pièce entière. Aussi, le moteur pas à pas pourrait perdre des étapes et déplacer les couches suivantes de l'impression. Il n'y a aucun moyen de corriger ce problème puisque les imprimantes 3D n'ont pas de système de contrôle en boucle fermée.
Recourbement sur les coins vs gauchissement (warping)
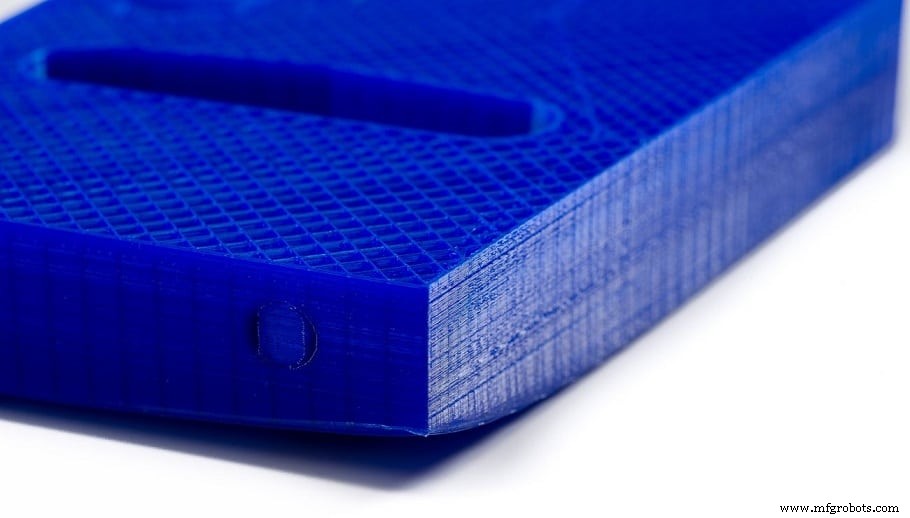
Il est facile de confondre le recourbement avec le gauchissement, et bien qu'ils aient des points communs, leurs causes et façons de les résoudre sont différentes.
Le gauchissement ne se produit qu'à la base de la pièce, parce que c'est un problème d'adhérence au plateau chauffant. C'est similaire au recourbement parce que les deux se produisent dans les coins, et plus ils sont pointus, plus ce défaut sera visible.
Les chances que la pièce se détache du plateau sont beaucoup plus élevées quand le gauchissement se produit et commence à soulever un des coins de l'objet. La solution au gauchissement est plutôt simple : augmentez la température du plateau chauffant, ou enclosez votre imprimante 3D. Les courants d'air froids sont aussi très nuisibles et mènent à des problèmes de gauchissement.
Le recourbement, d'un autre côté, se produit aussi dans les couches supérieures, donc la température du plateau chauffant a peu ou pas d'influence sur ce problème. Pour le corriger, vous devrez considérer d'autres choses, comme baisser la température de la buse, installer un ventilateur de couche, ou réduire la vitesse d'impression.
Comment corriger le recourbement sur les coins
Nous pourrions dire que le recourbement est principalement produit par des températures d'extrusion excessives du filament. Comme le matériau sort de la buse très chaud, il reste mou pendant plus longtemps. Ce temps excessif, combiné avec le retrait du matériau, cause le soulèvement des coins.
Pour cette raison, nous allons nous concentrer sur les paramètres de température de la hotend afin de le résoudre définitivement. Pour prévenir le recourbement, nous allons modifier les paramètres suivants sur notre logiciel de tranchage :
Température de la buse
Souvent, quand nous avons des problèmes de bourrage ou de sous-extrusion, certaines personnes recommandent d'augmenter la température d'impression. Cette action améliore parfois nos impressions mais ne résout pas le problème original. Bien que le filament s'écoule mieux, l'extrudeur peut avoir un autre problème et nous ne faisons que cacher le problème sous le tapis en augmentant la température.
À long terme, augmenter trop la température d'impression s'accompagne d'autres défauts tels que le recourbement ou la brûlure du tube PTFE interne. Pour éviter cela, nous essaierons d'utiliser la température la plus basse possible, et ainsi donner moins de temps au matériau pour se rétracter. Ce test nous aidera à déterminer la température optimale de notre imprimante pour un type de filament spécifique.
Une autre façon de savoir si vous réglez une température trop élevée lors de l'impression avec du PLA est de faire attention à la brillance de vos impressions. L'objet devient plus brillant à mesure que la température est plus élevée. Réduisez-la si la pièce a l'air trop brillante.
Refroidissement
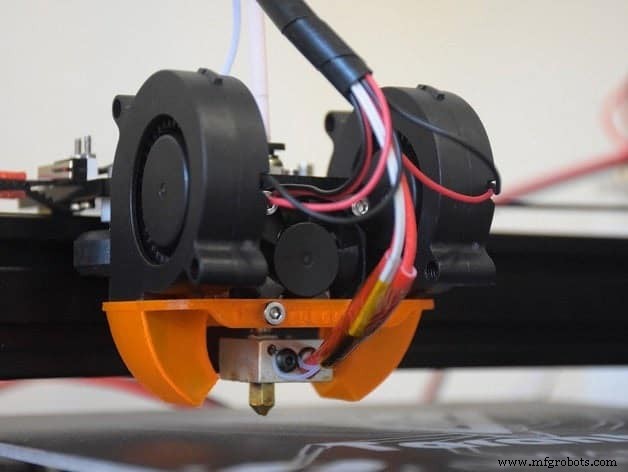
Si votre imprimante n'a pas de ventilateur de couche installé, il est temps d'en installer un. Ce ventilateur réduit dramatiquement les temps de refroidissement du matériau, empêchant les coins d'avoir le temps de se courber vers le haut. Vous devez juste faire attention de ne pas l'activer pendant les premières couches, car cela pourrait mener au gauchissement.
Ces ventilateurs peuvent changer leur vitesse pendant l'impression, car ils sont contrôlés par PWM (modulation de largeur d'impulsion). Cette fonctionnalité vous permet de les allumer quand vous en avez besoin, et à une vitesse précise.
Une des choses à garder à l'esprit lors de l'utilisation d'un ventilateur de couche est son orientation. Il peut être mal positionné, ce qui refroidirait la buse, causant des erreurs de température et des arrêts d'impression.
Il peut aussi arriver que, en raison de l'orientation de l'objet, le ventilateur de couche ne refroidisse qu'un côté de l'objet. Vous pouvez dire si c'est le cas quand le recourbement se produit toujours du côté opposé au ventilateur de couche. Il y a des conduits radiaux qui soufflent l'air uniformément dans toutes les directions. Au cas où vous posséderiez une GeeTech i3 Pro B, vous devriez définitivement imprimer et installer ce conduit d'air. En voici un autre compatible avec la Tevo Tarantula.
Vitesse d'impression
Dans certaines petites pièces, une nouvelle couche pourrait commencer à s'imprimer sur une qui est encore chaude, donc elle ne se solidifie jamais complètement. Pour aider à prévenir cela, les slicers viennent avec une option pour déterminer le temps minimum qu'il devrait falloir pour produire chaque couche. Ce faisant, la vitesse d'impression est diminuée pendant les petites couches. Une valeur typique est d'environ 15 secondes par couche.
Si vous avez encore des problèmes liés au recourbement, baissez la vitesse d'impression de 10 mm/s jusqu'à ce que vous obteniez de meilleurs résultats.
Comment corriger la sur-extrusion
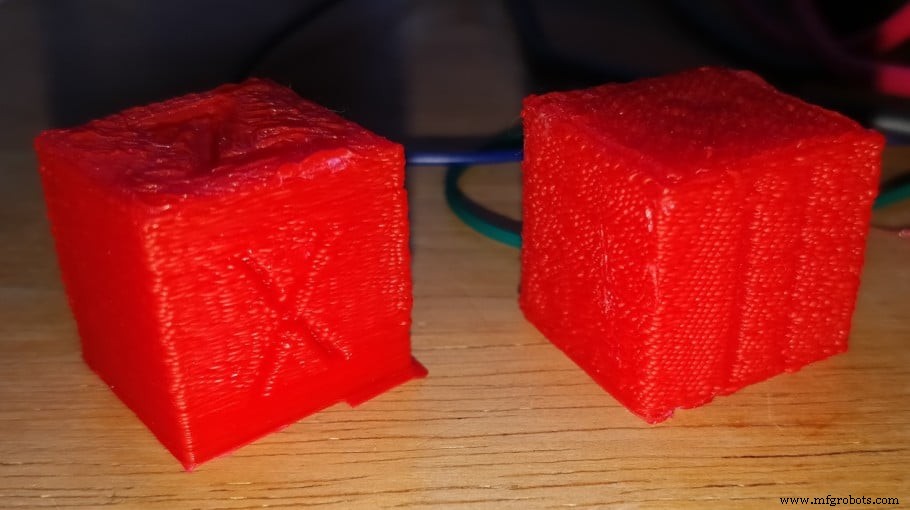
Si les murs ont l'air « aspergés », comme si le matériau tombait hors de l'objet, alors vous aurez très probablement à régler les paramètres d'extrusion correctement.
Cette configuration inclut principalement le calibrage des pas de l'extrudeur, pour que la quantité exacte de matériau requise soit fournie. La procédure est très simple, et il y a plusieurs tutoriels sur le web sur comment le faire.
Un test facile que vous pouvez faire consiste à faire des marques le long du filament avant qu'il ne soit extrudé. La hotend est ensuite chauffée et l'imprimante 3D est commandée pour extruder 10 cm de matériau. Si les pas sont corrects, la prochaine marque dessinée sur le filament devrait être située exactement à l'entrée de l'extrudeur (au même point où la marque précédente était située).
Si cette marque se retrouve à l'intérieur de l'extrudeur, cela signifie que l'imprimante pense qu'elle extrude 10 cm mais en extrude en fait plus (sur-extrusion). Quand cela arrive, le matériau excédentaire déposé s'écrasera contre la couche précédente et coulera le long des côtés de la coque extérieure de l'objet, laissant une finition inesthétique.
Un autre paramètre à vérifier, après avoir calibré les pas de l'extrudeur, est le débit (flow rate). Cela vous permet de multiplier ou réduire le volume de filament fourni. C'est une façon plus directe de contrôler le flux fourni par l'extrudeur, selon les différentes densités de chaque matériau. Contrairement au calibrage des pas, ce paramètre est variable. Ce n'est pas la même chose d'utiliser de l'ABS, du PLA ou du TPU dans votre imprimante, donc il est conseillé de varier le débit selon le matériau utilisé. Vous pouvez utiliser ce test pour ajuster rapidement le débit.
Il contient des instructions pour effectuer le test en utilisant un pied à coulisse ou un micromètre. Assurez-vous de les lire avant de commencer le test.
Ces problèmes affectent-ils tous les types de filaments de la même façon ?
Il y a une propriété qui est commune à tous les matériaux utilisés en impression 3D : ils se dilatent quand ils sont chauffés et se contractent quand ils refroidissent. Donc techniquement, n'importe quel filament peut présenter des problèmes de gauchissement ou de recourbement. La différence est que tous les matériaux ne se dilatent et ne se contractent pas au même taux ou à la même vitesse.
Le PLA est le matériau le plus largement utilisé de nos jours car, en plus d'être bon marché, son ratio de retrait est l'un des plus bas, le rendant plus facile à imprimer dans des conditions plus larges que la plupart des filaments. Le PETG a aussi un ratio de retrait bas, mais il a besoin d'un plateau chauffant pour être imprimé.
D'autres plastiques (comme le nylon ou l'ABS) se rétractent beaucoup, donc l'utilisation d'une imprimante fermée est pratiquement obligatoire si vous voulez obtenir des résultats acceptables.
Pourquoi l'ABS a-t-il besoin d'un plateau chauffant ?
L'ABS est un thermoplastique qui se rétracte définitivement beaucoup quand il refroidit. Sans la présence d'un plateau chauffant pour garder les premières couches chaudes à 90 °C, la différence de températures le long de la pièce mènera à une contraction qui soulève les coins de la pièce.
Le gauchissement de l'ABS est très commun et difficile à éliminer. Vous pouvez minimiser le risque en nivelant correctement votre plateau et en enclosant votre imprimante. De plus, quand l'ABS se recourbe et refroidit, il devient plus dur que le PLA, augmentant le risque de perdre l'impression entière si la buse frappe l'objet.
Gardez à l'esprit que, sauf s'il y a un aspect technique qui nécessite que l'impression soit produite en ABS, la plupart de vos problèmes peuvent automagiquement disparaître en passant au PLA !
Consultez notre section produits recommandés
Nous avons créé une section de produits recommandés qui vous permettra d'éliminer les conjectures et de réduire le temps passé à rechercher quelle imprimante, quel filament ou quelles mises à niveau acheter, car nous savons que cela peut être une tâche très décourageante et qui mène généralement à beaucoup de confusion.
Nous avons sélectionné seulement une poignée d'imprimantes 3D que nous considérons comme bonnes pour les débutants ainsi que pour les intermédiaires, et même les experts, facilitant ainsi la décision, et les filaments, ainsi que les mises à niveau listés, ont tous été testés par nous et soigneusement sélectionnés, donc vous savez que quel que soit votre choix, il fonctionnera comme prévu.
impression en 3D
- Principaux goulets workflow impression 3D & solutions éprouvées
- Engagement de coin : maîtriser le fraisage de précision pour une qualité de coin supérieure
- Comment réparer une fuite d'essence sur sa voiture rapidement et en sécurité
- Réparer une fuite lente de pneu : solutions rapides et fiables
- Guide étape par étape pour réparer la poignée de porte de votre voiture
- Clé de voiture cassée : solutions rapides et conseils d'expert
- Réparer les rayures profondes sur la carrosserie : guide pas à pas
- Détection et réparation efficaces des fuites dans les systèmes d'air industriels
- Réparation d'un cylindre hydraulique qui fuit : guide complet