



ULTEM & PEEK : Maîtriser les matériaux d'impression 3D haute performance
 \n
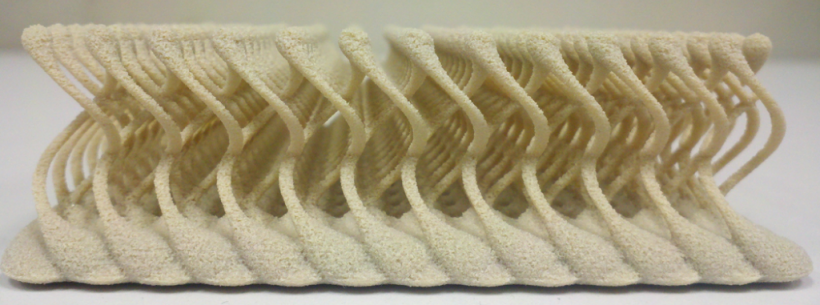
Thermoplastiques haute performance, tels que PEI, PAEK et PPSU, sont de plus en plus demandés pour des applications de fabrication de grade industriel.
\nDans le domaine de la fabrication additive, le Modélisation par Dépôt de Filament Fondu (FDM) est la technologie la plus courante pour l'impression avec ces filaments.
\nDans ce tutoriel, nous explorons l'impression 3D avec les thermoplastiques haute performance, couvrant avantages, inconvénients, applications et exigences clés d'impression.
\nPourquoi utiliser des thermoplastiques haute performance ?
\nContrairement au PLA ou ABS, les thermoplastiques haute performance offrent des propriétés mécaniques supérieures — résistance, durabilité, résistance à la chaleur et aux produits chimiques — les rendant idéaux pour applications d'ingénierie.
\nLes Matériaux
\nPEI (ULTEM)
\nPolyétherimide (PEI), connu commercialement sous le nom de ULTEM, est un thermoplastique d'ingénierie haute performance disponible en couleurs ambré ou transparent. ULTEM 9085 et ULTEM 1010 sont les grades les plus utilisés ; Sabic a récemment introduit deux nouvelles variantes basées sur ULTEM-1010.
\n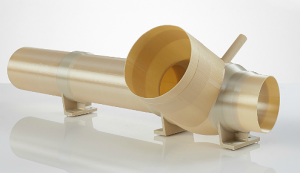
ULTEM 9085 : Avantages clés
\n- \n
- Inherently ignifuge (conforme FST, certifié pour composants aéronautiques) \n
- Ratio résistance/poids élevé — plus léger que l'aluminium mais résistance aux chocs comparable \n
- Température de déflexion thermique de 167 °C \n
- Excellente résistance chimique aux fluides automobiles, solutions aqueuses et alcools \n
Applications
\nIdéal pour pièces aérospatiales et automobiles : composants intérieurs, gaines, boîtiers électriques, outils personnalisés. Latécoère utilise ULTEM 9085 pour créer de l'outillage aéronautique 50 % plus léger.
\nRéglages d'imprimante recommandés
\n- \n
- Température extrudeur : 350 – 380 °C (extrudeur tout métal) \n
- Température plateau : 140 – 160 °C \n
- Couverture plateau : Ruban Kapton, FR4 légèrement poncé, ou plateau percé \n
- Enceinte chauffée : requise (environnement de construction tiède à chaud) \n
- Vitesse d'impression : 20 – 30 mm/s \n
ULTEM 1010 : Avantages clés
\n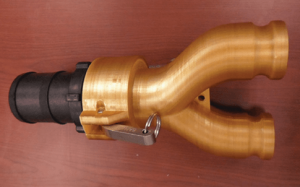
- \n
- Résistance à la traction la plus élevée parmi les filaments FDM \n
- Excellente stabilité thermique — tolère la stérilisation à la vapeur \n
- Biocompatible (ISO 10993/USP Class VI) \n
- Certification NSF 51 contact alimentaire \n
Applications
\nUtilisé dans composants aérospatiaux hors cabine, pièces automobiles, outils de production alimentaire, et dispositifs médicaux personnalisés comme guides chirurgicaux et plateaux.
\nRéglages d'imprimante recommandés
\n- \n
- Température extrudeur : 370 – 390 °C (extrudeur tout métal) \n
- Température plateau : 120 – 160 °C \n
- Couverture plateau : Ruban Kapton, FR4 légèrement poncé, ou plateau percé \n
- Enceinte chauffée : requise \n
- Vitesse d'impression : 20 – 30 mm/s \n
Famille PAEK (PEEK & PEKK)
\nPolyaryléthercétone (PAEK) inclut PEEK et PEKK — tous deux thermoplastiques haute température, haute résistance.
\nPEEK : Avantages clés
\n- \n
- Résistance à la chaleur jusqu'à 260 °C \n
- Excellent ratio résistance/poids et résistance à l'abrasion \n
- Forte résistance chimique aux solvants, acides et bases \n
- Compatible avec stérilisation autoclave \n
Applications
\n
Airbus Helicopters a remplacé les fixations de porte en aluminium sur l'A350 XWB par du PEEK, réduisant le poids de 40 % et améliorant la fonctionnalité. Le PEEK convient aussi aux roulements automobiles, pièces de piston et prothèses personnalisées.
\nRéglages d'imprimante recommandés
\n- \n
- Température extrudeur : 360 – 450 °C (extrudeur tout métal) \n
- Température plateau : ≥120 °C \n
- Couverture plateau : Ruban Kapton \n
- Enceinte chauffée : 70 – 150 °C \n
- Vitesse d'impression : 10 – 50 mm/s (couche 0,2 mm) \n
PEKK : Avantages clés
\n- \n
- Haute résistance, ténacité et résistance à l'usure \n
- Supérieure résistance à la chaleur et aux produits chimiques \n
Applications
\nAdapté aux composants exposés au carburant avion, huile et hydraulique ; utilisé dans pièces spatiales à faible dégazage. Le Starliner de Boeing intègre plus de 500 pièces PEKK, offrant ~60 % d'économies de coûts.
\nRéglages d'imprimante recommandés
\n- \n
- Température extrudeur : 345 – 375 °C (extrudeur tout métal) \n
- Température plateau : 120 – 140 °C \n
- Couverture plateau : Ruban Kapton \n
- Enceinte chauffée : 70 – 150 °C \n
- Vitesse d'impression : 20 – 50 mm/s (couche 0,2 mm) \n
PPSU (PPSF)
\nPolyphénylsulfone (PPSU) se classe parmi les thermoplastiques d'impression 3D les plus résistants pour l'ingénierie.
\nPPSU : Avantages clés
\n- \n
- Température de déflexion thermique de 205 °C et haute résistance chimique \li>Fort et durable\n
- Haute résistance aux rayonnements gamma ; stérilisable (EtO, vapeur, plasma, chaleur sèche, froid) \n
Applications
\nPolyvalent dans l'automobile, le médical et le moulage par injection faible volume. Sa résistance à la stérilisation vapeur le rend idéal pour outils médicaux ; pièces sous-capot automobile et boîtiers électroniques en bénéficient aussi.
\nRéglages d'imprimante recommandés
\n- \n
- Température extrudeur : 360 – 390 °C (extrudeur tout métal) \n
- Température plateau : 140 – 160 °C \n
- Couverture plateau : Ruban Kapton \n
- Enceinte chauffée : requise \n
- Vitesse d'impression : 1000 mm/min \n
Limites des thermoplastiques haute performance
\nLes défis principaux incluent le coût élevé du matériau et le besoin d'expertise d'impression avancée. La disponibilité limitée d'imprimantes FDM capables de gérer ces températures et la nécessité de post-traitement (ex: recuit pour PEEK/PEKK) contraignent aussi l'adoption.
\nConclusion
\nLes thermoplastiques haute performance évoluent rapidement. Leurs propriétés uniques offrent souvent des alternatives légères et rentables aux alliages métalliques, ouvrant de nouvelles opportunités pour le design d'ingénierie. À mesure que les fabricants élargissent le portefeuille matériaux, les prix devraient baisser, élargissant leur champ d'application et renforçant l'avenir de l'impression 3D haute performance.
\nPlus comme ceci:
\nImpression 3D avec ABS : Tout ce qu'il faut savoir
\nImpression 3D PLA : Le guide définitif
impression en 3D
- Scalmalloy : Un alliage aluminium-magnésium-scandium haute résistance pour l'impression 3D métal aérospatiale
- Choisir entre impression 3D interne et externalisée : Guide pratique
- Guide définitif de l'impression 3D : des bases aux techniques avancées
- Explorer les matériaux composites pour l'impression 3D : guide pratique pour ingénieurs
- AIaaS démystifié : Le guide définitif de l'IA en tant que service
- Guide complet des types d'accouplements pour des résultats de projet efficaces
- Pièces SEW Eurodrive : guide complet qualité et performance
- Guide expert pour choisir les matériaux d'impression 3D pour SLS, MJF, FDM, SLA et DLS™
- Meilleurs matériaux flexibles pour l'impression 3D : performance et applications