



Guide complet de l'usinage CNC : Techniques, applications et meilleures pratiques
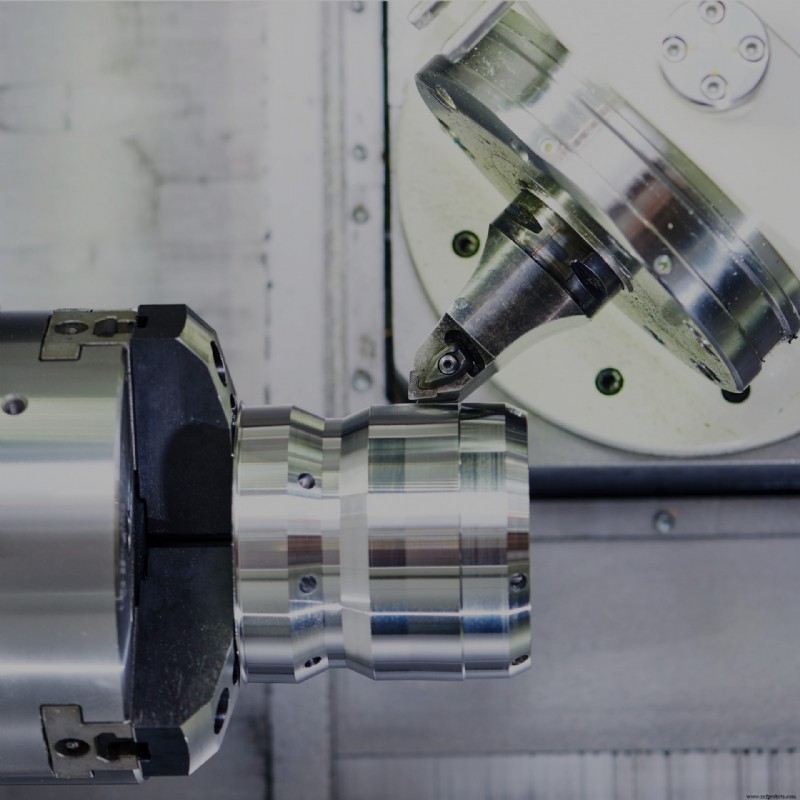
L'usinage à commande numérique (CNC) est un processus de fabrication soustractif moderne, efficace et automatisé qui permet aux fabricants de produire des pièces reproductibles de qualité constante à partir d'une large gamme de matériaux, incluant plastiques, métaux et composites. Aujourd'hui, les pièces usinées CNC se retrouvent dans une variété d'industries, de l'aérospatiale à l'automobile en passant par le médical.
Les débuts des technologies CNC remontent à plusieurs points de l'histoire. Les premiers outils d'usinage modernes apparaissent en 1775 quand des industriels développent un outil d'alésage permettant de produire des cylindres de machine à vapeur avec plus de précision et d'exactitude constantes.
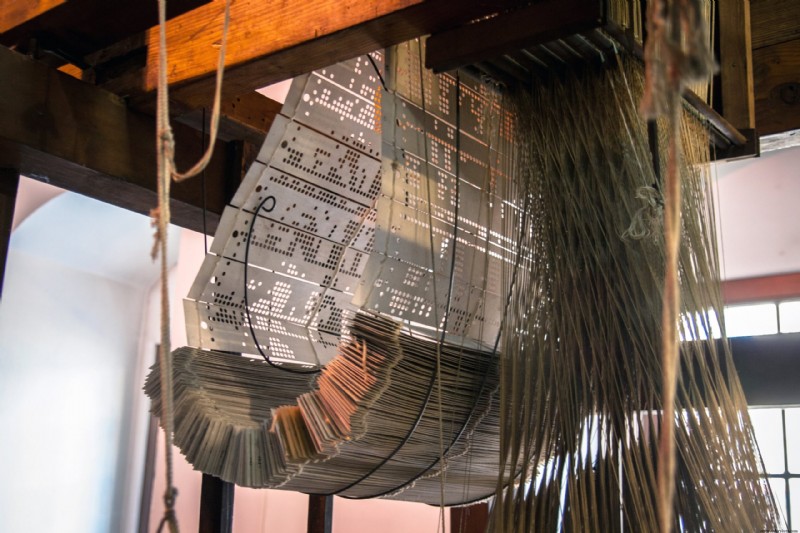
Les ancêtres technologiques de l'informatique moderne sont apparus plus tôt dans le siècle, émergeant de l'industrie textile. En 1725, Basile Bouchon commence à utiliser un système de trous perforés dans du ruban papier pour encoder des données. Des décennies plus tard en 1805, Joseph Marie Jacquard affine le processus, remplaçant le ruban papier par des cartes perforées robustes. Liées en séquence, les cartes dirigeaient la façon dont le tissu était ajouté au métier, simplifiant le processus et fournissant l'un des premiers exemples de programmation. Cette machine, le métier Jacquard, est en quelque sorte l'ancêtre de nos solutions modernes d'informatique et d'automatisation.
Ce guide sur tout ce qui touche à l'usinage CNC vous guidera à travers le fonctionnement des processus modernes d'usinage CNC, incluant les options de matériaux, considérations de conception, facteurs de coût, et plus. Continuez la lecture ou cliquez ici pour télécharger le PDF.
Types d'usinage CNC
Aujourd'hui, plusieurs processus techniques sont inclus sous l'égide de l'usinage CNC.
Usinage 3 axes : Fraisage et tournage
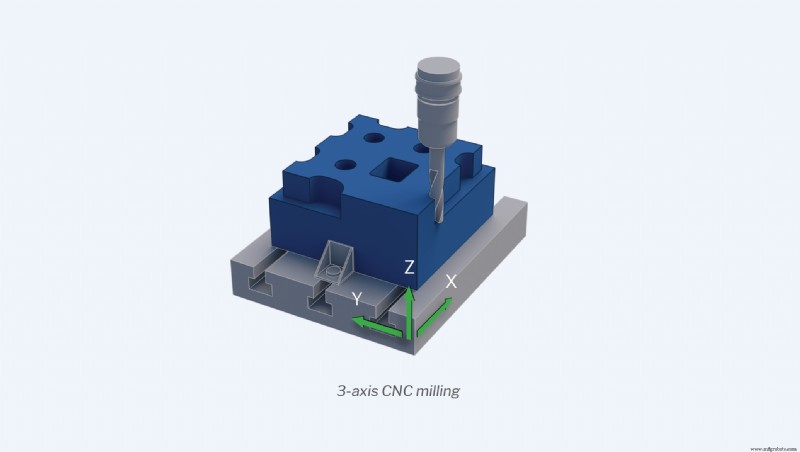
Une fois que l'opérateur entre les instructions d'usinage, les machines CNC 3 axes exécuteront les opérations en utilisant des outils de coupe pour couper le long de trois axes : X (gauche à droite), Y (avant à arrière) et Z (haut-bas). Le fraisage CNC et le tournage CNC sont deux exemples courants d'usinage 3 axes.
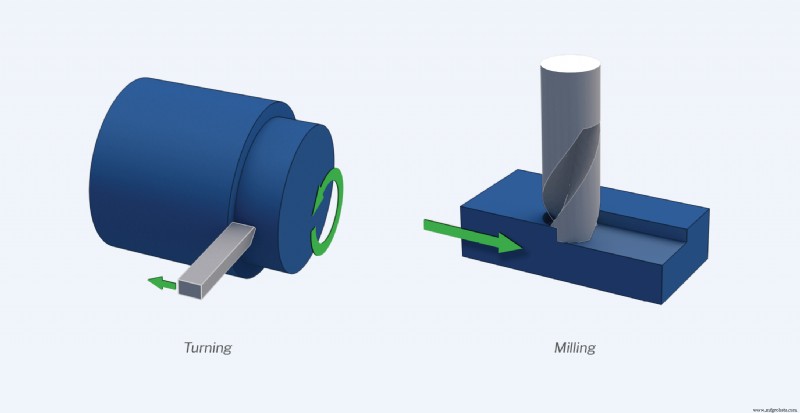
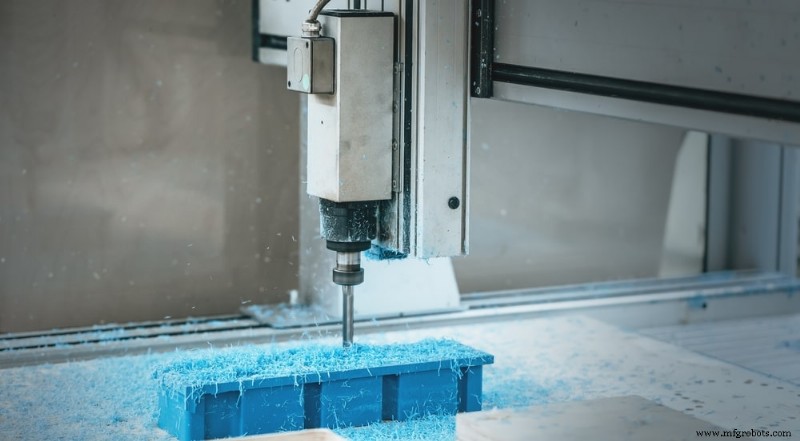
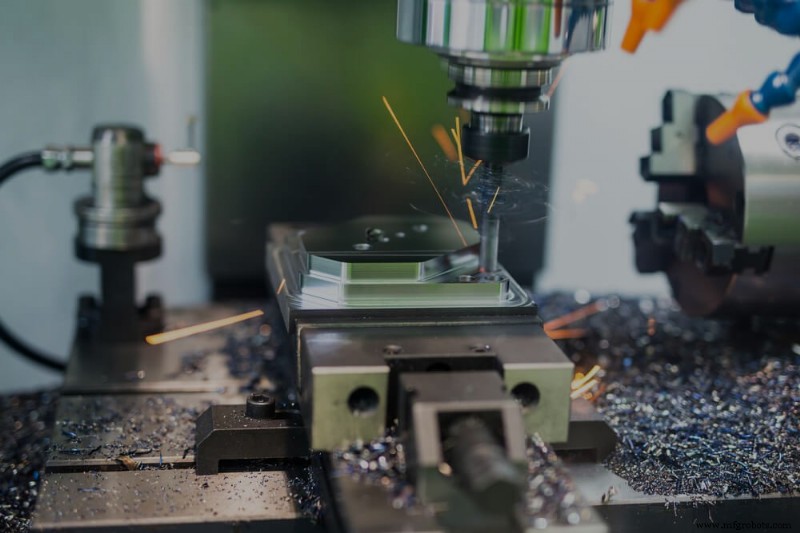
Le fraisage CNC 3 axes implique de fixer le bloc de matériau — aussi appelé pièce brute ou « blank » — avec un étau ou une table de machine. Cela maintient la pièce fixe tandis que les outils de coupe et forets rotatifs, attachés à une broche centrale, effectuent des coupes pour retirer du matériau et façonner le composant final. Les machines de fraisage CNC 3 axes sont faciles à programmer et à utiliser et peuvent créer la plupart des pièces aux designs géométriques simples.
Puisque les outils de coupe et forets sont limités à trois axes, certaines caractéristiques de conception ou zones de la pièce brute peuvent être difficiles à atteindre ou compléter (ex: formes non conventionnelles ou cavités profondes et étroites). Cependant, plusieurs positionnements peuvent aider à orienter la pièce pour que les machines atteignent ces caractéristiques. Bien que presque chaque travail d'usinage 3 axes ait plus d'un positionnement par pièce, trop de positionnements peut rapidement augmenter les coûts de production. L'usinage de pièces géométriquement complexes peut, par exemple, nécessiter que les opérateurs repositionnent manuellement les pièces, ce qui peut impacter la vitesse de traitement, augmenter les coûts liés à la main-d'œuvre et créer plus d'opportunités d'erreur humaine.
Le processus de tournage CNC fonctionne différemment. La pièce brute est fixée à une broche rotative, et un tour façonne alors les périmètres intérieurs et extérieurs ou alèse des trous autour de l'axe central de la pièce. La restriction de conception la plus significative avec les tours CNC est qu'ils produisent toujours des pièces à symétrie rotationnelle. Le processus est idéal pour la fabrication de pièces telles que vis, bols ou pieds de chaise. Pour ces types de pièces arrondies, les tours peuvent produire des pièces plus rapidement et à moindre coût que les fraiseuses CNC, surtout en production de gros volumes.
Usinage 5 axes ou multi-axes
Les processus d'usinage multi-axes permettent aux outils de coupe une plus grande liberté de mouvement pendant que la pièce est fraisée ou tournée. Les processus 3 axes permettent soit à la pièce, soit à l'outil de coupe de tourner, mais pas les deux. En revanche, les processus 5 axes permettent à la fois à la pièce et à l'outil de tourner et de se déplacer le long des axes X, Y et Z simultanément. L'usinage CNC 5 axes fait gagner du temps et est idéal pour créer des pièces complexes et précises comme celles trouvées dans les industries médicale, pétrolière et gazière, et aérospatiale.
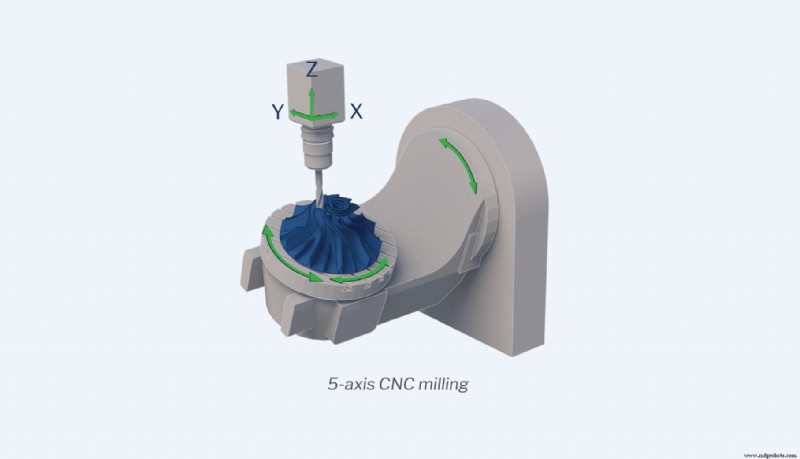
La famille de l'usinage CNC multi-axes comprend trois processus :
- Fraisage CNC 5 axes indexé : Lors des opérations de fraisage 5 axes indexé, non seulement les outils de coupe peuvent se déplacer le long des trois axes linéaires, mais entre les opérations, la table d'usinage et la tête d'outil peuvent pivoter dans deux directions. Le principal avantage du fraisage 5 axes est que les pièces brutes n'ont plus besoin d'être ajustées manuellement entre les opérations de coupe, ce qui permet de créer des composants aux géométries complexes plus précisément et efficacement. L'usinage 5 axes indexé est excellent pour fabriquer des composants comme les boîtiers, gabarits et montages. Le processus se situe entre le fraisage CNC 3 axes et le fraisage CNC 5 axes continu (voir ci-dessous) en termes de vitesse, précision et capacité à gérer les géométries complexes.
- Fraisage CNC 5 axes continu : Les machines de fraisage CNC 5 axes continu peuvent déplacer et faire tourner simultanément l'outil de coupe et la pièce pendant chaque opération, permettant la fabrication de pièces aux géométries extrêmement complexes et surfaces lisses. Bien que ce soit la forme d'usinage CNC la plus coûteuse par pièce, le coût est généralement compensé par une finition de surface améliorée, la vitesse et la stabilité dimensionnelle.
- Usinage fraisage-tournage avec outillage vivant : Le fraisage-tournage combine des éléments de machines de tour CNC avec des outils de fraisage. La pièce est fixée à une broche rotative tandis que les outils de coupe retirent le matériau. En combinant les éléments de machines de tour CNC avec des outils de fraisage, le fraisage-tournage CNC offre des niveaux élevés de précision et de polyvalence géométrique, le rendant idéal pour créer des pièces avec des symétries rotationnelles lâches, comme les arbres à cames ou compresseurs centrifuges.
Choisir le bon type d'usinage CNC
Lors de la sélection d'un processus de fabrication pour votre pièce, vous devrez évaluer s'il convient mieux à l'usinage 3 axes ou 5 axes. Généralement, les pièces aux designs plus simples peuvent être fabriquées rapidement et à moindre coût avec des machines 3 axes, tandis que les machines 5 axes sont meilleures pour créer des pièces géométriquement complexes avec plus de vitesse et précision.
Si vous avez un budget limité ou n'avez besoin que d'usiner une surface plane, les machines 3 axes sont la voie à suivre. En plus d'être plus abordables, les machines 3 axes sont plus simples à programmer, vous n'aurez pas à supporter le coût de programmeurs et opérateurs 5 axes coûteux. De plus, le temps de préparation est plus court avec l'usinage 3 axes.
Si vous devez produire une pièce plus profonde ou à géométrie complexe, vous voudrez utiliser l'usinage 5 axes. L'utilisation de machines 5 axes vous permet d'usiner la pièce sous tous les angles sans rotation manuelle requise. Avec l'usinage 5 axes, vous aurez de meilleurs rendements, une plus grande précision, une liberté de mouvement accrue, et la capacité de fabriquer des pièces plus grandes plus rapidement.
Matériaux CNC courants
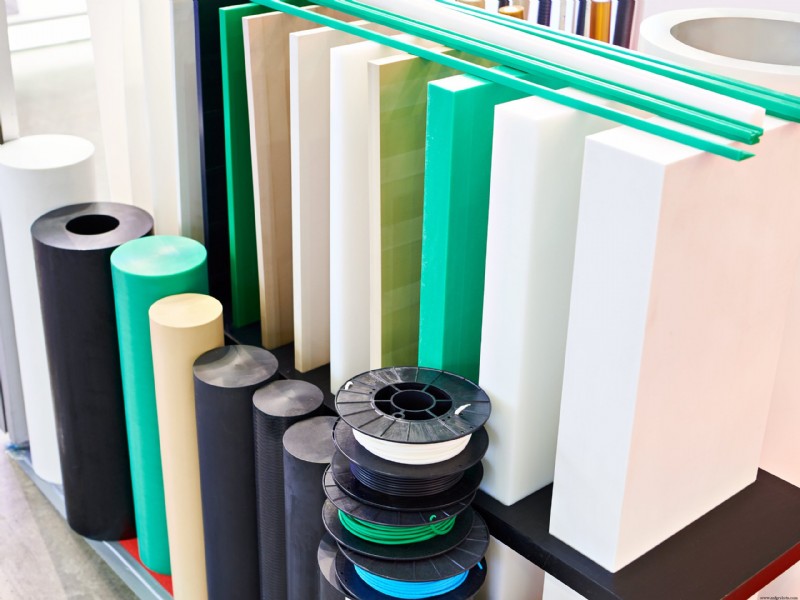
Un des avantages de l'usinage CNC est la compatibilité du processus avec de nombreux matériaux différents, les plastiques et métaux étant les deux familles les plus courantes. Voici certains des plastiques et métaux que vous rencontrerez probablement.
Polymères haute performance
- Acrylonitrile butadiène styrène (ABS) : L'ABS est un thermoplastique d'ingénierie résistant aux chocs avec d'excellentes propriétés mécaniques. Solide et rigide tout en conservant un degré de flexibilité, l'ABS est notable pour sa résistance mécanique, sa bonne isolation et sa résistance à l'abrasion et à la contrainte.
- Polyéthylène haute densité (PEHD) : L'un des polymères thermoplastiques les plus polyvalents, le PEHD est un matériau flexible et facile à traiter, hautement résistant à la fissuration sous contrainte, aux produits chimiques et corrosifs — même à basse température. Il offre également une excellente résistance aux chocs. Le PEHD est couramment utilisé pour fabriquer bouteilles, bouchons, joints, isolants, tuyaux et bien d'autres biens.
- Polyéthylène basse densité (PEBD) : Principalement utilisé pour créer des orthèses et prothèses, ce plastique résistant et flexible est facile à souder et thermosouder. Bien qu'offrant une bonne résistance chimique, le PEBD n'est pas idéal pour les applications nécessitant rigidité, résistance structurelle élevée ou résistance aux hautes températures.
- Polyamide (PA) ou Nylon : Les nylons sont une famille de plastiques à faible frottement bien adaptés pour remplacer des composants métalliques, comme roulements ou bagues, grâce à leur combinaison unique d'élasticité, rigidité et raideur. Les nylons peuvent être renforcés avec une gamme d'additifs pour créer des propriétés matérielles et chimiques spécifiques ou combinés avec d'autres plastiques pour une performance et des caractéristiques accrues.
- Polyamide (PA) ou Nylon 30% FV : Les fibres de verre, l'un des additifs les plus courants pour les plastiques d'ingénierie, augmentent dramatiquement la résistance et la rigidité des pièces en nylon. Malheureusement, ces fibres augmentent aussi la fragilité du matériau et sont donc recommandées seulement pour les applications ne comportant pas de contrainte d'impact ou de fléchissement élevée.
- Polycarbonate (PC) : Ce plastique est largement utilisé pour plusieurs raisons — il est résistant tout en étant léger, c'est un bon isolant électrique, et il est naturellement résistant à la chaleur. Le PC est intrinsèquement transparent et translucide et prend bien le pigment. De plus, le PC résiste aux acides dilués, huiles et graisses, mais est sensible à l'usure par hydrocarbures et aux UV.
- Polyétheréthercétone (PEEK) : Un polymère haute performance avec une combinaison unique de propriétés mécaniques, le PEEK est résistant aux produits chimiques, à l'usure, au fluage, à la fatigue, aux liquides et à la température. En plus d'être recyclable et biocompatible, ce matériau est également léger, solide et insoluble dans tous les solvants courants. Similaire au nylon, le PEEK peut remplacer le métal en usinage CNC. Applications courantes : unités de piston, pièces critiques de moteurs d'avion, seringues dentaires. Notamment, c'est l'un des plastiques d'usinage CNC les plus chers du marché.
- Polyétherimide (PEI) : Communément connu sous le nom d'ULTEM®, le PEI est un plastique haute performance et un incontournable de la fabrication. Non seulement le PEI est solide et facile à utiliser, mais il résiste aussi aux produits chimiques et à la flamme, et peut supporter des températures extrêmement élevées sans perdre ses propriétés électriques stables. Pour cette raison, le PEI est typiquement utilisé pour créer des produits comme circuits imprimés, lunettes, équipements de préparation et stérilisation alimentaire, et pièces aéronautiques. C'est l'un des rares polymères thermoplastiques amorphes commercialement disponibles qui maintient son intégrité mécanique à haute température.
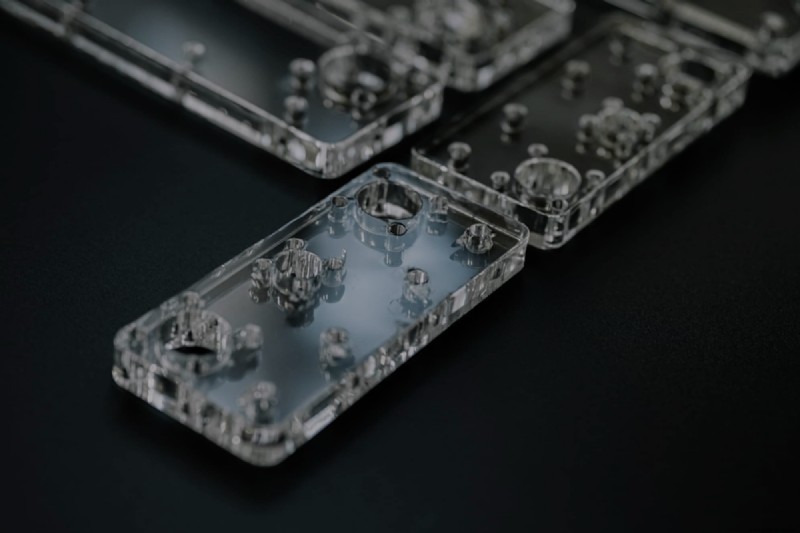
- Polyméthacrylate de méthyle (PMMA) : Le PMMA est un polymère thermoplastique rigide souvent appelé acrylique ou verre acrylique. Extrêmement résistant aux chocs, ce matériau robuste et léger est translucide et résistant aux intempéries et aux UV, le rendant idéal pour applications à faible contrainte comme serres, couvre-phares et clignotants de voiture, ou panneaux solaires. Cependant, il est important de noter que le PMMA est sensible à la chaleur élevée, aux chocs, à l'usure et à l'abrasion, et sujet au fissuration sous charges lourdes.
- Polyoxyméthylène (POM) : Communément appelé Acétal ou par son nom de marque Delrin®, ce thermoplastique d'ingénierie semi-cristallin offre une excellente stabilité dimensionnelle, rigidité et faible frottement. Grâce à ces propriétés, l'acétal est souvent utilisé pour créer des pièces de haute précision utilisées dans des applications où résistance élevée, durabilité et large plage de température de fonctionnement (-40°C à 120°C) sont requises.
- Polypropylène (PP) : Ce plastique économique est léger, hautement résistant aux produits chimiques dans les environnements corrosifs, et résistant à la plupart des solvants organiques, agents dégraissants et électrolytes. Comparé au PEBD et PEHD, le PP a une résistance aux chocs inférieure mais offre une meilleure résistance à la traction.
- Polytétrafluoroéthylène (PTFE) : Le PTFE, communément connu sous le nom de Teflon®, est un polymère polyvalent apprécié pour ses propriétés mécaniques. Résistant aux produits chimiques, température, lumière, UV, eau, intempéries, fatigue et adhérence, le PTFE se trouve couramment dans les revêtements de poêles antiadhésives mais aussi dans les semi-conducteurs, joints et même certaines applications médicales. Bien que le PTFE soit l'un des plastiques les plus résistants à la corrosion, il est sensible au fluage et à l'abrasion.
- Chlorure de polyvinyle (PVC) : Le PVC est l'un des plus vieux plastiques au monde. Blanc éclatant et rigide, le PVC est une alternative au caoutchouc abordable qui est en forte demande depuis des décennies. Avec une forte résistance à la lumière, aux produits chimiques et à la corrosion, le PVC est un matériau populaire dans les secteurs santé, IT, transport, textile et construction.
- Polyéthylène ultra-haut poids moléculaire (PEUHMW) : Un plastique robuste, polyvalent et hautement usinable, le PEUHMW peut créer des pièces avec haute résistance à l'abrasion et à l'usure, durabilité et faibles coefficients de frottement. Le PEUHMW n'est généralement pas adapté aux applications de forte charge ou conditions dépassant 80 à 100°C.
Métaux
Les aciers et aciers inoxydables, aluminums, et métaux tendres comme le laiton, le bronze, le titane et le cuivre sont parmi les métaux usinables les plus populaires. Bien que les aciers et aluminums soient les plus couramment usinés, chaque famille de métaux offre un ensemble différent de propriétés physiques et de prix.
- Aluminiums : Les aluminums sont des métaux tendres, faible densité, non magnétiques, beaucoup plus faciles à usiner que l'acier. En raison de leur faible résistance à la traction, ces métaux sont souvent alliés avec d'autres matériaux pour accentuer les propriétés physiques désirées. Les aluminums sont généralement environ 1/3 du poids de l'acier, offrant un meilleur rapport résistance/poids. Cela peut être utile pour l'allègement des pièces. Ils sont aussi bien meilleurs conducteurs thermiques et électriques que les aciers.
- Acier : Les aciers sont des métaux à base de fer alliés au carbone et autres métaux, généralement incluant manganèse, phosphore ou soufre. Les aciers tendent à être plus résistants et durables que les aluminums. Cependant, ils sont aussi plus lourds et plus difficiles à usiner sans outils en carbure ou autres outils spécialisés, ce qui peut augmenter les coûts de production.
- Aciers inoxydables : La différence principale entre aciers et aciers inoxydables est que ces derniers sont alliés au chrome plutôt qu'au carbone. Alors que les aciers standards sont sensibles à la rouille et la corrosion exposés à l'humidité et l'oxygène, le chrome dans les aciers inoxydables crée une couche passive d'oxyde de chrome en surface, empêchant le fer à l'intérieur de s'oxyder davantage. Cela inhibe aussi la capacité des aciers à conduire l'électricité. Les aciers inoxydables peuvent être alliés avec d'autres métaux (molybdène, nickel, titane) pour augmenter la résistance à la corrosion et à la chaleur d'une pièce.
- Métaux tendres : Les métaux tendres comme le laiton, le bronze, le titane et le cuivre offrent une large gamme de caractéristiques physiques attractives pour des applications spécifiques. Cependant, les métaux tendres — surtout ceux à haute teneur en cuivre — peuvent être plus difficiles à usiner en raison de la haute ductilité du cuivre. L'usinage de métaux tendres peut contribuer à une accumulation de chaleur accrue au site de coupe, une usure d'outil plus grande, et le grippage (accumulation gommeuse sur le bord de coupe). Le titane, spécifiquement, est moins rigide que d'autres métaux et nécessite donc une prise ferme sur la pièce pour assurer précision et exactitude. Tous ces facteurs peuvent contribuer à des coûts d'usinage plus élevés pour les métaux tendres.
Finition de surface et post-traitement CNC
Après qu'une pièce ou composant a été usiné, il peut avoir besoin de subir un ou plusieurs processus de finition. Ces processus peuvent éliminer les défauts esthétiques, améliorer l'apparence d'un produit, fournir résistance et résistance supplémentaires, ajuster la conductivité électrique, et plus. Les processus de finition courants pour pièces usinées sont l'anodisation, le revêtement par poudre et le grenaillage. Cependant, il est aussi courant de laisser les pièces brutes d'usinage quand d'autres finitions ne sont pas nécessaires.
Options de finition CNC courantes
- Anodisation (aluminium) : L'anodisation est un processus électrochimique dans lequel les alliages d'aluminium ou de titane sont immergés dans un bain électrolytique pour épaissir la couche d'oxyde naturelle d'une pièce usinée, la rendant plus dense, électriquement non-conductrice et plus durable. Les finitions anodisées promettent aussi un bon contrôle dimensionnel, les rendant idéales pour applications d'ingénierie haute performance, particulièrement pour cavités internes et petites pièces. L'anodisation offre l'une des finitions les plus esthétiques pour pièces usinées CNC, mais à un prix plus élevé.
- Grenaillage (métal ou plastique) : Le grenaillage utilise un système à air comprimé pour tirer des millions de billes de verre sur la pièce, éliminant efficacement les marques d'outils et imperfections, et peut créer une finition de surface granuleuse, mate ou satinée constante. Le grenaillage n'ajoute pas de propriétés chimiques ou mécaniques et, contrairement au revêtement par poudre qui ajoute du matériau, c'est une finition réductrice, signifiant que le processus retire du matériau de la pièce. C'est une considération importante si votre pièce a des tolérances strictes. Le grenaillage est l'une des finitions de surface les plus abordables mais doit être exécuté manuellement. La taille et la qualité des billes affecteront aussi la finition finale.
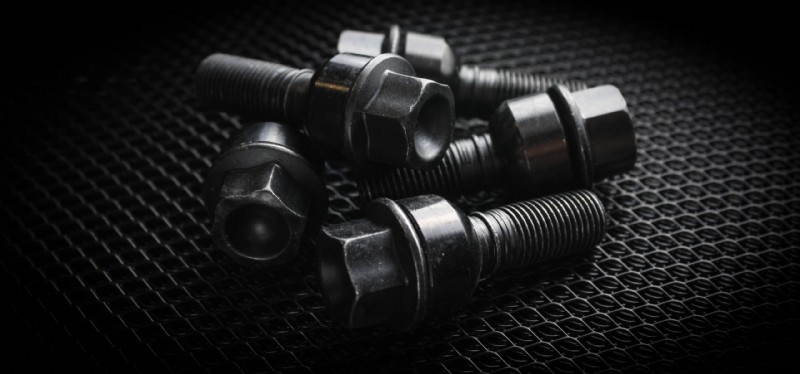
- Oxyde noir (acier, acier inoxydable, cuivre) : Ce processus de traitement électrochimique ou chimique crée de l'oxyde de fer noir sur la surface des métaux ferreux. Aussi appelé noircissement, oxydation ou passivation noire, ce processus ne dépose pas simplement une couche d'oxyde noir en surface. Au contraire, la réaction chimique entre le fer dans le métal et la solution de sel oxydant crée un oxyde de fer appelé magnétite, d'apparence noir mat. Ce processus améliore la stabilité dimensionnelle et l'apparence esthétique de la pièce tout en réduisant la réflexion lumineuse de la surface, important pour pièces utilisées dans applications impliquant des radiations. Le noircissement de l'acier peut aussi aider à affûter des outils comme embouts de tournevis et forets.
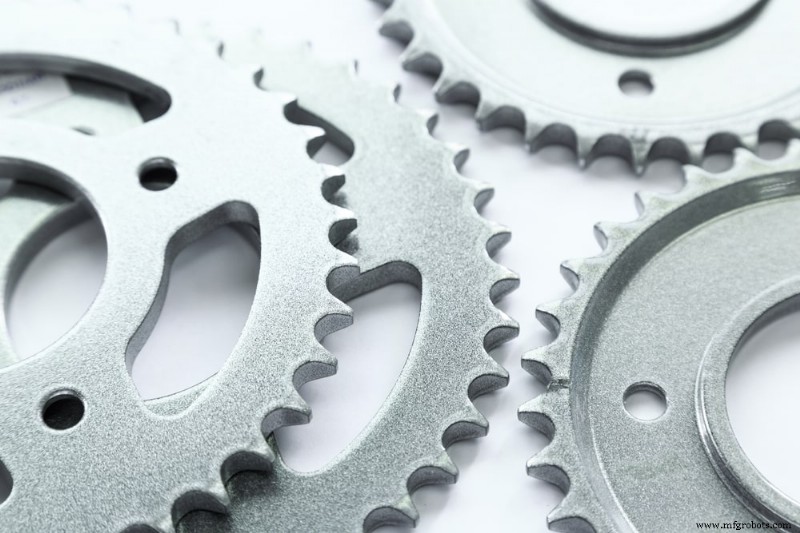
- Revêtement par poudre (tous métaux) : Le revêtement par poudre est similaire à la peinture au pistolet. La pièce usinée reçoit une couche d'apprêt pour la protéger contre la corrosion. Ensuite, la pièce est « peinte » avec une poudre sèche d'un pistolet électrostatique et cuite dans un four chauffé à au moins 200°C. Plusieurs couches peuvent être appliquées pour augmenter l'épaisseur de la finition, créant une fine couche protectrice sur la pièce qui est solide, résistante à l'usure et esthétiquement plaisante. Ce processus peut être combiné avec le grenaillage pour augmenter la résistance à la corrosion de la pièce et créer une plus grande uniformité de texture et apparence. Contrairement à l'anodisation, une finition par revêtement poudre est compatible avec tous les métaux, est moins cassante et offre une meilleure résistance aux chocs. Cependant, le revêtement poudre donne généralement moins de contrôle dimensionnel qu'une finition anodique et n'est pas recommandé pour petits composants ou surfaces internes. Le prix plus élevé du revêtement poudre peut aussi rendre les grosses productions coûteuses.
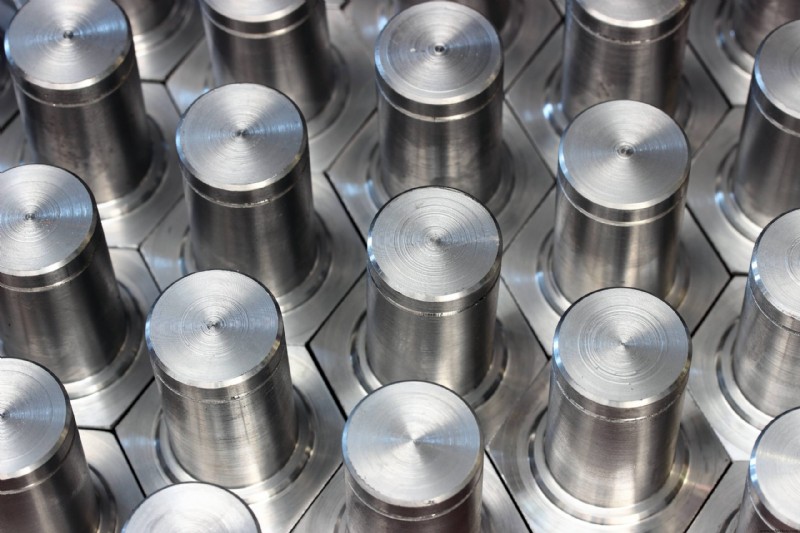
- Brut d'usinage (métal ou plastique) : Ne pas appliquer de processus de finition aux pièces usinées est appelé finition « brute d'usinage » ou « brute de fraisage ». La pièce aura de petites marques d'outils et imperfections visibles. Les pièces brutes d'usinage ont les tolérances dimensionnelles les plus serrées et sont extrêmement abordables à produire car le post-traitement n'est pas nécessaire. C'est idéal pour applications où l'intégrité dimensionnelle prime sur l'esthétique. Cependant, sans finition ou revêtement protecteur supplémentaire, la dureté de surface des pièces brutes les rend sensibles aux éraflures, rayures et égratignures.
Choisir les bons matériaux et finition
La sélection des matériaux et options de post-traitement pour votre pièce repose fortement sur comment et où votre pièce sera utilisée. Les considérations clés d'utilisation finale pour sélectionner votre matériau et finition de surface incluent :
- Facteurs environnementaux : Les conditions environnementales de l'application finale d'une pièce jouent un rôle significatif pour déterminer quels matériaux et traitements sont idéaux. Facteurs comme chaleur, froid, flamme, rayonnement UV, exposition aux produits chimiques ou autoclavage, et plus doivent être pris en compte pour assurer la viabilité de la pièce.
- Facteurs électriques : Si une pièce requiert des propriétés conductrices ou isolantes est une autre considération critique. Sachant que votre pièce doit conduire l'électricité, vous pourriez sélectionner un matériau conducteur comme le cuivre, tandis qu'un matériau comme le Nylon 66 serait approprié pour un bon isolant.
- Facteurs mécaniques : Les pièces destinées à endurer charges lourdes, usure ou autres forces externes doivent être faites de matériaux pouvant résister à ces forces. Identifier les propriétés les plus désirables ou nécessaires pour une pièce — comme flexibilité, résistance aux chocs, résistance à la traction ou compression — peut aider les équipes à identifier quels matériaux font le meilleur ajustement.
- Considérations esthétiques : Bien que l'esthétique puisse être de priorité secondaire pour certaines pièces, ce n'est pas le cas pour de nombreux produits de consommation. Certaines pièces ou applications peuvent nécessiter des matériaux avec des options esthétiques particulières pour la couleur, transparence ou finition de surface.
- Tolérances : Un certain degré de variation entre pièces est attendu en fabrication, et les tolérances dimensionnelles font référence à la gamme de variation acceptable dans laquelle les pièces viables doivent tomber. Des tolérances plus serrées sont plus intensives en main-d'œuvre et coûteuses à atteindre répétitivement mais peuvent être nécessaires selon l'utilisation d'un composant.
Conception pour l'usinage CNC
Concevoir une pièce de haute qualité qui performera comme attendu n'est que la moitié du défi. Vous devez aussi pouvoir usiner la pièce de manière efficace et rentable. La conception pour la fabricabilité (DFM) est le cadre de processus qui aide à intégrer la façon dont une pièce sera fabriquée avec la conception de la pièce. Le DFM est critique pour la fabrication et affecte tout, des délais de production et coûts à l'efficacité opérationnelle et la qualité de la pièce elle-même. Les considérations de conception les plus courantes pour l'usinage CNC incluent :
Poches profondes :
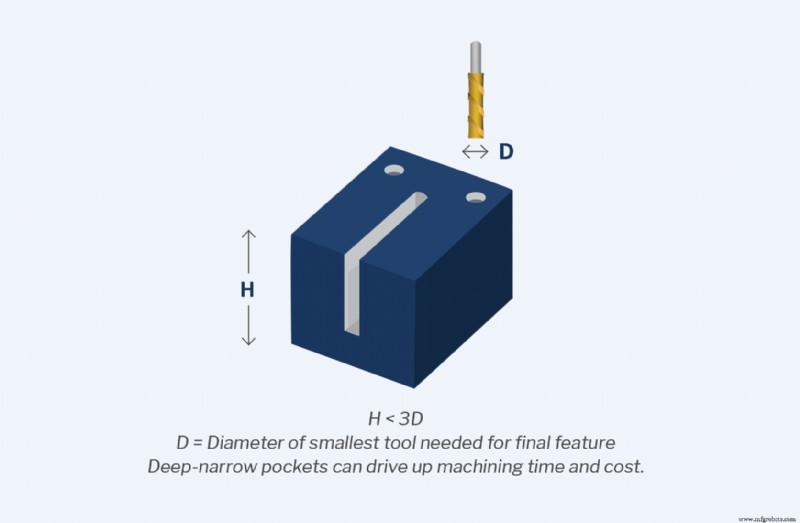
Des caractéristiques comme les poches profondes ou étroites et les rainures nécessitent des outils plus longs pour être usinées correctement. Cependant, les outils de coupe plus longs sont plus sujets à la casse et souvent moins précis à cause des vibrations d'usinage, ou battement. Les caractéristiques profondes nécessitent aussi généralement plusieurs passes pour être usinées correctement, ce qui augmente à la fois le temps d'usinage et les coûts de production — surtout puisque des outils plus petits seront probablement nécessaires pour les passes de finition. Si des rainures ou poches profondes doivent être usinées, visez à soit réduire la profondeur de la caractéristique autant que possible, soit augmenter la surface de la section transversale de la poche. La profondeur d'une poche ou rainure ne devrait pas dépasser 3x le diamètre de l'outil le plus petit nécessaire.
Régions étroites :
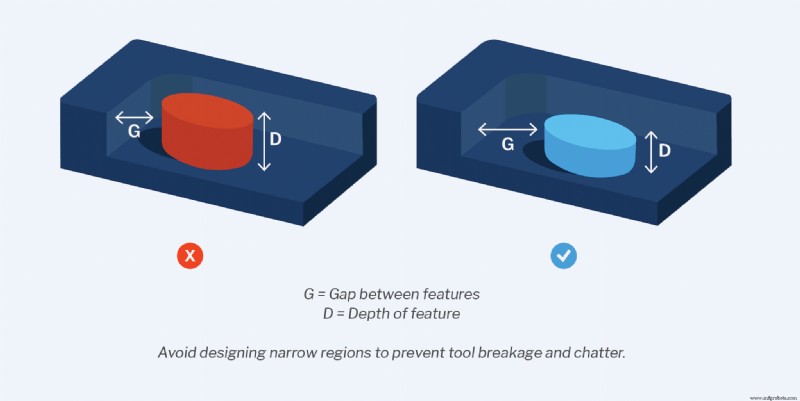
Les caractéristiques étroites limitent la taille des outils de coupe viables. Cela peut présenter un défi pour les fabricants à cause de la sensibilité des outils longs à petit diamètre au battement et à la casse. Tout comme pour les caractéristiques profondes, les régions étroites ne devraient pas être inférieures à 3x le diamètre de l'outil de coupe le plus petit. Minimiser la profondeur de ces caractéristiques permet d'utiliser des outils de coupe plus courts et de plus grand diamètre, ce qui aide à réduire le battement machine.
Coins internes vifs :
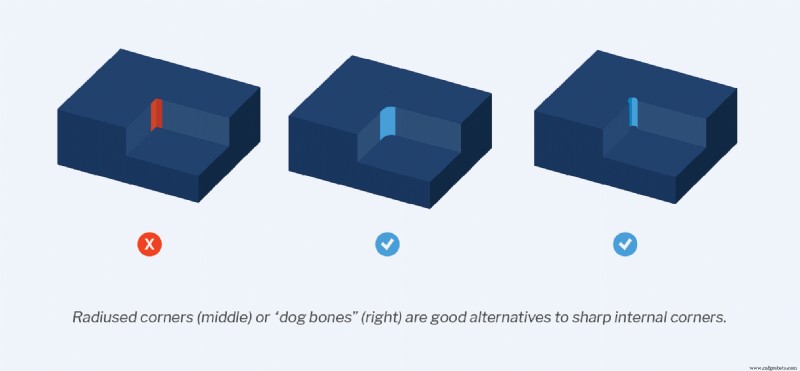
Les fraises à queue CNC sont circulaires, ce qui rend difficile l'usinage de coins internes vifs car les mèches laisseront toujours un rayon de coin. Bien qu'il existe des méthodes pour usiner des coins internes vifs, ces processus tendent à être coûteux. En général, les coins internes vifs devraient être évités pour les pièces usinées. Les rayons de coins internes devraient aussi être plus grands que le rayon de l'outil de coupe prévu. En concevant des rayons internes plus grands que l'outil de coupe, la machine peut créer une transition lisse entre les parois. En revanche, un rayon interne de la même taille que l'outil de coupe forcera la machine à faire un changement brusque de direction, résultant en une finition moins lisse.
Caractéristiques inaccessibles :
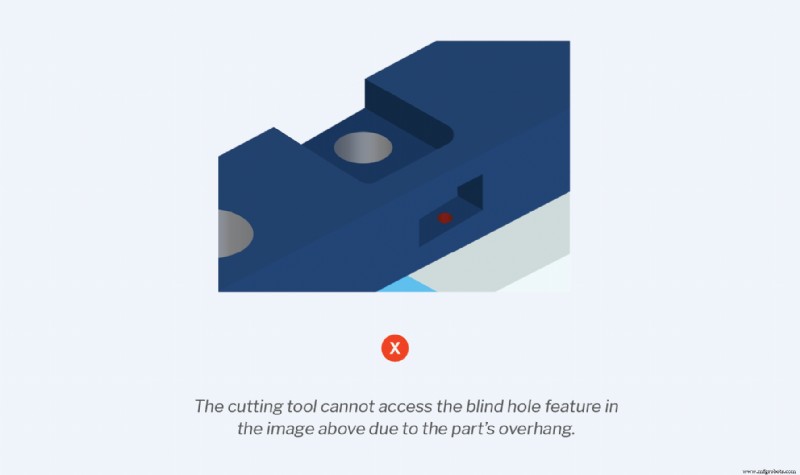
Des caractéristiques comme les alésages de réglage — ceux qui s'ouvrent à l'intérieur d'une autre poche ou poches avec dépouilles négatives — peuvent poser un défi significatif pour les équipes de production. Ces caractéristiques de conception prennent considérablement plus de temps à usiner à cause de la difficulté d'accès de l'outil de coupe. Il est critique de s'assurer que les outils de coupe peuvent accéder librement à toutes les caractéristiques d'une pièce sans être bloqués par une autre caractéristique.
Congés externes :
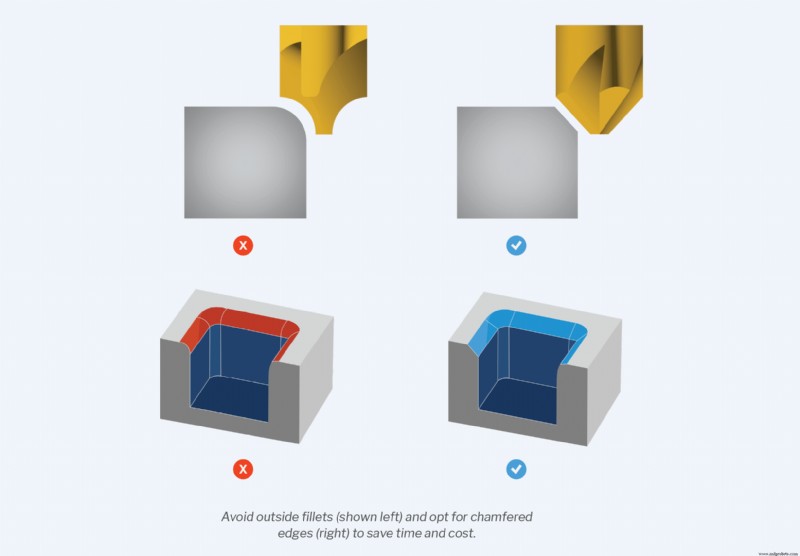
Les congés externes, ou coins arrondis le long du bord supérieur des poches, bosses, rainures et autres caractéristiques, nécessitent des outils de coupe personnalisés soutenus par une configuration d'usinage précise — un duo qui peut vite devenir coûteux. Le biseautage ou chanfreinage des bords externes peut aider à éviter ces coûts.
Épaisseur de paroi :
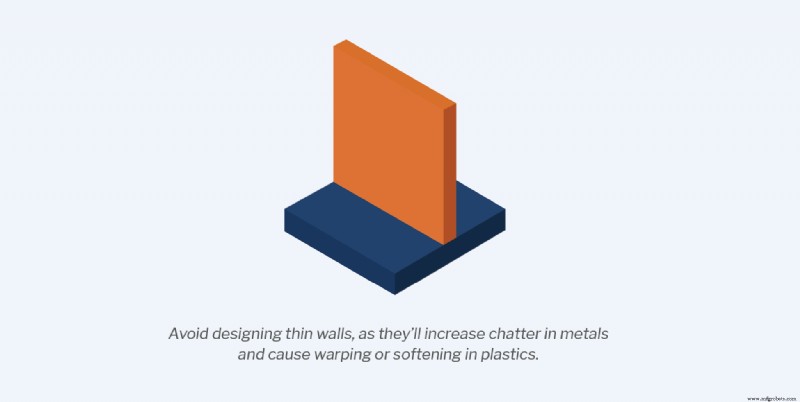
Les parois fines peuvent créer des problèmes pour pièces métalliques et plastiques et devraient être évitées quand possible. Les parois métalliques fines sont plus sujettes au battement, ce qui impacte négativement la précision de la pièce et sa finition de surface. Les pièces plastiques à parois fines sont aussi plus susceptibles de se déformer ou ramollir. L'épaisseur minimale de paroi pour pièces métalliques devrait être de 0,762 mm (0,03") et 1,524 mm (0,06") pour pièces plastiques.
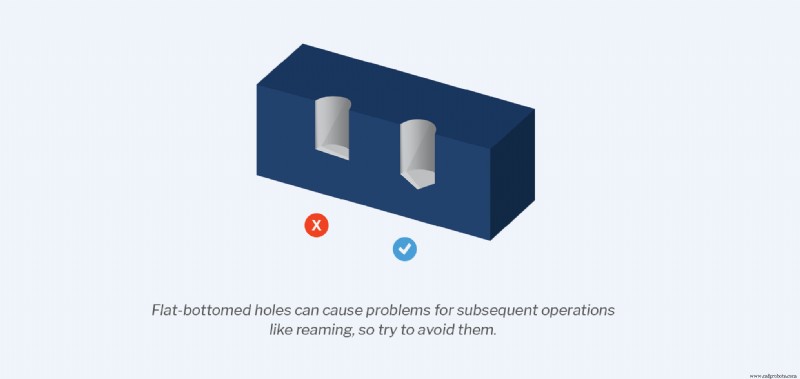
Trous à fond plat :
Les trous à fond plat sont non seulement difficiles à usiner, mais ils tendent aussi à créer des difficultés pour les opérations ultérieures. En général, les équipes produit devraient éviter les trous borgnes à fond plat au profit de forets standards, qui créent des trous à fond conique.
Pièces filetées :
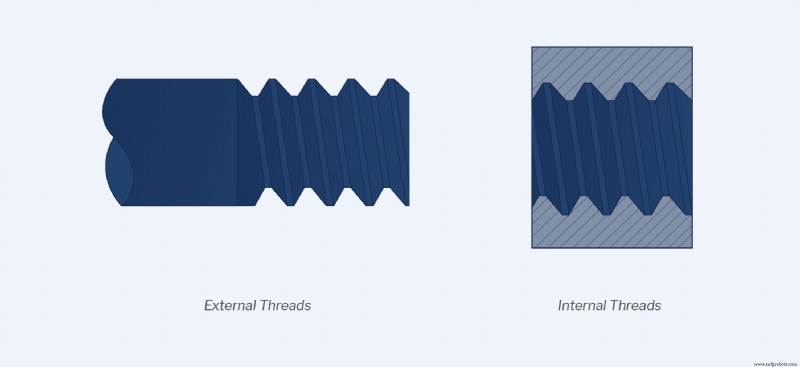
Lors de l'usinage de filetages internes ou externes, il y a quelques considérations de conception différentes.
Pour filetages internes :
- Inclure un chanfrein à la fin des filetages internes.
- Réduire le nombre de filets quand possible. La plupart de la contrainte d'une pièce tombe sur les trois premiers filets, donc augmenter le nombre de filets donne des rendements décroissants.
- Utiliser des formes et tailles standards.
- Opter pour des filets gros pour garder les coûts bas.
Pour filetages externes :
- Inclure un chanfrein dans tous les designs de vis.
- Éviter de terminer près de l'épaulement de zones à grands diamètres.
- Les filetages externes tournés devraient avoir une gorge de dégagement.
- Utiliser des filetages externes plus courts sauf si la pièce requiert spécifiquement une haute résistance de filetage.
Entrées et sorties de forage :
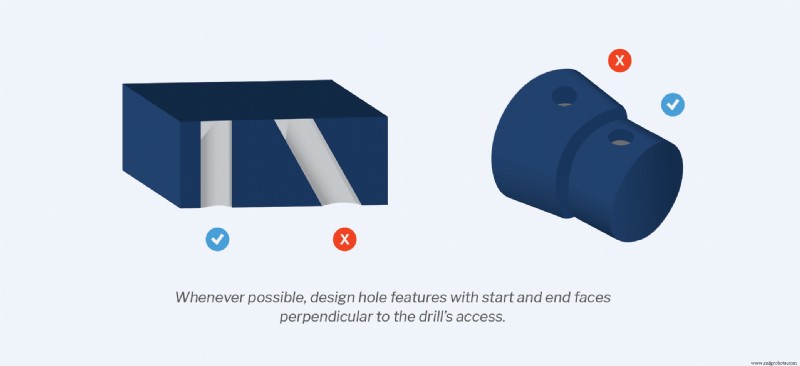
Si la surface d'une pièce brute n'est pas perpendiculaire à l'axe d'un foret, la pointe du foret vagabondera au contact du matériau. Pour minimiser les bavures de sortie inégales et rationaliser le processus d'élimination des bavures, assurez-vous que les caractéristiques de trous ont des faces de début et fin perpendiculaires à l'axe du foret.
Liste de contrôle pour réduire les coûts
1. Garder les pièces simples
Les pièces aux designs complexes ou processus de fabrication complexes peuvent avoir plusieurs effets en aval. La complexité peut augmenter le temps et le coût d'usinage, introduire des opportunités d'erreur, et rendre difficile pour les utilisateurs finaux de comprendre l'utilisation exacte des composants. Séparer les caractéristiques et fonctionnalités vitales à la viabilité de la pièce de celles qui sont souhaitables mais non critiques aide à éliminer la complexité inutile du design et des opérations d'usinage.
2. Concevoir en tenant compte de la géométrie d'outil et de l'orientation de configuration
Bien que la plupart des travaux d'usinage CNC nécessitent plus d'une orientation de configuration, vous voudrez garder le nombre d'orientations par pièce au minimum. Par exemple, si vous devez retourner une pièce brute trois fois pour que les outils de coupe puissent accéder à toutes les caractéristiques, cela augmentera les coûts car chaque configuration nécessite de remonter la pièce, de remettre la machine à zéro pour établir les axes corrects, et d'exécuter un nouveau programme G-code. Les machines 5 axes seront plus capables sur cet aspect car elles peuvent atteindre plus de caractéristiques sans nécessiter de configurations multiples, bien que cela dépende de la géométrie d'une pièce particulière.
Minimiser le nombre d'outils de coupe requis est une autre façon de réduire les coûts. Autant que possible, essayez de garder les rayons constants pour que moins d'outils soient nécessaires pour usiner les coins internes. De même, évitez les détails très petits quand possible. Les outils de coupe plus petits ne peuvent pas couper aussi profond dans la pièce brute et sont aussi plus sujets à la casse. Typiquement, les plus petites caractéristiques internes usinables sont 1 mm (0,0394"), bien que les trous puissent aller jusqu'à 0,5 mm (0,0197").
3. Équilibrer vos tolérances
Choisissez vos dimensions critiques réfléchiment. Toutes les dimensions n'ont pas besoin d'inspection ou ne sont pas critiques pour la viabilité de la pièce, alors concentrez votre attention sur celles qui sont les plus essentielles. Déterminer la précision dont des caractéristiques spécifiques ont besoin vous permettra d'ajuster les tolérances en conséquence, de réduire les coûts et de rationaliser le processus de fabrication. Assurez-vous que les tolérances restent dans des limites usinables, respectent les normes données, et tiennent compte de l'empilement des tolérances.
Évitez aussi de sur-dimensionner votre pièce. Des dessins de pièce peu clairs contrecarrent le but de la cotation et tolérance géométriques, qui est de clarifier et rationaliser la communication. Chez Fast Radius, nous recommandons d'aligner les datums du dessin avec le système de coordonnées CNC, car l'utilisation de référentiels de datums cohérents entre les systèmes d'usinage et de mesure est plus susceptible d'assurer que les pièces sont localisées avec précision.
Si possible, assurez-vous que tous les datums — points, surfaces ou axes utilisés comme références pour la mesure — référencent la même configuration. Si un datum a été usiné dans une configuration précédente, il devient plus difficile de maintenir des tolérances serrées après un changement de configuration. Enfin, soyez conscient de vos datums. Choisir des datums de référence faciles à mesurer facilitera la fabrication.
4. Adapter les niveaux d'inspection
Similaire à l'équilibrage de vos tolérances, l'application stratégique des bons niveaux d'inspection peut aider à réduire les coûts et optimiser les processus de production. Les options d'inspection typiques peuvent inclure une inspection visuelle de la pièce, la vérification des dimensions à l'aide d'outils manuels, ou une inspection de premier article (FAI) où la première pièce fabriquée est vérifiée pour s'assurer que toutes les exigences ont été respectées. Des inspections plus approfondies requièrent plus de temps et de main-d'œuvre, ce qui augmente les coûts de fabrication.
Augmenter le nombre de pièces inspectées augmentera aussi le coût de production, il est donc important de sélectionner le bon plan d'échantillonnage pour assurer la confiance sur toute la commande. Chez Fast Radius, notre taux d'échantillonnage par défaut est basé sur ANSI ASQ Z1.4 Niveau 2.
5. Concevoir selon les tailles de stock courantes
Concevoir des pièces selon les tailles de stock courantes peut aider à rationaliser le processus de fabrication en minimisant la quantité de matériau à retirer de la pièce brute. Par exemple : s'il est acceptable qu'une surface de pièce conserve sa finition de stock — c'est-à-dire si la surface peut être plus rugueuse que 125 μin Ra — et n'a pas besoin d'être usinée, vous avez une opportunité de réduire le temps d'usinage sans sacrifier la qualité de la pièce.
C'est pourquoi connaître les tailles de stock courantes pour divers matériaux est important. Les métaux, par exemple, sont généralement disponibles dans un certain nombre de formes de stock, incluant tôles, barres, tubes, qui peuvent être achetés selon des dimensions comme longueur, largeur, épaisseur et diamètre.
Gardez à l'esprit que les tailles métriques sont plus couramment disponibles en Asie, tandis que les tailles impériales sont plus couramment disponibles aux États-Unis.
6. Minimiser le risque de déformation
Retirer une grande quantité de matériau d'une pièce brute peut causer la déformation du matériau. Cela nécessite un traitement additionnel pendant l'usinage pour prévenir la déformation, menant à des coûts plus élevés. Les plastiques ont un risque de déformation plus élevé que les métaux.
7. Choisir votre matériau soigneusement
Le matériau que vous choisissez a un impact significatif sur le coût global de votre pièce. Par exemple, les métaux sont généralement plus chers que les plastiques. Évitez de sur-dimensionner vos pièces et considérez si un grade spécifique ou certificat de matériau est requis. Si un matériau générique peut satisfaire les exigences de la pièce ou si plusieurs matériaux peuvent être acceptés, sélectionnez le matériau moins cher pour garder les coûts bas.
L'usinabilité du matériau devrait aussi être prise en compte. Les aciers, par exemple, sont typiquement plus difficiles à usiner, ce qui mène à des coûts plus élevés car les pièces en acier prennent plus de temps à usiner et augmentent l'usure des outils de coupe.
Applications courantes de l'usinage CNC
De nombreuses industries s'appuient sur les processus d'usinage CNC pour produire des pièces fiables et précises répondant à des spécifications précises et exigences réglementaires, incluant les secteurs aérospatial, automobile, dispositifs médicaux, électronique et fabrication de pièces commerciales.
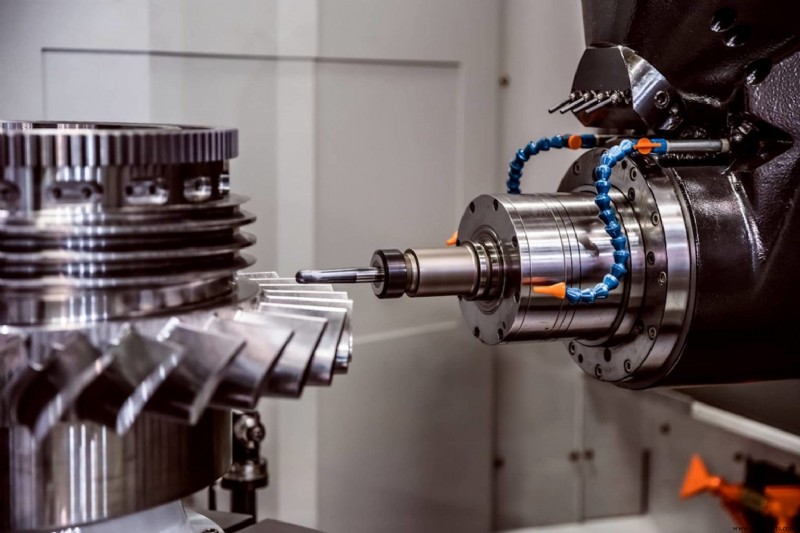
Les pièces aérospatiales sont tenues à des standards élevés de qualité, test et réglementation pour assurer bon fonctionnement, ajustement et sécurité. L'usinage CNC est un excellent choix pour créer des pièces plastique et métal avec des tolérances extrêmement serrées satisfaisant le besoin du fabricant aérospatial pour un degré incroyable de précision et une gamme de pièces hautement spécialisées. Il en va de même pour les composants automobiles.
L'usinage CNC peut aussi être utilisé pour créer une variété de dispositifs médicaux, des implants aux instruments chirurgicaux en passant par composants pour l'électronique médicale.
Le soin et la précision sont critiques lors de la production de ce type de dispositifs et outils, car ils sont tenus à des standards de sécurité et exigences supplémentaires. Les semi-conducteurs et composants électroniques ont aussi des exigences de précision et standards de tolérance incroyablement stricts, donnés leur taille et complexité. Comme processus, l'usinage CNC a peu de limitations matérielles, permettant son utilisation avec des matériaux conducteurs comme le silicium. De nombreuses pièces commerciales — des coulées et extrusions d'aluminium aux pièces acier et plastique — peuvent aussi être usinées.
Une autre application courante de l'usinage CNC est l'outillage, ou le processus de création des divers composants, outils, machines et modèles maîtres qui seront utilisés en production. L'outillage est une partie intégrante de chaque processus de fabrication et moulage et englobe des éléments comme moules, gabarits et montages.
Démarrer votre projet d'usinage CNC avec Fast Radius
Chez Fast Radius, nous rendons simple et direct l'obtention de pièces de qualité via notre service d'usinage CNC. Pour commencer, visitez os.fastraidus.com, téléchargez vos conceptions de pièces, et vous recevrez un retour DFM instantané. Le site vous permet aussi de gérer conceptions et commandes depuis une interface unique et intuitive.
Quand vous choisissez Fast Radius, vous choisissez de travailler avec un groupe d'experts chevronnés. Vous recevrez le soutien complet de notre équipe d'ingénieurs, gestionnaires de succès client, cadres commerciaux, et autres à travers l'entreprise. Nous exploiterons aussi les options d'usinage CNC domestiques et internationales pour assurer que votre projet est mené aussi efficacement que possible, sans sacrifier la qualité.
Contactez-nous dès aujourd'hui pour vivre la différence Fast Radius ou cliquez ici pour télécharger notre guide complet en PDF.
Prêt à fabriquer vos pièces avec Fast Radius ?
Demandez votre devis
Technologie industrielle
- Maîtriser l'usinage CNC 5 axes : guide complet et avantages industriels
- Usinage CNC : Solutions de Précision pour l'Industrie Automobile
- AIaaS démystifié : Le guide définitif de l'IA en tant que service
- Électricité Froide : Guide Complet sur les Fondamentaux du Circuit LC
- Maîtriser les pistes de circuit imprimé : guide définitif pour la conception PCB
- Comprendre les Coûts d'Usinage CNC : Facteurs Clés et Optimisation
- Maîtriser le fraisage CNC 5 axes : guide complet pour professionnels
- Façonner l'avenir : innovations pilotant l'usinage CNC
- Maîtriser l'usinage CNC 5 axes : Guide expert pour la fabrication de précision