



Résine vs Filament : Quel matériau d'impression 3D est le plus résistant ?
La communauté de l'impression 3D débat longuement des avantages et inconvénients des imprimantes à résine et à filament. Les sujets les plus discutés concernent la qualité d'impression, le coût des matériaux et les temps d'impression de chaque technologie.
Il arrive aussi qu'on doive imprimer un objet nécessitant des propriétés structurelles spécifiques, comme la résistance à la traction et aux chocs, et qu'on doive déterminer si les pièces en résine sont plus ou moins résistantes que celles en filament.
En termes de résistance, les pièces imprimées en FDM tendent à être plus solides que les objets en résine. Cela vaut tant pour la résistance aux chocs que pour la résistance à la traction. Presque tous les filaments populaires comme l'ABS, le PLA, le PETG, le Nylon et le Polycarbonate surpassent les résines standards. Il faut toutefois noter que la résine « Tough » (renforcée) est plus résistante que l'ABS, le PETG et le Nylon.
Comparaison de la résistance à la traction : Résine vs Filament
Résistance à la traction de différents filaments et résines (en MPa)
| Matériau | MPa |
| Polycarbonate | 67 |
| PLA | 64 |
| Résine Tough | 55 |
| PETG | 50 |
| Nylon | 48 |
| ABS | 38 |
| Résine standard | 23 |
La résistance à la traction mesure la contrainte qu'un matériau peut supporter en étant étiré jusqu'à la rupture. Elle est mesurée au point de rupture et varie selon les matériaux utilisés pour un composant identique.
C'est un test courant dans l'industrie, mais pour obtenir des résultats précis, le processus de fabrication doit être pris en compte comme variable.
Le consensus est que les impressions 3D en résine ne sont pas très résistantes aux chocs ; de plus, le durcissement continu des pièces en résine exposé périodiquement aux UV reste une inconnue. De l'autre côté, le PLA est un matériau bon marché, peu résistant à la température, souvent relégué au « dernier recours ».
Ces idées reçues sont loin de la vérité, comme le révèlent des tests justes et précis. Voici un aperçu des tests de résistance à la traction sur différents filaments FDM, menés par Airwolf 3D selon la norme ISO 527*. Un crochet a été imprimé dans chaque matériau et testé.
*: Ces directives spécifient les conditions générales pour déterminer les propriétés de traction des thermoplastiques dans des conditions définies.
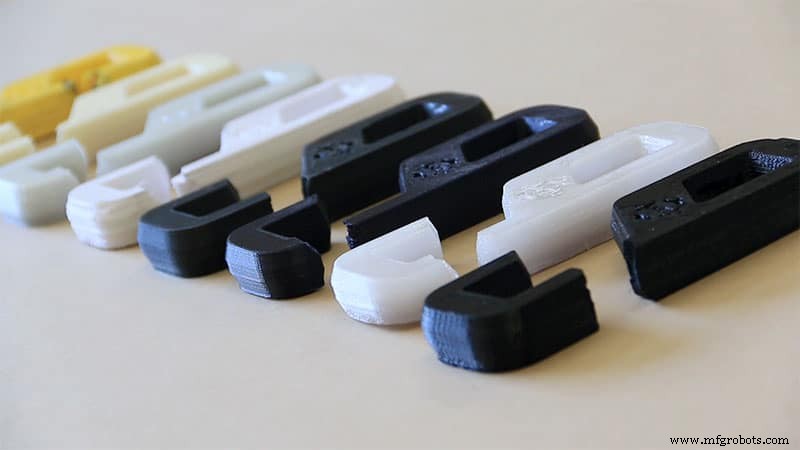
PLA
Le plateau était réglé à 60 °C et le crochet imprimé sans enceinte pour maintenir une chaleur modérée. Le crochet en PLA a supporté 285 livres (≈ 129 kg), soit une résistance à la traction de 64,4 MPa, mais avec une réserve : le PLA perd sa résistance à la traction avec le temps et ne devrait servir qu'à des jouets ou objets décoratifs, pas à des applications exigeant une haute résistance.
PETG
Le PETG affiche 50,0 MPa, ce qui surprend car on s'attendrait à ce qu'il soit plus fort que le PLA. Un test de toms3d.org a comparé PLA et PETG avec deux orientations d'impression (verticale et horizontale) pour évaluer l'effet de la direction des couches. Le test de flexion a montré que le PLA vertical résistait à près de 8 kg contre 5,9 kg pour le PETG. En orientation horizontale, le PLA a cédé à 16,6 kg tandis que le PETG ne s'est pas rompu, se contentant de plier. En résumé, le PETG est plus flexible et ne casse pas sous certaines forces comme le PLA, mais en traction pure, le PLA reste plus résistant.
ABS
Selon le test ISO 527, l'ABS est noté à 38,6 MPa, bien plus faible que le PLA et le PETG. Au test du crochet, l'ABS a cassé net sous la même charge de 285 lb. Bien que l'ABS soit un matériau d'ingénierie courant, ses applications ne requièrent pas une grande résistance à la traction. Sa résistance à la traction mesurée est de 4700 psi (32,4 MPa).
Polycarbonate
Au test du crochet, le filament polycarbonate a été imprimé à haute température (plateau ≥ 145 °C, extrudeur ≥ 290 °C). Rappelons que la plupart des imprimantes grand public n'atteignent pas ces températures. Une charge de 685 lb (≈ 310 kg) a été suspendue, mesurant 9800 psi (67,6 MPa), faisant du polycarbonate le vainqueur incontesté pour la résistance à la traction.
Nylon
Le Nylon n'est pas uniforme ; différents types offrent des résistances variables, estimée autour de 7000 psi (48,3 MPa), bien meilleure que l'ABS mais inférieure au PLA. Au test du crochet, du Nylon 910 a été imprimé à 250 °C (plateau 70‑100 °C). Le nylon a commencé à plier et n'a cédé qu'après des centaines de livres, à 485 lb. Comme le PETG, le Nylon se plie davantage que le PLA.
Résine
Bien que les tests de traction n'aient pas été effectués par la même équipe, les mêmes conditions ont été reproduites, rendant les résultats valides et comparables. La résine standard est connue pour sa faible résistance à la traction, confirmée par 23,4 MPa, bien en dessous de tous les filaments testés.
Malgré ces résultats médiocres, d'énormes progrès ont été faits en impression SLA, la résistance à la traction étant un axe majeur. Tous les grands fabricants proposent désormais des résines « tough », ce n'est pas qu'un argument marketing : la résine tough d'eSun atteint 55 MPa.
Cela montre les efforts des fabricants pour répondre aux exigences croissantes de l'industrie.
Différence entre résine standard et résine tough
Les résines standards sont considérées trop fragiles pour supporter des contraintes et déconseillées en extérieur à cause du durcissement continu par les UV. Cependant, des résines formulées pour la robustesse existent.
La technologie évolue vite, de nouvelles applications apparaissent (résines calcinables pour joaillerie, dentisterie). La principale différence est la résistance à la traction : une résine tough en a environ le double d'une résine standard.
La résine UV colorée d'Anycubic a servi de référence (23,4 MPa) face à trois résines tough : Formlabs Tough 2000 (46 MPa), eSun Hard‑Tough (55 MPa), Siraya Tech Blu (44 MPa). Les résines tough sont bien plus fortes, mais ces résultats ne se transposent pas automatiquement à vos projets : la conception structurelle et l'application restent déterminantes.
Comparaison de la résistance aux chocs : Résine vs Filament
Résistance aux chocs pour différents matériaux et orientations (J/m)
| À plat | Horizontal | Vertical | |
| Polycarbonate | 354 | 515 | 42 |
| Nylon | 325 | 249 | 60 |
| Prusa Tough Resin | 280 | 280 | 280 |
| PETG | 239 | 178 | 35 |
| PLA | 153 | 113 | 77 |
| ABS | 129 | 149 | 55 |
La résistance aux chocs diffère de la traction : elle mesure l'énergie d'impact absorbée. Le test utilisé est l'essai de choc Izod, avec trois orientations d'éprouvettes (à plat, horizontale, verticale).
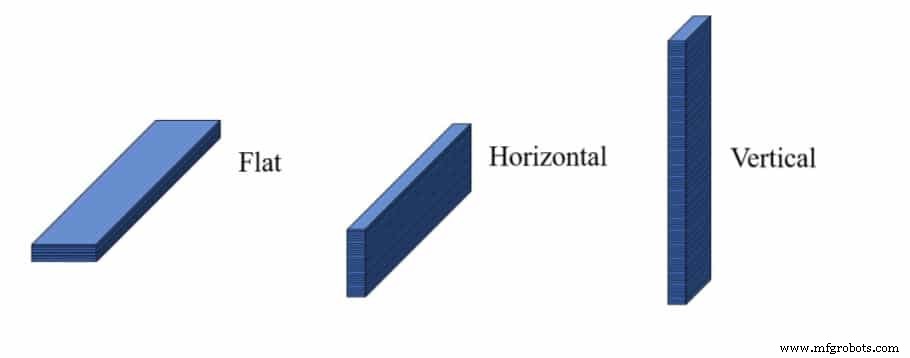
PLA
- À plat : 152,52 J/m
- Horizontal : 113,21 J/m
- Vertical : 77,42 J/m
PETG
- À plat : 238,98 J/m
- Horizontal : 178,09 J/m
- Vertical : 35,45 J/m
ABS
- À plat : 128,69 J/m
- Horizontal : 149,14 J/m
- Vertical : 55,14 J/m
Polycarbonate
- À plat : 354,15 J/m
- Horizontal : 514,90 J/m
- Vertical : 42,03 J/m
Nylon
- À plat : 324,90 J/m
- Horizontal : 248,86 J/m
- Vertical : 59,61 J/m
Les résultats varient selon le matériau et l'orientation. Le PLA obtient le meilleur score en vertical (77,42 J/m), le PETG le plus bas (35,45 J/m). Polycarbonate et Nylon sont proches, mais le polycarbonate domine en horizontal (514,90 vs 248,86 J/m).
Différence entre résine standard et résine tough (chocs)
La résistance aux chocs de la résine standard vs tough a été testée selon Izod avec le protocole Filaween. Tom a utilisé la résine Elegoo ABS‑like rouge transparent et la Prusa « Tough » marron. La résine tough Prusa a obtenu 280 mJ, comparable au PLA. Étant un matériau isotrope, un seul échantillon par résine suffisait.
Quel est le filament le plus résistant ?
Fabricants, testeurs et utilisateurs s'accordent : le polycarbonate (PC) est le filament le plus fort. Imprimé correctement à haute température, il produit des pièces extrêmement solides et durables, mais l'impression est délicate (mauvais surplombs, détails fins). Le PC offre une haute résistance thermique et aux chocs.
Le Nylon est aussi très bien noté, comparable au PC. Le Nylon 910 testé par Airwolf a tenu 485 lb. MatterHackers a testé son Nylon X (364 lb). Le Nylon est plébiscité pour sa résistance et durabilité supérieures au PLA.
Comme le Nylon est hygroscopique (absorbe l'humidité), il pose des difficultés d'impression : doit être 100 % sec, température 220‑270 °C, sujet au warping. Ses atouts : résistance aux chocs, à la fatigue, à la chaleur, et plus facile à imprimer que le PC.
Filaments Nylon et Polycarbonate recommandés :
Comment rendre une pièce FDM plus solide ?
Plusieurs leviers permettent d'augmenter la résistance : remplissage rectiligne ou alvéolaire, réduction du refroidissement, augmentation de la largeur d'extrusion, plus de périmètres, couches plus fines. Ces astuces, validées par de nombreux experts, améliorent la solidité.
Utiliser un motif de remplissage rectiligne ou alvéolaire
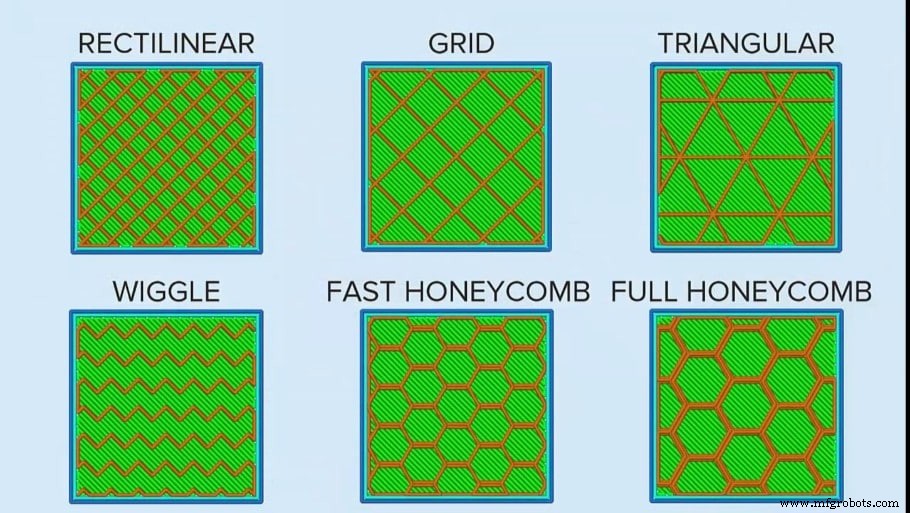
Le motif influence la solidité, mais pas de solution universelle. La structure alvéolaire est réputée pour sa solidité (utilisée dans les pneus sans air). Techniquement, le motif rectiligne est le plus résistant dans une direction, mais faible dans l'autre. Il économise du filament et imprime jusqu'à 30 % plus vite que l'alvéolaire. L'alvéolaire offre une résistance uniforme dans toutes les directions, plus fiable.
Recuire vos impressions 3D (annealing)
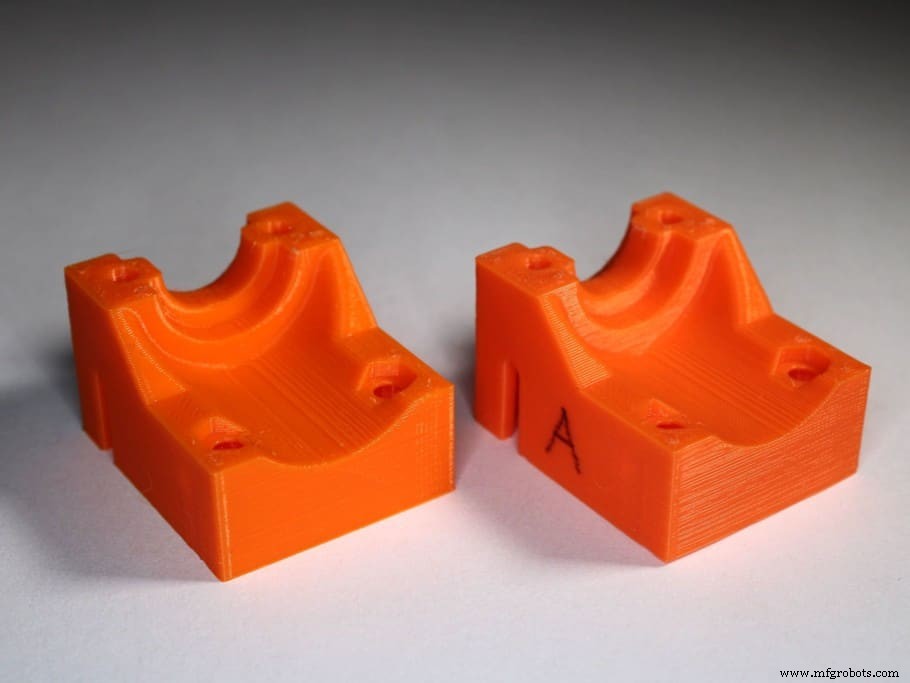
Le recuit, courant en métallurgie et injection plastique, consiste à chauffer pour améliorer la fermeté, la résistance à la traction et la tenue en température. Peu usité en impression 3D, il reste applicable avec expérimentation pour trouver la température optimale.
À la maison, on place la pièce au four en surveillant la température et l'uniformité de chauffe. Le recuit chauffe le plastique à sa température de transition vitreuse : la pièce garde sa forme mais les molécules se réorganisent, réduisant les tensions internes et renforçant la structure.
Les polymères ont des chaînes moléculaires amorphes et semi‑cristallines. Le filament fondu dans la buse reste amorphe par refroidissement rapide. Le recuit transforme l'amorphe en cristallin.
PLA et PETG donnent de bons résultats après recuit ; ASA et ABS se contentent de se déformer. Le PLA gagne en résistance à la traction, le PETG en résistance aux chocs. Le recuit est efficace mais peut compliquer les impressions détaillées.
Considérations supplémentaires
L'application détermine les forces et faiblesses de la pièce. Au-delà du matériau, d'autres facteurs influencent la performance.
Anisotrope vs Isotrope
Anisotrope : propriétés variables selon la direction de mesure (ex. remplissage rectiligne). Isotrope : propriétés constantes quelle que soit la direction (ex. structure alvéolaire).
En FDM, la direction de construction crée de l'anisotropie, surtout par une adhérence inter‑couches plus faible en Z, réduisant la résistance à l'arrachement par rapport aux axes X/Y. Si l'anisotropie est ignorée, la pièce cassera sous contrainte.
En SLA, la résine est isotrope : même résistance dans toutes les directions. Pour plus de solidité, évitez les modèles creux.
Réglages du trancheur (slicer)
Une pièce solide commence par un design optimisant l'intégrité structurelle (plus de matière aux zones de contrainte). La topologie optimisée automatise ce processus.
Le processus de fabrication influence aussi la résistance : hauteur de couche (plus élevée = plus résistant en FDM et SLA), structure de remplissage, vitesse, épaisseur d'extrusion, températures optimales.
En résine, on imprime souvent à 100 % de remplissage ; certains trancheurs permettent de vider l'intérieur pour économiser la résine, mais le design ne doit pas être creux pour ne pas compromettre l'intégrité.
Comment les objets sont imprimés
L'épaisseur de couche et l'adhérence jouent un rôle dominant. Un test a comparé des crochets imprimés avec différentes épaisseurs de couche et orientations (verticale vs couchée). Résultat unanime : les crochets couchés sont plus résistants, indiquant que l'intégrité structurelle est meilleure quand les couches sont alignées avec la force appliquée.
Buse 0,4 mm, couches de 0,05 à 0,4 mm. Dans les deux orientations, les couches entre 0,1 et 0,2 mm performent le mieux ; 0,3 et 0,4 mm le pire. Conclusion : l'épaisseur de couche ne doit pas dépasser la moitié du diamètre de buse si la solidité compte. Détails dans la vidéo de CNCKitchen.
Découvrez notre sélection de produits recommandés
Nous avons créé une section produits recommandés pour vous éviter les recherches fastidieuses et la confusion : imprimantes 3D (débutants à experts), filaments et upgrades testés et sélectionnés par nos soins.
impression en 3D
- Comprendre la résistance à la traction : trois métriques clés pour matériaux industriels
- La Fibre de Verre Est-elle Plus Forte que l'Acier ? Comparatif Industriel Définitif
- Impact des modifications de surface de la zircone sur la résistance à la traction des composites polymères
- Bois haute technologie révolutionnaire : -10°C et -60% coûts climatisation
- Achats numériques : une voie éprouvée vers le succès post-pandémie
- Garantir la sécurité des bâtiments commerciaux : le rôle des équipements de préparation d'éprouvettes de traction
- Comprendre la résistance à la traction du polyuréthane pour une conception matériau supérieure
- Quel métal possède la résistance à la traction la plus élevée ?
- Comprendre l'impression 3D résine : processus, applications et avantages