



Moulage sous pression (die casting) vs moulage par injection : comparaison complète pour fabricants
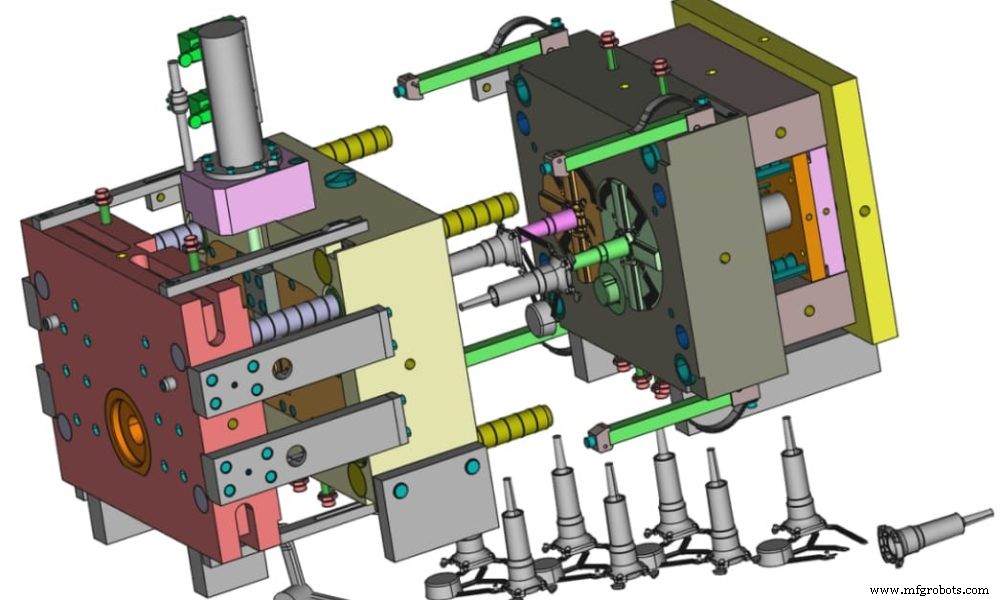
Dans de nombreux secteurs, le moulage sous pression (die casting) et le moulage par injection sont deux des procédés les plus utilisés. La production d'objets du quotidien (domestique, bureau, établissements) utilise l'un ou l'autre. Exemple : jouets d'enfants (injection) et éviers de cuisine (die casting).
Bien que similaires, des différences existent. Lequel est meilleur ? Moins cher ? Lisez la suite pour une comparaison détaillée die casting vs injection molding.
Moulage sous pression (Die Casting)
Le die casting coule du métal sous haute pression. Le métal est fondu, puis injecté dans le moule sous forte pression. Procédé connu depuis le milieu du 19ᵉ siècle.
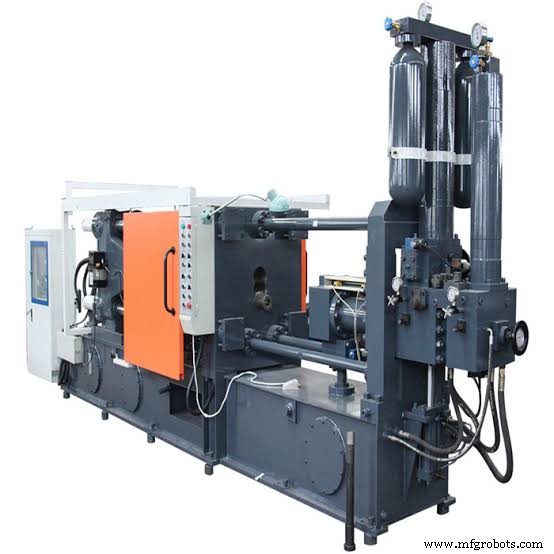
Métaux en fusion → pièces géométriquement complexes. Équipement : machine de die casting avec fourneau intégré ou séparé. Matières : aluminium, zinc, cuivre — métaux non ferreux.
Processus : étapes du die casting
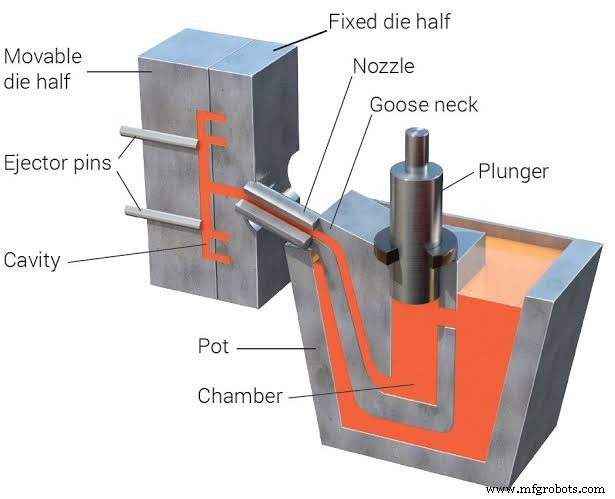
Haute pression → parfois appelé high-pressure die casting. 4 étapes :
Étape 1 : Préparation du moule
Pulvériser lubrifiant dans la cavité. Régule température + facilite démoulage. Fermer le moule.
Étape 2 : Remplissage (Filling)
Métal fondu injecté sous haute pression. Pression maintenue pendant solidification rapide → forme du moule.
Étape 3 : Refroidissement
Immersion ou pulvérisation d'eau pour accélérer.
Étape 4 : Éjection
Moule froid → ouverture → éjection et collecte de chaque « coup » (shot). Un shot ≠ une pièce coulée. Un moule peut avoir plusieurs empreintes. Chaque empreinte = une pièce. L'ensemble des pièces d'une empreinte = un shot.
Avantages du die casting
- Processus fluide, rapide, facile.
- Haute efficacité, réduit opérations secondaires.
- Pièces hautement reproductibles : production de masse de duplicatas exacts, originalité garantie.
- Géométries complexes avec précision/accuracité.
- Bonne finition de surface → moins de finitions secondaires.
- Pièces très durables (tolérances acquises en production).
Inconvénients du die casting
- Limité aux métaux/alliages bas point de fusion. Inadapté à l'acier (haut point de fusion).
- Coûteux pour petites séries.
- Non adapté aux grosses pièces.
- Sans précautions, air piégé → porosité métal.
Moulage par injection (Injection Molding)
Similaire au die casting, différence majeure : matériau. Injection plastique utilise polymères (PE, ABS, nylon, PP, TPU, etc.). Procédé le plus courant pour pièces plastiques.
Fusion du plastique en machine → injection en état fondu dans cavité (moule aluminium). Refroidissement/solidification → forme du moule. Nécessite : machine, matière, moule.
Crée virtuellement tout objet plastique. Parois minces → boîtiers plastiques : électroménager, isolants électronique, tableaux de bord auto, etc.
Processus : étapes de l'injection
Quasi identiques au die casting. Différences subtiles au-delà de la matière.
Étape 1 : Préparation du moule
Lubrification (régulation température + éjection aisée).
Étape 2 : Remplissage
Plastique fondu injecté dans moule aluminium sous haute pression. Maintien pression pendant refroidissement/solidification.
Étape 3 : Refroidissement
Pulvérisation/immersion eau pour accélérer.
Étape 4 : Éjection
Ouverture moule refroidi → éjection/collecte. Finitions secondaires possibles.
Avantages de l'injection plastique
- Grande flexibilité : multiples plastiques, résines, polymères.
- Processus efficace, finition lisse et fine.
- Rapide, surtout pour grandes séries.
- Rentable : peu de main-d'œuvre, quasi zéro déchet.
- Charges dans moule → résistance accrue.
- Qualité top si précautions respectées.
Inconvénients de l'injection plastique
- Coût équipement élevé.
- Mise en route longue (complexité machine + nettoyage résidus).
- Précautions qualité contraignantes.
Die Casting vs Injection Molding : comparaison des différences
Capacités du process
Étapes globalement identiques. Différences : matière première et conditions physiques.
Injection plastique : régulation température cruciale. Fourreau, buse, moule = températures distinctes. Hors plage → défauts.
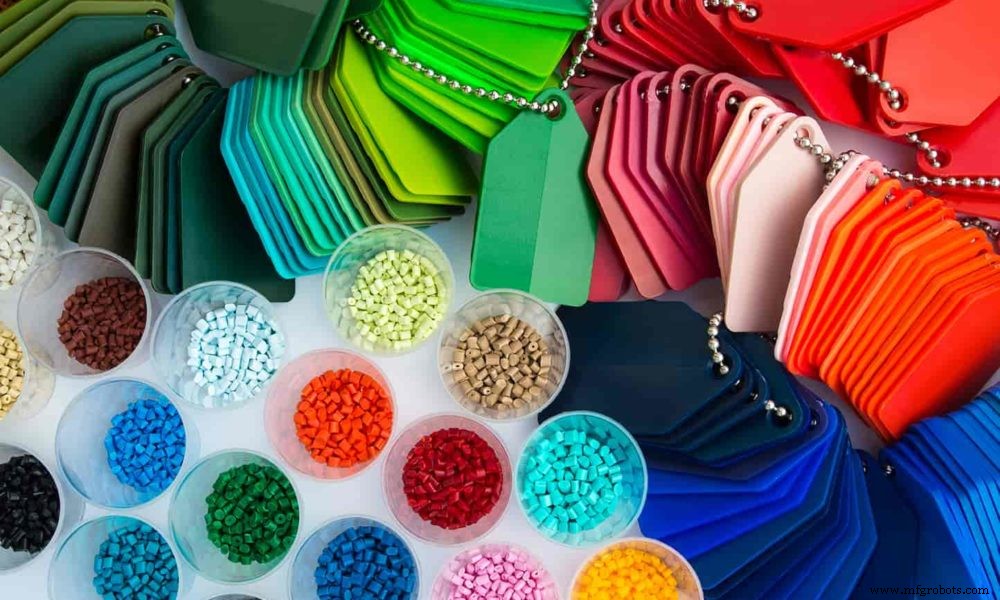
Fourreau : 150–425 °C (300–800 °F). Moule : plus bas, bien régulé (circuit eau). Moule : 65–175 °C (150–350 °F). Die casting : température moule jusqu'à 370 °C (700 °F), régulation moins critique.
Pression : die casting 15–100 MPa. Injection : pression spécifique au plastique.
Précision et tolérances
Alliage métal (die casting) dicte tolérance. Chaque métal a sa tolérance standard. Taille et fonction influencent. Pièces die casting = haute tolérance, précision extrême.
Règle : tolérance serrée = haute précision. Respecter normes industrielles. Die casting > injection pour précision/tolérance.
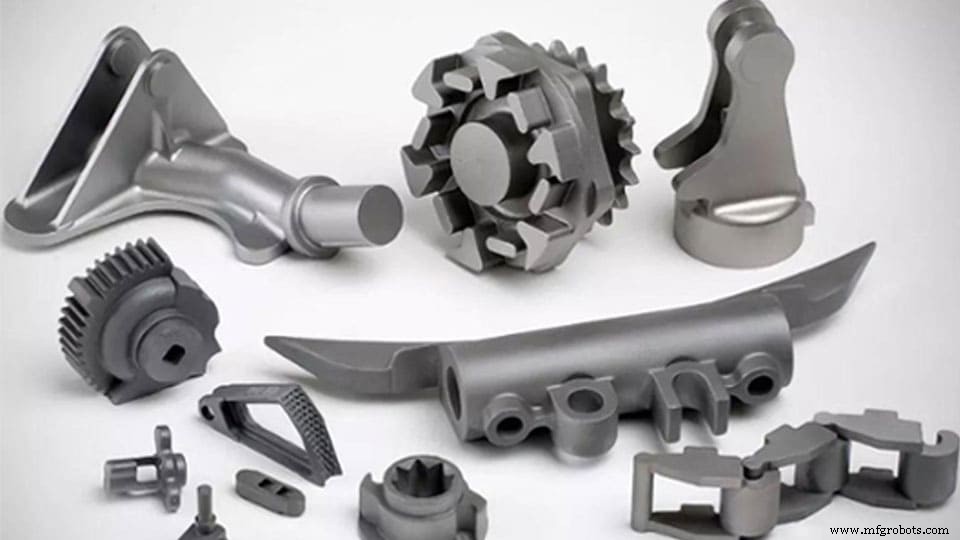
Injection ne suffit pas pour pièces haute précision. Privilégier die casting ou usinage. Tolérance injection critique pour grosses pièces.
Différences matériaux
Die casting : métaux/alliages. Injection : gamme plus large. Outre plastiques/résines, il existe injection métal (acier, aluminium) → injection plus large en options matériaux.
Options de finition de surface
Finition = étape finale. Die casting : bonne finition brute. Finitions = esthétique. Injection : finitions plus fréquentes.
Finition die casting : anodisation, peinture poudre, chimique, dorure, imprégnation… → esthétique, durabilité, épaisseur, résistance méca/chimique. Injection : 4 catégories : dégâtage (degating), ébavurage (deflashing), nettoyage, décoration.
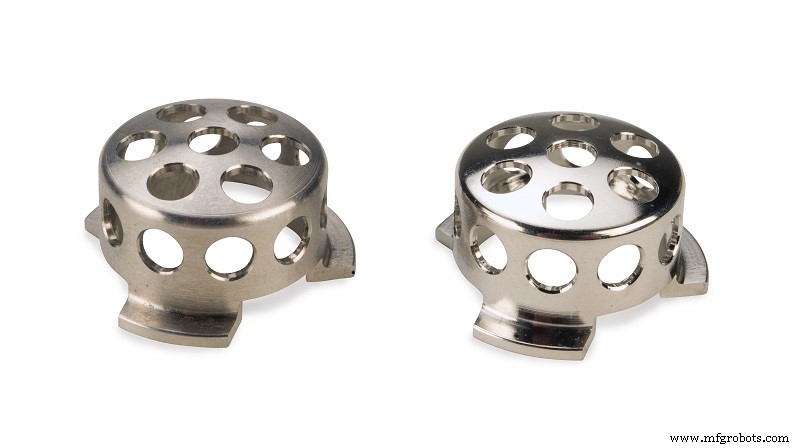
Dégâtage = retrait saillies/intrusions (gates) déformant la pièce. Ébavurage = élimination excès moulage. Nettoyage = pièce impeccable. Décoration = esthétique.
Différences d'applications
Die casting : pièces moyennes/petites, détails complexes. Produits industriels/commerciaux : robinets, auto, quincaillerie, éviers, engrenages, etc. (pièces métal pas trop grandes).
Injection : technique #1 pour plastiques. Pièces grandes possibles. Jouets, peignes, bobines, pièces méca, tables plastiques, etc.
Coûts outillage et fabrication
Coût die casting = main-d'œuvre + équipement. Peu de main-d'œuvre → coût = outillage. Haute précision = outillage très cher (among highest). Érosion acier (perte arêtes, détails) → surcoûts. Simplifier design = réduire coûts.
Injection : relativement moins cher. Facteurs coût injection : matière + complexité pièce. Simplifier design + finitions nécessaires seulement = réduire coût.
Coût unitaire injection << die casting. Injection = l'un des procédés les plus rentables. Plus d'unités = coût unitaire décroissant. Coût démarrage élevé, mais ensuite abordable.
Die Casting vs Injection Molding : comparaison des moules
Processus similaires, moules différents :
- Moule die casting : haute pression injection → parois épaisses pour éviter déformation/fissure post-traitement thermique.
- Moule die casting : cône de distribution (diversion cone) pour décompresser flux matière (gate différente injection).
- Cavité die casting > 700 °C → pas de trempe nécessaire. Moule injection = trempe requise.
- Outillage die casting : très corrosif → traitement surface habituel.
- Évacuation gaz die casting : fente d'échappement + sac récupération scories. Injection : goupilles éjection + surface de joint seulement.
Quel processus choisir ?
Les deux sont d'excellentes options. Choix selon : fonctionnalité pièce visée → simplifie sélection. Puis comparer avantages/inconvénients à cette fonctionnalité.
Die casting : non idéal pour fluides haute pression. Pièces grandes → injection. Pièces haute complexité + haute précision → die casting (meilleur choix).
Si les deux conviennent → contrainte budget. Injection moins cher. Choix final = vôtre, fabricant.
RapidDirect — Leader services die casting et injection molding
Connaître processus, avantages, différences ne suffit pas. Travailler avec le bon partenaire est crucial !
RapidDirect = leader die casting & injection molding. Techniciens hautement qualifiés, vaste expertise. Services top, pièces qualité, prix compétitifs, délais courts. Qualité livrée vite.
ISO 9001:2015 certifié → matériaux/techniques meilleure qualité. Attendu d'un leader. Suggestions pro pour améliorer vos designs.
Conclusion
Comparaisons multiples montrent que die casting et injection sont deux excellentes options pour produits haut de gamme. Deux des techniques les plus utilisées mondialement. Chacune a ses atouts. Comprendre processus et pour/contre facilite le choix.
Le choix dépend de ce que vous produisez. Certains disent die casting supérieur. Injection aussi livre pièces premium plastiques. Tout dépend de votre besoin, fabricant.
FAQ : Injection plastique vs Die Casting
Différence entre moulage par injection de métal (MIM) et die casting ?MIM et casting encore plus proches (tous deux métaux). Mais métaux différents. Die casting : Al, Zn, non-ferreux. MIM : aciers + alliages MIM.
Différence entre matrice (die) et moule (mold) ?Outils de formage. Forme die/moule = forme produit. Die forme métaux/alliages fondus ; moule forme résines/polymères fondus.
Différence entre die casting et moulage en sable (sand casting) ?Processus similaires. Différence = matériau du moule. Die casting : moule métal (souvent acier). Sand casting : moule sable → moins cher. Mais die casting = plus rapide.
Résine
- Moulage par injection de métal (MIM) : procédé, applications et avantages
- 5 faits éclairants sur le procédé de fonderie sous pression (die casting)
- Moulage par injection basse série : Guide éprouvé d'impression 3D pour prototypes rentables
- Moulage par injection expliqué : vidéo experte et guide pratique
- Coulée sous pression vs moulage par injection : choisir le bon procédé pour votre produit
- Moulage par injection de plastique de précision : production efficace de composants durables
- Quand choisir le moulage sous vide plutôt que l'injection : guide pratique
- Moulage sous Pression (Die Casting) Expliqué : Précision, Efficacité et Avantages de Production
- Révolutionner la fabrication du verre : Technologie de moulage par injection rapide et polyvalente