



Composites 4.0 : Exploiter la transformation numérique pour une production adaptative et l'innovation
Le contexte de l'Industrie 4.0
Composites 4.0 est une petite galaxie dans l'univers de l'Industrie 4.0, qui est la transformation numérique dans la façon dont les biens et services sont conçus, produits, livrés, exploités, maintenus et déclassés. Pour la fabrication de composites, l'objectif est d'utiliser l'automatisation, les capteurs et les données, les communications 5G, les logiciels et d'autres technologies numériques en constante évolution pour rendre les produits et processus plus efficaces, intelligents et adaptatifs.
Les fabricants de composites progressent dans cette transformation numérique selon un spectre. Les premières étapes incluent l'inspection en ligne et des processus optimisés qui réduisent les déchets et les coûts tout en augmentant la qualité des pièces et le rendement. Les solutions plus avancées visent une production intelligente et autonome qui n'est pas seulement agile, mais répond et même anticipe l'évolution des marchés et des demandes des clients.
« Composites 4.0 n'est pas une fin, mais un outil », explique le Dr Michael Emonts, directeur général du Centre AZL pour la production intégrée légère à l'Université RWTH d'Aix-la-Chapelle (Aix-la-Chapelle, Allemagne), dont le projet iComposite 4.0 a démontré une chaîne de processus adaptative avec un potentiel de réduction du coût d'un plancher automobile de 50 à 64 %.
« Il y a une différence entre simplement numériser les choses et une transformation numérique qui change réellement les processus derrière votre entreprise et ouvre de nouvelles opportunités et modèles d'affaires », affirme Christian Koppenberg, directeur général du fabricant de pièces composites Dynexa (Laudenbach, Allemagne).
« Composites 4.0 n'est pas juste utiliser des robots », affirme le Dr Michael Kupke, chef du Centre de technologie de production légère (ZLP, Augsbourg) du Centre aérospatial allemand (DLR), qui a développé une cellule de travail équipée d'intelligence artificielle [IA] où des robots collaboratifs peuvent passer de la production de cloisons arrière de pression composites à des panneaux de fuselage sans reprogrammation ni réentraînement. « C'est la technologie qui assure que vous n'avez pas à enseigner aux robots, car il n'y a pas de cas d'affaires pour cela. Composites 4.0 est plus qu'augmenter l'efficacité et réduire les coûts. C'est un changement dans la façon dont les entreprises pensent et abordent la production qui déterminera quelles entreprises survivront et lesquelles ne le feront pas. »
Préformage adaptatif, RTM
« L'idée du projet iComposite 4.0 était de créer des préformes à partir de mèches et tows rentables en combinant de la fibre de verre sèche longue (25-30 millimètres) projetée et ensuite renforcée avec une grille de fibres de carbone unidirectionnelles (UD) via placement automatisé de fibres (AFP) », explique Emonts. « Le démonstrateur choisi, un plancher arrière sous véhicule, était précédemment fabriqué avec des textiles plus coûteux qui produisaient aussi plus de 60 % de déchets. »
La transformation Composites 4.0 a nécessité l'intégration des processus de projection de fibres, de dépôt de fibres et de moulage par transfert de résine (RTM) subséquent pour qu'ils réagissent les uns aux autres et s'adaptent en fonction de la qualité de la pièce mesurée entre les étapes (Fig. 1). « Nous avons utilisé un système de vision machine d'Apodius GmbH [Aix-la-Chapelle, Allemagne] avec un capteur laser optique et un module caméra pour caractériser la topologie de surface de la préforme projetée », dit Emonts. « Apodius a adapté le logiciel pour analyser le pourcentage de fibres dans chaque direction. La ligne iComposite 4.0 a comparé cela au design numérique et a décidé si cela répondait aux exigences mécaniques. Si oui, elle appliquait la grille UD standard pour le renforcement. Si non, elle décidait où placer des couches UD supplémentaires. »
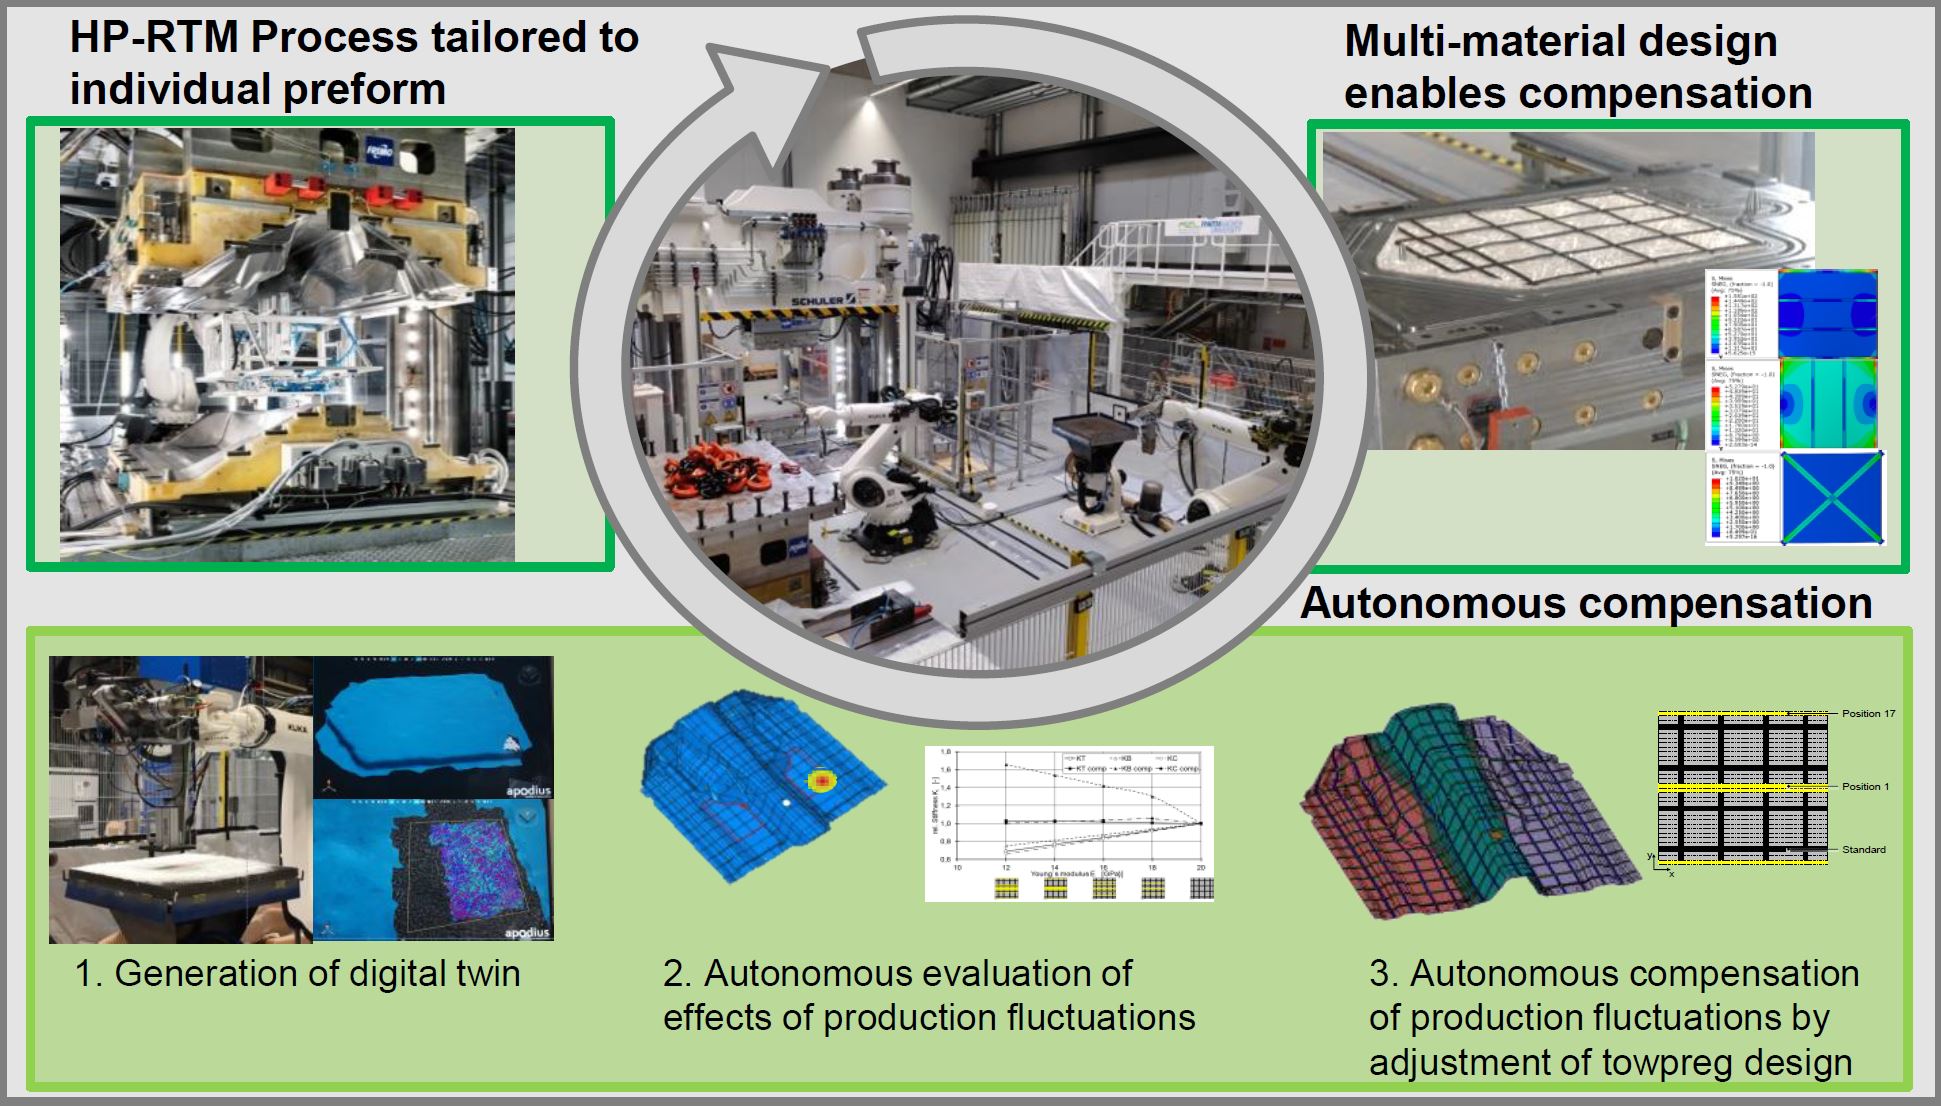
Cependant, ces couches UD supplémentaires pouvaient faire dépasser l'épaisseur et la géométrie de la pièce les tolérances. « Par conséquent », explique-t-il, « nous avons combiné la ligne de préformage avec un processus RTM adaptatif qui, si nécessaire, ajustait l'épaisseur de la pièce en augmentant la pression sur certaines parties de la presse. » Cela aussi était automatisé, dans le but de remplacer l'intervention de l'opérateur de ligne, mais cela nécessitait la simulation de la performance de la pièce en utilisant des données de mesure et un logiciel FEA standard.
« Actuellement, la simulation des propriétés mécaniques de la pièce est effectuée hors ligne », dit Emonts. « Nous avons généré une base de données de variations de processus et de pièces, créé des algorithmes pour réagir à chaque variation et validé ces derniers via FEA. Ainsi, basé sur les variations mesurées par la ligne, les algorithmes la dirigeaient pour effectuer une atténuation appropriée. Pour rendre la ligne adaptative in-situ, la prochaine étape serait d'ajouter l'apprentissage machine. » Pendant ce temps, AZL poursuit de nombreux projets Composite 4.0, y compris la production auto-optimisée de composites hybrides thermoplastiques et de pièces moulées par injection avec raidissement intégré de blanks adaptés à base de rubans.
Ailes CFRP sans défaut
Le projet ZAero (voir « Fabrication sans défaut de pièces composites ») est un autre projet clé Composites 4.0, qui a débuté en 2016. Il visait à augmenter la productivité pour les grandes structures en plastique renforcé de fibres de carbone (PRFC) telles que les revêtements d'ailes. Les défauts seraient réduits en utilisant une inspection en ligne automatisée avec soit du préimprégné AFP, soit le placement automatisé de matériaux secs (ADMP) de Danobat (Elgoibar, Espagne) (voir « Prouver la viabilité des tissus secs, infusion pour grandes aérostructures »). La surveillance du processus pendant l'infusion de résine ou le durcissement du préimprégné prédirait l'état de durcissement et raccourcirait le temps de cycle. Les données de processus et de défauts collectées étaient utilisées avec la FEA pour prédire la performance de la pièce. Cela était ensuite introduit dans un outil d'aide à la décision pour traiter les défauts identifiés. Une simulation de flux de pièce pour revêtements d'ailes CFRP a été développée qui, alimentée dans cet outil, aidait à optimiser une stratégie de reprise (Fig. 2). Aujourd'hui, beaucoup de telles pièces sont retravaillées pendant la fabrication, mais seulement après END. Une reprise plus précoce et un contrôle de processus amélioré étaient bien des objectifs du projet ZAero, ainsi que des facilitateurs pour sa cible d'augmentation de 15 % du taux de production, de réduction de 15-20 % du coût de production et de 50 % moins de déchets.
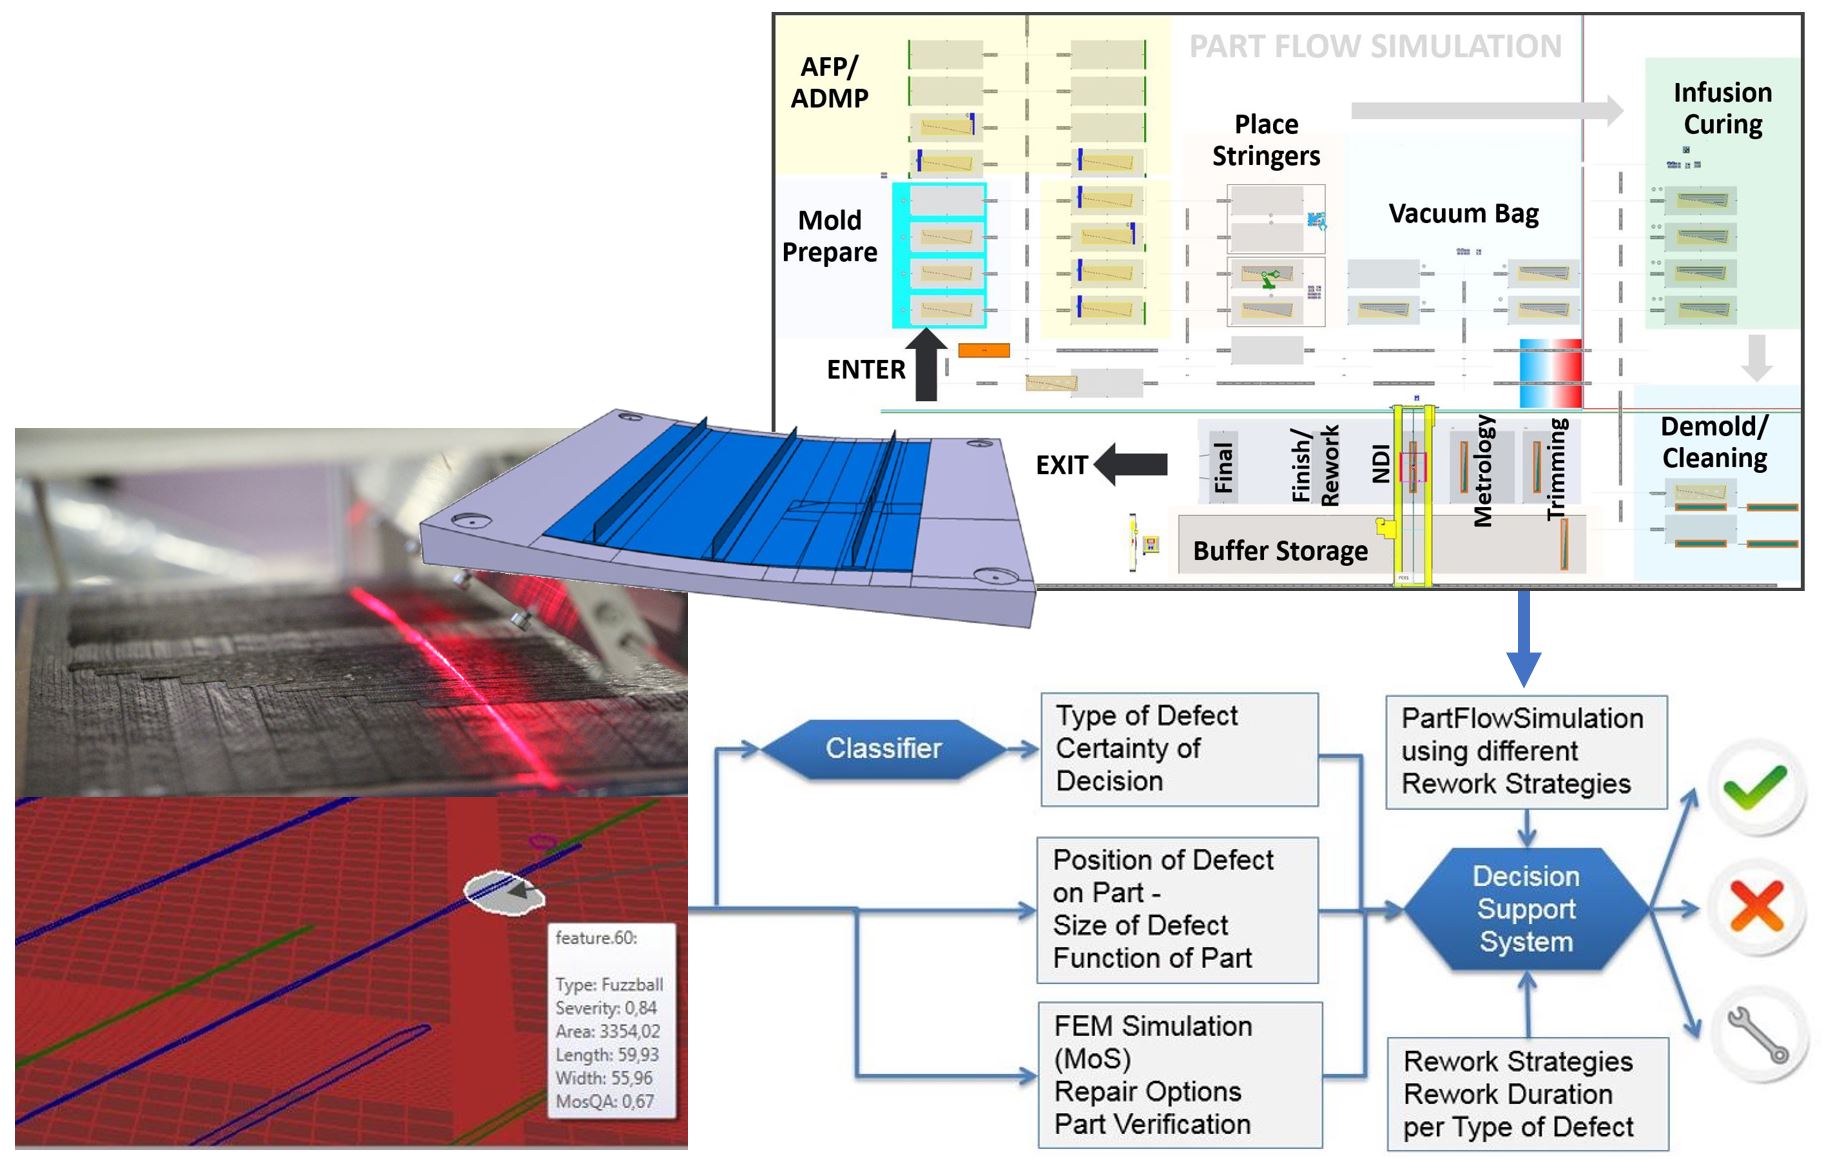
Lors de la revue finale de septembre 2019, le capteur AFP préimprégné développé par le chef de projet Profactor (Steyr, Autriche) non seulement a atteint l'inspection en ligne automatisée, mais pouvait aussi être utilisé pour corriger les pièces in-situ. « Ce capteur peut détecter les défauts standards tels que les espaces, chevauchements, FOD, bouloches et mèches tordues, ainsi que la coupe précoce et tardive de chaque mèche », dit le Dr Christian Eitzinger, chef de la vision machine pour Profactor. Une mèche manquante peut être corrigée automatiquement par le placement d'une mèche supplémentaire précisément là où elle a été omise. La machine doit cependant être arrêtée pour enlever les bouloches ou une mèche tordue. « Une base de données construite avec 3D Experience de Dassault Systèmes (Paris, France) pour CATIA nous permet de calculer les effets sur la performance de la pièce en fonction de la taille, forme et type de défaut. Le traitement de tous les défauts d'un pli ne prend que quelques secondes. L'opérateur machine décide alors quels défauts peuvent être laissés et lesquels doivent être retravaillés. »
Pour la surveillance et le contrôle du processus d'infusion, Airbus (Toulouse, France) a travaillé via sa filiale InFactory Solutions (Taufkirchen, Allemagne) pour développer trois capteurs mesurant la température, l'état de durcissement et le front d'écoulement de la résine (voir « Capteurs pour surveiller le front d'écoulement de résine d'infusion »). « Nous avons intégré ceux-ci avec CATIA 3D Experience et montré que les données peuvent être acquises de manière fiable et ajoutées au fil numérique de chaque pièce », dit Eitzinger. (Voir la barre latérale en ligne « Composites 4.0 : Fil numérique vs jumeau numérique ».)
Le dernier des trois démonstrateurs de pièce était une sous-section de couverture d'aile supérieure avec trois longerons (voir la barre latérale en ligne « Mise à jour du projet ZAero »). Pour cette pièce, l'outil d'aide à la décision de Profactor a été démontré en direct chez le partenaire FIDAMC (Madrid, Espagne), connecté à la simulation de flux de pièce — basée sur le logiciel Siemens PLM (Plano, Texas, États-Unis) Tecnomatix Plant Simulation — s'exécutant sur le serveur de Profactor en Autriche. En plus de construire une base de données de défauts, ZAero a mené des expériences avec l'apprentissage machine. Des modèles informatiques génératifs conçus manuellement combinés à des réseaux de neurones profonds ont détecté et classé les défauts, atteignant un taux de 95 % de classification correcte de différentes régions (espace, chevauchement, mèche, bouloche) dans des données de surveillance ADMP réelles, même lorsque des données de défauts créées artificiellement étaient utilisées pour l'entraînement du réseau profond (analogue à la façon dont les systèmes de test ultrasonique sont calibrés sur une gamme de défauts délibérés).
« Nous poursuivrons certainement une sorte de prochaine phase », dit Eitzinger. Pendant ce temps, Profactor commercialise des capteurs modulaires pour l'orientation des fibres et les défauts pendant le dépôt automatisé. InFactory Solutions propose également ses capteurs AFP et d'infusion de résine, et les partenaires de placement de fibres Danobat et MTorres (Torres de Elorz, Navarre, Espagne) vendent maintenant leurs équipements avec inspection en ligne intégrée.
Le parcours de transformation numérique de Dynexa
Dynexa est un fabricant de pièces composites spécialisé dans les tubes et arbres en PRFC. « Nous avons toujours essayé de tout numériser », dit le directeur général Koppenberg. « Nous avons déjà éliminé les processus manuels et analogiques, intégrant le tout principalement dans notre système ERP [planification des ressources d'entreprise]. Mais comment faire cela en fabrication ? Nous avons compris que tout ce que nous mettions dans un protocole ou une procédure de travail est un code, et c'est une base pour la transformation numérique. Mais où est-ce stocké ? Sur un serveur local, dans le cloud ou dans la machine ? Nous demandions à cinq personnes et obtenions sept réponses sur ce qu'il fallait faire. » (Voir la barre latérale en ligne, « Composites 4.0 : Par où commencer ? »)
Heureusement, le gouvernement allemand avait mis en place un programme pour les universités fournissant des conseils gratuits en Industrie 4.0 pour les PME. Dynexa a commencé à travailler avec le Centre de compétence « Mittelstand (PME) 4.0 » de Darmstadt. « Ils ont dit de ne pas s'inquiéter de l'architecture numérique mais de regarder ce qu'il faut mesurer et comment le faire », se rappelle Koppenberg. « Nous avons choisi un processus impliquant une mesure manuelle significative, où nous savions que nous avions des problèmes de qualité, de temps et de coûts. »
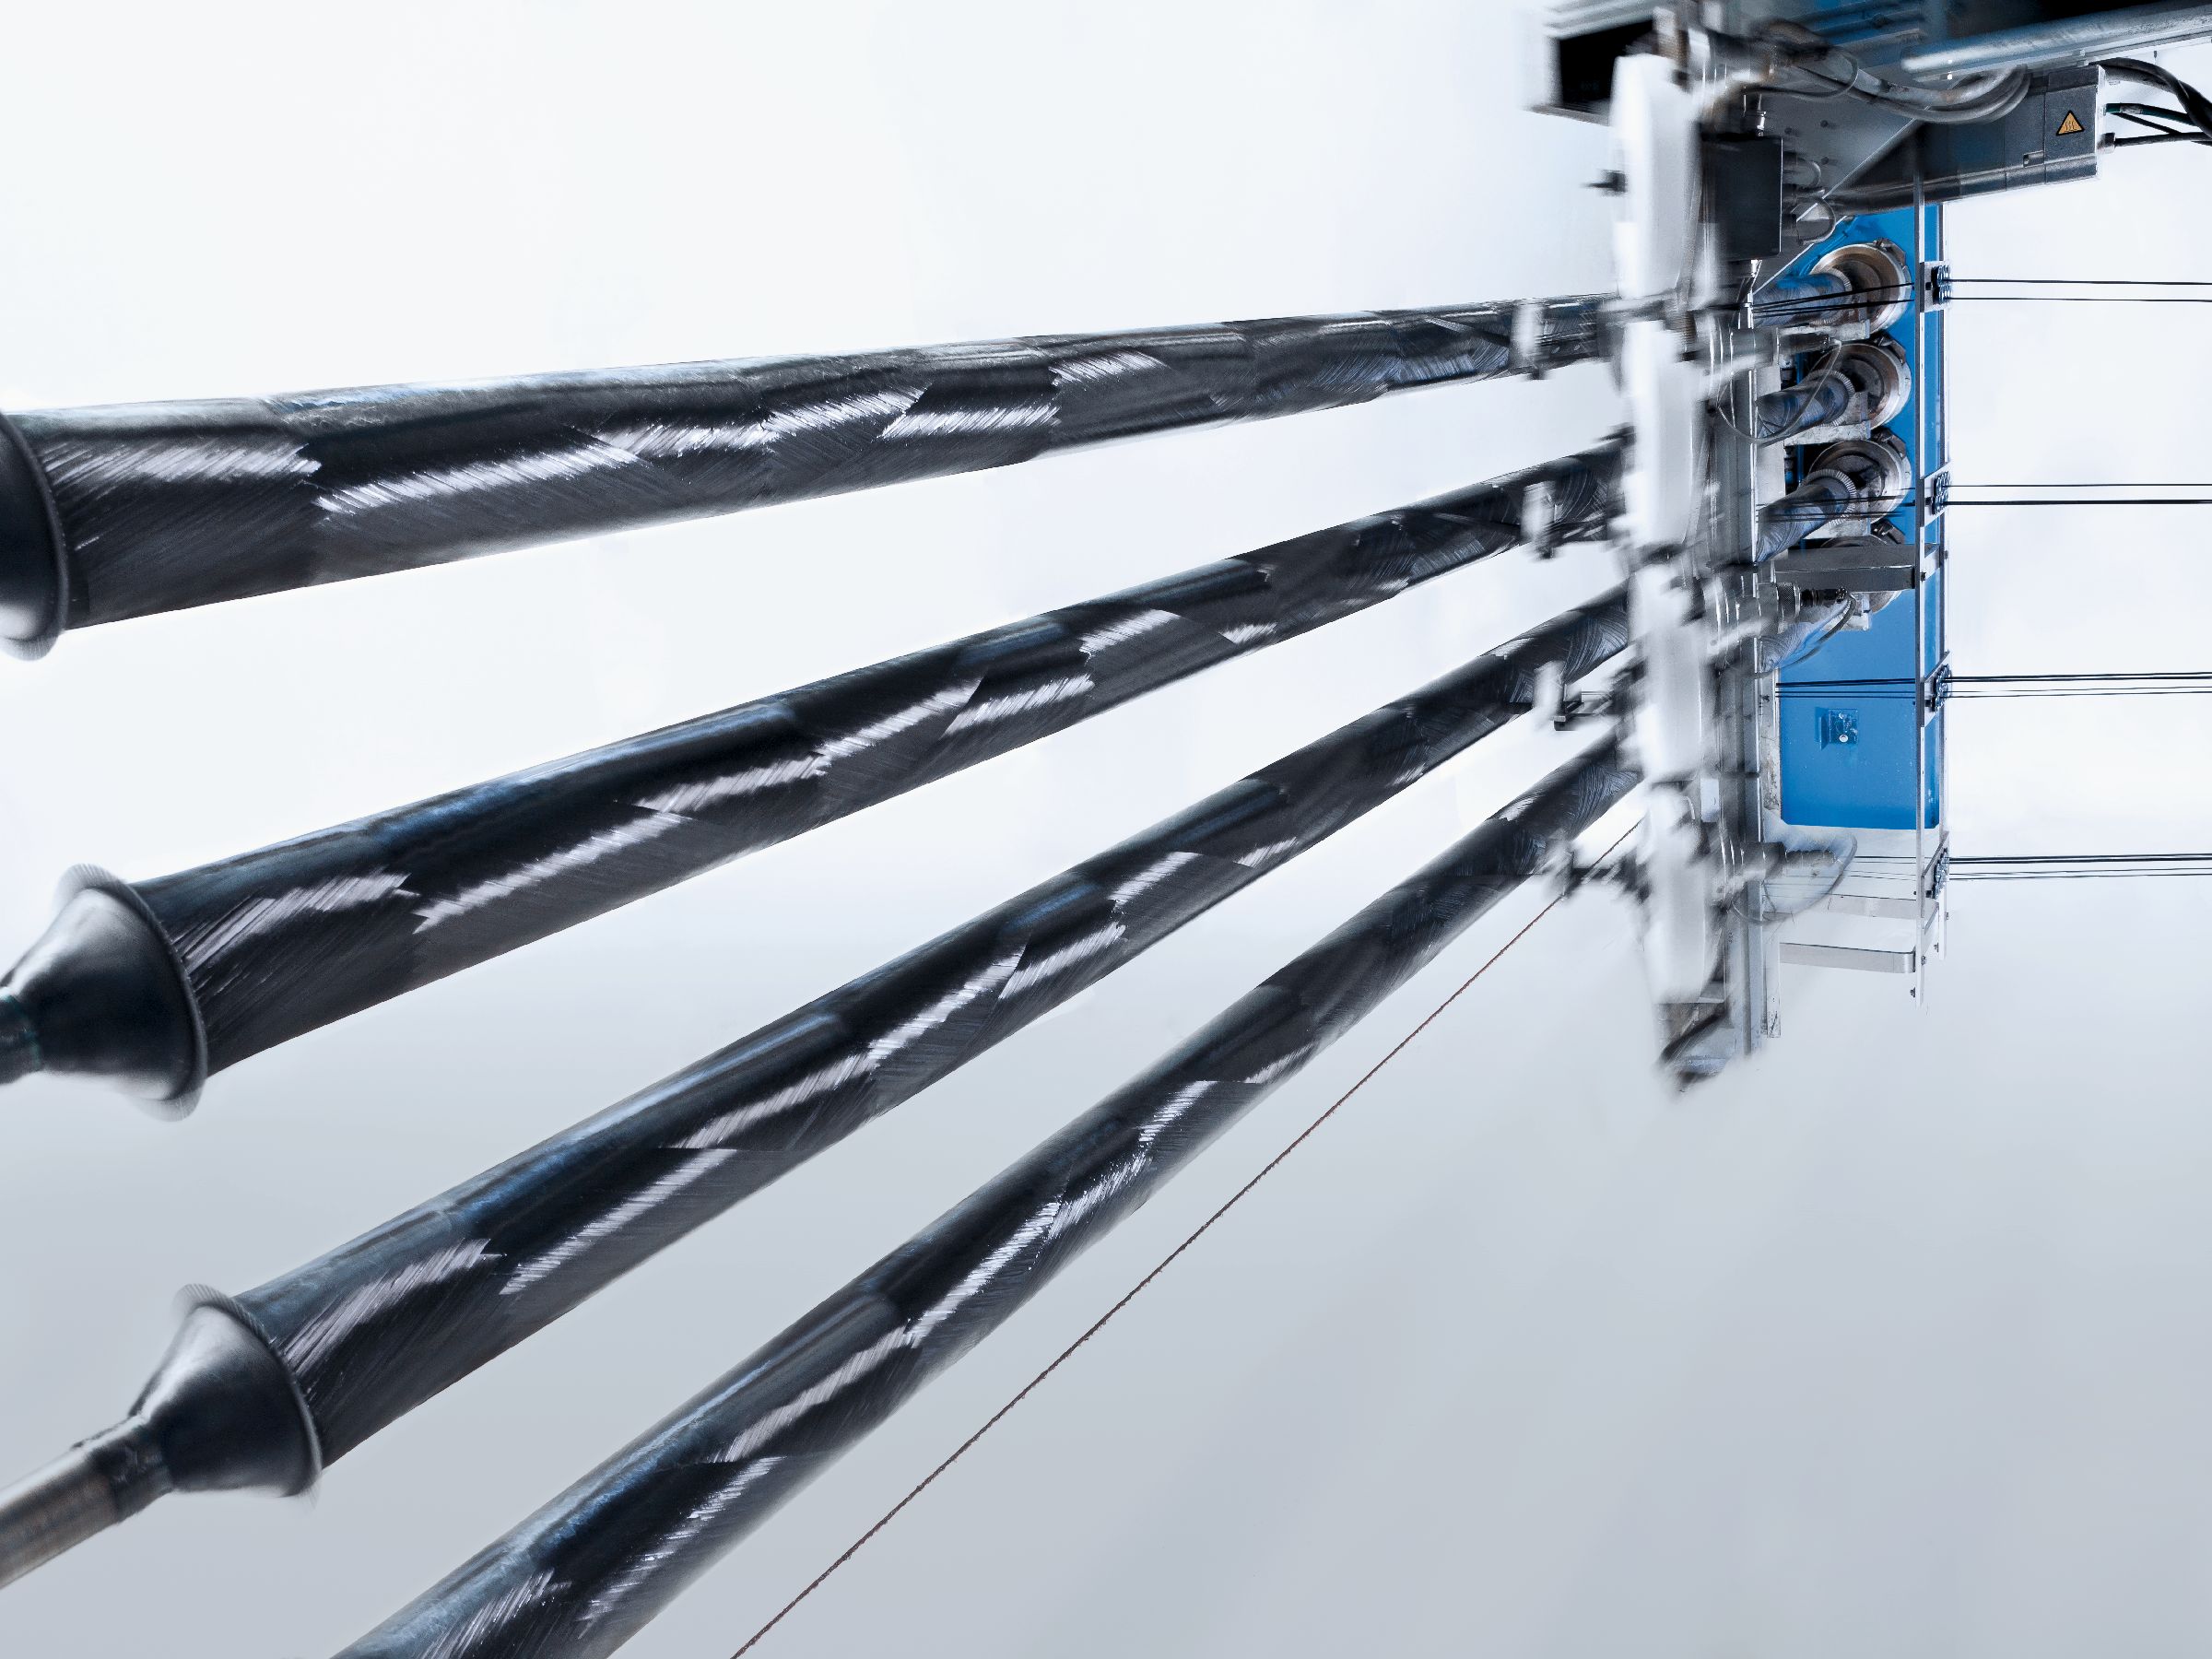
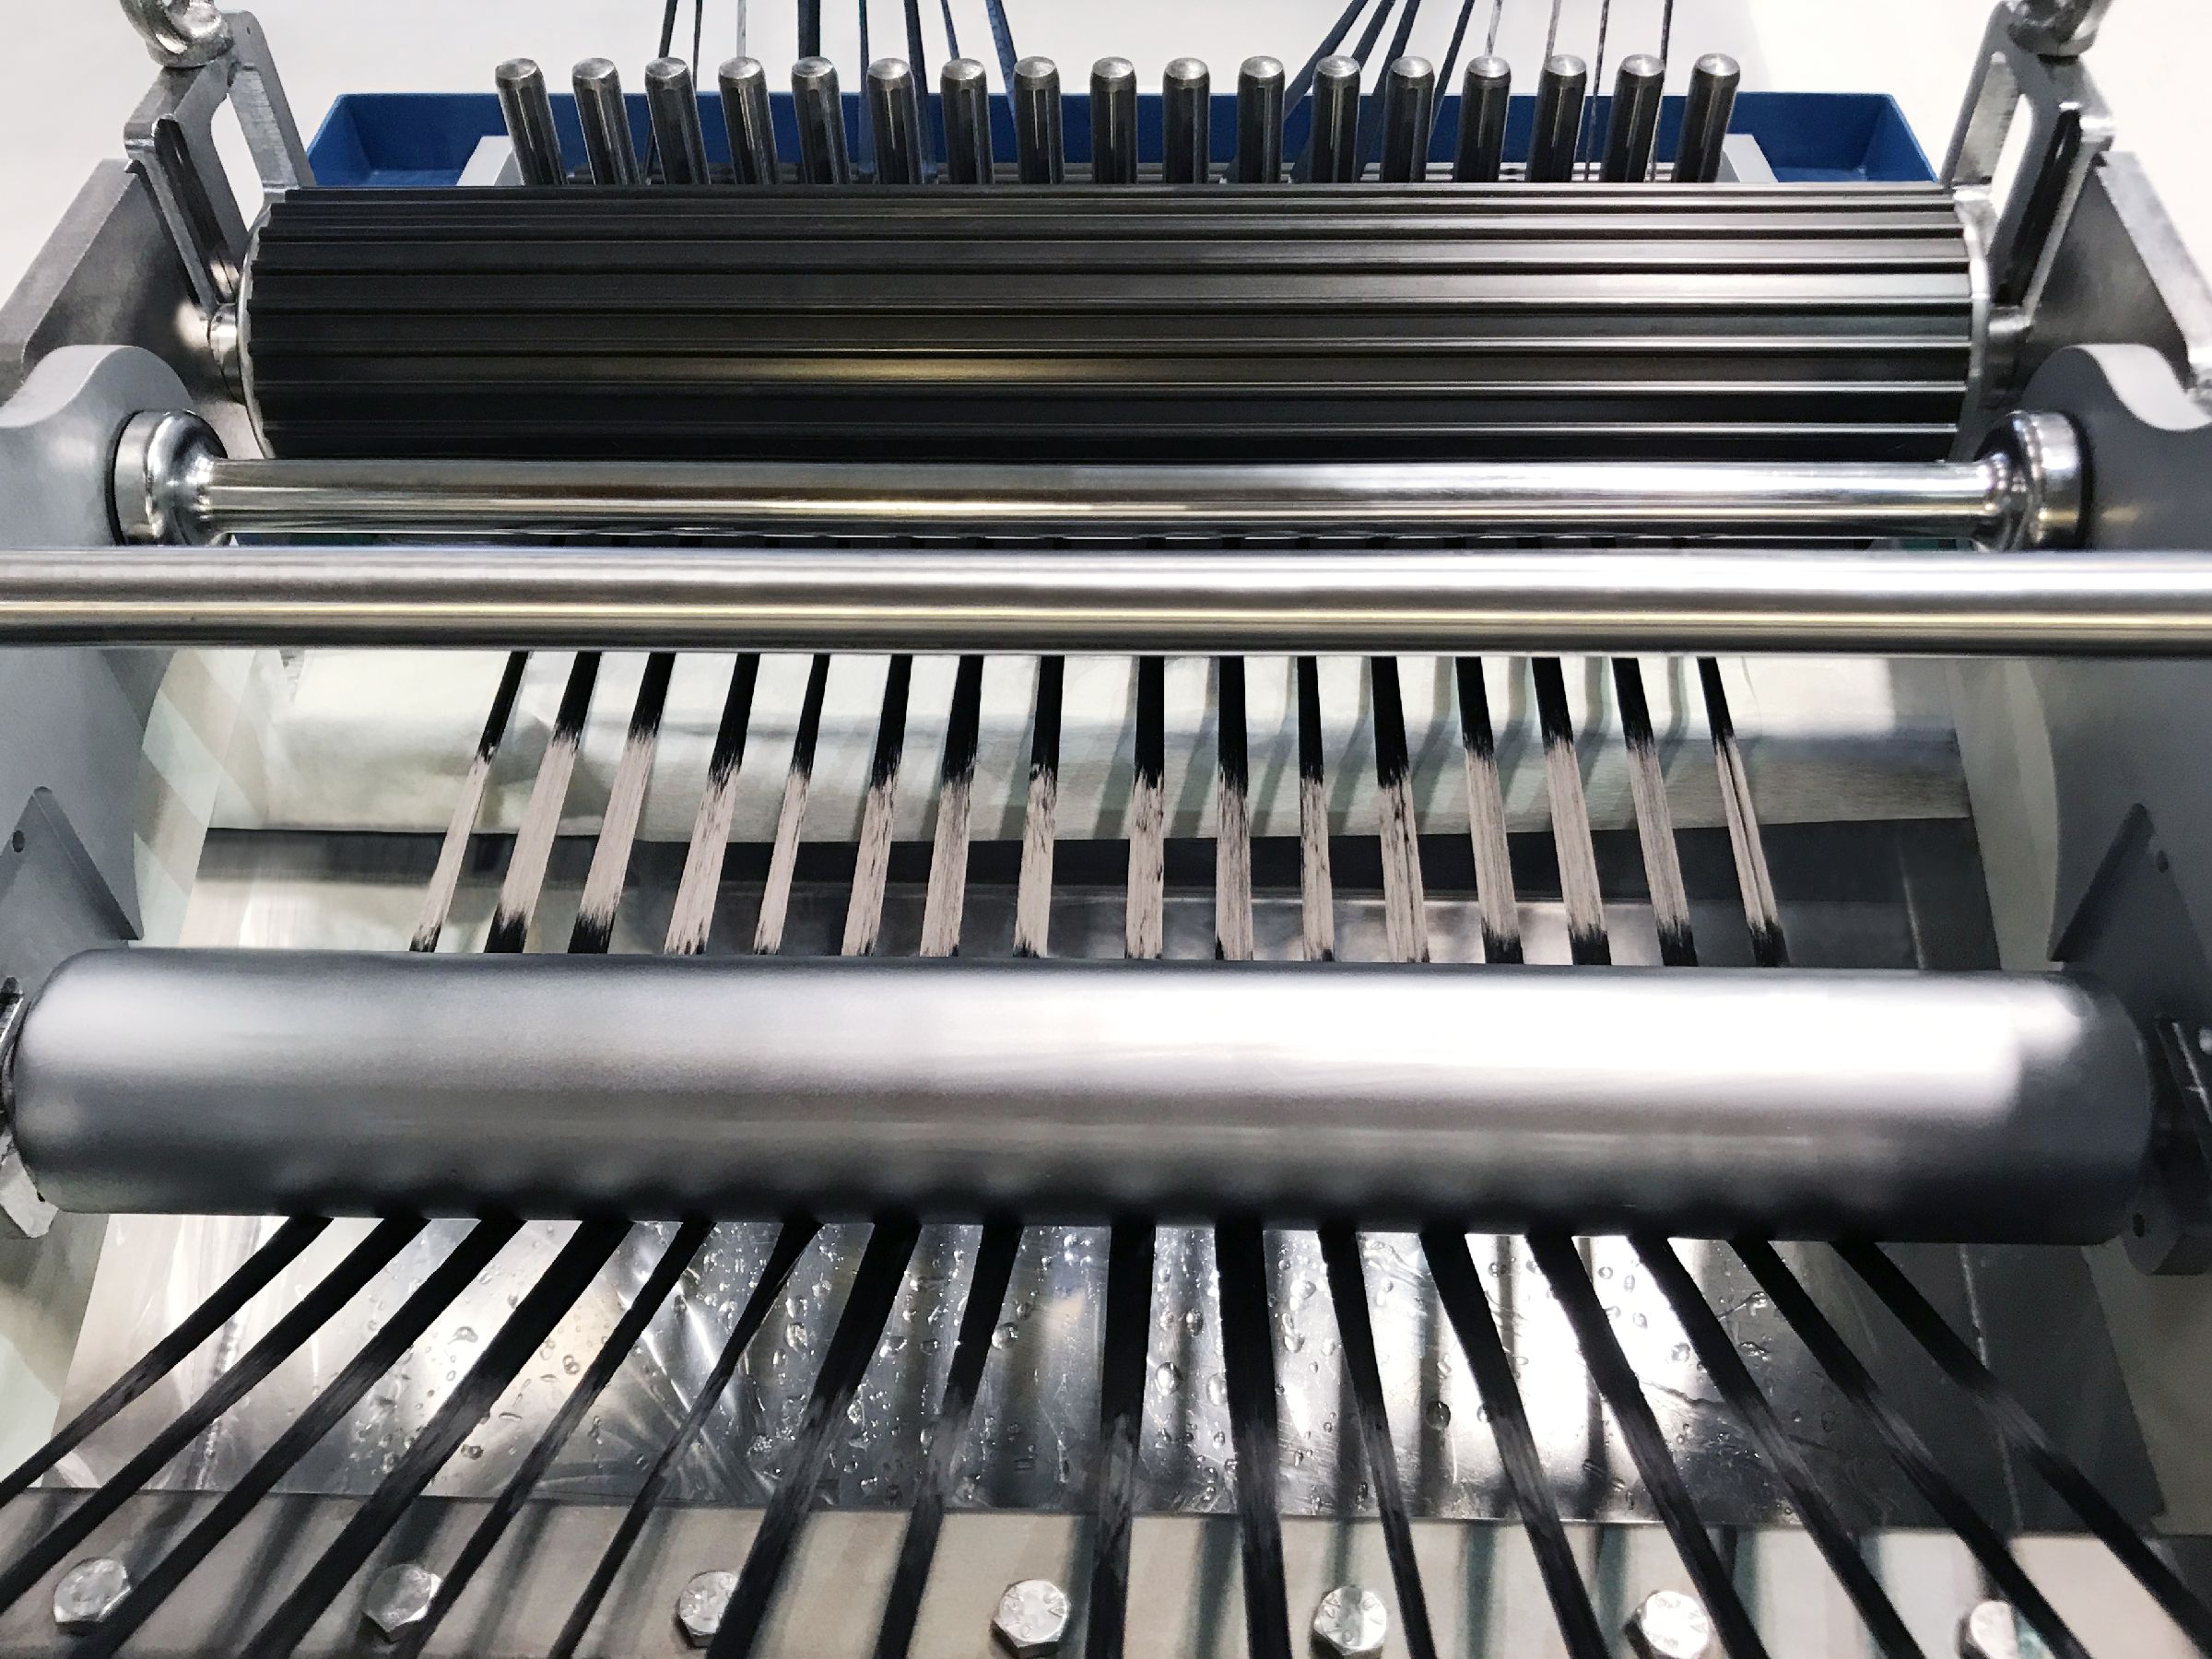
Dynexa utilise un processus de bobinage filamentaire humide. Une étape clé est la prise de résine, où la fibre sèche est enroulée sur un rouleau de compactage qui sort du bain de résine. Contre le rouleau de compactage se trouve une lame de docteur qui détermine la quantité de résine à combiner avec le filament sec avant qu'il ne soit bobiné. « Si nous prenons trop de résine, nous pouvons dépasser le diamètre de tube spécifié », dit Koppenberg, « mais avec trop peu de résine, nous risquons de tomber en dessous du diamètre minimum autorisé. »
« Sans mesure, vous ne connaissez le diamètre final qu'après durcissement, quand toute la valeur a été investie », souligne-t-il. « Donc l'opérateur doit arrêter la machine, mesurer la pièce, l'écrire et redémarrer. D'années d'expérience, nous savons quelle doit être l'épaisseur du stratifié à chaque étape du bobinage. Ainsi, l'opérateur compare la mesure et ajuste la lame de docteur pour corriger la prise de résine si nécessaire, mais c'est très manuel et repose sur l'habileté et l'expérience de l'opérateur. »
Pour numériser cela, Dynexa a parlé à de nombreux fabricants de lasers et caméras. « Ils disaient : "nous avons la solution" mais ensuite personne ne pouvait la faire fonctionner », note Koppenberg. L'équipe de l'Université de Darmstadt a cependant permis l'utilisation d'une caméra en déterminant les corrections nécessaires dues à certains facteurs physiques, comme la réflexion de la lumière sur la surface humide. « Maintenant, nous avons la machine de bobinage connectée au dispositif de mesure, qui fonctionne de manière très standardisée », ajoute-t-il.
L'équipe a développé une base de données de tables de correction et d'algorithmes de décision qui permet à la machine de bobinage filamentaire de savoir quelle doit être la cible pour chaque étape du tube spécifique en cours de bobinage. « Si l'entrée du dispositif de mesure montre que la prise de résine n'est pas là où elle devrait être », explique Koppenberg, « la machine de bobinage filamentaire répond en ajustant la lame de docteur pour la ramener dans les spécifications sans arrêter le bobinage pour mesurer. »
Chaque machine de bobinage a maintenant le système de mesure numérique, et une carte Ethernet. « La partie la plus chère était l'installation et le tirage des câbles vers le serveur », plaisante Koppenberg, « mais maintenant nous pouvons parler à chaque machine et collecter toutes les données. » Et il y a un autre avantage. « Avant, les opérateurs programmeaient sur les machines, mais une fois qu'on les a connectées au serveur, nous pouvons programmer depuis n'importe quel ordinateur de bureau ou portable. Cela a encore réduit les temps d'arrêt et éliminé un autre goulot d'étranglement de production. »
Cette première étape numérique a permis à Dynexa d'améliorer son contrôle de processus, sa qualité et son efficacité, lui permettant de devenir plus rentable. Elle a aussi stimulé une transformation plus poussée.
Changer les paradigmes pour les composites
« Nous sommes dans un processus progressif de fourniture d'un nouvel écosystème pour nos clients », dit Matthias Bruckhoff, responsable des ventes et du marketing de Dynexa. Il donne un exemple : « Sur Amazon, vous pouvez voir ce que vous avez acheté et quand, ainsi que les nouveaux produits suggérés. Nous prenions les exigences des clients et répondions en quelques jours en utilisant nos outils de calcul et d'ingénierie. Maintenant, cela sera en ligne. Nos clients regarderont les produits et calculeront ce dont ils ont besoin, le coût et la livraison en quelques minutes. Ce n'est pas nouveau, mais ça l'est pour notre industrie. Tout comme nous avons libéré nos opérateurs machines pour qu'ils se concentrent sur plus de machines et des tâches de niveau supérieur, nous libérerons maintenant notre équipe d'ingénierie pour qu'elle se concentre sur des produits plus spécialisés et sophistiqués. »
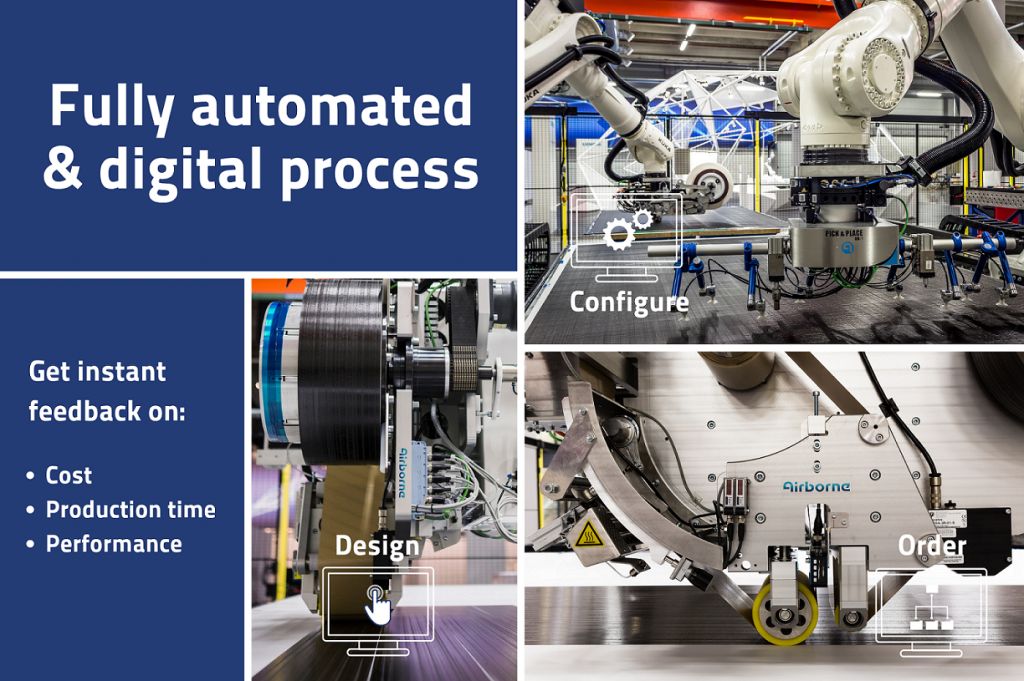
Airborne (La Haye, Pays-Bas) a lancé son Portail de Fabrication à la Demande pour la fabrication automatisée de composites en septembre 2019 (voir « Airborne lance un portail d'impression composite »). En utilisant cet outil, les clients entrent des designs dans la plateforme web. Le système crée alors le code machine à la volée et détermine la durée et le coût de production. Les produits peuvent alors être personnalisés et, une fois commandés, produits dans une cellule de fabrication automatisée. Le portail a été lancé en utilisant la Cellule de Stratification Automatisée (ALC) d'Airborne pour traiter du préimprégné thermodurcissable. Il sera étendu à d'autres processus, par exemple, la ligne de production de composites thermoplastiques à haut volume développée pour l'unité Specialties de SABIC (Riyad, Arabie Saoudite).
« Ce portail est une pierre angulaire de la façon dont nous voyons l'avenir numérique de la fabrication de composites », dit Marcus Kremers, directeur technique chez Airborne. « Il y a cinq ans, nous sommes passés d'un modèle d'affaires de fabrication de pièces à aider les clients avec l'automatisation et la numérisation. Nous développons un portefeuille de solutions qui facilitent la construction avec des composites. » Ce portefeuille inclut l'ALC, le potage de nid d'abeille automatisé, le kitting de plis automatisé et la ligne à haut volume utilisant des rubans TPC, baptisée Digital Composites Manufacturing Line (DCML) par SABIC et Falcon par Airborne. Cette dernière est un exemple des solutions sur mesure d'Airborne. « Nous intégrons nos connaissances en matériaux composites et fabrication de pièces dans ces systèmes automatisés pour que les clients n'aient pas à être des spécialistes », dit Kremers.
Airborne a trois modèles d'affaires : acheter l'automatisation, la louer ou la laisser à Airborne pour l'exploiter via la fabrication en tant que service (MaaS). Les cellules automatisées d'Airborne ont des capteurs et des systèmes d'inspection en ligne qui génèrent des alertes basées sur une base de données de défauts et tolérances définis par le client. « La ligne Falcon a des tolérances très basses pour les défauts de qualité visuelle », note Kremers, « mais notre automatisation pour l'aérospatial est plus guidée par les tolérances structurelles. Nous faisons aussi progresser continuellement nos technologies pour qu'elles soient auto-apprenantes et auto-adaptatives. Par exemple, notre prochaine version logicielle pour le dépôt de ruban ALC aura la capacité d'identifier les défauts et d'amender le programme de production à la volée. »
À plus long terme, la vision est d'étendre le portail à la demande pour collecter la capacité de production de pièces composites distribuée à travers plusieurs entreprises et régions. Kremers cite Protolabs (Maple Plains, Minnesota, États-Unis), qui fournit des prototypes moulés par injection, tôlerie, usinage CNC ou imprimés 3D à la demande en aussi peu qu'un jour. De même, l'application en ligne de Plyable (Oxford, Royaume-Uni) fournit des moules pour fabriquer des composites, offrant des matériaux allant du panneau polyuréthane à l'acier, y compris les outils composites et imprimés 3D. « C'est une façon différente d'organiser la chaîne de valeur », dit Kremers. « Nous fabriquons les machines et logiciels qui rendront cela possible pour les pièces composites. »
AZL Aix-la-Chapelle poursuit aussi cet objectif avec sa Machine de Consolidation Ultra-Rapide, développée pour produire des stratifiés TPC multicouches en moins de cinq secondes. Commercialisée en 2019, elle utilise des applicateurs AFP robotisés assistés laser de Conbility (Aix-la-Chapelle, Allemagne) et des rubans UD de 25 mm de large ainsi qu'un principe de flux pièce par pièce — état de l'art dans l'industrie de l'impression haute vitesse — pour produire des stratifiés TPC, simplement tackifiés ou pleinement consolidés, dans une variété d'épaisseurs, avec des renforts locaux. « Notre vision est de fournir des machines évolutives qui permettront des plateformes en ligne », dit Emonts. « Les lignes peuvent avoir plusieurs stations, chacune avec plusieurs applicateurs AFP. Le client entrera les exigences et obtiendra des options pour le livre de plis, le coût et la livraison. Une fois finalisé, les applicateurs communiqueront entre eux pour organiser la production, pas l'opérateur. C'est une production entièrement intelligente de composites sur mesure. »
Automatiser l'automatisation
L'objectif principal du ZLP est la production automatisée de structures PRFC. « L'automatisation pour une seule pièce ou programme est difficile à justifier », note Florian Krebs, chef d'équipe automatisation flexible au ZLP. « Cependant, si vous allez au-delà des machines spécifiques à une tâche vers une plateforme d'automatisation reconfigurable avec presque pas de configuration supplémentaire, vous avez maintenant une solution d'affaires. Plus la plateforme est flexible, plus le retour sur investissement est rapide. »
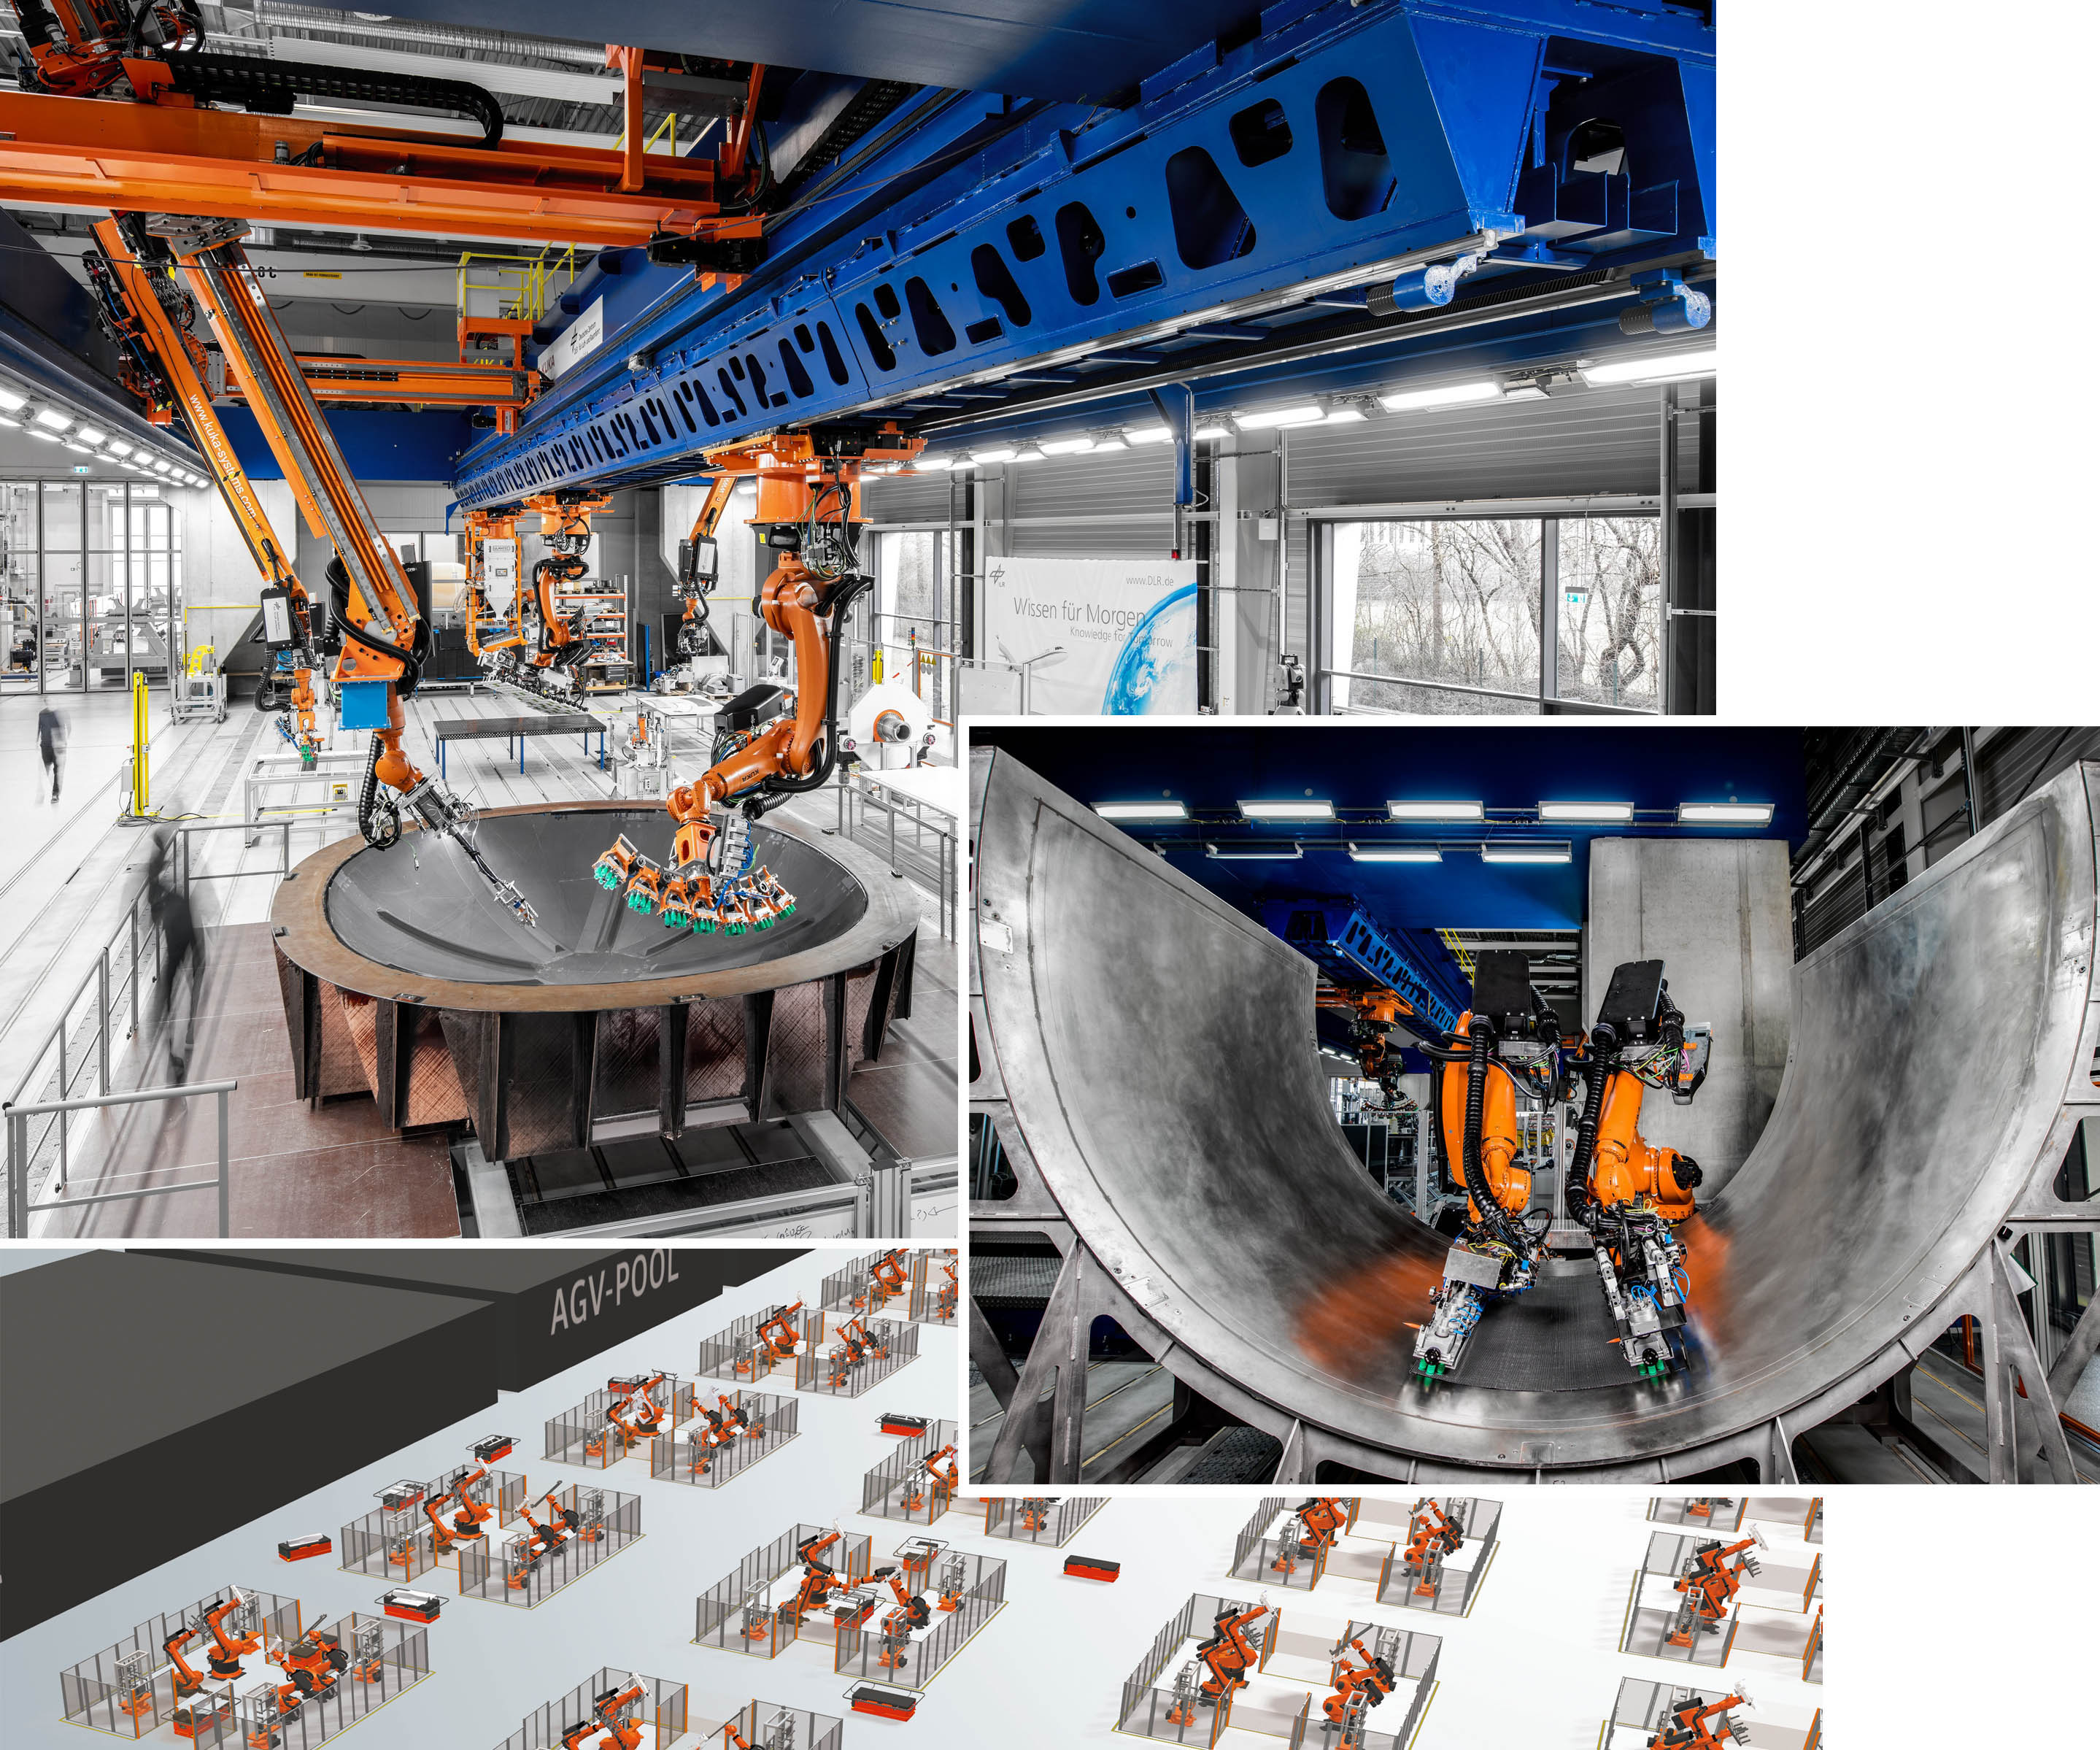
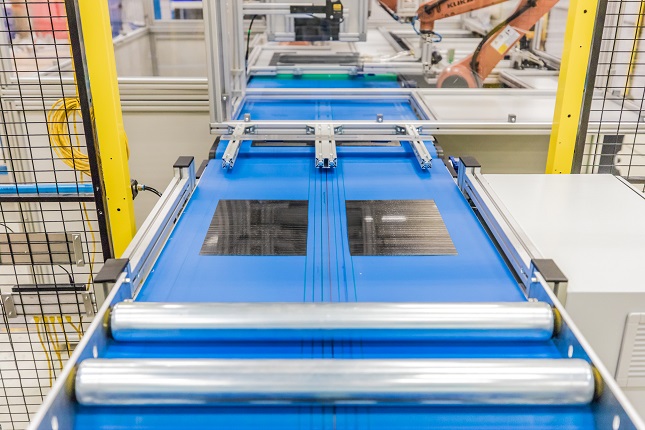
La cellule de travail montrée dans les images d'ouverture a été conçue dans le cadre du projet ZLP PROTEC NSR pour construire une famille de pièces qui suit le même chemin de processus : prélèvement et pose de tissus secs non-crimp et infusion de résine (voir la barre latérale en ligne « Pas de cas d'affaires pour enseigner aux robots »). « Ce processus a été conçu pour le bulkhead arrière de pression de l'Airbus A350, mais vous pourriez aussi faire un panneau de fuselage ou une couverture d'aile sur cette ligne car les étapes sont similaires », dit Krebs.
« Pour atteindre des plateformes d'automatisation flexibles, il faut certaines briques technologiques, y compris des algorithmes pour les robots, ainsi que des capteurs et comment comprendre les données qu'ils produisent », dit Kupke. « Par exemple, la ligne de production PROTEC NSR est conçue pour une modularité maximale — tous les modules interconnectés pour démontrer un système auto-configurant, -corrigeant et -optimisant, évolutif en taille et complexité. »
Architecture modulaire
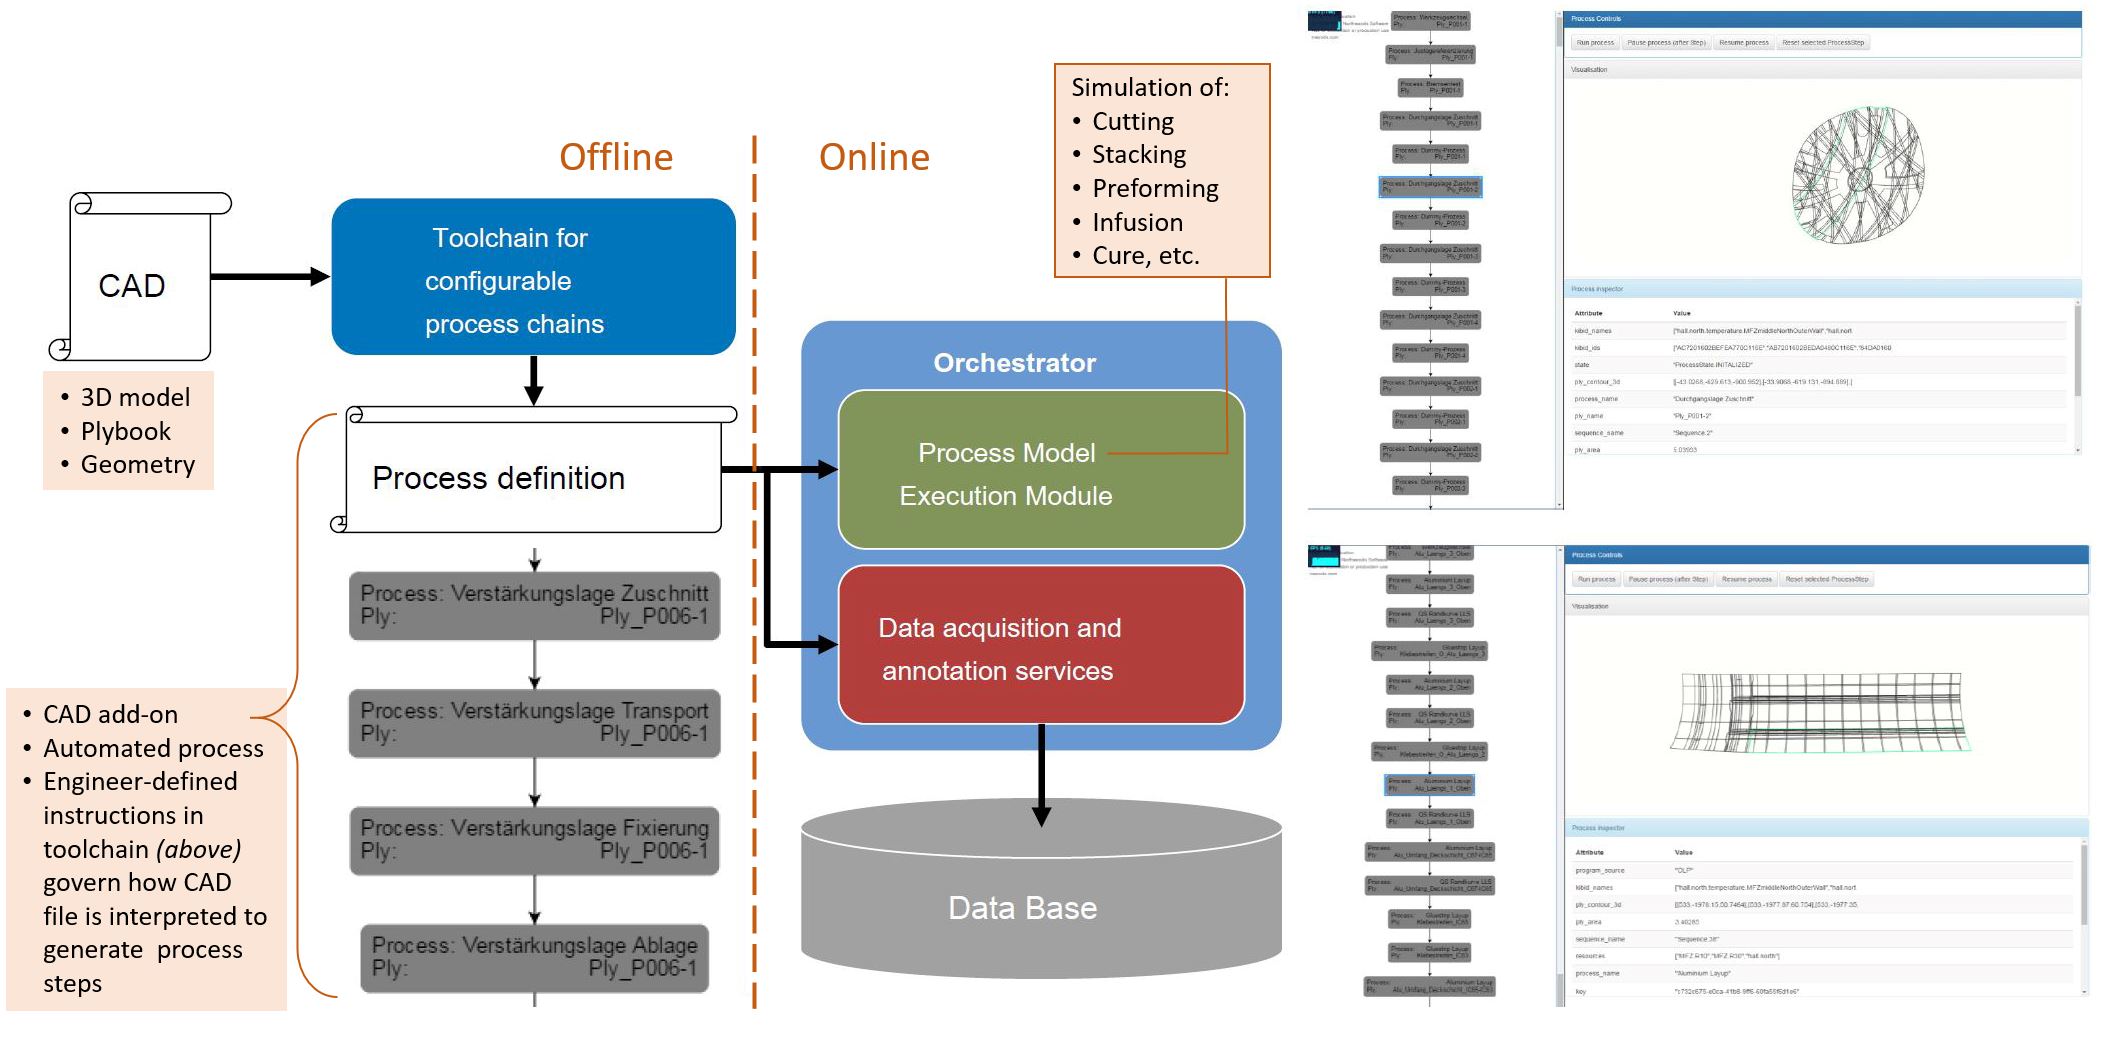
Il explique les modules comme montrés dans la Fig. 5, qui incluent modèle CAO, définition de processus, modèle de processus permettant la simulation et l'exécution du processus, module d'exécution de fabrication, capteurs pour acquérir les données, logiciel pour annoter les données et base de données pour le stockage.
« Du côté gauche de ce diagramme, vous faites un plan. Le module d'exécution met ensuite ce plan en œuvre », dit Kupke. « Pendant les étapes du processus, nous acquérons les données de toutes les machines et processus impliqués, par exemple, la coupe, les robots, le bâtiment (température, pression, humidité), les caméras pendant le prélèvement et pose, etc. Nous analysons les données en temps réel pendant le processus et annotons aussi automatiquement les données collectées avec des métadonnées pour les alimenter dans la base de données, qui forme la base du jumeau numérique du processus. Le point le plus important du jumeau numérique est d'avoir un référentiel central unique, une source unique de vérité. Le modèle CAO et la définition de processus de chaque pièce font partie de sa source unique de vérité. »
Avec ces modules en place, la ligne fonctionne de manière autonome d'une simple pression sur un bouton. À partir du modèle CAO, du plan de production et des caméras, les robots déduisent quelle pièce découpée vient ensuite et la cherchent sur la table (par exemple, parmi 100 autres pièces découpées). « Ils décident comment configurer les pinces pour la prendre et la poser dans l'outillage, et savent où la placer. » Basé sur le plan de production, les robots déterminent chaque chemin de départ/fin pour toutes les étapes du processus et savent quand chacune est terminée. « Habituellement, ces chemins sont enseignés par un humain », note Kupke. « Mais dans notre système, chaque chemin est défini automatiquement, sans collision et en temps réel. Si vous changez le modèle CAO ou la définition de processus, les robots s'adapteront sans aucun effort d'enseignement supplémentaire. Mais que se passe-t-il si vous changez complètement la pièce ? Avec ce type d'automatisation, vous pourriez faire ce changement très rapidement. C'est la voie vers une production flexible. Notre rôle au ZLP est de tracer cette voie en développant des briques technologiques et en les reliant. »
Opportunité et ontologie
La pandémie de COVID-19 a mis en évidence la valeur de la production flexible. Elle a aussi créé un environnement d'affaires de plus en plus imprévisible. « Dans les deux ou trois dernières années, tout est devenu plus volatile », note Bruckhoff de Dynexa. « Nos clients veulent des réponses très vite, pour répondre à leurs clients. En offrant notre nouvel écosystème en ligne, nous rendons toute la chaîne d'approvisionnement plus compétitive. »
C'est bien reconnu par l'industrie aéronautique. « Nous avons besoin d'une base numérique pour les lignes de production et les sites entiers qui permet l'intégration horizontale et verticale », dit Marc Fette, président de la Division Technique Technologies Aérospatiales du VDI — L'Association allemande des ingénieurs et COO du Composite Technology Center (CTC, Stade, Allemagne), une filiale R&T d'Airbus. Les projets CTC dans Composites 4.0 incluent le suivi des matériaux et actifs, robots collaboratifs, chaînes de processus avancées et plus. Mais Fette insiste sur le besoin d'ontologie — une terminologie et un protocole commun pour la communication et l'échange de données numériques. (Voir la barre latérale en ligne « Composites 4.0 : architecture et ontologie ».)
« Vous avez besoin d'un réseau holistique pour toutes les machines et systèmes de production dans une usine donnée », explique-t-il, « mais cela doit aussi s'étendre à toute la chaîne de création de valeur, incluant des disciplines telles que l'ingénierie, les achats, la logistique et les matériaux et la certification des processus, d'un côté. De l'autre, toutes les parties prenantes, comme les fournisseurs, doivent être considérées et impliquées dans ce processus de changement. Nous voyons beaucoup de projets pilotes, mais quand on regarde en détail, il manque encore une stratégie pour une approche holistique par entreprise ou chaîne de production. »
Il continue : « Nous avons un très grand réseau mondial de fournisseurs et ils ont les mêmes exigences pour opérer comme une chaîne d'approvisionnement numériquement connectée. La plupart de nos fournisseurs sont des PME travaillant pour les deux constructeurs d'avions, Airbus et Boeing. S'il n'y a pas de discussion sur un standard commun, vous transmettez ces défis aux fournisseurs. Ils ne pourront probablement pas se conformer à deux ensembles de standards différents pour toutes leurs machines, y compris la documentation, l'évaluation des données, la cybersécurité, etc. »
Fette concède que ce sont de grandes idées et dit que les OEM aéronautiques créent des plans pour relever ces défis. « Mais il y a beaucoup d'obstacles comme ça, et c'est vraiment complexe, impliquant non seulement la technologie mais des enjeux sociaux, économiques, ergonomiques et juridiques — c'est un processus de changement mental. Nous en sommes juste au début. Mais pour réussir, nous devons comprendre que ces nouveaux systèmes reposent sur les gens et ces gens doivent être à bord, pas seulement chez les OEM, mais dans tout le réseau mondial. »
« Les marchés deviennent plus fragmentés dans toutes les industries et tout le monde fait face à un changement de paradigme », note Krebs du ZLP. « Beaucoup de gens ne voient pas cela comme une opportunité », ajoute Kupke, aussi du ZLP. Mais ceux qui voient cette opportunité envisagent un accès démocratisé aux composites permis par Composites 4.0, et avec cela, un marché beaucoup plus large, incluant des applications que nous commençons à peine à concevoir.
Résine
- Pilotage de la Transformation Numérique dans la Fabrication de Biens de Consommation : Stratégies, Avantages et Voie vers une Croissance Durable
- Repenser le recrutement pour réussir la transformation numérique
- Airbus accélère l'efficacité par une transformation numérique data-driven
- Comment la transformation numérique révolutionne l'industrie des services publics
- Evonik investit 400 M€ pour étendre la production de PA12 sur le site de Marl
- Plan stratégique pour réussir sa transformation digitale
- Transformation digitale dans la fabrication : booster efficacité et compétitivité
- Sept moteurs clés accélérant la transformation digitale
- Surmonter les défis de la transformation numérique dans la fabrication : Stratégies pour le succès des PME