



Maintien de pièce par adhésif pour tour CNC : Éliminer la distorsion des anneaux minces
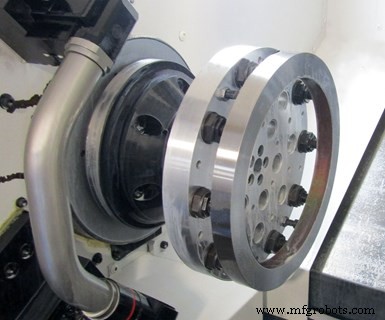
Les anneaux minces comme celui-ci sont candidats pour un processus de maintien de pièce par adhésif photo-activé. Le processus élimine la distorsion de pièce qui peut se produire lorsque des dispositifs de serrage mécaniques conventionnels sont utilisés.
Pour certaines applications de tournage, les mors de mandrin ou autres dispositifs de maintien de pièce conventionnels pour tours CNC peuvent provoquer une distorsion de la pièce lorsque la force de serrage est appliquée. C'est le cas pour les grands anneaux minces comme celui montré à gauche. Ces éléments de maintien de pièce peuvent également empêcher l'accès complet à une pièce, ce qui pourrait nécessiter un re-serrage pour une opération supplémentaire.
Blue Photon propose une méthode alternative de maintien de pièce pour ces types de situations qui utilise un adhésif durci par lumière ultraviolette (UV) pour fixer une pièce pour le tournage. Il peut également être utilisé pour d'autres processus tels que le fraisage, le rectifiage, l'électroérosion et l'impression 3D/fabrication additive.
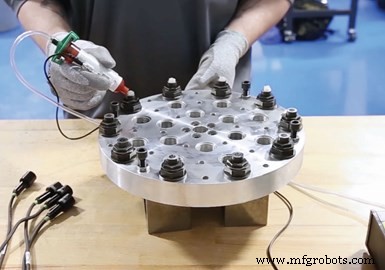
Après nettoyage des pinces avec de l'alcool isopropylique, l'adhésif est déposé sur chacune.
Les composants principaux du système d'adhésif photo-activé de l'entreprise sont une source de lumière UV avec un guide de lumière, l'adhésif BlueGrip et des pinces transmissives à la lumière UV qui servent de lentilles à travers lesquelles la lumière UV passe pour durcir l'adhésif et lier une pièce à un élément de fixation.
Les pinces filetées s'installent dans le haut d'une plaque de fixation et nécessitent un trou traversant pour permettre à la lumière UV de passer vers le haut et à travers la pince pour durcir l'adhésif. Pour la plupart des applications de tournage, cela se ferait à un poste de travail et la plaque de fixation avec la pièce collée serait ensuite installée sur le tour.
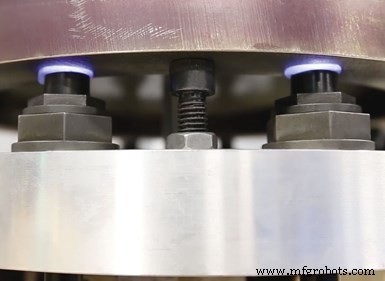
Des butées dures, telles que des boulons Allen, sont utilisées pour fournir l'écart d'adhésif approprié entre les pinces et la pièce.
Pour ce faire, le haut de chaque pince et les zones de la pièce à serrer sont nettoyés avec de l'alcool isopropylique. L'adhésif est déposé sur le haut de chaque pince de manière à ce que toute la face de la pince soit couverte et que l'espace entre la face et le dessous de la pièce soit rempli. Les écarts (donc l'épaisseur de l'adhésif) peuvent varier de 0,020 à 0,120 pouce, selon la planéité de la pièce. La pièce repose sur des butées dures installées dans la plaque de fixation qui sont légèrement plus hautes que les sommets des pinces pour obtenir l'écart approprié.
Pour durcir l'adhésif, le guide de lumière de la source UV est inséré dans l'arrière de chaque pince et la source est activée. Il faut généralement 60 à 90 secondes pour que la lumière UV durcisse l'adhésif, liant la pince à la pièce. Une fois le durcissement terminé pour toutes les pinces, l'élément de fixation avec la pièce peut être installé dans la machine et l'usinage peut être effectué.
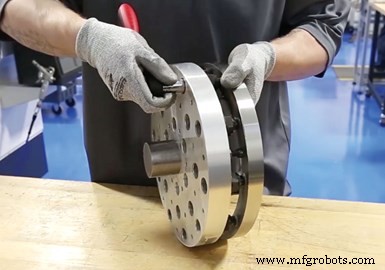
Avec le dispositif retiré de la machine, une clé est utilisée pour dévisser chaque pince et rompre le lien avec la pièce.
Une fois l'usinage terminé, une clé est utilisée pour dévisser chaque pince filetée, cisaillant le lien adhésif avec la pièce. L'adhésif résiduel peut ensuite être pelé de la pièce et des pinces après application de vapeur, trempage ou pulvérisation d'eau chaude.
Le nombre de pinces requis est basé sur la taille de la pièce et sa géométrie, selon l'entreprise. La force de maintien axiale dépend de la taille de la pince et peut varier de 250 à 800 livres. Les pinces sont en acier inoxydable durci, résistant à la corrosion et ont une finition d'oxyde noir. L'adhésif est compatible avec la plupart des fluides de coupe et refroidissants à base d'eau et d'huile. Il est capable de maintenir une variété de métaux ferreux et non ferreux ainsi que des plastiques, céramiques et matériaux composites.
Application en fraisage
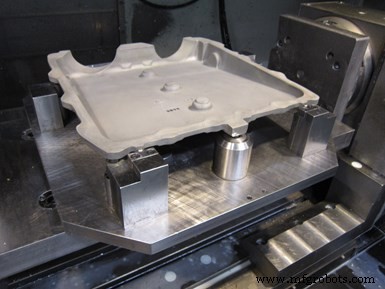
Il peut être difficile de fixer des pièces moulées et d'autres pièces qui sont relativement minces, car ces pièces sont sujettes au fléchissement lorsque des pinces mécaniques conventionnelles (et même des mandrins à vide dans certains cas) sont utilisées. Il faut veiller à ne pas déformer de telles pièces en serrant les pinces, sinon les pièces reprendront leur état naturel une fois les pinces retirées après l'usinage.
Precision Grinding and Manufacturing (PGM) à Rochester, New York, a combattu ces problèmes par le passé, mais utilise maintenant la technologie Blue Photon pour des pièces telles que la pièce moulée en magnésium montrée ci-dessus usinée sur un centre d'usinage vertical à quatre axes.
Avec une plaque de fixation installée sur la table rotative de la machine, l'opérateur dépose un peu d'adhésif sur le haut de chaque goupille. Il installe ensuite la pièce moulée sur le dispositif, qui repose sur les trois points de référence durs, et insère le guide de lumière de la source UV dans chacune des trois pinces situées à ces points de référence. Il faut généralement 30 secondes pour que la lumière UV durcisse l'adhésif sur chaque pince. L'opérateur fait pivoter le dispositif pour un accès plus facile aux six pinces restantes et durcit l'adhésif à chacun de ces points. Le programme de pièce peut commencer une fois la table pivotée vers sa position appropriée.
Après la fin de l'usinage, une clé en T est utilisée pour dévisser chaque pince, tordant l'élément et cisaillant le lien adhésif avec la pièce. La pièce peut alors être retirée du dispositif et une opération de nettoyage ultérieure utilisant un dispositif de nettoyage à vapeur portable est utilisée pour enlever tout adhésif durci qui reste sur la pièce. L'adhésif doit également être gratté du bout de chaque pince en utilisant une règle métallique ou un bord droit avant qu'une pièce ultérieure puisse être fixée pour l'usinage. Les écarts entre la pièce et les pinces (donc l'épaisseur de l'adhésif) peuvent varier de 0,010 à 0,125 pouce selon la planéité de la pièce.
Équipement industriel
- Optimiser la production : Réduire les coûts par l'usinage en un seul réglage
- Commande numérique Fagor 8050TC : Utilisation intuitive sans formation pour tournage, dressage et filetage
- Partenariat pour la précision : Federal-Mogul booste la production d'anneaux PTFE avec les tours CNC Emco-Maier
- Tour d'atelier TL-1 : Transition fluide manuel vers CNC avec OS conversationnel
- Tour TRAK TRL 2460SX : Précision et polyvalence pour production petits lots
- Tour à lit incliné FBL-1233 : précision, vitesse et polyvalence pour grande et petite série
- Série VL d'Emag : centres de tournage verticaux polyvalents pour petites et grandes séries
- Améliorer les tours CNC : du tournage au fraisage et perçage
- Tour vertical VT 1150 : machine robuste pour coulée, forgeage et tournage lourd