



Révolutionner la propulsion marine : L'automatisation de pointe de Mercury Marine
En tant que fierté de l'État du Badger, Mercury Marine est localement connue simplement sous le nom de « Merc ». Les racines de 81 ans de cette icône américaine lui donnent une riche histoire, faisant d'elle la fierté de la communauté et une favorite du public de la navigation. Pendant ce temps, son succès fait de Merc l'envie de ses concurrents. Mercury Marine est un fabricant mondial de premier plan de tous types de systèmes de propulsion marine - une division de 2,6 milliards de dollars de Brunswick Corp. qui emploie plus de 5 200 personnes dans plusieurs sites à travers le monde.
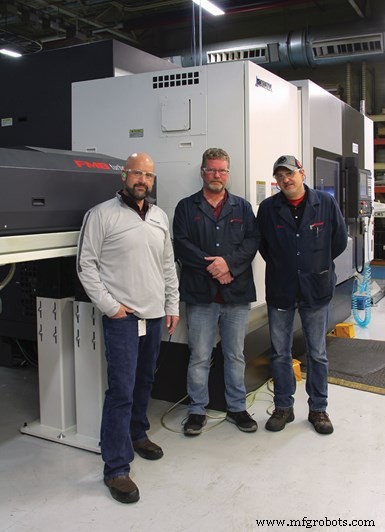
Jason Noworatzky, Bill Cusick et Chris Erke (de gauche à droite) font partie de l'équipe qui produit tous les engrenages et arbres pour les transmissions intérieures et hors-bord de Mercury Marine utilisées dans le monde entier.
Plus de 80 ans de développement innovant de moteurs de bateau ont laissé le site de Fond du Lac, Wisconsin, un dépôt extrêmement connu de prouesses d'ingénierie et d'excellence de production. Le vaste campus d'aujourd'hui le long de l'Interstate 41 comprend plus de 2,5 millions de pieds carrés d'espace qui contiennent toutes sortes de disciplines d'ingénierie et de fabrication ainsi que les environ 3 300 personnes qui font tout cela fonctionner.
Dans l'usine 4, tous les engrenages et arbres sont produits pour toutes les transmissions intérieures et hors-bord de Mercury Marine fabriquées dans ses usines à travers le monde. Cette entreprise massive comprend les arbres d'hélice, les arbres de transmission, les arbres de direction, les engrenages avant, les engrenages arrière et les pignons pour tous les moteurs intérieurs et sterndrives MerCruiser, les sterndrives MerCruiser Alpha et Bravo, les moteurs diesel Mercury et les sterndrives diesel, le Mercury SportJet, et tous les moteurs hors-bord. L'homme responsable de l'équipe d'ingénieurs de fabrication, d'ingénieurs industriels et de programmeurs requise pour cette tâche lourde est Jason Noworatzky, responsable ingénierie de l'usine 4. Pour tout ce qui concerne le processus de fabrication des arbres et engrenages, M. Noworatzky et son équipe créent et établissent les procédures de fabrication et de qualité ainsi que les dépenses d'investissement nécessaires pour produire les pièces efficacement et, surtout, pour répondre aux spécifications strictes de Mercury. Ensuite, ils sélectionnent les meilleures machines et l'automatisation basées sur la vitesse, le coût de la main-d'œuvre et la perfection des pièces. « La qualité - nous construisons le processus autour de cela », déclare M. Noworatzky.
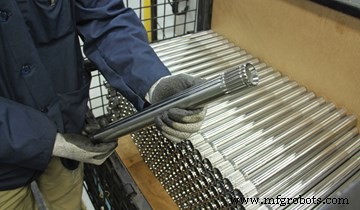
Cette section d'arbre de direction pour les hors-bord de l'entreprise était à l'origine produite dans une cellule de cinq machines avec deux opérateurs, mais est maintenant gérée par un tour à deux tourelles et deux broches combiné avec un chargeur de barres et un déchargeur.
Un composant particulièrement intensif en main-d'œuvre est une section creuse d'arbres de direction utilisés dans les hors-bord Mercury Marine. Le processus précédent était une cellule multi-machines. Le processus commençait par un tour mono-broche avec une tourelle unique et une contre-pointe avec chargeur de barres. Il était ensuite transporté vers une autre machine pour une opération de perçage. Ensuite, les pièces étaient déplacées vers une autre machine pour une opération de rectifiage sans centre, puis transportées vers une opération de taillage finale. Cette méthode de production de pièces a été employée pendant des décennies. « Je suis ici depuis 25 ans, et c'était toujours fait de cette façon », dit Bill Cusick, ingénieur de fabrication. Ce processus de cellule multi-machines précédent utilisait deux opérateurs.
Finalement, il est devenu apparent que les machines dans ces cellules devraient être remplacées. À la recherche d'une solution moderne, M. Cusick a étudié de nouvelles machines modernes. « La technologie a enfin rattrapé son retard, nous pouvons maintenant employer tous les processus dans une seule machine », note M. Cusick. « Nous n'avions plus à les faire tourner sur les vieilles machines de taillage. »
Chris Erke, programmeur senior, pèse sur la question de la qualité. « Il est difficile de maintenir la vraie position et le déport en passant d'une machine à l'autre au lieu de tout faire dans une seule machine où vous pouvez le contrôler. »
Un équilibre délicat
« Une grande partie de ce mouvement pour nous a été la qualité », dit M. Cusick. « Cela signifie fait en une seule machine. » L'équipe a dû faire un délicat exercice d'équilibre entre la capacité et les capacités de la machine, le nombre de machines et les exigences de production projetées. Après avoir créé une sorte de tableau de bord, une solution l'a emporté. M. Cusick s'est rendu chez le concessionnaire de machines-outils local de confiance de l'entreprise, Morris Midwest, et a entamé un dialogue concernant le remplacement des anciennes cellules à cinq machines. « Nous avons créé un SOW (Statement of Work) qui expliquait que nous voulions un tour qui fera notre processus d'usinage complet », dit M. Cusick. « Nous avions une assez bonne idée de ce que nous pensions qu'il faudrait pour obtenir le temps de cycle nécessaire en ajoutant les opérations supplémentaires. »
M. Cusick et M. Erke ont relayé à Morris Midwest qu'ils croyaient qu'un tour avec deux tourelles et deux broches, combiné avec un chargeur de barres et un déchargeur, fonctionnerait. « Avec les nouvelles technologies, nous ne pensions pas que ce serait un problème de le produire pour qu'il entre d'un côté et sorte fini », remarque M. Erke. « Nous savions à peu près comment le faire complet, mais Morris Midwest a sélectionné la machine appropriée, a fait toute l'ingénierie et a géré tous les essais. »
L'essor de Frankenlathe
En 2017, la première nouvelle combinaison de cellule chargeur de barres/tour/déchargeur a été livrée à l'usine 4. En raison de sa taille et de ses capacités, le nouveau Okuma LT3000 EX a été affectueusement surnommé « Frankenlathe ». Peu de temps après, une deuxième cellule (un duplicata exact du numéro un) a été positionnée à côté de la première et a été rapidement surnommée « Bride of Frankenlathe » par le personnel de l'atelier.
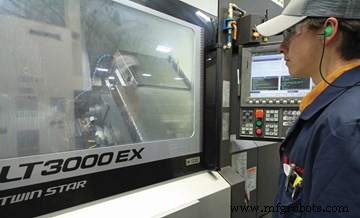
Trois tours Okuma LT3000 EX, avec chargeurs de barres et déchargeurs, ont été ajoutés pour gérer la production des arbres.
Les « Frankenlathes » sont tous deux flanqués par les machines d'Edge Technologies qui font du processus un véritable avantage technologique one-and-done. L'automatisation employée dans cette configuration actuelle était la pièce manquante nécessaire pour produire la pièce « one-and-done » avec la qualité requise. Le Okuma LT3000 EX est un tour à architecture ouverte, un centre de tournage bi-broche hautement flexible de la classe de mandrin 8 pouces. Cette machine multi-fonctions horizontale bi-broche intègre les fonctions tour et fraisage/perçage sur toutes les tourelles.
Les deux premières cellules étaient équipées de chargeurs de barres FMB Turbo 5-65. Ce sont des unités de type magasin qui alimentent des barres aussi longues que 12 pieds et comportent des canaux remplis d'huile qui créent un effet de palier hydrodynamique autour des barres en rotation pour un fonctionnement en douceur. La capacité de stockage du magasin est de 11 pouces sur les unités standard. Avec la longueur de la pièce et le temps de cycle pour cette section d'arbre, l'Okuma peut traiter pas mal de pieds linéaires de tube pendant un quart de travail, donc Edge Technologies a ajouté l'Edge BarLift, un système de chargement de magasin étendu qui offre 28 pouces supplémentaires de stock pour un fonctionnement plus long sans que l'opérateur n'ait à charger manuellement le chargeur.
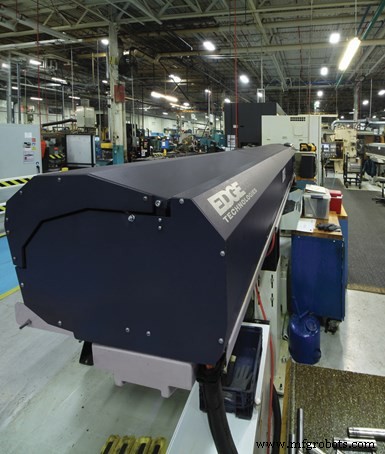
Les chargeurs de barres FMB Turbo 5-65 de type magasin 12 pieds comportent des canaux remplis d'huile qui créent un effet de palier hydrodynamique autour des barres en rotation pour un fonctionnement en douceur.
« Nous avons peut-être eu un ou deux tours qui avaient un déchargeur dans le passé, mais c'est de loin la plus grande étape sur le produit le plus courant que nous ayons faite (un déchargeur) », déclare M. Noworatzky. « Nous ne pouvons pas laisser tomber cette pièce car cela endommagerait les cannelures. La pièce finie a des exigences de finition de surface. »
Les cellules un et deux ont été installées en 2017 et étaient équipées d'unités FleXsys LE (Load/Extract) d'Edge Technologies pour le processus de déchargement des pièces. Cette unité est conçue pour l'automatisation sur des pièces plus grandes - spécifiquement les travaux d'arbres longs. Elle est conçue pour alimenter et rétracter des barres coupées à la longueur de la pièce - aussi grandes que 2,5 pouces de diamètre et 37 pouces de long - pour la production avec des tours CNC mono-broche. Le tube de 12 pieds est alimenté dans la broche principale de l'Okuma avec le FMB Turbo 5-65.
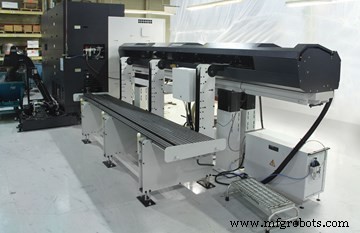
Le système de chargement de magasin étendu Edge BarLift offre 28 pouces supplémentaires de stock pour un fonctionnement plus long sans intervention de l'opérateur.
Frankenlathe 3 : L'essor de l'automatisation
La troisième cellule est arrivée fin 2019 avec le nouveau Rebel 80 Servo Unloader, le système de retrait automatique de pièces le plus récemment développé par Edge Technologies pour l'extraction de pièces dans une plage de diamètre de 8 à 80 mm. C'est une unité plus polyvalente que la version précédente qui fonctionne sur les cellules un et deux. Les anciennes unités n'avaient pas de système de contrôle qui communiquerait avec le tour comme le font les chargeurs de barres FMB. Une programmation supplémentaire du FleXsys LE était requise. Bien que les unités fonctionnaient bien une fois ajustées, Mercury Marine a demandé à Edge Technologies de fournir une configuration de déchargeur mise à jour qui corrigerait ce défaut. Le développement du Rebel 80 Servo Unloader a été la réponse. Edge travaillait sur le nouveau déchargeur et a fait du problème de communication une priorité principale pour l'installation de Mercury. Maintenant, sur la troisième cellule, le Okuma LT3000 EX, le chargeur de barres FMB et le déchargeur Edge communiquent et fonctionnent tous comme une seule machine avec une optimisation de type Industrie 4.0.
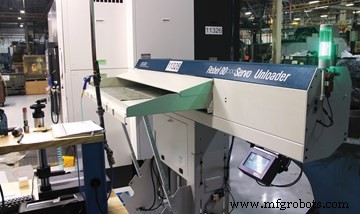
Alors que les deux premiers tours étaient équipés de déchargeurs FleXsysLE, conçus pour l'automatisation sur des pièces plus grandes, le troisième Okuma a le Rebel 80 Servo Unloader, conçu pour extraire des pièces de 8 à 80 mm de diamètre et doté de capacités de communication optimisées avec le chargeur de barres et la machine-outil.
Le Rebel 80 Servo Unloader propose plusieurs façons de retirer les pièces avec diverses méthodes d'attachement de l'extracteur à la pièce pour la tirer de la sous-broche. Ces dispositifs sont connus sous le nom d'effecteurs terminaux. Les mécanismes d'effecteurs terminaux disponibles incluent des pinces à barre pour préhension OD, des pinces d'expansion ID, des pinces OD à trois points, des doigts d'alimentation, des pinces angulaires, des électroaimants pour matériaux ferromagnétiques, et des solutions spéciales conçues pour les profils et les barres de forme inhabituelle.
Pour protéger les finitions de pièces, dans le cas des cannelures sur l'arbre de direction, le plateau d'extraction en V place doucement les arbres sur la surface du magasin, qui est recouverte d'un matériau non métallique. La table inclinable est réglable, permettant au déchargeur de « décharger facilement » les pièces de grand diamètre.
Le Rebel 80 Servo Unloader dispose d'une piste de décalage axial qui permet à l'unité de s'éloigner facilement du tour pour les changements de chemise de broche et l'accès à l'arrière du tour pour la maintenance. Il est équipé d'une télécommande et d'une commande conversationnelle avec écran tactile et programmation par menus. La commande stocke également un nombre illimité de programmes de pièces.
La troisième cellule a bénéficié d'une avancée dans la technologie des chargeurs de barres également. Le FMB Turbo 5-65 était équipé en modèle A, avec le nouveau système de canal de guidage à ajustement automatique. Les canaux de guidage en polyuréthane s'ajustent automatiquement au diamètre approprié, permettant à un seul canal de guidage de faire fonctionner des diamètres de barres de 5 mm à 65 mm. Cette fonctionnalité donne à Mercury Marine la capacité de changer rapidement vers différents diamètres d'arbres sans changement de jeu de canaux de guidage. Cette conception facilite les mises en place rapides pour une production juste-à-temps.
Avec l'augmentation de la qualité des pièces, ces cellules offrent l'avantage de réduire les coûts de main-d'œuvre et une meilleure utilisation de l'espace au sol. Idéalement, M. Noworatzky aurait une page blanche pour reconfigurer son atelier de production comme il le souhaite. Il explique que les deux choses qui motivent son équipe sont la combinaison des opérations et l'essai de partager la main-d'œuvre.
Pour l'avenir, M. Noworatzky pense que l'ajout d'automatisation telle que les chargeurs de barres et les déchargeurs qui ont été employés avec ces tours sera la norme. « Je ne prévois aucune nouvelle cellule qui arrive ici à partir de maintenant qui n'ait pas un certain type d'automatisation. Que ce soit un robot FANUC, un système gantry, un chargeur de barres ou des déchargeurs. » Il prédit que ce sera quelque chose pour minimiser la quantité de main-d'œuvre requise pour faire un travail. « La main-d'œuvre est une prime », conclut M. Noworatzky.
En raison de l'expertise technique plus élevée requise pour faire fonctionner de telles cellules, Mercury Marine propose des cours au personnel pour améliorer leurs compétences. « Cela vous oblige à avoir un niveau d'opérateur plus élevé », dit M. Noworatzky. Pour y parvenir, Mercury envoie ses opérateurs dans un collège communautaire local où ils s'inscrivent à des cours d'usinage de niveau 1 et niveau 2. Une fois terminés, ils peuvent passer un test pour recevoir la certification NIMS.
Mercury Marine | mercurymarine.com
Edge Technologies | 314-692-8388 | edgetechnologies.com
À propos de l'auteur
Kevin Shults
Kevin Shults est un professionnel de la publicité et du design. Il a 24 ans d'expérience dans l'industrie des machines-outils, dont les 20 dernières en tant que directeur marketing pour un OEM dans l'industrie de l'usinage de précision. Contactez M. Shults à shultscomm@yahoo.com.
Équipement industriel
- Transformez votre routeur CNC en entreprise rentable
- Automatisation des tests pilotée par l'IA : Révolutionner l'assurance qualité pour les systèmes ERP modernes
- Accélérer l'automatisation d'entreprise avec les plateformes low-code
- Transformer l'expérience client grâce à l'automatisation intelligente
- Tour intelligent : Commandes à écran tactile avancées pour usinage de précision
- Tour CNC Millport SmartLathez 1740 – Précision et puissance
- Tour CNC à guidage hydrostatique pour précision et longévité ultimes
- Tour à outils gang SNK GT-27 – Base polymère, indexage 1°, 6 000 tr/min
- Tour à lit incliné Hurco TM8 : design compact, commande précise, outillage polyvalent