



Révolutionner la fabrication : La technologie d'usinage de précision booste la productivité des ateliers
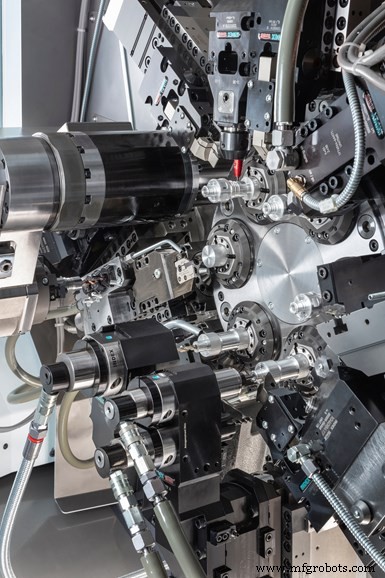
Le tour multi-broches Index MS32-6 présente la nouvelle plateforme de chariot porte-outil de l'entreprise qui utilise une interface à serrage W et un système de serrage rapide pour permettre des changements rapides.
Ma colonne « Chasing Threads » ici expose le raisonnement de cet article. En bref, bien que le Salon International de la Technologie de Fabrication (IMTS) physique n'ait pas lieu ce mois-ci, les fournisseurs de logiciels et d'équipements se sont préparés à dévoiler de nouvelles offres à cette période qui peuvent aider des ateliers comme le vôtre à devenir des opérations plus efficaces et efficaces.
C'est pourquoi j'ai contacté un certain nombre de fournisseurs de notre industrie de l'usinage de précision qui soutiennent le salon pour entendre parler des tendances qu'ils ont repérées et comment leur nouvelle technologie est conçue pour relever les défis que ces tendances présentent. Les deux tendances qui ont le plus clairement émergé après mes discussions avec beaucoup d'entre eux étaient : l'automatisation est plus que la robotique, et l'équipement d'usinage de production à haut volume devient plus flexible. Dans ces lignes, ce qui suit sont des extraits présentant une technologie qui peut permettre aux ateliers d'exceller alors qu'ils configurent leurs entreprises pour mieux servir les besoins des clients.
L'automatisation d'atelier prend diverses formes
Quand certains entendent le mot « automatisation » dans le contexte de son rôle dans un environnement d'atelier de machines, un robot vient immédiatement à l'esprit. Certainement, les robots de tending de machines deviennent plus répandus dans les ateliers. Et la valeur d'une telle production automatisée a été particulièrement évidente alors que les ateliers ont été confrontés à des défis de ressources humaines en raison du COVID-19. Sans surprise, les constructeurs de machines-outils sont de plus en plus interrogés sur les options d'automatisation disponibles avec leur équipement.
Cela inclut Marubeni Citizen-Cincom. Ses tours suisses Citizen peuvent être équipés d'unités d'éjection par vide, d'éjection par fil et de chargement/déchargement par palette pour la manipulation automatisée des pièces. Les systèmes à vide éjectent les pièces de la sous-broche vers un extracteur à vide, qui sont collectées dans un plateau ou un carrousel externe. Bien adaptées aux applications médicales, les systèmes d'éjection par fil sont conçus pour éjecter des pièces longues et délicates et incluent un plateau ou une table de collecte de pièces. Les systèmes de palettisation permettent la collecte en cours de processus et l'échantillonnage de composants, tandis qu'une unité de plateau de stockage navette peut être accessible pendant le processus d'usinage pour décharger les composants terminés. Il est également possible de charger automatiquement le matériau dans la broche de la machine.
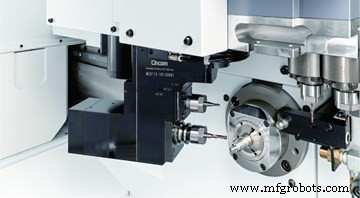
Marubeni Citizen-Cincom propose désormais une capacité de changement d'outils automatisé sur axe B pour ses tours suisses L20XII ATC qui peuvent accueillir 13 outils.
L'entreprise propose également désormais une capacité de changement d'outils automatisé sur axe B pour ses tours suisses L20XII ATC à axe B (comme montré dans la vidéo ci-dessous). Les outils se montent sur le porte-outils en gang et peuvent accueillir 13 outils d'usinage frontal sur axe B (12 d'entre eux sont stockés dans l'ATC). Les outils ATC peuvent être utilisés en conjonction avec les outils de tournage existants et les outils rotatifs d'usinage transversal. Ils peuvent être préréglés hors ligne pour des mises en place rapides, tout en permettant l'usinage complet de géométries complexes comme c'est courant pour les implants médicaux.
Les chargeurs de barres à magasin sont des outils d'automatisation facilement déployables. Par exemple, le nouveau Edge Patriot 880 d'Edge Technologies (pour des diamètres allant de 8 à 80 mm et disponible en versions 6 et 12 pieds) dispose de canaux de guidage à changement rapide et d'un repose-barre à rouleaux réglable. L'entreprise dit qu'il répond à un besoin du marché pour une solution robuste et abordable pour les barres de grand diamètre. La version 6 pieds est censée bénéficier aux utilisateurs qui veulent plus de fonctionnalité qu'un chargeur court conventionnel en pouvant alimenter des barres de 6 pieds avec rétraction des chutes.
La programmation FAO peut également être automatisée, et DP Technology a affiné son moteur d'intelligence artificielle (IA) pour permettre cela. L'objectif est de « construire l'intelligence » et d'intégrer les meilleures pratiques de programmation en utilisant une base de données d'informations que les programmeurs expérimentés ont affinées au fil du temps.
La dernière version du logiciel Esprit de DP comprend des fonctions telles que Machine Swap, qui tire parti du concept de jumeau numérique selon lequel une réplique numérique de la totalité d'une opération d'usinage est créée dans un environnement virtuel. L'entreprise dit que cette capacité est bonne pour les ateliers qui ont de nombreux types de machines différents. Par exemple, il est dit qu'un programme de pièce créé pour un centre d'usinage vertical pourrait être créé pour faire tourner le travail sur un centre d'usinage horizontal, avec le moteur IA générant automatiquement le nouveau code car il connaît la cinématique de cet HMC. De même, avec la fonction Automatic Link, le moteur IA peut créer la liaison optimale et sûre des opérations de coupe, en ajustant les mouvements au fur et à mesure que le matériau de la pièce est enlevé et que les distances de dégagement d'outil changent pour accélérer les temps de cycle.
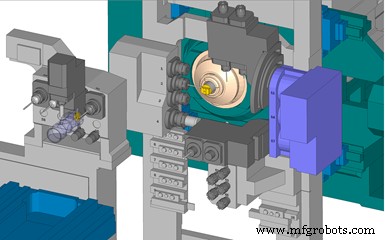
Esprit utilise un moteur d'intelligence artificielle comme moyen de « construire l'intelligence » dans la programmation FAO pour une gamme de machines-outils incluant les tours suisses. La création de jumeaux numériques précis de machines réelles avec des données de cinématique de machine est une partie clé de cela aussi.
Mais l'entreprise travaille également en étroite collaboration avec les constructeurs de machines-outils et les concessionnaires pour que des post-processeurs puissent être développés qui ne nécessitent aucune édition manuelle de code. Elle dit que cela peut être un gain de temps tout aussi important pour les programmeurs.
Star CNC dit qu'avec l'usinage sans surveillance qui continue d'évoluer vient un besoin accru de surveillance de processus et d'analytique prédictive pour soutenir une opération légèrement ou totalement sans surveillance. Son nouveau logiciel SMOOSS-i est censé permettre la surveillance à distance via la collecte de données en direct ainsi que l'état à la minute près des achèvements de travaux. D'autres fonctionnalités logicielles peuvent aider à anticiper l'attention requise de l'opérateur basée sur la durée de vie et l'état de l'outil, le matériau brut restant disponible et l'état actuel de la machine. Cela aide à mieux déterminer quand un opérateur est requis sur une machine particulière pour mieux gérer son temps et sa présence. Compte tenu des recommandations de distanciation sociale actuelles dues au COVID-19, cela peut également minimiser le nombre de personnes se rassemblant dans une zone quelconque.
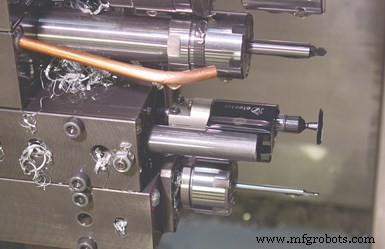
La série Detector de SPC Innovations présente une conception modulaire qui offre un étalonnage et une configuration faciles de divers capteurs basés sur une pièce spécifique tout en permettant au système d'être installé sur d'autres machines.
De même, afin d'établir la confiance dans les processus d'usinage sans surveillance, les pièces doivent être mesurées régulièrement pour le contrôle dimensionnel et les outils également pour détecter l'usure et la casse. SPC Innovations propose maintenant son système de détection d'outil cassé et de contrôle de pièce en machine. Le système consiste en un écran tactile industriel universel qui peut être utilisé pour programmer et surveiller des capteurs de contact électroniques de type baguette avec encodeurs qui sont configurés soit pour la présence outil/pièce, soit pour la mesure de pièce. La mesure de pièce en cours de processus d'attributs critiques permet des changements automatiques des compensations d'outil pour compenser l'usure de l'outil. Il peut également rejeter automatiquement les pièces trouvées défectueuses en raison d'une anomalie telle qu'un mauvais chargement.
Le nouveau système accueille jusqu'à 16 capteurs. La propre capacité de manipulation de matériau de la machine peut être utilisée pour déplacer une pièce vers un capteur ou un chariot transversal peut être créé pour amener un capteur à une pièce pour mesurer son diamètre, sa longueur et plus. La conception modulaire offre un étalonnage et une configuration faciles de divers capteurs basés sur une pièce spécifique et permet au système d'être installé sur d'autres machines. De plus, une telle inspection automatique en machine peut éliminer une quantité significative de tri et de mesure manuels de pièces, et de contact physique avec les pièces.
L'équipement de production peut être flexible
Les machines à transfert sont des options bien connues pour le travail d'usinage à haut volume. Des constructeurs comme Gnutti conçoivent cependant également leurs machines avec la flexibilité à l'esprit. Par exemple, sa machine Piccola traite du fil en bobine en diamètres allant jusqu'à 13 mm. L'usinage à partir de bobine élimine le besoin de changer vers de nouvelles tailles de barres et permet aux ateliers de réaliser une utilisation élevée du matériau car il n'y a pas de chute de barre. Mais en plus, la machine Piccola a un nouveau système de changement d'outils multi-postes qui peut accueillir jusqu'à six outils. Cela offre de la polyvalence pour exécuter différents travaux ou avoir un outillage redondant pour les travaux de longue durée.
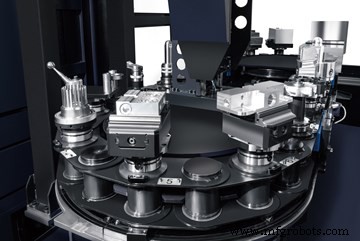
Hwacheon dit qu'il voit un intérêt accru pour les solutions automatisées pour des pièces hautement complexes telles que celles produites sur sa machine D2-5AX à 5 axes. Ce changeur de pièces automatique qui peut être monté sur une telle machine est disponible en modèles à 8 ou 20 postes et peut accueillir des pièces avec un diamètre maximum de 300 mm et un poids de 80 kg.
Avec sa plateforme rotative MultiX, Mikron dit qu'il a mis l'accent sur sa configurabilité, son évolutivité et sa flexibilité. Ces machines offrent de vraies capacités de tournage et la capacité d'avoir jusqu'à trois outils en coupe en un seul poste (une machine peut avoir 4-24 postes). Toutes les unités d'usinage standard sont échangeables et très précisément repositionnables. Par conséquent, une machine configurée pour un travail peut être reconfigurée pour un autre travail en échangeant les unités d'usinage. De plus, différents porte-outils sont disponibles et plusieurs outils peuvent être montés sur chaque unité.
Le concept PortaCenter de Porta a également été développé pour répondre aux besoins de la production à mélange élevé alors que l'entreprise dit que le volume total de pièces nécessaire continue d'augmenter, mais que les tailles de lots rétrécissent. Ces machines de modèle standard ont trois postes d'usinage à 4 axes et un poste de chargement/déchargement et offrent - en une seule unité - une alternative à plusieurs centres d'usinage horizontaux (HMC) conventionnels à 4 axes. Cela est censé réduire les coûts liés au fixation, à l'outillage, à la main-d'œuvre, à l'espace au sol, à l'inspection et aux services publics, tout en offrant des changements rapides vers de nouveaux travaux. En fait, l'entreprise dit que les axes A et U supplémentaires du PortaCenter lui permettent d'usiner des pièces en une seule mise en place qu'un HMC conventionnel ne peut pas. Le modèle standard PortaCenter ISO40 offre une enveloppe de travail de 10", tandis que l'entreprise propose également son modèle ISO50, qui a une enveloppe de travail de 20" pour accueillir des pièces plus grandes.
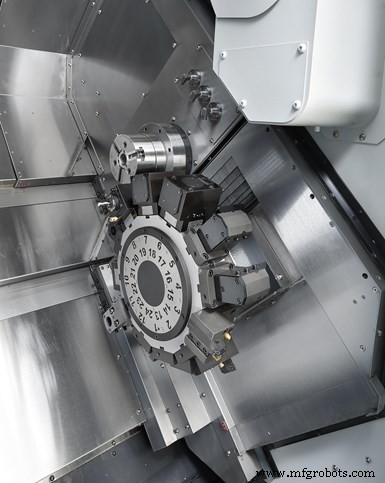
Une alternative lorsque la taille de la barre commence à pousser la capacité d'un tour suisse, ce Doosan Puma TT-1300SYYB avec tourelles jumelles chacune avec mouvement sur axe Y peut approcher les broches principale et de reprise séparément ou simultanément.
Les ateliers familiers avec les tours suisses ont aussi des choix à faire lorsque les travaux commencent à pousser ou à dépasser la capacité de barre de ces machines. Doosan dit que son nouveau modèle Puma TT-1300SYYB offre la productivité, la précision et la flexibilité pour des pièces qui peuvent être produites à partir de barres de 2 pouces. Cette machine a des tourelles jumelles chacune avec mouvement sur axe Y qui peuvent approcher les broches principale et de reprise séparément ou simultanément, ce dernier pour des opérations telles que le pincement de tournage (pinch turning).
Pour les pièces plus petites, Index propose maintenant son nouveau tour multi-broches MS32-6 (montré en haut de cette page), qui est censé ouvrir l'option de la technologie multi-broches à une gamme plus large d'ateliers. Cette machine inclut la nouvelle plateforme de chariot porte-outil de l'entreprise qui utilise une interface à serrage W pour permettre des changements rapides avec un positionnement de précision. De plus, un nouveau système de serrage rapide est censé faciliter l'introduction d'outils qui ont été préréglés hors ligne. Index dit que la combinaison de ces fonctionnalités peut réduire les temps de mise en place de plus de 90 %, permettant aux ateliers d'atteindre la haute productivité pour laquelle les multi-broches sont connus avec la polyvalence pour exécuter des tailles de lots plus petites.
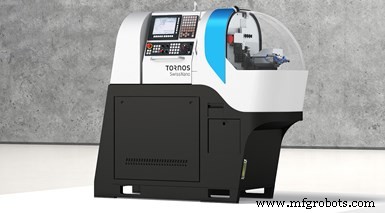
Tornos propose maintenant ses petites machines SwissNano dans un modèle de plus grand diamètre de 7 mm.
Tornos a similarly boosté la flexibilité de ses petits tours suisses SwissNano avec sa version de plus grand diamètre de 7 mm. Ce modèle présente la même stabilité thermique et la même conception cinématique à 6 axes avec broche de reprise montée sur trois axes linéaires du modèle original de 4 mm, mais a aussi le double de la puissance de broche (2,5 kW) pour usiner des matériaux plus exotiques. De plus, deux, trois ou quatre outils peuvent être montés sous la contre-broche, permettant à la machine d'effectuer des opérations en parallèle.
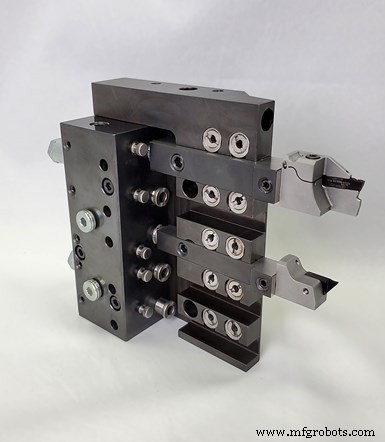
Horn propose l'unité linéaire W&F avec système de gestion de refroidissement intégré pour tours suisses. Cette unité a une plomberie spécialement conçue qui permet à l'utilisateur de faire passer du liquide de coupe haute pression aux porte-outils en connectant simplement deux lignes aux ports de l'unité.
L'outillage à changement rapide est également disponible pour augmenter la flexibilité des machines-outils de production telles que les tours suisses pour accommoder plus facilement les petites tailles de lots. Par exemple, Tsugami dit qu'il propose à la fois des porte-outils motorisés et statiques qui peuvent être préréglés en dehors de la machine et changés en quelques secondes, éliminant la chance d'erreur de l'opérateur lors du toucher des outils. Cela peut également grandement réduire le besoin d'opérations secondaires ainsi qu'encourager l'utilisation d'outillage redondant et l'usinage sans surveillance.
Horn a collaboré avec W&F Werkzeugtechnik pour offrir l'unité linéaire W&F avec système de gestion de refroidissement intégré pour tours suisses pour des mises en place plus rapides. Horn dit que bien que cette offre à changement rapide n'ait pas été la première sur le marché, elle résout les défis de stabilité inhérents aux exigences strictes de l'usinage suisse ainsi que l'enveloppe de travail serrée, qui sinon pourrait mener à du temps supplémentaire pour changer les outils.
Selon l'entreprise, changer un outil sur un tour suisse signifie souvent dresser le tranchant et plomber le porte-outil s'il y a du refroidissement traversant. Le dressage peut être chronophage et, comme il implique de positionner l'outil contre le diamètre extérieur d'une pièce, le serrage excessif du porte-outil peut également ébrécher le tranchant de l'outil de coupe. À la place, le système linéaire W&F est un bloc à boulonner directement personnalisé pour remplacer le bloc d'outil de la machine spécifique de l'utilisateur. Le bloc a une plomberie spécialement conçue qui permet à l'utilisateur de faire passer du liquide de coupe haute pression en connectant simplement deux lignes aux ports sur le bloc. Le liquide de coupe est alimenté à travers le bloc et à travers des tubes de refroidissement HSK dans les porte-outils, qui se branchent dans les ports de plomberie au bas de chaque poste d'outil.
Les ports de plomberie fournissent également une distance fixe pour établir la position de l'outil de coupe. Les ports servent de butées, car le porte-outil repose contre eux même lorsqu'il n'y a pas de refroidissement traversant. Comme la longueur du porte-outil est connue et que la butée fournit une position exacte, l'utilisateur peut établir la position d'un tranchant sans avoir besoin de le dresser. Les changements d'outils ne sont alors qu'une question de sortir un porte-outil, remplacer la plaquette et le rebrancher.
Les changements d'outils pour les centres d'usinage CNC ne sont pas aussi problématiques car ils ont des changeurs d'outils automatiques (ATC). Mais, pour les ateliers cherchant à utiliser des broches à grande vitesse pour fournir les tr/min pour permettre à une machine conventionnelle d'effectuer du micro-usinage - un marché que NSK dit être en croissance - une certaine intervention de l'opérateur peut être requise.
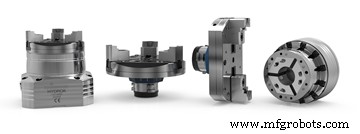
Le maintien de pièce à changement rapide devient plus courant pour accélérer les mises en place dans les environnements de production à mélange élevé. Hainbuch a récemment ajouté un module à deux mors pour ses systèmes pour permettre le serrage sur des pièces cubiques.
Selon l'entreprise, les petits outils de diamètre nécessitent généralement des vitesses de broche de 15 000 tr/min ou plus, des vitesses que les machines conventionnelles ne peuvent souvent pas atteindre. Un type de broche à grande vitesse, qui s'installe dans la propre broche de la machine, est un modèle électrique. NSK dit que les broches électriques sont avantageuses en ce qu'elles s'interfacent simplement avec le CNC d'une machine et offrent une longue durée de vie, une vitesse constante, une grande précision et une bonne répétabilité. L'inconvénient des broches électriques traditionnelles est que, bien qu'elles puissent être stockées dans une poche d'ATC, un opérateur doit arrêter la machine pour déconnecter le signal électrique et la ligne pneumatique utilisée pour le refroidissement et la purge avant que la broche ne puisse être chargée dans l'ATC. Les derniers modèles de l'entreprise sont entièrement changeables sans avoir besoin de connecter ou déconnecter manuellement ces éléments. Cela fournit la flexibilité pour une machine à bas régime d'atteindre les régimes élevés nécessaires pour le micro-usinage quand c'est nécessaire. Les broches électriques de NSK peuvent atteindre 80 000 tr/min.
Plus à l'horizon (comme toujours)
Cet échantillonnage de technologie n'est que cela - un échantillonnage. Aucun article unique ne peut être si complet pour toucher tout ce qui est nouvellement disponible pour l'industrie de l'usinage de précision. Comme toujours, Production Machining continuera d'introduire de nouveaux équipements, logiciels et concepts utiles au fur et à mesure de leur développement. Nous attendons également avec impatience de continuer à plonger plus profondément dans des sujets tels que ceux mentionnés dans cet article ainsi que de créer des histoires décrivant comment la technologie avancée est appliquée avec succès dans des ateliers comme le vôtre. Abonnez-vous pour votre exemplaire imprimé.
Anatomie d'un huit broches
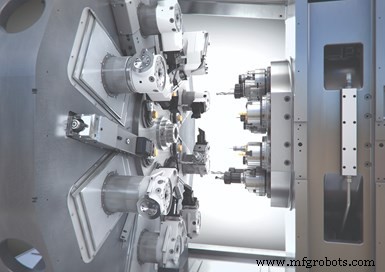
Lors d'une visite au siège allemand de Schütte il n'y a pas si longtemps, Production Machining a appris le tour multi CNC à huit broches ACX de l'entreprise, une variante de son multi CNC à six broches Generation SCX. Un défi était d'offrir une interface opérateur intuitive pour une machine qui pourrait avoir jusqu'à 85 axes à contrôler. En savoir plus.
Équipement industriel
- Qu'est-ce qu'un machiniste ? Compétences, outils, formation et impact industriel
- Technologies d'usinage de précision : Progrès en exactitude et efficacité
- Busch Precision s'étend vers l'usinage de composants de grande taille
- Commande intégrée WinMax de Hurco : 11 machines-outils avancées
- Comprendre l'usinage de précision : définition, avantages et applications
- Prototypage rapide pour l'usinage de précision : vitesse et précision
- L'usinage de précision expliqué : terminologie clé et techniques
- Outils de coupe haute performance pour l'usinage de précision
- Usinage CNC de précision vs usinage standard : avantages clés et gains d'efficacité