



Gérer la déformation différée des pièces plastiques fraisées CNC : Causes, diagnostic et prévention
La pièce semble conforme après usinage, puis change plus tard
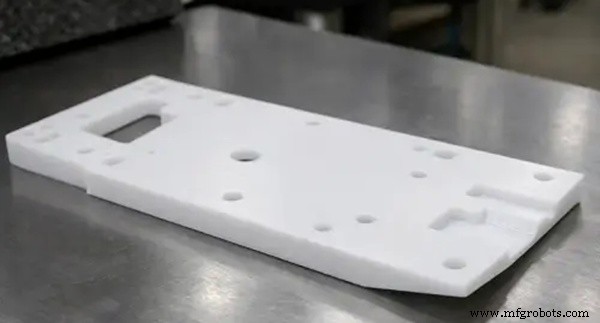
Contrairement aux métaux, les plastiques ne sont pas intrinsèquement rigides ni dimensionnellement stables. Ils présentent une réponse clairement dépendante du temps qui peut se manifester bien après l'usinage.
Pendant le fraisage CNC, une pièce peut se trouver dans un état d'équilibre temporaire :
- Pendant la coupe, le dispositif de bridage maintient le matériau en place.
- Une fois l'usinage terminé, la contrainte externe est libérée.
- Au fil du temps, les contraintes internes commencent à se redistribuer.
En conséquence, la pièce peut se déformer progressivement d'elle-même, même en l'absence de forces externes.
Ce changement dimensionnel se manifeste généralement sous trois formes :
- Gauche (warpage)
- Retrait ou expansion dimensionnelle
- Déformation torsionnelle locale
Pourquoi la déformation apparaît-elle plus tard ?
Les pièces plastiques conservent souvent leur forme initiale après usinage, pour ne se déformer que dans les heures ou jours qui suivent.
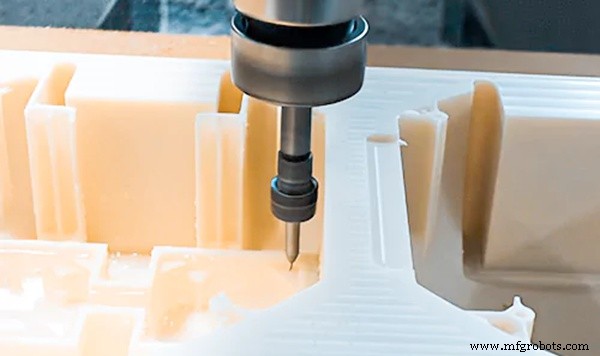
1. Libération des contraintes résiduelles
Les contraintes résiduelles proviennent de deux sources principales : l'historique de fabrication du matériau (ex: moulage par injection ou extrusion) et le processus d'usinage lui-même, qui introduit la pression de l'outil et des contraintes de surface induites par frottement.
Pendant le fraisage CNC :
- La matière est localement retirée.
- L'équilibre de contrainte original est perturbé.
- Les structures internes perdent leurs contraintes.
Cependant, la contrainte résiduelle ne s'effondre pas immédiatement. Le matériau subit un processus de relaxation où les chaînes moléculaires se déplacent et se réarrangent lentement vers un nouvel équilibre sur plusieurs heures ou jours. Les résultats typiques incluent le gauchissement, la torsion ou la dérive dimensionnelle locale.
2. « Effet mémoire » des chaînes moléculaires
Les polymères sont des molécules à chaînes longues. Le fraisage CNC à grande vitesse peut étirer, orienter ou partiellement rompre les chaînes près de la surface usinée – un peu comme étirer un ressort. Immédiatement après l'usinage, ces chaînes n'ont pas encore totalement réagi, donc la pièce conserve temporairement sa forme. Avec le temps et les fluctuations de température, les chaînes reviennent progressivement à leur état enroulé d'origine, causant retrait ou déformation.
3. Effets secondaires de la dilatation thermique
Même avec un refroidissement adéquat, la zone de coupe peut atteindre des températures approchant le point de fusion du POM ou la transition vitreuse du PMMA. La distribution de température de la pièce est souvent inégale juste après l'usinage. Quand elle refroidit complètement à température ambiante – parfois après plusieurs heures – des changements dimensionnels peuvent survenir, surtout dans les pièces à parois épaisses où la chaleur se dissipe plus lentement.
4. Absorption d'humidité causant des changements de volume
Les plastiques hygroscopiques comme le PA absorbent l'humidité de l'air. Après usinage, l'humidité pénètre progressivement le matériau, modifiant l'espacement moléculaire et dilatant légèrement la pièce. Une absorption inégale – rapide en surface, plus lente à l'intérieur – crée une contrainte différentielle qui peut éventuellement mener à la déformation.
5. Libération des contraintes d'usinage et de bridage
Pendant l'usinage, les pièces sont bridées avec une force significative. La contrainte du dispositif peut masquer la déformation réelle, et la coupe peut introduire des contraintes résiduelles supplémentaires. Une fois la pièce retirée, la contrainte se redistribue, la structure rebondit, et les dimensions changent. Les pièces à parois minces et grandes structures planes sont particulièrement vulnérables.
Solutions : Comment contrôler la déformation différée ?
L'objectif n'est pas d'éliminer totalement la déformation, mais de gérer le chemin et le taux de libération des contraintes.
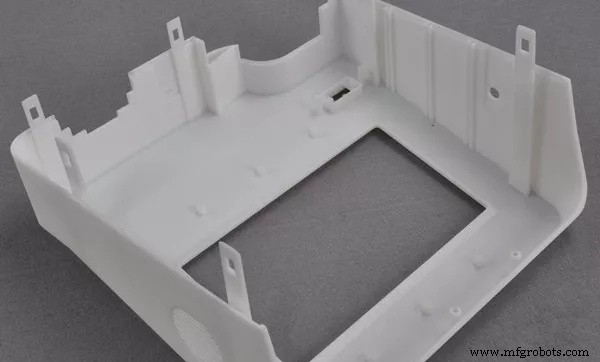
1. Choisir des matériaux à faible contrainte ou des nuances stabilisées
Privilégiez les matériaux à faible contrainte interne ou ayant subi des traitements de stabilisation, tels que :
- POM recuit
- PA stabilisé
- Nuances PC à faible contrainte
La stabilité inhérente du matériau détermine en grande partie la limite supérieure de déformation potentielle.
2. Employer un usinage symétrique, étape par étape
Évitez de retirer une grande quantité de matière d'un seul côté. Utilisez plutôt un usinage équilibré des deux côtés, un retrait de matière couche par couche, et évitez la perte brutale de rigidité globale. Ces approches réduisent la libération abrupte des contraintes.
3. Laisser du temps pour la stabilisation des contraintes après l'ébauche
Après l'ébauche, laissez la pièce reposer à température ambiante pendant 12 à 24 heures avant les opérations de finition. Cette étape peut réduire significativement la dérive dimensionnelle après livraison.
4. Contrôler la chaleur de coupe et les contraintes d'usinage
Optimisez les paramètres en :
- Utilisant des vitesses de broche élevées avec des profondeurs de coupe faibles.
- Évitant les outils émoussés.
- Surveillant et limitant l'élévation de température de coupe.
Ces mesures minimisent les contraintes secondaires introduites pendant l'usinage.
5. Gérer l'humidité pour les matériaux hygroscopiques
Pour le PA et plastiques similaires :
- Stocker les pièces à humidité contrôlée.
- Conditionner l'humidité si nécessaire.
- Éviter d'exposer les pièces fraîchement usinées à des environnements à forte humidité.
Un bon contrôle de l'humidité peut grandement améliorer la stabilité dimensionnelle.
Étude de cas : Déformation différée d'un composant structurel en POM
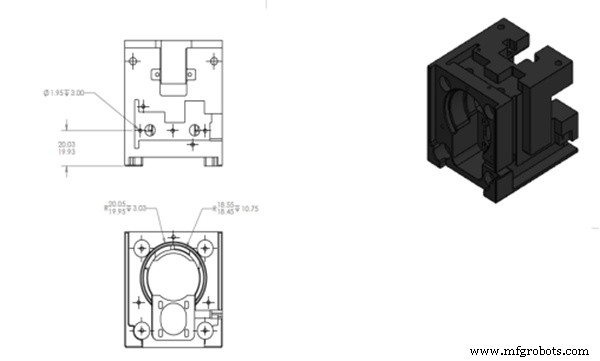
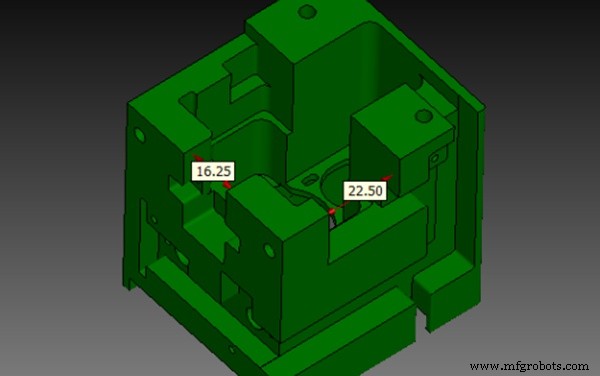
Une pièce structurelle pour équipement automatisé nécessitait des tolérances serrées :
- Matériau : POM noir
- Dimensions : 66 × 66 × 72 mm
- Tolérance : ISO 2768‑MK
- Caractéristiques : Surfaces planes avec cavités profondes et positionnement multi-trous.
- Application : Positionnement d'assemblage de précision.
Situation initiale
L'inspection immédiate post-usinage révélait :
- Planéité conforme aux exigences.
- Précision de position des trous dans les tolérances.
- Aucune anomalie à la livraison.
Cependant, après 24 heures :
- La structure d'ouverture s'était rétractée vers l'intérieur de 0,2 mm.
- L'alignement des trous déviait lors de l'assemblage.
- La cohérence des lots devenait instable.
Tentatives initiales (inefficaces)
L'équipe d'ingénierie a d'abord suspecté l'outillage et a essayé :
- Remplacer les outils de coupe.
- Réduire le débit d'avance.
- Augmenter les passes de finition.
Malgré ces ajustements, la déformation persistait après 24 heures.
Analyse de la cause racine
Un examen plus approfondi a révélé :
- Contrainte résiduelle interne dans la matière première.
- Retrait important de matière d'un seul côté.
- Déformation masquée par le bridage du dispositif pendant l'usinage.
En effet, l'usinage n'avait que temporairement retenu la déformation au lieu d'éliminer la contrainte.
Stratégie d'optimisation finale
Les modifications de processus incluaient :
- Passage à un usinage double-face, étape par étape.
- Repos de 24 heures après l'ébauche.
- Profondeurs de coupe faibles pendant la finition.
- Période de stabilisation finale avant inspection.
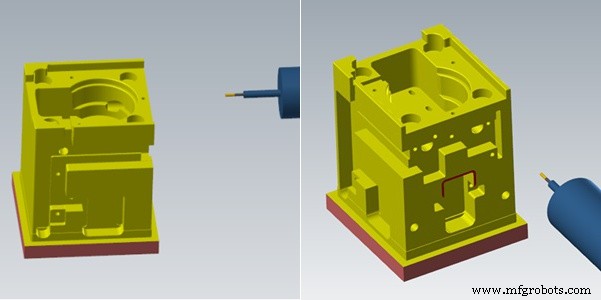
L'inspection finale n'a été réalisée qu'après que la pièce se fut stabilisée dans un environnement à température et humidité contrôlées.
Résultats finaux
Résultats post-optimisation :
- Déformation différée presque éliminée.
- Planéité maintenue dans les 0,1 mm.
- Cohérence des lots significativement améliorée.
Conclusion
La déformation différée dans les pièces plastiques usinées CNC est fondamentalement un processus de relaxation des contraintes dépendant du temps, plutôt qu'un problème de précision d'usinage. L'atténuation la plus efficace combine :
- Sélection rigoureuse des matériaux.
- Stratégie d'usinage optimisée.
- Contrôle du timing de libération des contraintes.
Le but est de permettre aux contraintes de se libérer avant la finition ou l'inspection finale, prévenant ainsi les changements dimensionnels après livraison.
WayKen propose des services professionnels d'usinage CNC plastique pour composants de précision aux géométries complexes et tolérances serrées. Grâce à des processus optimisés, des stratégies de contrôle des contraintes et une inspection qualité rigoureuse, nous aidons à améliorer la stabilité dimensionnelle et réduire le risque de déformation différée.
commande numérique par ordinateur
- L'évolution des machines CNC : une étape clé dans la fabrication
- Machine CNC bois 2030 vitesse sécurité livrée au Kenya – Qualité premium & expédition efficace
- Engagement de coin : maîtriser le fraisage de précision pour une qualité de coin supérieure
- Machine laser CO2 1530L direction Macédoine : précision fiable pour vos projets
- Blue Elephant : machines de découpe laser CO₂ haute performance disponibles en Jordanie
- Applications des coupeuses CNC à couteau : découpe de précision pour matériaux flexibles
- AutoCAD expliqué : fonctionnement et applications
- 3 méthodes éprouvées pour tester sous pression des pièces CNC complexes
- Clients malaisiens inspectent l'usine Blue Elephant CNC pour garantir la qualité produits