



Réduire la complexité de l'usinage CNC : Défis clés et stratégies d'optimisation éprouvées
Rainures et structures profondes, étroites avec dégagements serrés
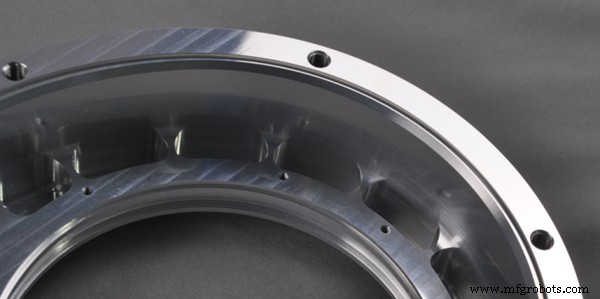
Des pièces comme les dissipateurs thermiques et corps de vannes comportent souvent des rainures profondes et étroites et des nervures à parois minces densément espacées pour réduire le poids et augmenter la dissipation thermique. En usinage CNC, ces caractéristiques posent plusieurs problèmes critiques :
- Des fraises à arête longue sont nécessaires pour les rainures profondes. Quand le porte-à-faux de l'outil dépasse son diamètre, la déflexion élastique et le vibratoire (chatter) peuvent survenir, entraînant des imprécisions dimensionnelles et des défauts de surface.
- L'espace limité dans les rainures étroites entrave l'évacuation des copeaux, augmentant le risque de bourrage et de casse d'outil.
- La pénétration du liquide de refroidissement dans les zones profondes et étroites est difficile, causant une accumulation de chaleur qui déforme la pièce et compromet la précision.
Techniques d'optimisation
- En phase de conception, élargir les rainures ou réduire leur profondeur pour que le rapport diamètre/longueur de l'outil reste dans des limites acceptables.
- Utiliser des outils de petit diamètre à haute rigidité ou des fraises à arête longue combinées avec des supports de bridage fermes.
- Augmenter le débit de liquide de refroidissement ou incorporer des canaux d'évacuation de copeaux.
- Si la refonte n'est pas possible, adopter une approche d'usinage par étapes : l'ébauche retire le gros de la matière, suivie de la finition pour atteindre les tolérances finales.
Structures avec petits rayons et dégagement de coin incomplet
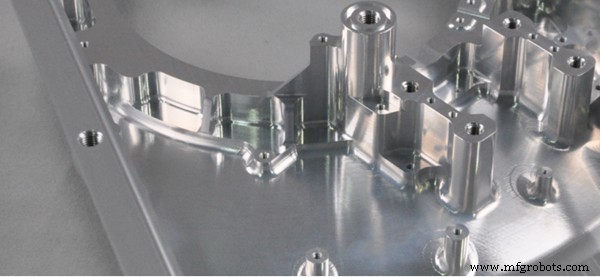
Des rayons de coins internes trop petits nécessitent souvent l'électroérosion (EDM) ou une finition manuelle. Les défis principaux sont :
- Limites de diamètre d'outil : Les coins à petit rayon exigent de minuscules outils, mais les cavités profondes demandent de longs outils dont le diamètre minimal est contraint par la rigidité.
- Résidus de trajectoire d'outil : Si le rayon de l'outil dépasse le rayon de coin spécifié, de la matière reste, créant un « nœud mort ».
- Étapes de processus supplémentaires : Les coins non usinables nécessitent l'EDM, ajoutant erreurs de bridage et temps de cycle.
Techniques d'optimisation
- Augmenter le rayon interne là où la conception le permet, permettant un passage d'usinage unique avec des outils standards.
- Appliquer des motifs d'avance hélicoïdaux ou en arc de cercle aux coins pour éviter les changements brusques de direction qui induisent le vibratoire.
- Redessiner les zones problématiques en coins externes ou ajouter des encoches de processus pour simplifier l'usinage.
Structures à parois minces
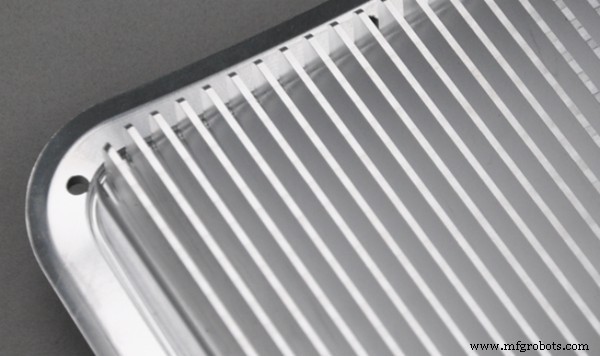
Les pièces à parois minces sont légères mais sensibles à la déformation et aux vibrations sous les forces de coupe :
- Faible rigidité : Les parois minces manquent de raideur, entraînant une déformation élastique pendant l'usinage.
- Défis de bridage : Une force de bridage excessive déforme la pièce ; une force insuffisante mène à un positionnement instable.
- Risque de résonance : Les fréquences naturelles basses peuvent correspondre aux fréquences de coupe, dégradant la qualité de surface.
Techniques d'optimisation
- Ajouter des nervures ou supports temporaires pendant la conception et les retirer après usinage.
- Utiliser des supports auxiliaires comme ventouses ou remplisseurs en alliage à bas point de fusion.
- Séparer ébauche et finition ; en finition utiliser des passes légères, vitesses de broche élevées et avances rapides.
Étude de cas : Optimisation de l'usinage d'un boîtier de dissipateur pour camion électrique
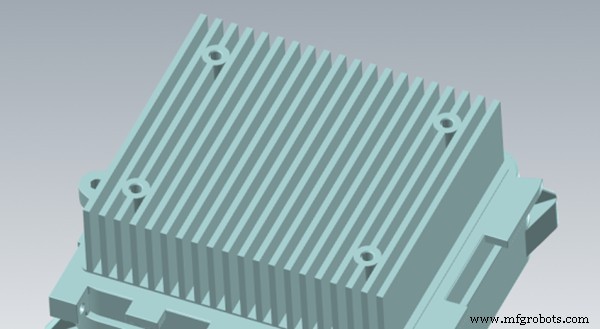
Le boîtier de dissipateur, en aluminium ADC12 et mesurant 159 × 135 × 67 mm, présente une structure d'ailettes dense avec rainures profondes pour dissiper la chaleur du groupe motopropulseur. L'analyse initiale a révélé plusieurs goulots d'étranglement :
Défis d'usinage liés à la conception
1. Rainures profondes et étroites déraisonnables
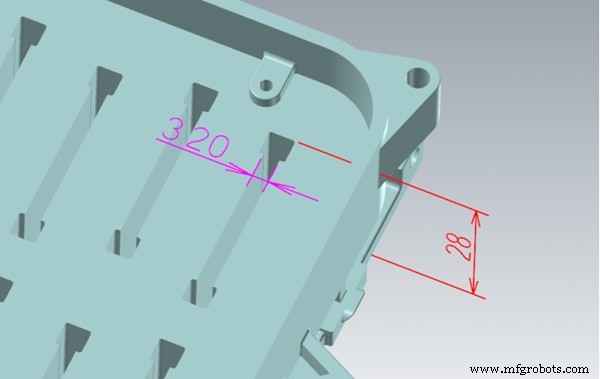
Largeur de rainure de 3,2 mm et profondeur de 28 mm nécessitaient une fraise à goujure longue de 3 mm avec un porte-à-faux >29 mm, résultant en faible rigidité, haut risque de casse d'outil, temps de cycle prolongé et difficulté à atteindre Ra 1,6.
2. Rayon de coin extrêmement petit
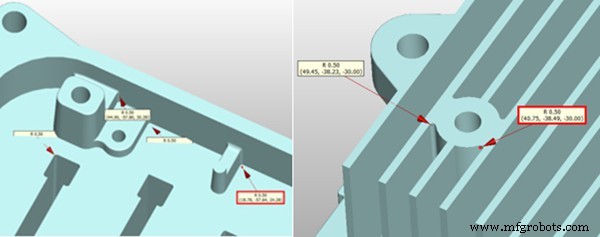
La profondeur de cavité de 28 mm nécessitait une fraise de 3 mm, mais son rayon R 1,5 ne pouvait pas usiner les coins R 0,5 de la conception, laissant de la matière nécessitant un nettoyage par EDM.
3. Épaisseur de paroi locale mince
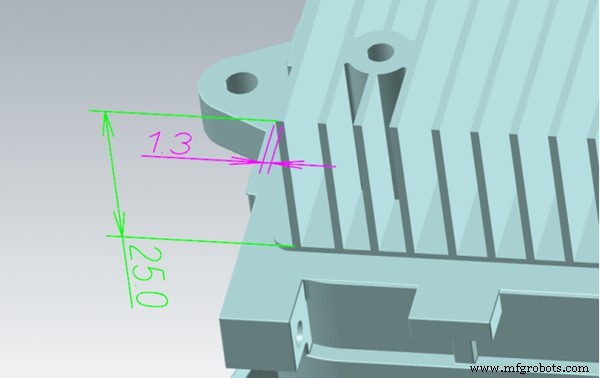
Ailettes de seulement 1,2 mm d'épaisseur et 25 mm de hauteur sujettes aux vibrations et déflexions pendant le fraisage, compromettant la stabilité dimensionnelle.
Plan d'usinage optimisé et résultats
1. Conception de rainure à paliers
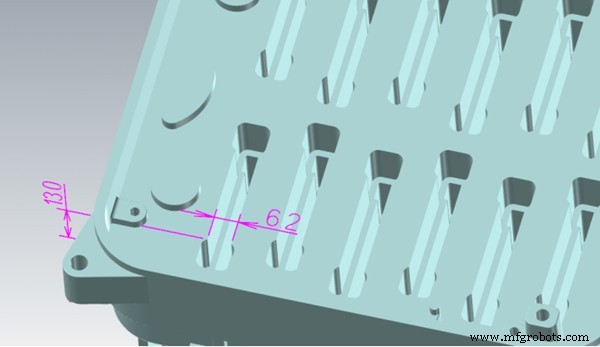
La rainure de 28 mm a été divisée : les 15 mm inférieurs conservaient 3 mm de largeur ; les 13 mm supérieurs élargis à 6,2 mm. D'abord une fraise de 6 mm usine la partie supérieure, puis une fraise de 3 mm gère la partie profonde. Chaque outil opère dans un rapport longueur/diamètre sûr, permettant une augmentation de 3x des paramètres de coupe. Temps de cycle total passé de 2,8 h à 1,1 h, et coût d'outillage réduit de 60 %.
2. Rayons de coins agrandis pour éliminer l'EDM
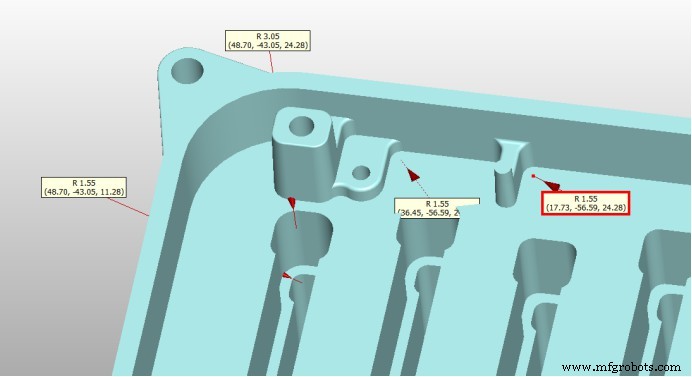
Augmentation du rayon de fond de cavité à R 1,55 et du coin à paliers à R 3, permettant un usinage direct avec fraises à bout plat de 3 mm et 6 mm, supprimant l'étape EDM et améliorant la cohérence dimensionnelle.
3. Épaississement des parois minces
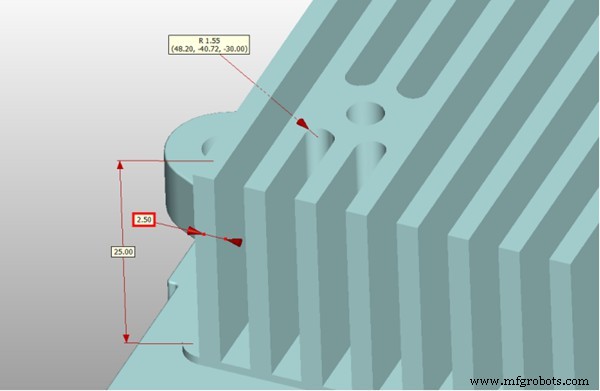
Épaisseur de paroi augmentée de 1,3 mm à 2,5 mm, supprimant la déflexion et atteignant une tolérance de ±0,05 mm.
Comparaison des performances d'usinage
| Article | Avant | Après | Amélioration |
|---|---|---|---|
| Temps d'usinage par pièce | 6,5 h | 3,2 h | Réduction 51 % |
| Consommation d'outils | 8–10 outils/pièce | 4–6 outils/pièce | Réduction 40 % |
| Processus EDM | Conservé | Éliminé | 2,5 h économisées |
| Rugosité de surface | Ra 1,6–3,2 | Ra 0,8–1,2 | Amélioration significative |
Recommandations d'optimisation de fabrication
- Évaluation de l'accessibilité de l'outil : Maintenir la profondeur de rainure en dessous de cinq fois le diamètre de l'outil pour éviter un porte-à-faux excessif.
- Sélection du rayon de congés : Concevoir les coins internes avec des rayons correspondant aux tailles d'outils standards pour éliminer l'EDM ou la finition manuelle.
- Ajustement de la structure d'ailettes : Quand possible, remplacer les rainures profondes serrées par des configurations à paliers et augmenter l'épaisseur de paroi ou réduire le nombre d'ailettes pour améliorer la rigidité et la faisabilité d'usinage.
Fort d'une vaste expérience dans les géométries complexes et tolérances serrées, WayKen livre des solutions d'usinage CNC intégrant la rétroaction DFM et des stratégies avancées. Notre approche réduit les temps de cycle, coûts d'outillage et taux de rebut tout en assurant des pièces cohérentes et de haute qualité.
Les conceptions mécaniques modernes reposent de plus en plus sur des structures complexes. Ignorer les limitations de l'usinage CNC peut mener à des difficultés de traitement, dépassements de coûts et rebut. En abordant l'accessibilité des outils, les vibrations de parois minces, l'évacuation des copeaux et les problèmes de rayon de coin dès la conception, de simples ajustements peuvent apporter des améliorations majeures en fabricabilité et efficacité coûteuse.
commande numérique par ordinateur
- Programmation détaillée tour CNC : Cycles G64, G65, G87 avec opérations multi-outils
- Maximiser les profits de votre entreprise CNC : Stratégies qui fonctionnent
- BDE invite les lycéens à explorer la fabrication avancée
- Machine de marquage laser fibre 2024 : Le guide ultime
- Ce qui influence le coût des boîtes en carton sur mesure — Guide complet
- Assurer opérations CNC sûres : Vérification limite course avant mouvement
- Choisir le bon plastique pour le moulage par injection : Guide complet d'expert
- Comment Choisir le Bon Routeur CNC pour Votre Entreprise
- Plaqueuse de chants automatique E-80 – Finition précise chants bois massif, aggloméré, contreplaqué