



Optimiser le soudage du cuivre avec robots industriels pour performance supérieure
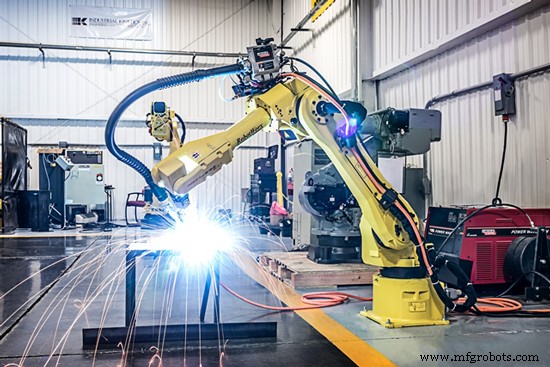
Le cuivre et ses alliages offrent une combinaison unique de propriétés les rendant idéaux pour de nombreux environnements de fabrication. Largement utilisés pour leur excellente conductivité électrique et thermique, résistance exceptionnelle à la corrosion, facilité de fabrication, bonne résistance et fatigue. Autres caractéristiques utiles : résistance aux étincelles, résistance à l'usure métal-métal, faible perméabilité, couleur distinctive.
Procédés de soudage du cuivre
Le cuivre est souvent soudé. Les procédés à l'arc sont primordiaux : SMAW, GTAW, GMAW, PAW, SAW.
Les procédés avec gaz de protection sont généralement préférés, bien que SMAW utilisable pour applications non critiques. Argon, hélium, ou mélanges pour GTAW, PAW, GMAW. Généralement argon pour manuel <3 mm, faible conductivité, ou les deux. Hélium ou mélange 75% He/25% Ar recommandé pour machine sections fines et manuel sections épaisses alliages haute conductivité. Petites quantités azote dans argon augmentent apport chaleur effectif. Électrodes enrobées SMAW pour large gamme épaisseurs. Électrodes SAW cuivres tailles standard 2,4-4,8 mm.
Soudage GTAW (TIG)
Le GTAW convient bien au cuivre/alliages grâce à son arc intense produisant température extrême au joint et zone affectée thermiquement (ZAT) étroite.
En soudant cuivre et alliages plus conducteurs, l'intensité de l'arc est cruciale pour fusion complète avec chauffage minimal du métal de base environnant, hautement conducteur. ZAT étroite particulièrement souhaitable pour alliages cuivre durcis par précipitation.
Beaucoup électrodes tungstène standard ou alliées utilisables en GTAW cuivre/alliages. Facteurs sélection standards s'appliquent. Sauf classes spécifiques alliages cuivre, tungstène thorifié (EWTh-2) préféré pour performance, durée, résistance contamination.
Soudage GMAW (MIG)
GMAW pour jonction cuivre/alliages épaisseur <3 mm, tandis que GMAW préféré >3 mm et pour bronzes aluminium, silicium, cupronickel.
Soudage PAW (plasma)
Soudage cuivre/alliages PAW comparable GTAW. Argon, hélium, mélanges pour tous alliages. Hydrogène JAMAIS pour souder cuivre.
PAW deux avantages sur GTAW :
- Tungstène masqué et entièrement protégé, réduit grandement contamination électrode, surtout alliages bas point ébullition (laitons, bronzes, bronzes phosphore, bronzes aluminium).
- Panache d'arc construit donne énergies d'arc plus hautes en minimisant croissance ZAT. Comme GTAW, pulsation courant et rampe courant utilisables. Équipement PAW miniaturisé pour travail complexe : microplasma.
PAW cuivre/alliages peut être autogène ou avec métal d'apport. Sélection apport identique GTAW. Automatisation/mécanisation aisément réalisée, préférable à GTAW où contamination limite efficience. Positions soudage PAW identiques GTAW. Mode trou de serrure plasma évalué sections épaisses position verticale montante. Infos GTAW généralement applicables PAW.
Soudage SAW (arc submergé)
Soudage forte épaisseur (tube tôle lourde) par opération arc métal continu sous flux granulaire. Désoxydation effective et réactions scories-métal pour composition métal soudure critique, SAW encore en développement cuivre. Variation pour rechargement/durcissement. Flux commerciaux pour cupronickel.
Métallurgie alliages et soudabilité
Métaux communs alliés au cuivre : aluminium, nickel, silicium, étain, zinc. Autres éléments quantités mineures pour améliorer caractéristiques (corrosion, usinabilité).
Neuf groupes cuivre/alliages :
- Cuivres : ≥99,3 % Cu
- Alliages haute teneur cuivre : ≤5 % éléments alliage
- Alliages cuivre-zinc (laitons) : ≤40 % Zn
- Alliages cuivre-étain (bronzes phosphore) : ≤10 % Sn, 0,2 % P
- Alliages cuivre-aluminium (bronzes aluminium) : ≤10 % Al
- Alliages cuivre-silicium (bronzes silicium) : ≤3 % Si
- Alliages cuivre-nickel : ≤30 % Ni
- Alliages cuivre-zinc-nickel (argents nickel) : ≤7 % Zn, 18 % Ni
- Alliages spéciaux : éléments pour propriété spécifique (ex: usinabilité).
Noms communs : cuivre sans oxygène (99,95 % Cu), cuivre béryllium (0,02-0,2 % Be), laiton Muntz (Cu40Zn), laiton naval (Cu-39,5Zn-0,75Sn), bronze commercial (Cu-10Zn).
Propriétés
Propriétés physiques importantes pour soudage : température fusion, coefficient dilatation thermique, conductivité électrique/thermique. Certains éléments alliage diminuent conductivités cuivre/alliages.
Soudabilité
Plusieurs éléments alliage ont effets prononcés sur soudabilité. Petites quantités éléments volatils toxiques souvent présents. Ventilation efficace critique vs métaux ferreux.
Zinc réduit soudabilité laiton proportion % zinc. Point ébullition bas → vapeurs toxiques soudage cuivre-zinc.
Silicium effet bénéfique bronzes silicium : actions désoxydante et fondante.
Étain
Étain augmente susceptibilité fissuration à chaud 1-10 %. Moins volatil/toxique que zinc. Pendant soudage, étain peut s'oxyder préférentiellement vs cuivre → piégeage oxyde → résistance réduite.
Oxydes tenaces
Béryllium, aluminium, nickel forment oxydes tenaces à éliminer avant soudage. Formation pendant soudage prévenue par gaz protection ou flux + courant approprié. Oxydes nickel interfèrent moins que béryllium/aluminium. Argents nickel et cupronickel moins sensibles au type courant. Alliages béryllium produisent fumées toxiques.
Oxygène
Oxygène peut causer porosité et réduire résistance cordons certains alliages cuivre sans phosphore/désoxydants suffisants. Oxygène gaz libre ou oxyde cupreux. Alliages soudés communément contiennent désoxydant (P, Si, Al, Fe, Mn).
Fer et manganèse n'affectent pas significativement soudabilité alliages les contenant. Fer 1,4-3,5 % certains laitons, bronzes Al, cupronickel. Manganèse mêmes alliages, concentrations plus faibles.
Additifs usinage libre
Plomb, sélénium, tellure, soufre ajoutés pour usinabilité. Bismuth commence utilisé alliages sans plomb. Ces agents mineurs, améliorant usinabilité, affectent significativement soudabilité : susceptibilité fissuration à chaud. Effet adverse evident ~0,05 %, plus sévère concentrations élevées. Plomb le plus nocif fissuration à chaud.
Facteurs affectant soudabilité
Outre éléments alliage, autres facteurs : conductivité thermique alliage, gaz protection, type courant, design joint, position soudage, état surface/propreté.
Effet conductivité thermique
Comportement cuivre/alliages pendant soudage fortement influencé par conductivité thermique. Soudage cuivres commerciaux/alliages légers haute conductivité : type courant et gaz protection doivent donner apport chaleur max au joint. Contre dissipation rapide chaleur hors zone soudage localisée.
Selon épaisseur, préchauffage requis alliages conductivité plus faible. Température inter-passe = préchauffage. Cuivres pas traitement thermique post-soudage fréquent comme aciers, mais certains alliages peuvent demander refroidissement contrôlé minimiser contraintes résiduelles et fragilité à chaud.
Position soudage
Du à nature fluide cuivre/alliages, position plate utilisée quand possible. Position horizontale pour certains angles droits joints T.
Alliages durcis précipitation
Réactions durcissement précipitation importantes : béryllium, chrome, bore, nickel, silicium, zirconium. Attention soudage alliages cuivre durcis précipitation : éviter oxydation et fusion incomplète. Souder si possible état recuit, puis traitement durcissement précipitation.
Fissuration à chaud
Alliages cuivre-étain et cuivre-nickel sensibles fissuration à chaud à solidification. Caractéristique alliages large intervalle liquidus-solidus. Contraintes retrait sévères → séparation interdendritique solidification. Minimiser : réduire contrainte soudage, préchauffer ralentir refroidissement/réduire contraintes, réduire ouverture racine/augmenter passe racine.
Porosité
Certains éléments (zinc, cadmium, phosphore) point ébullition bas. Vaporisation pendant soudage → porosité. Minimiser : vitesses soudage plus élevées et métal apport faible en ces éléments.
État surface
Graisse et oxydes surfaces pièce à éliminer avant soudage. Brossage métallique ou trempage brillant. Calamine bronzes Al/Si éliminée distance ≥13 mm zone soudage, moyens mécaniques. Graisse, peinture, crayon, saleté atelier sur cupronickel → fragilisation, éliminer avant soudage. Calamine cupronickel : meulage/décapage ; brossage inefficace.
Alliages électrodes cuivre
Idéal : résistance compression acier outil + conductivité argent. N'existe pas. Plusieurs alliages cuivre développés. Tous matériaux RWMA recommandés : températures recuit/ramollissement > cuivre pur, résistance compression/usure améliorées. Conductivité sacrifiée pour résistance/usure.
Classes alliages cuivre RWMA :
Classe 1 : Soudage aluminium/matériaux haute conductivité. Plus conductive RWMA. Plus tendre (plus faible résistance/usure).
Classe 2 : La plus utilisée/recommandée. Large gamme aciers. Points, cordons, projections, fils croisés. Conductivité légèrement < classe 1, résistance/usure supérieures.
Classe 3 : Conductivité la plus faible, mais résistance la plus haute des 3 grades principaux. Applications où résistance/usure impératives.
Robot industriel
- Accélérer la production : comment les robots industriels réduisent drastiquement les temps de cycle en machine tending
- Augmenter la rentabilité et la productivité avec les robots de soudage industriels avancés
- Robots industriels modernes : transformer la production et la qualité
- Quand les robots construisent des robots : l'avenir de l'automatisation industrielle
- Exploiter les robots portiques : élever l'automatisation dans la fabrication
- Débloquer l'automatisation du soudage : qualité, coûts, production accélérée
- Du manuel au moderne : l'évolution des robots de soudage KUKA
- Optimiser l'efficacité du soudage par points avec pinces servo-commandées
- Soudage aluminium de précision avec robots Fanuc pour l'excellence automobile