



Étude de cas : La mise à niveau des variateurs ABB améliore les performances d'un refendeur-rembobineur dans une grande papeterie
Les États-Unis, selon le Réseau Fédéral pour la Durabilité, consomment environ 8 millions de tonnes de papier de bureau chaque année — de quoi construire un mur de 20 pieds de haut s'étendant sur 6 815 miles. Pour suivre cette demande, les papeteries poursuivent sans relâche des améliorations d'efficacité et de qualité. Parmi les nombreuses machines impliquées dans la fabrication du papier, le refendeur-rembobineur est indispensable.
Un refendeur-rembobineur déroule des bobines massives depuis la ligne principale de fabrication, les coupe en sections plus petites et les rembobine en bobines gérables pour la distribution. En tant qu'étape finale de production, toute défaillance de cette machine peut arrêter l'ensemble de l'usine.
Composé de multiples moteurs et unités de contrôle, le refendeur-rembobineur est l'un des équipements les plus sophistiqués d'une papeterie. Au cœur de son fonctionnement se trouve le contrôle de tension, qui dicte la qualité des bobines de papier. Des forces constantes doivent être appliquées tout au long du processus pour assurer un suivi de bande flawless, un refendage précis et des profils de densité de bobine appropriés.
Au-delà du contrôle de nip, la qualité de la bobine dépend de la performance des entraînements. Le rembobineur doit fonctionner comme un système coordonné, délivrant un contrôle serré de vitesse et de couple à travers des cycles continus d'arrêt à vitesse maximale et de décélération. De légères inexactitudes peuvent causer des ruptures de feuille, des bords rugueux, du télescopage, des décalages ou des blocages, entraînant des arrêts, des bobines rebutées et du profit perdu.
Objectif : Production continue à haute vitesse
Pour booster productivité et efficacité, une grande papeterie du sud-est des États-Unis a choisi de reconstruire son refendeur-rembobineur et d'intégrer la technologie la plus récente. La mise à niveau visait à améliorer la qualité des bobines, augmenter la vitesse machine au niveau maximal et éliminer les arrêts coûteux.
L'usine a collaboré avec SDS Inc., un intégrateur systèmes basé aux États-Unis spécialisé dans la conception de contrôle pour le papier et la manipulation de bande. SDS a évalué le système existant et livré une solution rentable qui exploitait les moteurs et composants actuels, installant les variateurs AC ACS800 à la pointe d'ABB aux côtés des nouveaux variateurs DC DCS800 — le variateur DC le plus avancé de sa classe — et les complétant avec Intelli‑Wind de SDS, un HMI rembobineur deux tambours populaire offrant contrôle TNT, recettes, consignes numériques et graphiques, permissifs et diagnostics.
Les ingénieurs SDS ont visité l'usine plusieurs fois pour évaluer la situation. Ils ont identifié plusieurs problèmes affectant le refendeur-rembobineur existant.
« Il est impératif de comprendre la perspective de chaque partie prenante », dit John Parker, ingénieur commercial senior chez SDS. « L'équipe maintenance a soulevé des inquiétudes sur les défaillances de composants et le besoin de contrôle précis de la température dans la salle des variateurs pour prévenir la dérive analogique. La production voulait plus de disponibilité, meilleure qualité de bobines et équipement moderne. Notre partenariat avec ABB nous a permis d'atteindre ces objectifs. »
Équipement obsolète : Inefficace et coûteux à maintenir
Experts ABB et SDS ont noté que l'usine exploitait des systèmes de variateurs âgés de 25‑30 ans — une tendance croissante chez les fabricants. Le système de variateur du refendeur-rembobineur devenait de plus en plus cher à réparer, avec des composants obsolètes qui ne pouvaient plus être remplacés. L'équipement analogique nécessitait une attention constante à cause de la dérive, et le vieux câblage a commencé à se fracturer aux points de charnière. Les assemblages mécaniques tenant les assemblages thyristors et fusibles étaient irréparables, et les modules de puissance faisaient face à des problèmes d'intégrité structurelle.
Craig Tierno, ingénieur d'application senior chez SDS, a expliqué que remplacer les régulateurs analogiques par des homologues numériques tout en gardant le pont de puissance existant était impraticable. Les thyristors à l'intérieur des modules de puissance n'étaient plus fiables, donc SDS a recommandé une mise à niveau complète du système de variateur et contrôle pour améliorer fiabilité et performance.
« Si un module de puissance DC est encore dans son cycle de vie, nous suggérons généralement de le rétrofitter avec un nouveau front-end numérique haute performance (DFE) pour améliorer la régulation tout en gardant les thyristors existants », a dit Tierno. « Dans ce cas, ce n'était pas viable. »
Nouvelle technologie synergique avec les variateurs
Pendant la recherche d'une solution variateur, SDS a découvert qu'ABB développait un nouveau variateur DC compatible avec ses produits AC, partageant les mêmes outils logiciels et modules de communication. Cette compatibilité a rendu possible l'intégration transparente des composants DC et AC.
L'Amérique du Nord héberge encore une grande base installée de moteurs DC sur une large gamme de puissance et vitesse. Ces moteurs peuvent vivre longtemps avec une maintenance appropriée, donc les clients ne sont généralement pas pressés de les remplacer. Trouver un fournisseur comme ABB qui innove continuellement la technologie de contrôle pour ces moteurs a donné à SDS un avantage clair dès le départ.
Le retrofit a installé quatre variateurs ABB DCS800. Le premier gérait le moteur de déroulement de 500 ch qui régule la tension pour la bobine mère géante. Le second contrôlait le rouleau d'entrée de 50 ch qui transporte le papier vers le refendeur. Le troisième et le quatrième variateurs géraient les tambours avant et arrière de 250 ch, qui fournissent la référence de vitesse machine et le couple de profilage à la bobine rembobinée. Tous les variateurs DC étaient dimensionnés pour tolérer 200 % de limite de courant pendant une minute en raison des grosses bobines et du couple exigeant.
Deux variateurs AC ACS800, chacun de 15 ch, alimentaient les extrémités du rouleau de pression, fournissant la force verticale pour le couple d'accélération et décélération. La taille du cadre moteur a été choisie selon la puissance et le style de ventilation, car les moteurs sont montés dans un cadre de rouleau de pression mobile.
Nouvelles cellules de charge pour le contrôle de tension
Les vieilles cellules de charge sur la section de déroulement ont été remplacées par les transducteurs Pressductor style PillowBlock d'ABB (unités PFTL). Ces unités ont été sélectionnées pour leur compatibilité physique directe et leur pré-étalonnage, améliorant le contrôle de tension tout en réduisant temps et coûts d'installation.
Plateformes compatibles ; Retrofit avec moteurs DC existants
Les intégrateurs ont trouvé le DCS800 idéal pour les équipes ingénierie et IT de l'usine, déjà familières avec l'exploitation et la mise en service des variateurs DC. L'ACS800 complémentaire d'ABB, avec un look and feel similaire, a rendu la transition vers l'AC fluide.
« Assurer que les variateurs DC complétaient le produit AC sur la même plateforme était critique », a dit Tierno. « Cette synergie permet aux rétrofitteurs de fournir une technologie de pointe et une régulation exceptionnelle à une fraction du coût d'un remplacement complet du système de puissance. »
Contrôle maître via logiciel d'exploitation rembobineur
En tandem avec les variateurs, SDS a installé son logiciel iWind d'exploitation rembobineur, conçu pour optimiser le profil et la qualité de la bobine. Le logiciel offre l'arrêt automatique, recettes produits, consignes numériques et graphiques, permissifs et diagnostics complets. L'interface intuitive fusionne l'équipement de contrôle directement avec le matériel variateur, simplifiant le dépannage et la maintenance.
Axé sur tension, nip et couple (TNT), SDS a conçu une architecture répondant au besoin de l'usine pour une qualité de bobine améliorée. La fonction d'arrêt automatique a adressé les problèmes de longueur et diamètre de produit, tandis que les pages permissives et diagnostiques donnaient aux opérateurs une assistance rapide, réduisant les appels maintenance. Le système de recettes permettait aux opérations de configurer les commandes rapidement et de maintenir la cohérence produit.
Panneaux surélevés pré-assemblés permettent une installation en cinq jours
Le retrofit a exploité la construction existante — un design panneau ouvert propre nécessitant un espace minimal en salle de contrôle. Au lieu d'armoires au sol, tous les modules de puissance, disjoncteurs et composants étaient disposés sur des panneaux surélevés. Cette approche a permis à SDS de pré-assembler un sous-panneau séparé pour chaque variateur, testant les variateurs individuellement et collectivement avant la démolition de l'ancien équipement. Des tests approfondis de communications, logiciel d'application et fonctionnalité variateur ont précédé l'installation et la mise en service.
La mise en place et la mise en service se sont déroulées sans accroc. Les ingénieurs SDS ont passé environ quatre semaines à concevoir les schémas, créer les logiciels variateur et contrôleur, et construire les panneaux. Après une phase de test de deux semaines, l'équipe a installé le nouvel équipement dans le délai de cinq jours requis par l'usine. Les ingénieurs sont restés sur site plusieurs jours après le démarrage pour assurer une transition sans heurts pour les opérateurs de l'usine.
Combinaison gagnante pour une disponibilité optimale
Depuis l'installation des variateurs DCS800 et ACS800, complétés par le logiciel iWind, l'usine a atteint ses objectifs : production plus élevée, efficacité vitesse max, qualité bobine supérieure, maintenance réduite et arrêts minimaux. Ils ont virtuellement éliminé les arrêts précédents causés par des dysfonctionnements de composants.
« Nous sommes satisfaits des produits et du support ABB, et prévoyons de continuer avec ABB pour de futurs projets », a dit Parker. « Actuellement, nous avons huit projets de fabrication de papier en cours, pour lesquels nous recommandons les ACS800, DCR‑ ou DCS‑800 d'ABB pour diverses applications. »
Tierno a ajouté : « Notre relation avec ABB et l'équipe de New Berlin a été très gratifiante. Ils ont fourni une excellente livraison produit et formation sur le nouveau DCS800. »
Les produits ABB donnent à SDS les ressources et la flexibilité nécessaires pour satisfaire les besoins spécifiques et le budget de chaque client.
ABB et SDS ont une autre raison de célébrer : cette installation en papeterie marque la première fois qu'un DCS800 a été intégré dans un package système complet aux États-Unis. Avec l'évolutivité quasi illimitée du DCS800, l'équipe se réjouit de fournir variateurs et logiciels aux clients pour de nombreuses années à venir.

Schéma du retrofit variateurs DC et AC du refendeur-rembobineur dans une grande papeterie du sud-est.
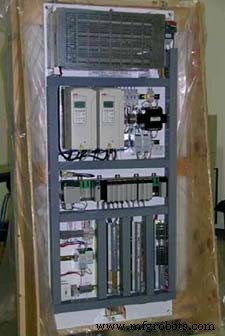
Panneau Maître, contenant les variateurs AC ACS800 Rouleau de Pression ABB et le Contrôleur Maître.
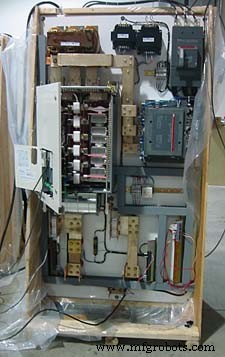
Variateur Déroulement – le nouveau ABB DCS800 lors des tests système.
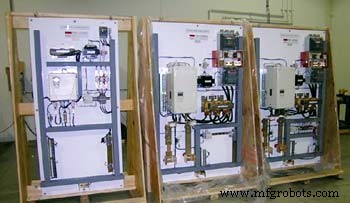
De gauche à droite : Bobine Papier, panneaux Tambour Avant, Tambour Arrière avec variateurs DC ABB DCS800. Le pré-assemblage des panneaux a permis d'installer l'ensemble du retrofit du refendeur-rembobineur en cinq jours.
Pour en savoir plus sur ce sujet, visitez www.abb.us/drives ou contactez Thomas Junger, chef de ligne produit, ABB Inc., au 262‑785‑3377 ou Thomas.junger@us.abb.com.
Entretien et réparation d'équipement
- Systèmes de récompense conjoints : favoriser la collaboration et les résultats entre services d'usine
- Catalyst Paper améliore la performance de ses usines grâce à l'initiative de fiabilité Ivara
- Deming & Drucker : un cadre éprouvé pour une planification et ordonnancement de maintenance efficaces
- La réparation de turbine à 10 millions $ : réduction des coûts, meilleures pratiques et conséquences juridiques
- Comment l'usine SAPPI d'Ehingen utilise la surveillance d'état pour booster efficacité et fiabilité
- Iggesund Paperboard réduit les coûts avec les diagnostics prédictifs de vannes de contrôle Emerson Fisher
- Réparer ou remplacer : Étude de cas d'une broyeuse de 10 ans
- Réponse rapide : comment nous avons résolu une crise d'arrêt machine pour un grand fabricant de cosmétiques
- Étude de cas : Panne de commande table plasma MG Industries et réparation rapide sans temps d'arrêt