



Ourletage de tôlerie : Techniques, types et avantages pour une fabrication durable
Les fabricants s'appuient sur une gamme de méthodes de travail du métal pour améliorer à la fois la fonction et l'esthétique des composants en tôle. L'ourletage de tôlerie est l'une des techniques les plus courantes utilisées pour renforcer les bords et livrer une finition polie.
Cet article explique les fondamentaux de l'ourletage de tôlerie, ses applications pratiques et comment obtenir les meilleurs résultats. Il passe aussi en revue les principaux types d'ourlets et discute leurs avantages et inconvénients respectifs.
Qu'est-ce que l'ourletage de tôlerie ?
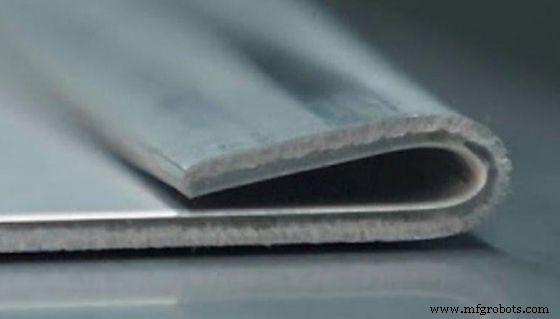
L'ourletage de tôlerie est un processus de formage du métal qui replie le bord d'une tôle sur elle-même, créant un bord à double couche, renforcé. La procédure peut s'appliquer à une large gamme d'épaisseurs, des feuilles minces aux plaques structurelles plus épaisses, bien que la technique soit généralement réservée aux matériaux de faible épaisseur où l'ourletage est faisable sans compromettre l'intégrité.
Les tôles de forte épaisseur (plus de 0,125 po / 3,175 mm) résistent généralement à l'ourletage et sont mieux adaptées à d'autres méthodes de formage. Un ourletage précis est essentiel car il affecte directement la qualité de surface et la durabilité de la pièce.
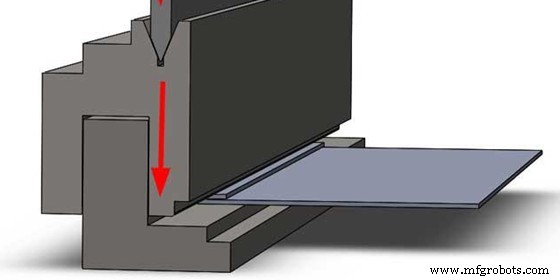
Objectif de l'ourletage de tôlerie
L'ourletage sert deux objectifs principaux :
- Renforcement structurel : Le bord replié devient plus épais et plus rigide, réduisant le risque de fissures, déformations et défaillances de bord sous charge.
- Raffinement visuel : Un ourlet soigneusement fini élimine les bords vifs et non finis, améliorant l'apparence de la pièce et assurant une transition lisse avec les surfaces adjacentes.
Dans le secteur automobile, où durabilité et finition sont critiques, l'ourletage est une pratique standard pour les panneaux de carrosserie, pièces de garniture et composants intérieurs.
Comment fonctionne l'ourletage de tôlerie ?
Bien que les étapes spécifiques varient selon le type d'ourlet, le flux de travail global est constant :
1. Outils requis
- Tôle
- Matrice d'ourletage ou presse plieuse
- Outil d'aplatissage (pinces, rouleau ou presse)
- Outil de finition (marteau, papier de verre)
- Jauge d'inspection (micromètre, pied à coulisse)
2. Préparation
Commencez par aplatir la tôle et enlever tout contaminant. Configurez la matrice d'ourletage à la largeur et l'angle d'ourlet désirés, puis positionnez la tôle pour que le bord à ourler s'aligne avec l'ouverture de la matrice.
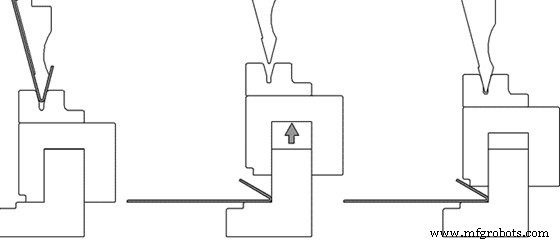
3. Procédure d'ourletage
La matrice ou presse plieuse plie le bord à un angle de 90° et le replie sur la tôle, créant un ourlet. Après le pliage, une action de bridage ferme verrouille la forme, et les outils de finition peuvent lisser toute rugosité.
Deux méthodes d'ourletage courantes sont :
Ourletage par matrice conventionnelle
Utilise un couple poinçon-matrice. La matrice se situe sous la tôle ; le poinçon presse le bord dans la matrice, formant un ourlet précis.
Ourletage par roulage
Emploie un outil à rouler qui plie doucement le bord. Cette méthode est idéale pour les tôles minces ou quand un pli plus doux est requis.
4. Inspection
Post-ourletage, vérifiez que la largeur, l'épaisseur et la finition de surface de l'ourlet répondent aux spécifications. Utilisez un micromètre ou une jauge pour confirmer les tolérances et corriger toute déviation avant de passer aux processus en aval.
4 types d'ourlets de tôlerie
Comprendre les styles d'ourlets aide à sélectionner la bonne approche pour chaque application.
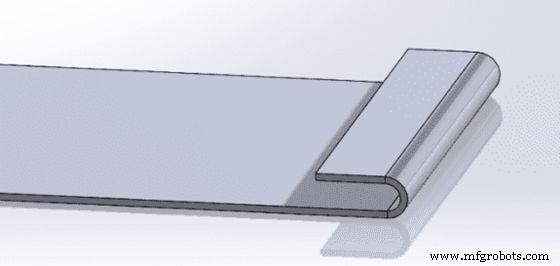
1. Ourlets ouverts
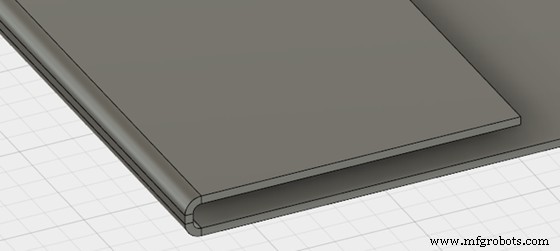
Les ourlets ouverts présentent un bord courbé doux avec une poche d'air centrale, idéaux pour poignées et composants à fort contact. Ils conviennent aux épaisseurs de 0,040–0,125 po (1–3,175 mm) et nécessitent une longueur plate d'au moins quatre fois l'épaisseur de la tôle.
Procédure : plier le bord 30–45°, insérer une cale, et aplatir par-dessus. Tailles d'écart standard : 0,060, 0,090, 0,125, 0,187 et 0,250 po.
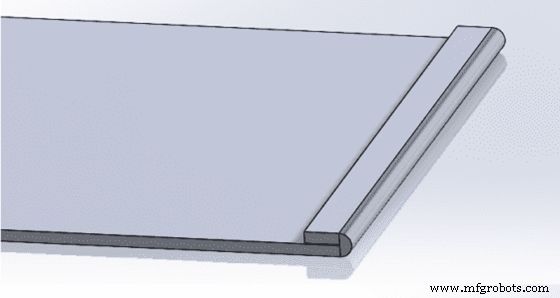
2. Ourlets fermés
Les ourlets fermés (ou ourlets écrasés) produisent un bord complètement affleurant. Ils sont efficaces pour les tôles de 0,040–0,125 po mais peuvent se fracturer si le matériau dépasse 0,125 po (≈3 mm). Assurez une longueur plate d'au moins quatre fois l'épaisseur.
Processus typique : plier 90°, puis presser la tôle sur elle-même. Évitez cette technique avec l'aluminium en raison de sa sensibilité à la fissuration.
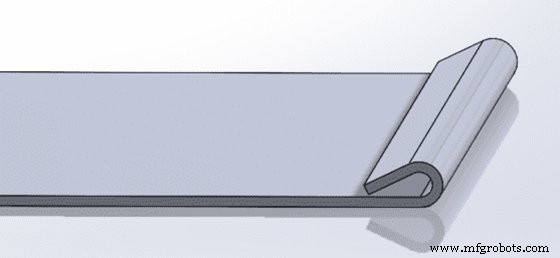
3. Ourlets en goutte (Teardrop Hems)
Ces ourlets forment un pli à 90° suivi d'un roulage en forme de goutte, offrant une protection de bord robuste, surtout pour l'aluminium. Ils sont intensifs en main-d'œuvre et nécessitent un outillage de précision.
4. Ourlets roulés (Rolled Hems)
Les ourlets roulés lissent les bords bruts et sont courants dans les armoires, l'électronique et les portes. Le processus implique un pli à 90° et une action de roulage subséquente pour atteindre une finition arrondie, sûre.
Utilisez une machine à rouler spécialisée pour des résultats constants et une durabilité accrue.
Différents procédés d'ourletage pour pièces en tôlerie
Les fabricants choisissent souvent entre deux méthodes principales d'ourletage basées sur le volume, le coût et la complexité.
Procédé d'ourletage par matrice
Idéal pour la production de gros volumes de panneaux plats, non complexes. Le système matrice-presse offre des temps de cycle bas mais nécessite un investissement initial d'outillage significatif.
Procédé d'ourletage par rouleau
Utilise un rouleau guidé par robotique ou contrôle manuel. Cette approche est polyvalente pour les faibles et gros volumes, entraîne des coûts d'outillage plus bas, mais a généralement des temps de cycle plus longs que l'ourletage par matrice.
Avantages de l'ourletage de tôlerie
Les bénéfices clés incluent :
Résistance et rigidité accrues
Le bord à double couche résiste au gauchissement et maintient l'intégrité structurelle sous charge.
Apparence améliorée
Un ourlet propre, affleurant élimine les bords vifs, améliorant l'esthétique et le confort utilisateur.
Fonctionnalité améliorée
L'ourletage livre un bord sûr et robuste critique dans les applications à haute contrainte comme les panneaux de carrosserie automobile.
Résistance accrue aux dommages
Les bords replis résistent mieux à l'exposition chimique, l'abrasion et les conditions environnementales sévères.
Limitations de l'ourletage de tôlerie
Considérez ces inconvénients avant la mise en œuvre :
Chronophage
La configuration de l'outillage et le processus d'ourletage peuvent être longs, surtout pour les pièces grandes ou complexes.
Nécessite de la main-d'œuvre qualifiée
Les opérateurs doivent être formés pour manipuler l'équipement et ajuster pour les variations de matériau.
Potentiel de déformation ou dommage
Un ourletage incorrect peut mener à un sous-pliage ou sur-pliage, causant gauchissement ou problèmes structurels.
Considérations et conseils pour l'ourletage de tôlerie
Maximisez la qualité et l'efficacité avec ces meilleures pratiques :
Choix du matériau
Adaptez le métal aux besoins de performance. Différents alliages (magnésium, aluminium, acier) demandent des techniques d'ourletage spécifiques.
Alignement correct
Centrez la tôle et alignez le bord précisément avec la matrice pour assurer des ourlets constants.
Sélection de la méthode d'ourletage
Choisissez la méthode qui équilibre vitesse, précision et compatibilité matériau. Une fermeture lente et contrôlée de la matrice prévient les défauts.
Options de finition disponibles
Le ponçage post-ourlet ou le martelage doux peuvent lisser les imperfections et améliorer la finition.
Contrôle qualité
Implémentez l'inspection à chaque étape avec jauges ou micromètres pour confirmer la largeur et l'épaisseur de l'ourlet.
Conclusion
Cet aperçu a clarifié les principes, types et meilleures pratiques de l'ourletage de tôlerie, vous permettant de sélectionner l'ourlet optimal pour votre application. Si vous avez besoin d'une assistance professionnelle, nos ingénieurs expérimentés chez WayKen offrent des services complets d'ourletage, pliage, estampage et formage pour projets de tôlerie sur mesure.
FAQ
Quelles sont les applications courantes de l'ourletage de tôlerie ?
Les industries comme l'automobile, l'aérospatial, le chauffage, le mobilier et l'électronique utilisent l'ourletage pour produire des pièces complexes, durables avec des bords raffinés.
En quoi l'ourletage de tôlerie diffère-t-il du jointoiement (seaming) ?
L'ourletage replie le bord d'une seule tôle sur elle-même, tandis que le jointoiement joint deux tôles séparées pour former une jonction.
L'ourletage de tôlerie est-il cher ?
Les coûts dépendent du matériau, de la complexité du design, du volume et de l'épaisseur. L'ourletage est généralement moins cher que le moulage, le forgeage ou l'estampage car il nécessite un outillage minimal.
Processus de fabrication
- Construire une horloge à tubes Nixie simple avec Arduino – Guide pas à pas
- Talkie-walkie avancé XBee avec Arduino, DAC et amplificateurs audio
- L'acétylène : production, utilisations et manipulation — aperçu complet
- Soudage au gaz de l'aluminium expliqué : Techniques, astuces et meilleures pratiques
- Système Pick-to-Light WiFi Arduino MKR1000 – Projet 2
- 9 Facteurs Clés de Rupture de Taraud : Analyse Expert
- Les olives : De l'arbre à la table — Histoire, production et bienfaits pour la santé
- Guide d'expert pour le choix des matériaux en usinage CNC
- Construire une machine CNC 3-en-1 : Gravure, découpe laser et dessin au stylo