



Comprendre l'état de surface : unités, symboles et tableaux clés
Qu'est-ce que l'état de surface ?
L'état de surface, aussi appelé texture de surface ou topographie de surface, est la nature d'une surface définie par trois caractéristiques : le lay (orientation), la rugosité de surface et l'ondulation. Il comprend les petites déviations locales d'une surface par rapport à l'idéal parfaitement plat (un plan vrai).
La texture de surface est l'un des facteurs importants qui contrôlent le frottement et la formation de couche de transfert pendant le glissement. D'importants efforts ont été faits pour étudier l'influence de la texture de surface sur le frottement et l'usure en conditions de glissement.
Les textures de surface peuvent être isotropes ou anisotropes. Parfois, des phénomènes de frottement stick-slip peuvent être observés pendant le glissement, selon la texture de surface.
Chaque procédé de fabrication produit une texture de surface. Le processus est généralement optimisé pour que la texture résultante soit utilisable. Si nécessaire, un processus additionnel sera ajouté pour modifier la texture initiale.
Ce processus ultérieur peut être le meulage (coupe abrasive), polissage, rodage, sablage abrasif, honing, électroérosion (EDM), fraisage, lithographie, gravure industrielle/chimique, texturation laser, ou autres procédés.
Définition de l'état de surface
L'état de surface, aussi appelé texture de surface ou topographie de surface, est la nature d'une surface définie par les trois caractéristiques de lay, rugosité de surface et ondulation. Il comprend les petites déviations locales d'une surface par rapport à l'idéal parfaitement plat (un plan vrai).
L'état de surface est une mesure de la texture globale d'une surface caractérisée par le lay, la rugosité et l'ondulation. Quand il est censé inclure les trois caractéristiques, on l'appelle souvent Texture de Surface pour éviter la confusion, car les machinistes font souvent référence à la Rugosité de Surface comme État de Surface. Un autre terme, analogue à Texture de Surface, est Topologie de Surface.
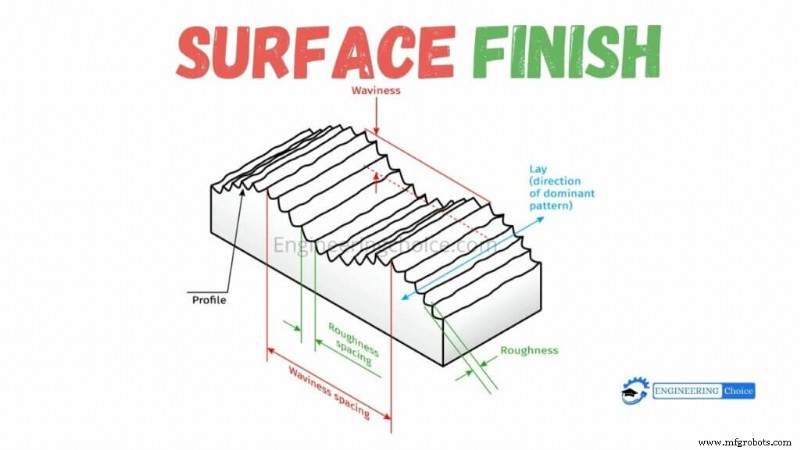
Ce diagramme donne une idée de la relation entre Ondulation, Lay et Rugosité :
Lay (Orientation)
Le lay est le terme utilisé pour décrire le motif dominant sur une surface et l'orientation de ce motif. Il est généralement produit par le processus de fabrication et peut être parallèle, perpendiculaire, circulaire, croisé, radial, multi-directionnel ou isotrope (non-directionnel). Nous discuterons des symboles et de l'interprétation du lay dans la section Symboles ci-dessous.
Ondulation
L'ondulation désigne les variations d'état de surface les plus largement espacées. Ces imperfections périodiques sont plus grandes que la longueur d'échantillonnage de rugosité mais assez petites, courtes et régulières pour ne pas être considérées comme des défauts de planéité.
Causes courantes : déformation par chauffage/refroidissement et défauts d'usinage dus au chatouillement ou à la déflexion.
L'ondulation est mesurée sur une longueur d'évaluation, générant un profil d'ondulation pour cette longueur. Ce profil n'inclut pas les irrégularités dues à la rugosité, la planéité ou les variations de forme.
L'espacement d'ondulation (Wsm) est l'espacement crête-à-crête des ondes, tandis que la hauteur d'onde est définie par l'ondulation moyenne (Wa) ou l'ondulation totale (Wt).
Les exigences d'ondulation sont moins courantes que celles de rugosité, mais peuvent être importantes pour certaines pièces, comme les chemins de roulement ou surfaces d'étanchéité.
Rugosité de surface
La rugosité de surface, souvent abrégée en rugosité, fait référence aux petites irrégularités de la géométrie de surface. C'est l'aspect le plus couramment spécifié, mesuré et calculé de l'état de surface, et beaucoup utilisent le terme « État de Surface » pour ne décrire que la rugosité.
Symboles d'état de surface
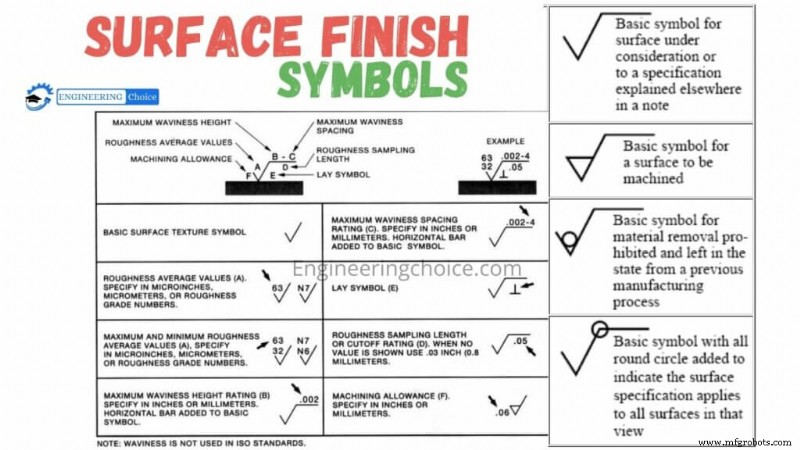
Le symbole de base est une coche avec la pointe reposant sur la surface à spécifier. Les variations de ce symbole fournissent des instructions supplémentaires comme décrit dans le tableau ci-dessous.
Unités d'état de surface
Ra – Rugosité moyenne
Ra est aussi connu comme Moyenne Arithmétique (AA) ou Moyenne Ligne Centrale (CLA). C'est la rugosité moyenne dans la zone entre le profil de rugosité et sa ligne moyenne. Graphiquement, Ra est la surface entre le profil de rugosité et sa ligne centrale divisée par la longueur d'évaluation. Cette longueur est normalement cinq longueurs d'échantillonnage où chaque longueur d'échantillonnage équivaut à une longueur de coupure.
Ra est de loin le paramètre d'état de surface le plus utilisé. Une raison est qu'il est assez facile de prendre la valeur absolue d'un signal et de l'intégrer avec de l'électronique analogique, donc Ra pouvait être mesuré par des instruments sans circuits numériques.
Ra, bien que courant, ne suffit pas à caractériser complètement la rugosité d'une surface. Selon l'application, des surfaces avec le même Ra peuvent se comporter très différemment. Voici 4 surfaces avec le même Ra et des formes très différentes.
Pour distinguer ces différences, plus de paramètres sont nécessaires.
Rmax – Distance verticale du pic le plus haut à la vallée la plus basse
Rmax est particulièrement sensible aux anomalies comme rayures et bavures qui ne sont pas évidentes avec des mesures basées sur des moyennes comme Ra.
Rz – Préféré par de nombreux Européens
Rz est souvent préféré à Ra en Europe, particulièrement en Allemagne. Au lieu de mesurer depuis la ligne centrale comme Ra, Rz mesure la moyenne des 5 plus grandes différences pic-vallée sur cinq longueurs d'échantillonnage. Alors que Ra est relativement insensible à quelques extrêmes, Rz y est très sensible puisqu'il est conçu pour les mesurer.
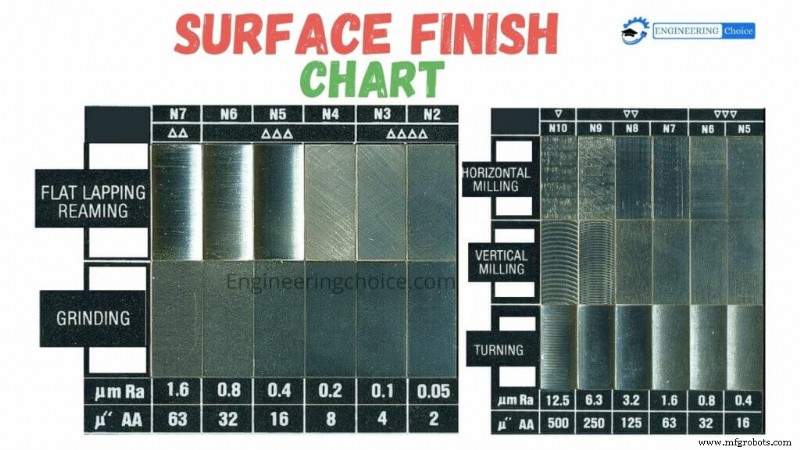
Tableau d'état de surface
Points clés à retenir
- L'état de surface comprend ondulation, lay et rugosité, mais il est courant que seule la rugosité soit spécifiée sur les plans techniques.
- Ra est la rugosité moyenne, et sous-estime les variations de hauteur de surface.
- Rz est la profondeur moyenne de rugosité, et approxime la taille des variations de hauteur les plus sévères.
- Ra < Rz dans la plupart des cas. Conversion approximative : 7,2 x Ra = Rz (estimation grossière seulement)
- Il est important de savoir si la rugosité est spécifiée en unités SI (micromètres) ou anglaises (micro-pouces).
- Les surfaces plus lisses sont plus chères car elles nécessitent plus de processus de fabrication. Donc, la finition la plus rugueuse acceptable doit être spécifiée pour minimiser les coûts.
Processus de fabrication
- Comprendre la rugosité de surface : unités, tableaux et techniques de mesure
- Comprendre l'état de surface : unités, symboles et tableaux pratiques
- Maîtriser la coulée d'aluminium en sable : techniques pour une finition de surface supérieure
- Maîtriser la finition de surface : guide complet de mesure et de fonction
- Obtenir une finition de surface supérieure avec le moulage à la cire perdue
- DIN 1725-1 Grade 3.3211 T4 Aluminium – Alliage résistant à la corrosion, anodisable et soudable
- DIN 1725-1 Grade 3.3211 T6 – Alliage aluminium 6063 premium pour applications résistantes à la corrosion
- Les Bonnes et Mauvaises Pratiques Essentielles pour une Finition de Surface Supérieure des Pièces Usinées CNC
- Rectification de surface expliquée : avantages et applications pour la fabrication