



Maîtriser le brasage : Types, techniques et guide étape par étape
Si vous démontez tout appareil électronique avec circuit imprimé, vous verrez les composants fixés par brasage. Le brasage joint deux ou plusieurs pièces électroniques en faisant fondre du brasage autour de la connexion. Bien que créant une connexion permanente, elle est réversible avec un outil de débrasage.
Aujourd'hui, nous apprenons tout sur le brasage : définition, applications, processus.
Qu'est-ce que le brasage ?
Procédé d'assemblage joignant différents métaux en fondant du brasage. Brasage = alliage métallique (généralement étain-plomb) fondu au fer chaud. Fer chauffé > 315 °C (600 °F), refroidit = liaison électrique forte.
Contrairement au soudage, pièces non fondues. Brasage fort (brazing) ne fond pas pièce mais métal d'apport fond à T° plus haute que brasage tendre. Historiquement plomb dominant, mais préoccupations environnement/santé → alliages sans plomb pour électronique/plomberie.
Qu'est-ce que la brasure (solder) ?
Alliage métallique fusible créant liaison permanente entre pièces métalliques. Brasure fondue pour adhérer/connecter pièces après refroidissement, exige alliage point fusion inférieur aux pièces jointes.
Brasure doit résister oxydation/corrosion dégradant joint. Brasure connexions électriques = caractéristiques électriques favorables.
Brasure tendre : point fusion 90-450 °C (190-840 °F), électronique, plomberie, tôlerie. Alliages 180-190 °C (360-370 °F) = plus courants. Brasage > 450 °C = « brasage fort », « brasage argent », ou brasure forte (brazing).
Proportions spécifiques : alliages eutectiques = point fusion minimal mélange, coïncide point solidification. Non-eutectiques : solidus/liquidus distincts, transitions liquide/solide distinctes.
Mélanges non-eutectiques = pâte particules solides dans matrice fondue phase bas point fusion à haute T°. Électronique : si joint perturbé état « pâteux » avant solidification complète = mauvaise connexion électrique. Brasure eutectique réduit ce problème.
État pâteux non-eutectique exploité plomberie : moulage brasure refroidissement, ex: joint étanche tubes = « joint essuyé ».
Électronique : fil brasure épaisseurs variées brasage manuel (fer/pistolet), avec âme flux. Aussi pâte T° ambiante, foil préformé forme pièce (production mécanisée), « pastilles » enroulées joint fondues flamme (réparations terrain sans fer).
Comment fonctionne le brasage ?
Brasure fondue chaleur fer connecté contrôleur température. Chauffe > point fusion ~315 °C (600 °F) → fond → refroidit = joint brasé.
Au-delà connexions électriques fortes, brasure retirable outil débrasage.
Brasure = alliage métal connexions fortes permanentes : joints cuivre circuits imprimés, joints tubes cuivre. Types/diamètres : plomb/sans plomb, 0,032″-0,062″. À l'intérieur, âme = flux, matériau renforce/améliore propriétés mécaniques.
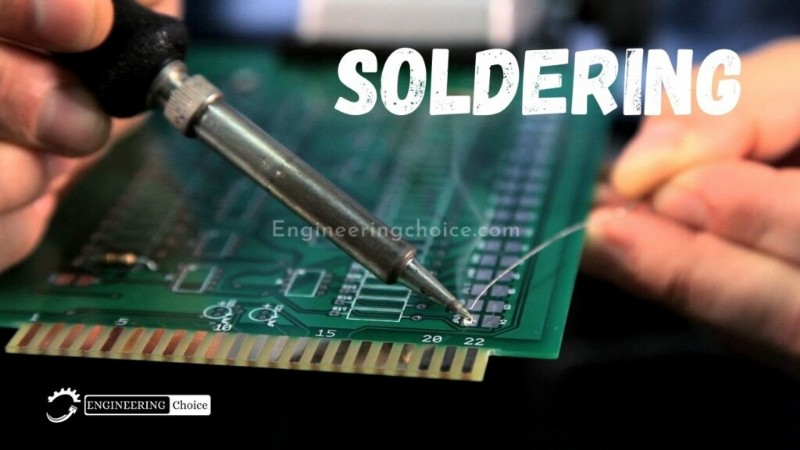
Quels métaux utilisés ?
Métaux d'apport brasage = base plomb (brasure plomb). Réglementations → remplacés par brasures sans plomb : antimoine, bismuth, laiton, cuivre, indium, étain, argent.
Quel flux pour brasage ?
Impuretés possibles : huile, saleté, oxydation point connexion. Flux empêche oxydation, parfois nettoie métal à sec. Flux colophane (rosin) = résistance mécanique + contact électrique. Parfois agent mouillant réduit tension superficielle.
Types de brasure
3 catégories : sans plomb, base plomb, flux. Base plomb = plus fiable, privilégiée applications critiques (médical électronique, aérospatial).
Nombreux types marché = choix difficile. Heureusement, 3 catégories principales :
- Brasure base plomb : révolution électronique. Mélange courant 60/40 (étain/plomb) point fusion ~180-190 °C. « Brasure tendre ». Étain = point fusion bas, plomb = inhibe whiskers étain. Plus étain = meilleures résistances traction/cisaillement.
- Brasure sans plomb : développée restriction UE plomb électronique. US : avantages fiscaux sans plomb. Whiskers étain atténués : recuit moderne, additifs nickel, revêtements conformes. Point fusion généralement plus haut brasures conventionnelles.
- Brasure âme flux (Flux core) : « bobine fil » avec agent réducteur âme. Flux libéré brasage = réduit (inverse oxydation) métal point contact = connexion électrique plus propre. Améliore mouillage brasure. Électronique : flux = colophane. Âmes acide = réparations métal/plomberie, PAS électronique.
Comment braser
Brasage = joindre 2+ pièces électroniques fondant brasure autour connexion. Brasure = alliage métal, refroidit = liaison électrique forte. Réversible outil débrasage.
Démonstration application réelle : braser LED sur circuit imprimé.

Étape 1 : Monter le composant : Insérer fils LED trous circuit. Retourner carte, plier fils 45° vers l'extérieur. Aide meilleur joint pastille cuivre, empêche chute pendant brasage.
Étape 2 : Chauffer le joint : Fer allumé, réglage 400 °C si ajustable. Pointe fer sur pastille cuivre ET fil résistance simultanément. Maintenir 3-4 s chauffer pastille et fil.
Étape 3 : Appliquer brasure sur joint : Garder fer sur pastille/fil, toucher connexion brasure. IMPORTANT : ne pas toucher brasure directement pointe fer. Joint doit être assez chaud fondre brasure au contact. Joint trop froid = mauvaise connexion.
Étape 4 : Couper les fils : Retirer fer, laisser brasure refroidir naturellement. NE PAS souffler = mauvais joint. Refroidi → couper fils excédentaires.
Bon joint : lisse, brillant, forme volcan/cône. Juste assez brasure couvrir joint entier, pas boule ni débordement fil adjacent.
Comment braser des fils
Mains tierces ou pince recommandées.
Dénuder isolant extrémités deux fils. Fils multibrins : torsader brins doigts. Fer chauffe, pointe sur extrémité un fil. Maintenir 3-4 s.
Fer en place, toucher fil brasure jusqu'à enrobage complet. Répéter autre fil. Deux fils étamés superposés, toucher fer les deux = fond brasure, enrobe uniformément.
Retirer fer, attendre quelques secondes durcissement joint. Gaine thermorétractable sur connexion.
Qu'est-ce que le débrasage ?
Électronique : retrait brasure et composants circuit pour dépannage, réparation, remplacement, récupération.
Débrasage = fondre brasure, retirer joints entre deux matériaux. Électronique : retrait composants électrique PCB dépannage/réparation/remplacement/récupération. Usage principal.
En simple : débrasage = inverse brasage. Annule tout processus brasage. Comme brasage, processus complexe, nécessite compétence. Étapes similaires, mesures sécurité strictes.
Méthodes de débrasage
Plusieurs méthodes, outils/niveaux compétence différents. Liste complète :
1. Fer à braser
Plus simple/facile. Outils : fer + pince.
- Chauffer brasure fer jusqu'à fonte.
- Pousser broches fer, écarter brasure joints.
- Retirer composants pince trous.
- Tirer composants : pression pointes, pas corps = évite dégâts.
Retrait brasure trous : épingle sûreté dans trou = aspire brasure, facilite retrait.
Avantages : fer seul, composants récupérables.
Inconvénients : fer trop longtemps = dégâts carte.
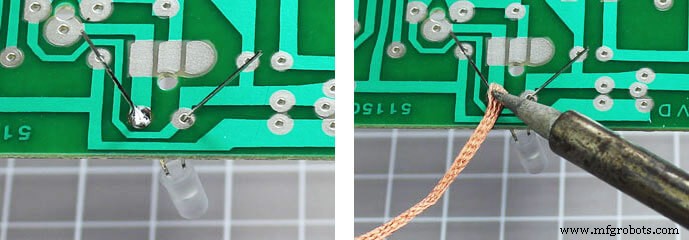
2. Tréfilerie débrasage (Soldering Wick / Desoldering Braid)
Retrait brasure excédentaire post-brasage. Tréfilerie = fils cuivre tressés/entrelacés = tresse débrasage.
Cuivre = bon conducteur chaleur. Brasure attirée chaleur = bobines cuivre aspirent brasure surface.
Certaines tresses avec flux = retrait plus facile. Sans flux : tremper extrémité flux = accélère retrait.
- Entrelacer quelques pouces fils cuivre = tresse.
- Appliquer flux tresse cuivre (tremper).
- Placer portion tresse joint à débraser.
- Fer chaud pointe tresse + broche désirée.
- Attendre quelques secondes : brasure fond, tresse aspire.
- Retirer tresse, couper portion couverte brasure.
- Répéter jusqu'à retrait toute brasure indésirable.
Manipulation tresse : ne pas toucher mains (très chaud). Pince pour tenir/positionner.
Avantages : pas cher, simple, surfaces planes, taille modifiable, composants récupérables.
Inconvénients : tresse non réutilisable (couper portion brasure), positionnement difficile (chaud), trous broches difficile.
3. Pompe débrasage (Desoldering Pump)
Pompe aspire brasure. Pompe = petit aspirateur haute pression. Avant pompe : chauffer/fondre brasure.
- Fer chauffer brasure jusqu'à fonte.
- Presser poire/plonger piston pompe, placer sur brasure fondue.
- Relâcher poire = aspire brasure.
- Certaines : bouton relâche sans presser poire.
- Retirer composants débrasés.
- Répéter jusqu'à retrait excédent brasure.
Certaines pompes avec fer intégré. Élimination brasure pompe : presser/relâcher répétitivement.
Avantages : styles/mécanismes variés, trous broches/petits composants, composants récupérables.
Inconvénients : pompes souvent grosses = espaces étroits difficiles.
4. Pistolet thermique (Heat Gun)
Même principe fer : chauffe brasure retrait composants. Station air chaud alternative. Efficace mais cher.
- Allumer pistolet.
- Fixer PCB fermement (support/pince).
- Pointe pistolet sur brasure jusqu'à fonte.
- Retirer composants pince.
Ne pas tenir trop longtemps = fond/endommage carte.
Avantages : débrasage/retrait composants quelques secondes, composants récupérables.
Inconvénients : chauffe vite = dégâts composants plupart cas inutilisables, parfois carte, risque blessure si imprudent.
FAQ
Qu'est-ce que le brasage ?
Procédé assemblage joignant métaux différents fondant brasure. Brasure = alliage étain-plomb fondu fer chaud. Fer > 315 °C (600 °F) → refroidit = liaison électrique forte.
Qu'est-ce que la brasure ?
Alliage fusible liaison permanente pièces métal. Fondue pour adhérer/connecter refroidissement, alliage point fusion < pièces. Résiste oxydation/corrosion. Caractéristiques électriques favorables.
Types brasure ?
3 types : sans plomb, base plomb, flux. Base plomb = plus fiable, applications critiques (médical, aéro).
Brasage = soudage ?
Termes utilisés indifféremment mais processus/sous-techniques différents. Différence principale : fusion. Brasage = chauffe métal lié mais NE LE FOND PAS.
Méthode brasage ?
Processus joindre pièces métal liaison mécanique/électrique. Alliage bas point fusion (brasure) fondu/appliqué pièces → solidifie = connexion.
Matériel nécessaire ?
- Préchauffeurs brasage
- Mains tierces
- Tapis brasage
- Loupe
- Absorbeur fumée
- Ruban brasage
- Pinces
- Nettoyeur pointe fer (laine laiton)
Deux types brasage ?
3 formes, T° croissantes, résistance joint croissante :
- Brasage tendre (alliage étain-plomb origine)
- Brasage argent (alliage contenant argent)
- Brasure forte (alliage laiton)
Brasage va devenir illégal ?
Interdiction commerce brasure/flux non sans plomb sauf étiquette proéminente : illégal installation/réparation plomberie eau consommation humaine.
Étapes brasage ?
5 étapes brasage vague : 1. Fusion brasure. 2. Nettoyage composants (crucial). 3. Placement PCB. 4. Application brasure. 5. Nettoyage.
Trois types brasage ?
Résumé : base plomb, sans plomb, flux.
Composition brasure ?
Alliages base : étain, plomb, cadmium, zinc, indium. Formes physiques variées application. Lingots brasure = rechargement bains trempage/vague.
Flux nécessaire ?
OUI, possible sans flux. Utile : flux casse oxydes métal. Mais pas indispensable. La plupart brasure âme colophane = fait office flux.
Braser en sécurité ?
- Jamais toucher élément fer.
- Fils chauffés : pince/pinceau.
- Éponge nettoyage humide.
- Toujours remettre fer support hors utilisation. JAMAIS sur plan travail.
- Éteindre/débrancher hors utilisation.
Brasure la plus forte ?
60/40 (60% étain, 40% plomb) = plus chère, liaison plus forte, facile (point fusion bas). 40/60 moins chère, plus difficile. 50/50 bon compromis coût/facilité.
Pourquoi étain dans brasure ?
Mélange étain/plomb = point fusion < deux métaux joints. Soudage = même métal base joint deux parties.
Pourquoi flux brasage ?
Triple rôle : élimine métal oxydé surfaces, scelle air (empêche oxydation), améliore mouillage brasure liquide par amalgamation.
Brasage aussi fort que soudage ?
Liaison = brasure fondue solidifiée. PAS aussi fort que soudage/brasure forte. Pas connexion mécanique. Si mal fait = conduction électrique défaillante.
Braser sur bois ?
Nombreuses finitions surface brasables bon flux. Électronique : brasage cuivre, argent, or... mais bois aussi brasable bon flux.
Sur quoi brasure N'ADHÈRE PAS ?
Surfaces sales/oxydées. Nettoyer surfaces planes acier (laine acier, lime, toile émeri). Nettoyage approfondi crucial. Gratter fil dos couteau/pièce métal plate.
Braser fils électrique OK ?
Règle 110.14 NEC : épissures brasées OK si conformes règles. Variations juridictions locales, mais ancien travail = généralement grandfathered sauf danger incendie.
Braser 230V ?
OUI, brasure fond conditions défaut. Fluide ~180-220°C selon grade, plastique < 120°C.
4 types brasure ?
3 principaux : sans plomb, base plomb, âme flux. Autre : alliage argent. Selon composition alliages. Autres types selon forme, âme, application.
T° fusion brasure ?
Brasure tendre : 90-450 °C (190-840 °F). 180-190 °C (360-370 °F) = plus courants.
Quoi braser ?
Métaux brasables : or, argent, cuivre, laiton, fer. Apport (brasure) fond. Solidifié = lié pièces, jointes. Liaison < brasure forte/soudage.
Avantages brasage ?
- Faible puissance requise
- Basse T° processus
- Pas distorsions thermiques/contraintes résiduelles joints
- Microstructure inchangée chaleur
- Facilement automatisable
- Matériaux dissemblables assemblables
- Grande variété matériaux
- Pièces parois fines assemblables
Substitut flux ?
Vaseline (pétrolatum) = meilleure alternative flux commercial. Cires/eau minérale = antioxydant = flux brasage utilisable.
Colle au lieu brasure ?
AUCUN BON SUBSTITUT BRASAGE. Aucune colle ne conduit électricité ni tient aussi bien que brasure.
Processus de fabrication
- Explorer la 6G : le futur de la connectivité ultra-rapide
- Impression 3D expliquée : types, procédés et fonctionnement
- Comprendre le soudage à l'arc : types, fonctionnement et avantages
- Brasage tendre expliqué : types, techniques et guide étape par étape
- Brasage du Cuivre Expliqué : Techniques et Astuces pour Connexions Solides et Fiables
- Systèmes d'alimentation en fonderie : types, conception et bonnes pratiques
- Comprendre la comptabilité des stocks : Méthodes, types et impact business
- Découpe laser CNC expliquée : processus, types et avantages clés
- Le Polissage Expliqué : Types, Caractéristiques et Avantages