



Comprendre le soudage TIG (GTAW) : Procédé, applications et avantages
Qu'est-ce que le soudage à l'arc sous gaz tungstène (GTAW) ?
Le soudage à l'arc sous gaz tungstène (GTAW), aussi appelé soudage TIG (Tungsten Inert Gas), est un procédé de soudage à l'arc utilisant une électrode tungstène non consommable pour produire le soudage. La zone de soudure et l'électrode sont protégées de l'oxydation et contamination atmosphérique par un gaz de protection inerte (argon ou hélium).
Métal d'apport normalement utilisé, mais certains soudages (autogènes, fusion) n'en nécessitent pas. Avec hélium : soudage héliarc. Alimentation courant constant produit énergie électrique, conduite à travers l'arc via colonne de gaz hautement ionisé et vapeurs métalliques = plasma.
GTAW : sections minces acier inoxydable et métaux non ferreux (aluminium, magnésium, alliages cuivre). Contrôle opérateur supérieur vs soudage à l'arc sous flux (SMAW) ou MIG (GMAW) = soudures plus résistantes, meilleure qualité.
Mais GTAW : plus complexe, difficile à maîtriser, significativement plus lent que la plupart autres techniques. Procédé proche : soudage plasma (arc plus focalisé, souvent automatisé).
Comment fonctionne le soudage GTAW ?
Soudage GTAW manuel = difficile, coordination soudeur requise. Similaire chalumeau : deux mains généralement, une alimente manuellement métal d'apport, l'autre manipule chalumeau. Maintenir arc court sans contact électrode-pièce crucial.
Amorçage arc : générateur haute fréquence (type bobine Tesla) = étincelle électrique. Chemin conducteur pour courant soudage à travers gaz protection, arc initié électrode et pièce séparées (1,5-3 mm).
Arc amorcé : soudeur bouge chalumeau petit cercle = bain de fusion, taille selon électrode et courant.
Séparation constante électrode-pièce, chalumeau recule légèrement, incliné 10-15° vers l'arrière. Métal d'apport ajouté manuellement front bain fusion selon besoin.
Technique soudeur : alternance rapide avance chalumeau (avance bain) et ajout métal d'apport. Baguette retirée bain à chaque avance électrode, mais toujours dans bouclier gaz pour éviter oxydation surface et contamination soudure.
Baguettes bas point fusion (aluminium) : distance arc maintenue dans bouclier gaz. Trop près = fusion baguette avant contact bain.
Fin soudure : courant arc réduit progressivement pour solidifier cratère et éviter fissures fin de soudure.
Gaz de protection en GTAW
Sélection selon matériau soudé. Directives :
- Argon : le plus courant, large gamme matériaux (aciers, inox, aluminium, titane).
- Ar + 2-5 % H2 : hydrogène = gaz légèrement réducteur, soudures plus propres sans oxydation surface. Arc plus chaud/constricté = vitesses plus hautes. Risques : fissuration hydrogène aciers au carbone, porosité alliages aluminium.
- Hélium et mélanges hélium/argon : hélium = température arc plus haute. Vitesses plus hautes, pénétration plus profonde. Inconvénients : coût gaz élevé, amorçage arc difficile.
Construction / Pièces du poste TIG/GTAW
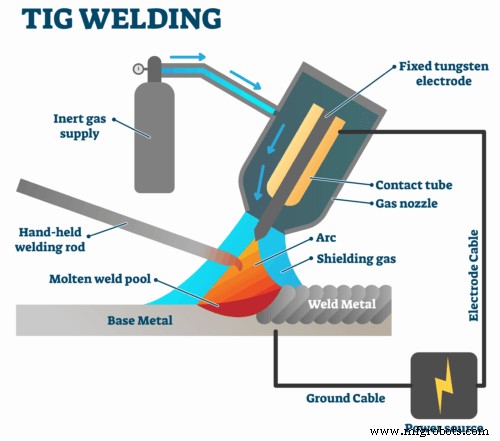
Machine TIG = :
- Alimentation électrique
- Alimentation gaz inerte
- Chalumeau/Porte-électrode
- Électrode tungstène
- Gaz de protection
- Baguette d'apport
1. Alimentation électrique
Courant constant requis (fluctuation = soudure difficile). Deux types :
- CC (DC) : aciers, nickel, titane, etc.
- CA (AC) : magnésium, aluminium, etc.
2. Alimentation gaz inerte
Protection zone soudure gaz atmosphériques (O2, N2, H2). Généralement argon. Détail section gaz protection.
3. Chalumeau
Automatique ou manuel. Construction identique. Manuel = poignée. Automatique = montage machine auto. Refroidissement eau ou air. < 200 A = air ; > 200 A = eau. Intérieur cuivre = conductivité chaleur. Portée fixation électrode tungstène.
4. Électrode tungstène
Non consommable, tungstène ou alliage. Haute résistance température (fusion 3 422 °C). Diamètre 0,5-0,65 mm, longueur 75-610 mm.
5. Gaz de protection
Protègent bain fusion gaz atmosphériques (N2, O2) = porosité, soufflures. Choix selon type soudage, conditions atmosphériques, métal, etc. Généralement argon. Parfois mélanges argon-hélium.
6. Baguette d'apport
Électrode non consommable = parfois besoin matière distincte combler espace entre joints. Matière : acier carbone, aluminium, etc. Selon type joint, matériau pièce, épaisseur, propriétés pièce.
Applications du soudage TIG/GTAW
- Spécialement : réfractaires, tôles, matériaux réactifs.
- Grande variété métaux = plusieurs industries : aérospatial, automobile, réparation, art.
- Aérospatial : avions, engins spatiaux construits partiellement TIG.
- Automobile : construction sûre, durable essentielle.
- Réparation : jouets (chariot, voiture à pédales), outils aluminium, etc.
Avantages du soudage GTAW/TIG
- Solution joints critiques, petites soudures ou précision exceptionnelle requise.
- Large variété métaux.
- Bien fait = soudure haute qualité, haute pureté vs autres assemblages, crucial nombreuses applications.
- Automatique et manuel possible.
- Une des méthodes les plus efficaces pour joindre deux métaux.
- Pas de scories.
- Toutes positions possibles.
Inconvénients du soudage GTAW/TIG
- Pas pour tôles épaisses.
- Complexe = main-d'œuvre hautement qualifiée/professionnelle requise.
- Sécurité : soudeurs exposés lumière intense = risque lésions oculaires.
- Coût services TIG élevé. Varie selon matériaux, étendue projet.
- Processus lent.
FAQ
Qu'est-ce que le GTAW ?
Soudage arc tungstène gaz : électrode tungstène non consommable, protection gaz inerte (argon/hélium).
GTAW = TIG ?
Oui, Tungsten Inert Gas (TIG) = Gas Tungsten Arc Welding (GTAW).
Utilisation GTAW ?
Acier inoxydable, métaux non ferreux (alu, magnésium), applicable presque tous métaux (sauf zinc/alliages).
Procédé GTAW ?
Arc entre électrode tungstène (non consommable) et pièce. Protection mélange gaz inerte. Pas projection/slag. Métal apport source externe (baguette nue).
Inconvénients GTAW ?
- Difficulté : processus le plus difficile à maîtriser, beaucoup compétence opérateur.
- Vitesse : vitesses déplacement lentes, taux dépôt inférieur autres procédés.
- Non-automatisation.
- Coût.
Salaire soudeur GTAW ?
Moyenne ~33 163 $/an, 16 $/h (Californie, USA). Fourchette 31 199 - 39 001 $.
Soudage le plus résistant ?
TIG = soudures plus propres, précises que MIG/autres arcs = plus résistant. Mais selon travail, autre méthode peut convenir.
TIG = soudage à froid ?
Existe procédé TIG appelé « cold welding ». Machine CC/CA avec réglage « cold » : amorçage arc par « zapping » manuel à chaque initiation.
Meilleur gaz TIG ?
Argon = gaz inerte le plus courant TIG. Polyvalent : acier doux, inox, aluminium.
Température TIG ?
> 6 000 °F (3 300 °C). Plus cher que baguette, mais plus propre, polyvalent (acier, alu, laiton...).
Avantages/inconvénients TIG ?
Avantages : précision détaillée, applications/positions variées, soudure métaux complexes, électrodes non consommables. Inconvénients : chronophage, appareils complexes, sécurité, coût gaz inerte.
Soudeurs deviennent-ils aveugles ?
Sans protection yeux arc = flash soudeur (photokératite) : cécité temporaire, douleur intense. Blessures graves = cécité permanente.
Comment affûter tungstène pour arc stable ?
Meule spécialement conçue tungstène (résistance dureté). Affûter droit direction meule à 90°, traces meulage longitudinales.
GTAW vs SMAW ?
SMAW : flux électrode se désintègre = gaz protection. Pas gaz séparé. GMAW : gaz protection (inerte/actif) bouteille. GTAW : gaz inerte bouteille.
Différence GMAW/GTAW ?
GMAW : électrode consommable = fond, dépose sur cordon. GTAW/TIG : électrode non consommable = matière électrode pas déposée.
Avantages/inconvénients GTAW (tableau) ?
| Avantages GTAW | Inconvénients GTAW |
|---|---|
| Soudures propres, haute qualité | Taux dépôt faibles |
| Large gamme métaux | Niveau compétence opérateur élevé |
| Pas projection/slag/étincelles/fumée | Rayons UV plus élevés |
| Toutes positions | Coordination œil-main requise qualité |
Métal le plus dur à souder ?
Aluminium : point fusion, conductivité chaleur, ductilité.
TIG sans gaz possible ?
NON. Gaz requis protéger électrode tungstène ET bain fusion O2. Chalumeaux TIG aussi refroidis par gaz = sans gaz = risque brûler chalumeau.
Soudage sous vide ?
Cimentation/soudage sous vide = solidification naturelle petits objets vide dur. Ex : poussière Lune. Problème premiers satellites US/URSS : pièces mobiles se saisissaient.
Prix bouteille argon ?
Cylindres argon = les plus chers, jusqu'à 350 $ neuf.
CO2 pour TIG ?
NON. TIG = gaz inerte uniquement. Argon pur = standard. Parfois argon/hélium pour sections épaisses alu (chaleur additionnelle).
TIG facile ?
GTAW/TIG = spécifié pour exigences esthétiques, structurelles, normatives strictes. Processus complexe, indiscutablement le plus difficile à apprendre.
TIG nécessite métal apport ?
Non requis, repose sur pointe tungstène chauffer/joindre surfaces directement.
Quoi souder TIG ?
Acier, inox, chromoly, alu, alliages nickel, magnésium, cuivre, laiton, bronze, or. Chariots, cadres vélo, tondeuses, poignées, ailes, etc.
Processus de fabrication
- Soudage MIG vs TIG : Choisir la bonne technique d'arc pour votre projet
- Soudage à l'arc plasma (PAW) : aperçu du procédé, composants et fonctionnement
- Le soudage expliqué : définition, types et applications
- Soudage TIG (GTAW) : procédé, avantages et applications
- Soudage MIG expliqué : principes et maîtrise du procédé
- Soudage au gaz : Procédé, équipements et applications
- Soudage à l'Arc à Fil Fourré (FCAW) : Maîtrisez le Procédé avec Notre Guide Complet
- Soudage à l'arc avec électrode enrobée (SMAW) : guide complet
- Maîtriser le Soudage TIG : Définition, Applications et Différences avec le MIG