



Soudage au gaz de l'aluminium expliqué : Techniques, astuces et meilleures pratiques
Les procédés oxyacétylénique et oxyhydrogène sont les plus couramment utilisés pour le soudage au gaz de l'aluminium et ses alliages. L'hydrogène peut être brûlé avec l'oxygène en utilisant les mêmes buses que l'acétylène. Cependant, la température est plus basse et des buses de plus grande taille sont requises.
Quand acétylène et oxygène sont mélangés dans les bonnes proportions et allumés, la flamme atteint 3482 °C (6300 °F). Assez intense pour fondre tous métaux commerciaux si complètement que les métaux à joindre coulent ensemble pour former une liaison complète par pression mécanique ou martelage.
Sauf sur matériau très fin, du métal supplémentaire en fil/baguette est généralement ajouté au métal fondu pour renforcer légèrement le joint. Si le soudage est correct, la zone de liaison sera aussi forte que le métal de base.
Métaux soudables flamme oxyacétylénique : fer, acier, fonte, cuivre, laiton, aluminium, bronze, nombreux alliages. La flamme sert aussi pour coupage, cémentation, recuit.
Préparation & Traitements du Soudage
Nettoyage du métal de base avant soudage
Bonnes pratiques de nettoyage toujours importantes pour souder l'aluminium. Niveau propreté et préparation requis dépend du niveau qualité désiré dans les cordons. Préparation adaptée avant soudage importante quand fabrications doivent respecter exigences qualité codes fabrication comme AWS D1.2.
Cordons haute qualité bien plus difficiles en aluminium qu'acier. Aluminium a potentiel bien plus grand de problèmes qualité : défaut de fusion, manque pénétration, porosité.
Le film d'oxyde tenace sur aluminium crée défauts de fusion et doit être contrôlé. Haute conductivité thermique = manque pénétration. Haute solubilité hydrogène dans aluminium fondu = porosité, nécessite élimination toute humidité/hydrocarbures avant soudage.
L'épaisseur du film d'oxyde doit être contrôlée et empêchée d'hydrater par humidité excessive.
Stockage métal et Préparation joint – À faire et à ne pas faire
Stockage
- Stocker tout fil soudage et métal base au sec, fluctuations température minimales.
- Fil soudage de préférence dans pièce/chauffe sèche.
- Stocker métal verticalement pour minimiser condensation/absorption eau entre couches.
- Apporter tous matériaux apport et base en zone soudage 24h avant pour température ambiante.
- Garder fil soudage couvert en permanence.
Préparation joint
- N'utilisez pas méthodes laissant surface meulée/étalée. Ex: surface scie circulaire soudable ; scie ruban laisse surface étalée = défaut fusion, limer avant soudage. Disque grossier préférable à meule, mais éviter tout meulage si possible.
- Pas de lubrifiants dans préparation joint si possible.
- Pas solvants chlorés zone soudage : gaz toxiques avec arcs électriques.
- Pas coupage oxycombustible, coupage/goujetage arc carbone, flammes oxycombustible préchauffage. Endommagent zone affectée thermiquement, favorisent croissance/hydratation film oxyde surface.
- Utiliser coupage/goujetage plasma et laser.
- Enlever mécaniquement bords coupage plasma/laser alliages séries 2xxx, 6xxx, 7xxx. Bords fondus contiennent fissures solidification et conditions ZAT néfastes. Enlever min 3 mm (1/8 pouce). Méthodes enlèvement copeaux.
- Préparer et nettoyer joint avant assemblage. Dégraisser surfaces solvant.
- Chiffon propre (étamine/essuie-tout) pour nettoyer/sécher joint solvant.
- Pas chiffons atelier pour nettoyer joints, pas air comprimé souffler joint. Air = humidité + huile.
- Brossage fil inox joint APRÈS nettoyage solvant. Brossage AVANT nettoyage incruste hydrocarbures/contaminants surface.
- Brossage fil inox tout métal attaqué chimiquement. Résidus attaque doivent être enlevés avant soudage.
- Nettoyer brosses fil et outils coupe fréquemment.
Support de soudage (Backing)
Bandelles support temporaires : cuivre, aluminium anodisé, inox, céramiques. Contrôlent pénétration, enlevées après soudage. Attention à ne pas fondre support dans bain fusion.
Bandelles support permanentes : même alliage que métal base. Voir AWS D1.2 pour exigences enlèvement. Typiquement pas d'ouverture racine avec support temporaire. Ouverture racine typique avec support permanent.
Préchauffage et Températures inter-passe
Préchauffage réduit effets thermiques différence épaisseurs métaux base dissemblables. Métaux base traitables thermiquement et 5xxx >3 % Mg : pas préchauffage/températures inter-passe >121 °C (250 °F) >15 min. Voir AWS D1.2.
Traitement thermique post-soudage et vieillissement
Alliages aluminium traitables thermiquement soudés perdent propriétés mécaniques significatives en ZAT. Si métal base trempe -T4, beaucoup force originale récupérable par vieillissement post-soudage.
Si soudé trempe -T6 : traitement solution + vieillissement post-soudage restaure -T6. Selon métal apport, post-traitement peut causer problèmes.
Si apport ne répond pas au traitement/vieillissement comme métal base, joint peut avoir propriétés mécaniques < métal base. Concentrations contraintes dans cordon = condition indésirable.
Donc si post-traitement thermique et vieillissement effectués, choix métal apport critique. Contactez Hobart pour conseil métallurgique sur meilleurs apports pour votre application.
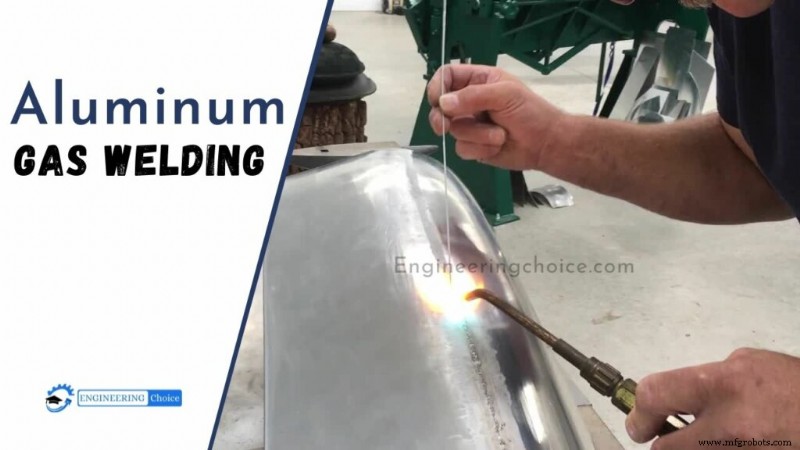
Procédé de soudage au gaz de l'aluminium
Après préparation, fluxage et préchauffage corrects, la flamme passe en petits cercles sur point départ jusqu'à fusion flux. L'apport doit être gratté sur surface du bout à intervalles 3–4 sec, laissant baguette sortir flamme chaque fois.
Le mouvement grattage indique quand commencer sans surchauffer aluminium. Métal base doit fondre avant application baguette. Soudage en avant (forehand) généralement meilleur car flamme préchauffe zone à souder. Aluminium fin : peu mouvement torche sauf avancement.
Matériau ≥ 4,8 mm (3/16 pouce) : mouvement latéral doux. Distribue métal apport sur toute largeur cordon. Va-et-vient doux aide flux enlever oxyde.
Baguette doit être trempée périodiquement dans bain fusion et retirée mouvement avant. Ce processus referme bain, prévient porosité, aide flux enlever film oxyde.
RÈGLES DE SOUDAGE
Note: Procédure pour oxyacétylène (nature technique + disponibilité variable hydrogène).
Règles simples. Suivez-les ou échouez !
- Ouvrir bouteille oxygène complètement pour sertir garniture haute, puis juste entrouvrir acétylène. Régler détendeurs pressions égales, 0,14–0,35 bar (2–5 lb), petites buses = pressions plus basses.
- Choisir buse une taille au-dessus acier : ex: buse 00 pour tôle acier 1 mm → buse 0 pour tôle alu 1 mm.
- Si gras, nettoyer solvant, diluant laque, alcool. Brosser inox deux faces juste avant soudage.
- Fluxer baguette (ou fil), ou pièce — ou les deux cas extrêmes. Flux = poudre blanche mélangée 1/3 avec 2/3 eau ou alcool.
- Précautions : protection yeux, ventilation adéquate, tête hors fumées.
- Choisir métal apport approprié pour alliage à souder. Alliages tôle aéronautique soudables courants.
Baguette creuse remplie flux disponible il y a des années, mais alliage discutable et mauvais habit de se diviser net, bâtir bords joint sans les joindre.
Processus de fabrication
- Soudure à froid expliquée : assembler le métal sans chaleur
- Surmonter les défis du soudage de l'aluminium
- Soudage TIG (GTAW) : procédé, avantages et applications
- Maîtriser le Soudage de l'Acier Inoxydable : Guide Complet
- Maîtriser le Brasage de l'Aluminium : Techniques et Astuces d'Expert
- Électrodes de soudage expliquées : types, usages et fonctionnement
- Soudage à l'aluminium au gaz expliqué : techniques, conseils et sécurité
- Métaux ferreux expliqués : propriétés, types et utilisations
- Maîtriser le soudage MIG : techniques, équipements, avantages et inconvénients