



Comprendre les électrodes de soudage : Guide complet
Qu'est-ce que les électrodes de soudage ?
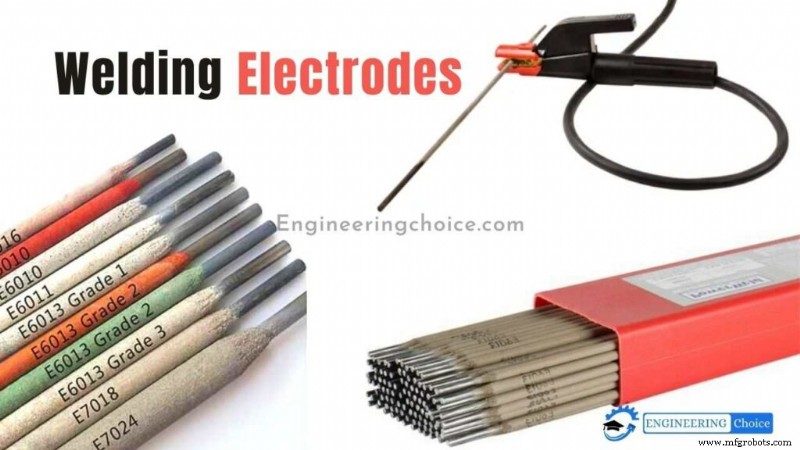
Les électrodes de soudage sont des fils conducteurs reliés à votre poste à souder pour créer un arc électrique. Le courant traverse ce fil et produit un arc qui génère une chaleur intense permettant de fondre et d'assembler les métaux.
Une électrode est un fil métallique enrobé. Elle est composée de matériaux similaires au métal à souder. On distingue deux grandes catégories : les électrodes consommables et non consommables. En soudage à l'arc avec électrode enrobée (SMAW), aussi appelé soudage à la baguette, les électrodes sont consommables : elles fondent et deviennent partie intégrante du cordon de soudure.
En soudage TIG (Tungsten Inert Gas), les électrodes sont non consommables, elles ne fondent pas et ne font pas partie du cordon. Avec le soudage MIG/MAG (GMAW), l'électrode est un fil dévidé en continu. Le soudage à l'arc fourré (FCAW) utilise une électrode tubulaire consommable dévidée en continu et contenant un flux.
PLUS : Qu'est-ce que le soudage ?
Comment choisir ses électrodes de soudage ?
Les électrodes enrobées (baguettes) existent dans une large gamme de types, chacune offrant des propriétés mécaniques différentes et fonctionnant avec un type spécifique de source d'alimentation. Plusieurs facteurs entrent en jeu dans le choix d'une baguette de soudage :
- Propriétés du métal de base
- Résistance à la traction
- Courant de soudage
- Épaisseur, forme et préparation du joint du métal de base
- Position de soudage
- Spécifications et conditions de service
- Conditions environnementales du chantier
Avant de démarrer votre poste et de saisir votre porte-électrode, examinez chacun de ces facteurs en détail.
Propriétés du métal de base
La première étape consiste à identifier la composition de votre métal de base. L'objectif est d'associer (ou d'approcher au maximum) la composition de l'électrode à celle du métal de base, pour garantir un joint solide. En cas de doute sur la composition, posez-vous ces questions :
- À quoi ressemble le métal ? Sur une pièce cassée, un aspect interne grossier et granuleux indique généralement une fonte.
- Le métal est-il magnétique ? Si oui, il s'agit probablement d'acier au carbone ou d'acier allié. Sinon, ce pourrait être de l'acier au manganèse, de l'acier inoxydable austénitique série 300, ou un alliage non ferreux (aluminium, laiton, cuivre, titane).
- Quelles étincelles produit le métal sous la meuleuse ? Plus les étincelles sont éclatées (bourgeons), plus la teneur en carbone est élevée (ex. : acier A-36).
Un burin « mord »-il dans le métal ou rebondit-il ? Il pénètre les métaux tendres (acier doux, aluminium) et rebondit sur les métaux durs (acier à haut carbone, chrome-molybdène, fonte).
Résistance à la traction
Pour éviter les fissures ou autres discontinuités, la résistance à la traction minimale de l'électrode doit correspondre à celle du métal de base. Les deux premiers chiffres de la classification AWS (gravée sur l'électrode) indiquent cette résistance en milliers de psi.
Par exemple, le « 60 » d'une électrode E6011 signifie une résistance minimale de 60 000 psi, adaptée aux aciers de résistance équivalente.
Courant de soudage
Certaines électrodes ne fonctionnent qu'en courant alternatif (CA) ou continu (CC), d'autres avec les deux. Le quatrième chiffre de la classification AWS indique le type d'enrobage et le courant compatible.
Le type de courant influence aussi le profil de pénétration. Une électrode en CC+ (ex. E6010) offre une pénétration profonde et un arc très concentré, capable de « percer » rouille, huile, peinture et saleté. Une électrode en CC- (ex. E6012) donne une pénétration douce, idéale pour le pontage de joints ou les cordons de fillet rapides en position horizontale. Une électrode CA (ex. E6013) produit un arc souple à pénétration moyenne, pour tôles neuves et propres.
Épaisseur, forme et préparation du joint
Les matériaux épais exigent une électrode à haute ductilité et bas hydrogène pour éviter la fissuration. Les classifications AWS se terminant par 15, 16 ou 18 offrent d'excellentes propriétés bas hydrogène et une bonne ténacité.
Pour les matériaux minces, choisissez une électrode à arc doux (ex. 6013) et un diamètre réduit pour limiter la pénétration et éviter le brûlage.
Évaluez aussi la conception et le jeu du joint. Pour un joint serré ou non chanfreiné, une électrode à arc « fouisseur » (E6010, E6011) assure la pénétration. Pour des jeux larges, une électrode donnant un cordon concave (E6012) convient pour combler l'espace.
Position de soudage
Le troisième chiffre de la classification AWS indique les positions qualifiées :
- 1 = toutes positions (plat, horizontal, vertical, plafond)
- 2 = plat et horizontal seulement
Une électrode 7018 (chiffre 1) s'utilise donc en toutes positions.
Spécifications et conditions de service
Évaluez les conditions futures de la pièce soudée : fortes chaleurs, basses températures, chocs répétés. Une électrode bas hydrogène à haute ductilité réduira le risque de fissuration.
Pour les applications critiques (chaudières, réservoirs sous pression), respectez les spécifications de soudage qui imposent souvent des types d'électrodes précis.
Conditions environnementales du chantier
Éliminez toujours calamine excessive, rouille, humidité, peinture et graisse. Des métaux de base propres évitent la porosité et augmentent la vitesse de progression.
Si le nettoyage est impossible, les électrodes E6010 ou E6011, à arc profondément pénétrant, traversent les contaminants.
Comment lire le code des électrodes enrobées ?
La American Welding Society (AWS) utilise un système de numérotation indiquant l'application optimale et le mode d'emploi pour une efficacité maximale.
| Chiffre | Type d'enrobage | Courant de soudage |
|---|---|---|
| 0 | Cellulose haute teneur sodium | CC+ |
| 1 | Cellulose haute teneur potassium | CA, CC+ ou CC- |
| 2 | Titane haute teneur sodium | CA, CC- |
| 3 | Titane haute teneur potassium | CA, CC+ |
| 4 | Poudre de fer, titane | CA, CC+ ou CC- |
| 5 | Bas hydrogène sodium | CC+ |
| 6 | Bas hydrogène potassium | CA, CC+ |
| 7 | Oxyde de fer haute teneur, poudre potassium | CA, CC+ ou CC- |
| 8 | Bas hydrogène potassium, poudre de fer | CA, CC+ ou CC- |
Le « E » indique une électrode à l'arc. Les deux premiers chiffres (code à 4 chiffres) ou trois premiers (code à 5 chiffres) donnent la résistance à la traction en ksi (1000 psi). Ex. : E6010 = 60 000 psi ; E10018 = 100 000 psi.
L'avant-dernier chiffre indique la position : « 1 » = toutes positions, « 2 » = plat/horizontal, « 4 » = plat, horizontal, vertical descendant, plafond. Les deux derniers chiffres précisent le type d'enrobage et le courant.
| E | 60 | 1 | 10 |
| Électrode | Résistance traction | Position | Enrobage & Courant |
Qu'est-ce que l'enrobage d'une électrode ?
L'enrobage doit assurer : protection gazeuse de l'arc, amorçage facile et stabilité de l'arc, scorie protectrice, beau cordon, et surtout bouclier gazeux consommant l'oxygène ambiant pour protéger le métal fondu.
Les types d'électrodes sont souvent définis par la nature de leur enrobage. Celui-ci, d'une épaisseur de 1 à 3 mm, représente 15 à 30 % du poids de l'électrode. La majorité du soudage se fait avec des électrodes enrobées, limitant le procédé à une opération manuelle lente. Si le flux est placé à l'intérieur d'un tube, l'électrode devient un fil nu en bobine, permettant un procédé continu et automatique.
Un enrobage léger (dit « ionisant ») sert principalement à stabiliser l'arc. Comme l'enrobage est friable, seules des électrodes droites (baguettes) peuvent être utilisées.
Fonctions des enrobages d'électrodes
- Stabiliser l'arc par ionisation de sa trajectoire
- Créer une atmosphère gazeuse protectrice contre l'oxygène, l'hydrogène et l'azote
- Former une scorie protectrice sur le métal chaud
- Fournir un flux éliminant les oxydes et impuretés du bain de fusion
- Réduire les projections (l'enrobage brûle plus lentement que l'âme)
- Agir comme désoxydant
- Ralentir le refroidissement (couche de scorie) pour éviter le durcissement
- Isoler électriquement (empêche l'usage dans les gorges étroites)
Types d'enrobages :
Chaque type d'enrobage a des caractéristiques universelles, mais sa composition chimique unique confère des propriétés distinctes. Étudiez les applications de chaque enrobage pour choisir celui qui convient à votre projet.
Cellulose :
Ces enrobages contiennent environ un tiers de cellulose et deux tiers d'autres matières organiques. Sous l'effet de l'arc, ils se décomposent en trois gaz (hydrogène, monoxyde et dioxyde de carbone) qui renforcent l'arc et permettent une pénétration plus profonde, donc des soudures plus solides.
Ils émettent aussi une couche gazeuse protégeant le bain de fusion des impuretés (oxygène, azote, hydrogène) responsables de porosité. La porosité étant néfaste, les enrobages cellulosiques aident à obtenir des joints de meilleure qualité.
Ils existent en divers mélanges chimiques, chacun avec ses propriétés et applications. La cellulose est la base, mais les matières organiques additionnelles varient fortement.
Minéral :
Les enrobages minéraux laissent une couche de scorie sur le cordon. Loin d'être un inconvénient, cette scorie refroidit plus lentement que le métal soudé, laissant le temps aux impuretés de remonter à la surface sans compromettre la structure du joint.
Mélange :
Les enrobages combinant cellulose et minéraux sont très appréciés : ils offrent le meilleur des deux mondes. Avec quelques composants à plus de 10 ingrédients, leur diversité chimique apporte de nombreux avantages.
Avoir à la fois protection gazeuse et scorie est précieux sur des métaux de base capricieux.
Enrobages les plus courants :
Bien que certaines applications exigent des enrobages spécifiques, voici les cinq plus fréquemment rencontrés.
Électrodes cellulosiques :
Idéales en position verticale, elles laissent une scorie très fine et facile à retirer. Elles se décomposent en hydrogène et dioxyde de carbone, formant une protection gazeuse efficace.
Risque : fragilisation par l'hydrogène. À l'état pur, elles fonctionnent mieux en CC. L'ajout d'éléments peut autoriser le CA. Elles offrent la facilité d'un enrobage rutile avec une pénétration plus profonde et une scorie moins problématique.
Électrodes rutiles :
Quasi identiques aux cellulosiques, mais avec plus de dioxyde de titane. Elles créent un bouclier gazeux (oxygène, azote, carbone, hydrogène) adapté aux aciers bas carbone.
Leur scorie peut laisser des traces de titane dans le métal déposé. L'ajout de cellulose améliore la protection du bain. Elles produisent peu de projections et de fumées, et conviennent à toutes positions.
Électrodes à l'oxyde de fer :
Utilisables en CA et CC, elles donnent une scorie très facile à retirer. Leur composition riche en oxygène peut réduire la résistance mécanique du métal déposé.
Le risque de fragilisation par l'hydrogène est bien plus faible qu'avec les cellulosiques. Elles offrent un excellent contrôle d'arc et un dépôt de cordon net et précis.
Électrodes basiques :
Dites « à hydrogène contrôlé », elles demandent des précautions : stockage au sec et recuit avant usage. Sans cela, la composition chimique de l'enrobage devient instable, compromettant la structure du joint.
Elles déposent un taux d'hydrogène bas et contrôlé, minimisant porosité et fissuration. Bien stockées et entretenues, elles sont excellentes pour l'acier.
Électrodes à poudre de fer :
Variantes d'autres enrobages par addition de poudre de fer. Les poudres métalliques sont de plus en plus populaires car elles augmentent l'efficacité et la qualité. Les électrodes à poudre de fer, souvent dérivées des cellulosiques, autorisent l'usage en CA.
Lorsqu'un procédé utilise des électrodes enrobées séparées, comprendre les options disponibles peut faire la réussite ou l'échec d'un projet. N'oubliez pas de considérer la position, la résistance à la traction et les métaux d'âme lors du choix.
Types d'électrodes de soudage
Les baguettes pour MIG et soudage à la baguette sont des électrodes consommables : leur métal d'apport fond pour former le joint.
Le TIG utilise des électrodes non consommables, essentiellement en tungstène (point de fusion très élevé). Elles ne fondent pas, se contentant de fournir l'arc. Le métal d'apport est un fil apporté manuellement.
La différence fondamentale : les électrodes consommables fondent, les non consommables ne fondent pas. Chaque catégorie comporte plusieurs types.
Électrodes consommables
Clé du soudage à la baguette, MIG et à l'arc fourré. Celles pour le soudage à la baguette s'appellent « baguettes » ou « électrodes enrobées » : fortement enrobées, à arc protégé, ou légèrement enrobées.
1. Électrodes légèrement enrobées
Comme leur nom l'indique, elles portent un mince enrobage (pulvérisé, brossé). L'enrobage et l'âme sont de divers matériaux, l'apport ressemblant au métal de base.
L'enrobage léger réduit les impuretés (soufre, oxydes) pour une meilleure qualité, et assure une fusion plus régulière de l'apport, donnant un cordon lisse et fiable. La scorie produite est peu épaisse.
Les électrodes à arc protégé leur ressemblent mais ont un enrobage plus épais. Ces électrodes robustes conviennent aux applications exigeantes (ex. : soudage de fonte).
2. Électrodes nues
Leur arc est instable et difficile à contrôler. L'enrobage léger stabilise l'arc et facilite la gestion. Applications limitées (ex. : soudage d'acier au manganèse).
3. Électrodes à arc protégé
Elles ont trois types d'enrobages aux rôles distincts : cellulose (couche gazeuse protectrice), minéraux (scorie), mélange des deux.
Elles génèrent une couche gazeuse barrière protégeant la zone de fusion de la contamination atmosphérique (azote, oxygène → cordons fragiles, poreux, faibles). Elles réduisent soufre, oxydes et impuretés pour des cordons réguliers, lisses, propres. L'arc est plus stable qu'avec électrodes nues, réduisant les projections.
Elles produisent aussi de la scorie (enrobage minéral). Cette scorie, bien que fastidieuse à retirer, refroidit lentement et fait remonter les impuretés en surface, assurant des soudures propres, durables, solides.
Électrodes non consommables
Plus simples : elles ne fondent pas et il n'y a que deux types.
1. Électrodes carbone
Utilisées pour le coupage et le soudage. En graphite de carbone, parfois revêtues de cuivre. L'AWS n'a pas émis de spécifications, mais des spécifications militaires existent.
2. Électrodes tungstène et leurs variétés
Pour le soudage TIG. On trouve : tungstène pur (repère vert), tungstène + 0,3-0,5 % zirconium (brun), tungstène + 2 % thorium (rouge), tungstène + 1 % thorium (jaune).
Le tungstène pur a un usage limité (soudures légères) : moins durable que les alliages, problèmes aux forts courants.
Tungstène-zirconium (0,3-0,5 %) : excellents en courant alternatif, meilleurs que le pur, inférieurs au thorium.
Tungstène-thorium (1-2 %) : les plus utilisés. Durée de vie et résistance supérieures, utilisables à forts courants, meilleur contrôle d'arc, amorçage facile.
Avec électrode tungstène cylindrique, utilisez le courant maximal admissible, sinon l'arc devient instable. Pour un meilleur contrôle, affûtez la pointe en cône (nécessite amorçage par contact, pas CC).
Les électrodes thorium/zirconium coniques à amorçage par contact offrent une durabilité supérieure au tungstène pur.
Processus de fabrication
- Surmonter les défis du soudage de l'aluminium
- Usinage par jet abrasif (AJM) : Principe, avantages et applications
- Maîtriser le Soudage de l'Acier Inoxydable : Guide Complet
- Soudage à l'Arc à Fil Fourré (FCAW) : Maîtrisez le Procédé avec Notre Guide Complet
- Soudage Exothermique Expliqué : Procédé, Applications et Avantages
- Électrodes de soudage expliquées : types, usages et fonctionnement
- Soudage à l'arc avec électrode enrobée (SMAW) : guide complet
- Soudage à l'aluminium au gaz expliqué : techniques, conseils et sécurité
- Test d'étincelles expliqué : guide complet pour classifier les matériaux ferreux