



Soudage plasma (PAW) : Procédé, composants et fonctionnement
Qu'est-ce que le soudage à l'arc plasma (PAW) ?
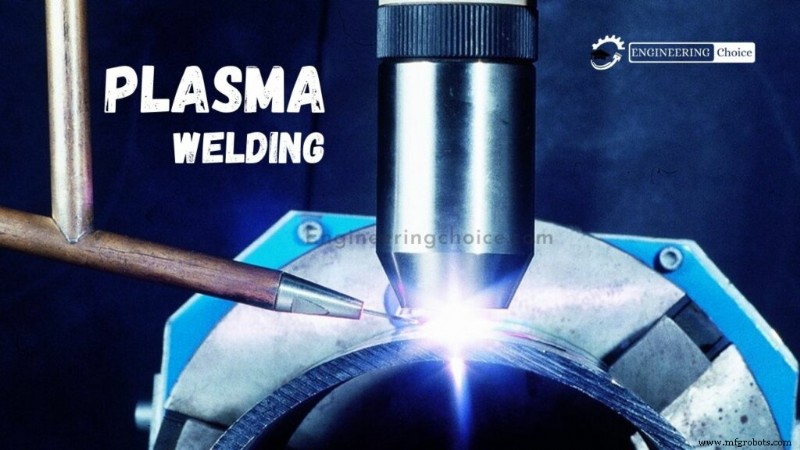
Le soudage à l'arc plasma (PAW) est un procédé de soudage à l'arc très similaire au TIG : l'arc est créé entre une électrode tungstène pointue et la pièce. Mais l'électrode est positionnée à l'intérieur du corps du chalumeau, séparant l'arc plasma de l'enveloppe de gaz de protection. Le plasma est forcé à travers une buse en cuivre finement alésée qui constrict l'arc.
Le soudage plasma : arc plasma allumé entre électrode et matériau de base pour souder. Électrode non consommable (tungstène comme TIG). Différence : buse couvre électrode + gaz plasma empêche dispersion arc.
Concentration chaleur élevée = soudage haute vitesse, cordon étroit, moins déformation. Arc hautement directionnel = adapté soudures d'angle, élimine projections.
Faible consommation électrode = soudage haute qualité longue durée. Postes plus chers que TIG, mais coûts fonctionnement bas. Une des meilleures méthodes pour soudage automatique.
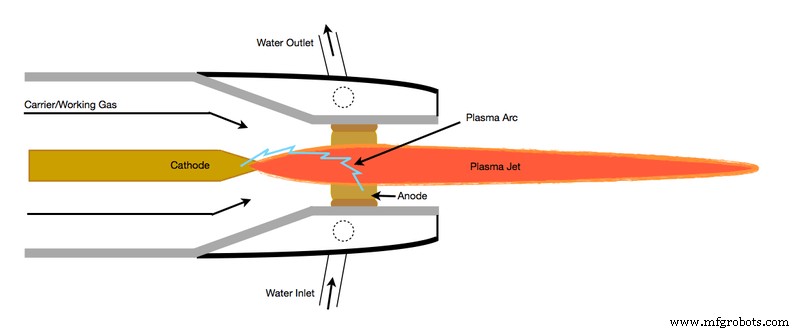
Gaz pilote (inerte) traverse chalumeau, ionisé (conversion plasma) par chaleur arc pilote. Gaz pilote ionisé = jet plasma, éjecté par orifice buse = conducteur courant arc.
Arc rétréci = haute densité énergie, jaillit par orifice pointe. Dispersion arc ~1/4 TIG = densité courant plus élevée.
Diamètre d'alésage (Bore Diameter)
Trois modes opératoires selon diamètre alésage et débit gaz plasma :
Micro-plasma : 0,1 à 15 A
Arc microplasma stable à très faibles courants. Arc colonnaire stable même longueur arc variable jusqu'à 20 mm.
Courant moyen : 15 à 200 A
Caractéristiques arc plasma similaires TIG, mais arc plus rigide (plasma constricté). Débit gaz plasma augmentable pour pénétration bain fusion, mais risque entraînement air/gaz protection par turbulence excessive.
Plasma trou de serrure (Keyhole) : > 100 A
Courant + débit gaz plasma augmentés = faisceau plasma puissant = pénétration totale matière (comme laser ou faisceau d'électrons).
Pendant soudage, trou progresse traversant métal, bain fondu coule derrière formant cordon sous tension superficielle. Soudage matière épaisse (jusqu'à 10 mm inox) en un passe.
Construction de la machine de soudage plasma
Installation PAW = :
- Alimentation électrique
- Chalumeau plasma
- Recirculateur eau
- Électrode tungstène
- Gaz de protection
- Gaz plasma
- Kit accessoires chalumeau (pointes, céramiques, pinces, électrodes, gabarits)
- Métal d'apport
1. Alimentation électrique
Courant continu haute puissance pour étincelle entre électrode tungstène et tôles. Soudage dès 2 A, max ~300 A. ~80 V requis. Source = transformateur, redresseur, console contrôle.
2. Chalumeau plasma
Pièce la plus importante. Similaire TIG. Refroidi eau : arc contenu dans chalumeau = chaleur élevée, chemise eau extérieure.
3. Recirculateur eau
Refroidit chalumeau par flux continu eau extérieure.
4. Électrode tungstène
Non consommable. Tungstène = très haute température supportable.
5. Gaz de protection
Deux gaz inertes. Basse pression pour éviter turbulence = bouclier faible, donc second gaz inerte par portion externe chalumeau débit élevé = bouclier durable. Gaz : hélium, argon, hydrogène selon besoin/température.
6. Gaz plasma
Gaz ionisé chaud : nombres quasi égaux électrons/ions. Énergie suffisante libérer électrons molécules/atomes, synchroniser électrons. Source énergie principale.
7. Kit accessoires chalumeau
Étendent performance chalumeau.
8. Métal d'apport
Pas de métal d'apport en soudage plasma. Si utilisé, alimenté directement zone soudure.
Comment fonctionne le soudage plasma ?
Plasma = gaz chauffé température extrême, ionisé = conducteur électrique. Similaire GTAW (TIG), PAW utilise plasma transférer arc électrique à pièce. Métal fondu par chaleur intense arc = fusion.
Dans chalumeau : électrode tungstène dans buse cuivre petit orifice pointe. Arc pilote initié électrode-pointe buse. Arc transféré à pièce à souder.
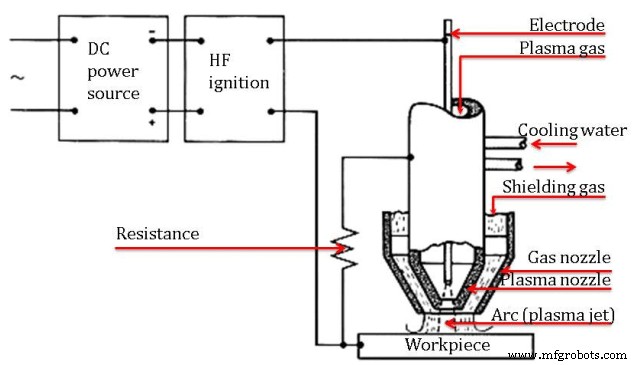
Forcer gaz plasma + arc par orifice constricté = concentration chaleur élevée petite zone. Équipement haute performance = soudures qualité exceptionnelle.
Gaz plasma = généralement argon. Gaz secondaire : argon, argon/hydrogène, hélium = protection bain fondu, minimise oxydation soudure.
Avantages du soudage plasma
- Design chalumeau = meilleur contrôle arc.
- Plus liberté observer/contrôler soudure.
- Concentration chaleur + jet plasma = vitesses avance plus hautes.
- Température élevée + concentration chaleur = effet trou de serrure.
- Pénétration complète, passe unique nombreux joints.
- Zone affectée chaleur (ZAC) plus petite vs GTAW.
- Moins courant entrant vs autres procédés.
Inconvénients du soudage plasma
- Cordons/ZAC plus larges vs laser (LBW) et faisceau électronique (EBW).
- Équipement très coûteux = coût démarrage élevé.
- Formation et spécialisation requises.
- Rayonnement UV et infrarouge.
- Bruit élevé ~100 dB.
- Chalumeau encombrant = manuel difficile, formation requise.
Applications du soudage plasma
- Industries marine et aérospatiale.
- Tubes/tuyaux inox ou titane.
- Principalement industrie électronique.
- Réparation outils, matrices, moules.
- Soudage/revêtement aubes turbine.
Voilà tout sur le soudage à l'arc plasma. J'espère que cet article vous a plu. J'ai aussi écrit sur d'autres procédés de soudage à consulter. N'oubliez pas de partager sur vos réseaux sociaux favoris.
Vidéo soudage plasma
Processus de fabrication
- Soudage à l'arc plasma (PAW) : aperçu du procédé, composants et fonctionnement
- Comprendre le soudage à l'arc : types, fonctionnement et avantages
- L'usinage par arc plasma expliqué : composants, fonctionnement et applications
- Soudage laser : Techniques, types et applications industrielles
- Soudage par résistance : Types, procédés et avantages
- Soudage au gaz : Procédé, équipements et applications
- Soudage par Friction : Procédé, Avantages et Applications
- Soudage à l'Arc Carbone : Procédé, Équipement et Applications Modernes
- Fonctionnement du soudage à l'arc électrique : principes fondamentaux