



Principes Essentiels de Précision d'Usinage que Tout Mécanicien Doit Maîtriser
La précision d'usinage est le degré de conformité entre la taille réelle, la forme et la position des trois paramètres géométriques de la surface de la pièce traitée et les paramètres géométriques idéaux requis par le dessin. Les paramètres géométriques idéaux sont la taille moyenne pour la taille, pour la géométrie de surface, ce sont des cercles absolus, cylindres, plans, cônes et lignes droites, pour les positions mutuelles des surfaces, ce sont absolument parallèles,垂直, coaxiaux, symétriques, etc. L'écart des paramètres géométriques réels de la pièce par rapport aux paramètres géométriques idéaux est appelé l'erreur d'usinage.
1. Le Concept de Précision d'Usinage
La précision d'usinage est principalement utilisée pour le degré de production de produit. La précision d'usinage et l'erreur d'usinage sont tous deux des termes utilisés pour évaluer les paramètres géométriques de la surface usinée. La précision d'usinage est mesurée par le grade de tolérance, plus la valeur du grade est petite, plus la précision est élevée. L'erreur d'usinage est exprimée par une valeur numérique. Plus la valeur numérique est grande, plus l'erreur est grande. Une haute précision d'usinage signifie une petite erreur d'usinage, et vice versa.
Il y a 20 niveaux de tolérance de IT01, IT0, IT1, IT2, IT3 à IT18. Si IT01 indique que la pièce a la plus haute précision d'usinage, IT18 indique que la pièce a la plus basse précision d'usinage. Généralement, IT7 et IT8 ont un niveau de précision d'usinage moyen.
Les paramètres réels obtenus par toute méthode d'usinage ne seront pas absolument précis. Du point de vue de la fonction de la pièce, tant que l'erreur d'usinage est dans la plage de tolérance requise par le dessin de la pièce, on considère que la précision d'usinage est garantie.
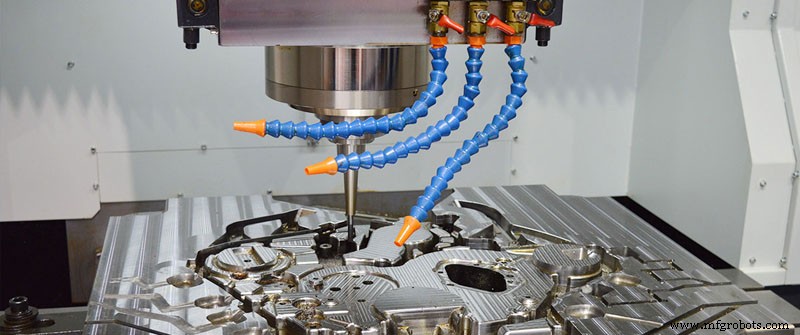
La qualité de la machine dépend de la qualité de traitement des pièces et de la qualité d'assemblage de la machine. La qualité d'usinage des pièces comprend deux parties majeures, la précision d'usinage et la qualité de surface.
La précision d'usinage fait référence au degré auquel les paramètres géométriques réels (taille, forme et position) de la pièce après usinage sont conformes aux paramètres géométriques idéaux. La différence entre eux est appelée erreur d'usinage. La taille de l'erreur d'usinage reflète le niveau de précision d'usinage. Plus l'erreur est grande, plus la précision d'usinage est faible, et plus l'erreur est petite, plus la précision d'usinage est élevée.
2. Contenu Lié à la Précision d'Usinage
(1) Précision Dimensionnelle
Fait référence au degré de conformité entre la taille réelle de la pièce traitée et le centre de la zone de tolérance de la taille de la pièce.
(2) Précision de Forme
Fait référence au degré de conformité entre la forme géométrique réelle de la surface de la pièce traitée et la forme géométrique idéale.
(3) Précision de Position
Fait référence à la différence de précision de position réelle entre les surfaces pertinentes des pièces après traitement.
(4) Relations Mutuelles
Généralement, lors de la conception de pièces de machine et de la stipulation de la précision d'usinage des pièces, attention doit être portée pour contrôler l'erreur de forme dans la tolérance de position, et l'erreur de position doit être inférieure à la tolérance dimensionnelle. C'est-à-dire, pour les pièces de précision ou les surfaces importantes des pièces, les exigences de précision de forme doivent être supérieures aux exigences de précision de position, et les exigences de précision de position doivent être supérieures aux exigences de précision dimensionnelle.
3. Méthode d'Ajustement
(1) Ajuster le système de processus
(2) Réduire l'erreur de la machine-outil
(3) Réduire l'erreur de transmission de la chaîne de transmission
(4) Réduire l'usure de l'outil
(5) Réduire la contrainte et la déformation du système de processus
(6) Réduire la distorsion thermique du système de processus
(7) Réduire la contrainte résiduelle
4. Raisons d'Impact
(1) Erreur de Principe de Traitement
L'erreur de principe d'usinage fait référence à l'erreur produite par le traitement avec un profil de lame approximatif ou une relation de transmission approximative. Les erreurs de principe d'usinage apparaissent principalement dans l'usinage de filetages, d'engrenages et de surfaces courbes complexes.
En usinage, le traitement approximatif est généralement utilisé pour améliorer la productivité et l'économie sur la prémisse que l'erreur théorique peut répondre aux exigences de précision d'usinage.
(2) Erreur d'Ajustement
L'erreur d'ajustement de la machine-outil fait référence à l'erreur causée par un ajustement inexact.
(3) Erreur de Machine-Outil
L'erreur de machine-outil fait référence à l'erreur de fabrication, l'erreur d'installation et l'usure de la machine-outil. Incluent principalement l'erreur de guide de la machine-outil, l'erreur de rotation de la broche de la machine-outil, et l'erreur de transmission de la chaîne de transmission de la machine-outil.
5. Méthode de Mesure
La précision de traitement adopte différentes méthodes de mesure selon le contenu de précision de traitement différent et les exigences de précision. En général, il y a les types de méthodes suivants :
(1) Selon que le paramètre mesuré est mesuré directement, il peut être divisé en mesure directe et mesure indirecte.
Mesure directe : mesurer directement le paramètre mesuré pour obtenir la taille mesurée. Par exemple, utiliser des pieds à coulisse et des comparateurs pour mesurer.
Mesure indirecte : mesurer les paramètres géométriques liés à la taille mesurée, et obtenir la taille mesurée par calcul.
Évidemment, la mesure directe est plus intuitive, et la mesure indirecte est plus fastidieuse. Généralement, lorsque la taille mesurée ou la mesure directe ne répond pas aux exigences de précision, la mesure indirecte doit être utilisée.
(2) Selon que la valeur de lecture de l'instrument de mesure représente directement la valeur de la taille mesurée, il peut être divisé en mesure absolue et mesure relative.
Mesure absolue : La valeur de lecture indique directement la taille de la taille mesurée, comme mesurer avec un pied à coulisse vernier.
Mesure relative : La valeur de lecture indique seulement l'écart de la taille mesurée par rapport à la quantité standard. Si vous utilisez un comparateur pour mesurer le diamètre de l'arbre, vous devez d'abord ajuster la position zéro de l'instrument avec un bloc de jauge, puis effectuer la mesure. La valeur mesurée est la différence entre le diamètre de l'arbre latéral et la taille du bloc de jauge. C'est une mesure relative. En général, la précision de la mesure relative est plus élevée, mais la mesure est plus fastidieuse.
(3) Selon que la surface mesurée est en contact avec la tête de mesure de l'instrument de mesure, elle est divisée en mesure de contact et mesure sans contact.
Mesure de contact : La tête de mesure est en contact avec la surface touchée, et il y a une force de mesure mécanique. Comme mesurer des pièces avec un micromètre.
Mesure sans contact : La tête de mesure n'est pas en contact avec la surface de la pièce mesurée. La mesure sans contact peut éviter l'influence de la force de mesure sur le résultat de la mesure. Comme l'utilisation de la méthode de projection, l'interférométrie par ondes lumineuses, etc.
(4) Selon le nombre de paramètres de mesure, il est divisé en mesure unique et mesure complète.
Mesure unique : mesurer chaque paramètre de la pièce testée séparément.
Mesure complète : mesurer l'indice complet reflétant les paramètres pertinents de la pièce. Par exemple, lors de l'utilisation d'un microscope à outil pour mesurer le filetage, le diamètre moyen réel du filetage, l'erreur de demi-angle du profil de dent, et l'erreur cumulative du pas de filetage peuvent être mesurés séparément.
La mesure complète est généralement plus efficace et plus fiable pour assurer l'interchangeabilité des pièces, et est souvent utilisée pour l'inspection des pièces finies. La mesure unique peut déterminer l'erreur de chaque paramètre séparément, et est généralement utilisée pour l'analyse de processus, l'inspection de processus, et la mesure de paramètres spécifiés.
(5) Selon le rôle de la mesure dans le processus de traitement, il est divisé en mesure active et mesure passive.
Mesure active : la pièce est mesurée pendant le traitement, et le résultat est directement utilisé pour contrôler le traitement de la pièce, afin de prévenir la génération de rebuts à temps.
Mesure passive : la mesure effectuée après que la pièce est traitée. Ce type de mesure ne peut que juger si la pièce traitée est qualifiée, et se limite à découvrir et rejeter les produits rebuts.
(6) Selon l'état de la pièce mesurée dans le processus de mesure, il est divisé en mesure statique et mesure dynamique.
Mesure statique : La mesure est relativement statique. Comme un micromètre pour mesurer le diamètre.
Mesure dynamique : La surface mesurée et la tête de mesure se déplacent l'une par rapport à l'autre dans l'état de travail simulé pendant la mesure.
La méthode de mesure dynamique peut refléter la situation de la pièce proche de l'état d'utilisation, ce qui est la direction de développement de la technologie de mesure.
Processus de fabrication
- Usinage CNC de précision pour l'industrie des semi-conducteurs : Points clés
- Usinage CNC 101 : maîtrisez les bases de la fabrication de précision
- Coût de l'usinage CNC : facteurs clés et conseils d'experts pour réduire les dépenses
- Usinage de précision : techniques éprouvées pour atteindre la précision des pièces
- 11 faits essentiels sur l'usinage par gravure CNC que vous devez connaître
- Guide essentiel du marquage de pièces : 3 méthodes éprouvées pour la qualité et la sécurité
- Bielle expliquée : la liaison critique pour la performance moteur
- Guide essentiel des refroidisseurs d'huile moteur : pourquoi ils comptent et comment les choisir
- Thermostat de voiture : fonctionnement, emplacement et entretien