



9 facteurs clés de rupture de taraud et comment les éviter
01. La qualité du taraud n'est pas bonne
La qualité n'inclut pas seulement les matériaux principaux, la conception de l'outil, le traitement thermique, la précision d'usinage, la qualité du revêtement, etc. Par exemple, la différence de taille à la transition de la section du taraud est trop grande, ou le chanfrein de transition n'est pas conçu, ce qui cause une concentration de contraintes, et il est sujet à la fracture pendant l'utilisation. La transition de section à la jonction du corps et de la lame est trop proche du port de soudage, ce qui entraîne la superposition de contraintes de soudage complexes et de la concentration de contraintes à la transition de section, ce qui produira une grande concentration de contraintes et causera la rupture du taraud pendant l'utilisation. Pour un autre exemple, un processus de traitement thermique inapproprié : lors du traitement thermique du taraud, si le taraud n'est pas préchauffé avant le chauffage de trempe, la surchauffe ou la surbrûlure de la trempe, le revenu n'est pas à temps, et le nettoyage est trop précoce, cela peut causer des fissures au taraud.
02. Sélection inappropriée des tarauds
Des tarauds de haute qualité doivent être utilisés pour le taraudage de pièces avec une dureté trop élevée, tels que les tarauds en acier rapide au cobalt, les tarauds en carbure cémenté et les tarauds revêtus. De plus, différentes conceptions de tarauds doivent être utilisées dans différentes situations de travail. Le nombre, la taille, l'angle, etc. des goulottes d'évacuation des copeaux du taraud auront un impact sur la performance d'évacuation des copeaux.
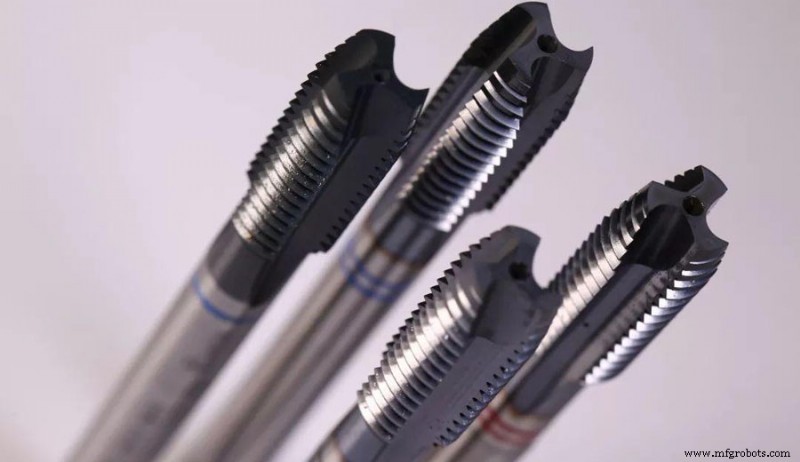
03. Le taraud ne correspond pas au matériau usiné
Cette question a reçu de plus en plus d'attention ces dernières années. Dans le passé, les fabricants nationaux pensaient toujours que les produits importés étaient bons, les produits chers étaient bons, mais en fait, ce qui convient est bon. Avec l'augmentation continue des nouveaux matériaux et l'augmentation de la difficulté de traitement, pour répondre à cette demande, la variété des matériaux d'outils augmente également constamment. Cela nécessite de choisir le bon produit de taraud avant le taraudage.
04. Le diamètre du trou de fond est trop petit
Par exemple, lors de l'usinage de filets M5×0,5 de matériaux ferreux, lors de l'utilisation d'un taraud à coupe, un foret de 4,5 mm de diamètre doit être utilisé pour faire le trou de fond. Si un foret de 4,2 mm est utilisé par erreur pour faire le trou de fond, la partie de coupe du taraud augmentera inévitablement pendant le taraudage, et cassera le taraud. Il est recommandé de choisir le diamètre correct du trou de fond selon le type de taraud et le matériau de la pièce à tarauder. S'il n'y a pas de foret entièrement compatible, vous pouvez en choisir un plus grand.
05. Problème de matériau de la pièce
Le matériau de la pièce à tarauder est impur, et il y a des points durs excessifs ou des pores dans certaines parties, ce qui fait perdre l'équilibre au taraud et le casse instantanément.
06. La machine ne répond pas aux exigences de précision du taraud
La machine-outil et le corps de serrage sont également très importants, en particulier pour les tarauds de haute qualité. Ce n'est que lorsqu'ils sont fixés dans une machine-outil et un corps de serrage d'une certaine précision que la performance du taraud peut être 발휘ée. Il est courant qu'il n'y ait pas assez de concentricité. Au début du taraudage, la position de départ du taraud est incorrecte, c'est-à-dire que l'axe de la broche n'est pas concentrique avec la ligne centrale du trou de fond, et le couple est trop grand pendant le processus de taraudage, ce qui est la principale raison de la rupture du taraud.
07. La qualité du fluide de coupe et de l'huile lubrifiante n'est pas bonne
De nombreuses entreprises nationales ont commencé à prêter attention à ce point. De nombreuses entreprises achetant des outils et machines-outils étrangers ont une expérience très profonde. La qualité des fluides de coupe et des lubrifiants a des problèmes, et la qualité des produits traités est sujette aux bavures et autres mauvaises conditions. En même temps, la durée de vie sera également grandement réduite.
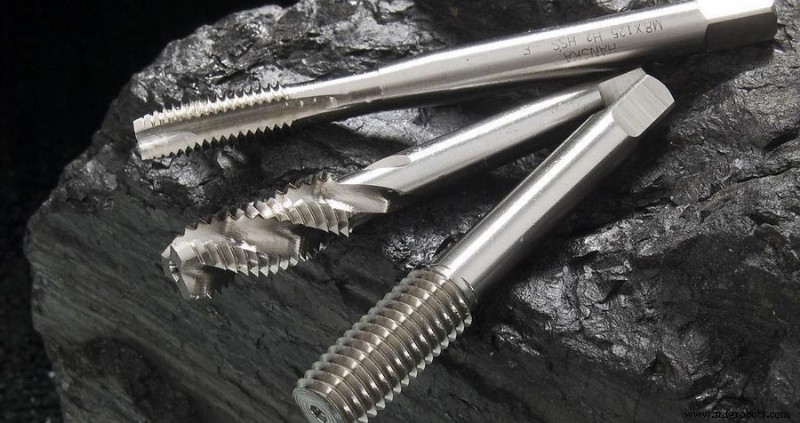
08. Vitesse de coupe et avance déraisonnables
Lorsqu'il y a un problème d'usinage, la plupart des utilisateurs nationaux réduisent la vitesse de coupe et réduisent l'avance, de sorte que l'avancement du taraud est réduit, et la précision du filet produit sera également grandement réduite, ce qui augmente la rugosité de la surface du filet. Ni le diamètre du filet ni la précision du filet ne peuvent être contrôlés, et des problèmes tels que les bavures sont bien sûr difficiles à éviter. Cependant, si la vitesse d'avance est trop rapide, le couple résultant est trop grand, ce qui peut facilement causer la rupture du taraud.
La vitesse de coupe lors du taraudage machine est de 6-15 m/min pour l'acier général, 5-10 m/min pour l'acier trempé et revenu ou l'acier plus dur ; 2-7 m/min pour l'acier inoxydable et 8-10 m/min pour la fonte. Pour le même matériau, le diamètre de taraud plus petit prend une valeur plus élevée, et le diamètre de taraud plus grand prend une valeur plus faible.
09. La technologie de l'opérateur ne répond pas aux exigences
Les problèmes ci-dessus nécessitent que les opérateurs fassent des jugements ou donnent un retour aux techniciens, mais la plupart des opérateurs nationaux n'y prêtent pas assez d'attention. Par exemple, lors du traitement de filets de trous borgnes, lorsque le taraud est sur le point de toucher le fond du trou, l'opérateur ne réalise pas qu'il est encore alimenté à la vitesse de taraudage lorsque le fond du trou n'est pas atteint, ou le taraud est cassé par alimentation forcée lorsque l'évacuation des copeaux n'est pas fluide.
On peut voir d'après ce qui précède qu'il y a de nombreuses raisons pour la rupture du taraud. Machines-outils, dispositifs de fixation, pièces, processus, mandrins et outils, etc. sont tous possibles. Vous ne trouverez peut-être jamais la vraie raison rien qu'en en parlant sur le papier.
Processus de fabrication
- Hausse des Prix des Résines de Grande Consommation : Principaux Moteurs et Perspectives de Marché
- Équilibrer innovation IoT et risques : enseignements clés d'une conférence majeure
- Pourquoi l'usinage CNC surpasse les méthodes traditionnelles : 6 avantages clés
- Pourquoi la découpe au jet d'eau est le meilleur choix pour le verre : 3 avantages clés
- Pourquoi l'IoT est essentiel pour la gestion d'actifs : 3 avantages majeurs
- 5 avantages clés de l'IoT pour la surveillance de fret à distance
- Pourquoi chaque atelier d'usinage a besoin d'un centre de tournage CNC : 4 avantages clés
- Robots industriels : un changement de jeu pour les PME
- Pourquoi vous devez maintenir vos détecteurs de gaz en parfait état : 3 raisons essentielles