



Techniques avancées d'usinage CNC pour pièces à parois minces
Le développement continu des technologies informatiques et la concurrence accrue ont fortement favorisé l'usinage CNC des pièces à parois minces. La recherche passe de l'exploration empirique traditionnelle à la recherche scientifique. Analyse détaillée des facteurs influençant le processus : serrage, méthode coupe, trajet, et méthodes d'amélioration proposées.
Facteurs influents
Avantages : légèreté. Inconvénients : faible rigidité, structure complexe. Risque déformation/dommage par opération inadéquate. Pour améliorer précision, analyse complète facteurs affectant précision usinage. Facteurs : précision machine, rigidité machine, trajet processus, méthode/chemin coupe, déformation serrage.
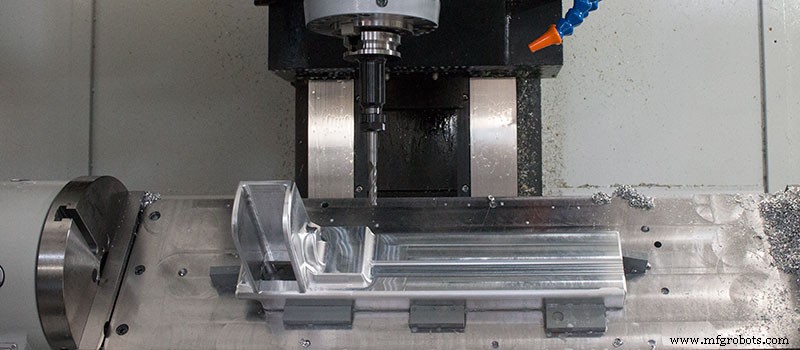
1. Méthode de serrage pièce
Choisir méthode serrage correcte/raisonnable pour améliorer précision. Analyse détaillée données pour identifier zones facilement déformables par force externe. Pour la plupart dispositifs serrage, fixations professionnelles (ex: anneaux construction). En général, serrage axial remplaçable par radial. Méthodes courantes pour zones déformables. Pour améliorer précision, on peut augmenter rigidité pièce : augmenter épaisseur paroi. Mais crée problème : comment gérer vides ? Remplissage cire (ou colophane). Similaire méthode « cire perdue » antique pour bronzes. Après finition, nettoyer tout matériau coulé.
2. Choix de l'angle
Nombreux tests réels : si structure machine et données outil fixées, force coupe influencée par nombreux facteurs → déformation pièce. Parmi eux, angle coupe outil le plus influent. Angles dépouille/attaque corrects → réduction grande déformation, moins frottement/dommages. Forces coupe axe radial/axial déterminées principalement par angle lame. Pièces faibles → angle entrée proche 90°. Angle non fixe, analyser selon situation réelle.
3. Méthode et chemin de l'outil
Méthodes/chemins coupe déraisonnables → déformation. Amélioration : focus précision. Deux méthodes actuelles multi-passages améliorent efficacité, ébauche rapide, peu déformation : ébauche en une passe et ébauche par paliers. Point commun : suivre traces ligne haute et chemin outil = quantité usinage. Vs méthode traditionnelle : usinage oblique a grands inconvénients, cause dommages/déformation. Déplacement outil parallèle ligne contour selon axe X ou Y → élimine impuretés surface, améliore précision, protège outil, réduit usure, prolonge durée vie, améliore qualité.
4. Trajet d'usinage
Toute entreprise, après introduction équipements avancés, doit déboguer pour améliorer niveau technologie. Pour déformation pièces parois minces, trouver cause, explorer loi fondamentale déformation. Recherche/analyse détaillée. Professionnels : définir trajet usinage raisonnable. Si déformation par procédures/processus déraisonnables → trouver solution, maîtriser lois. Processus général : résistance/spécifications pièces différentes → parties porteuses changent. Considérer méthode contact composants pour éviter vibrations → déformation.
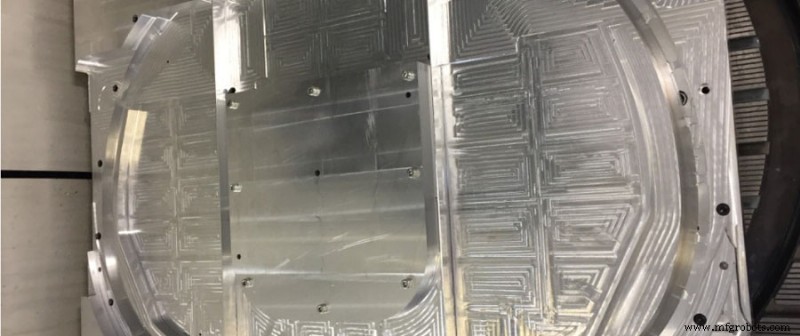
Méthodes d'amélioration du processus
En phase conception processus, simulation haute fidélité adoptée, simulation système processus réel, trouver méthode amélioration adaptée par contact caractéristiques système. Contenu base technologie usinage CNC : simulation géométrique et physique. Géométrique : observer/détecter problèmes machine, outils, pièces selon conditions réelles outils. Physique : créer modèle processus, analyser valeur erreur micro-concept. Exemple coupe : définir chemin outil, d'abord considérer si pièce se déforme. Si déformation pendant usinage → problème processus. Actuellement pièces parois minces légères, résistance pas changée significativement. Tendance : léger mais résistance insuffisante. Trop haute résistance → usure rapide équipement CNC, coûts hausse. Contradiction. Pièces plus fines/légères → difficulté usinage croissante. Opérateur doit considérer chemin, observer situations pièce pendant usinage, préparer ajustement chemin temps réel selon situation réelle → outil toujours sur trajectoire prédéfinie, éviter erreur chemin → anomalie produit. Modification/compensation chemin outil réduit grandement erreur due déformation/retour élastique pièce. Serrage ou coupe : vitesse coupe et angle affectent état pièce. Du point de vue coupe, inspecter méthodes scientifiques/raisonnables. Autres méthodes auxiliaires possibles : augmenter angles dépouille/attaque outils → contrôle vitesse coupe et frottement outils.
Conclusion
Progrès technologie usinage rapide → grand rôle développement industrie usinage CNC. Utilisé grands secteurs : aérospatial, mécanique, etc. Exigences usinage CNC pièces parois minces en hausse : qualité supérieure pour répondre besoins industrie moderne. Facteurs qualité : serrage, angle coupe, méthode/chemin coupe, trajet usinage. Professionnels doivent maîtriser ces facteurs et méthodes amélioration technologie pour promouvoir développement continu industrie.
Processus de fabrication
- Stratégies intelligentes pour réduire les coûts des pièces usinées CNC
- Choisir entre impression 3D et usinage CNC pour pièces plastiques
- Usinage CNC de précision pour pièces sur mesure : solutions rapides, précises et adaptées
- Usinage CNC de grandes pièces : stratégies pour surmonter les contraintes de taille
- Usinage CNC vs Moulage par Injection : Quelle Méthode Choisir pour vos Pièces Plastique ?
- 10 Stratégies Éprouvées pour Minimiser les Coûts d'Usinage CNC
- Les 5 éléments essentiels pour des devis d'usinage CNC précis
- Usinage CNC de précision : aperçu complet de la production de pièces
- Services de finition pour pièces et composants de précision