



Maîtriser les dessins d'usinage complexes : 5 informations essentielles
1. Méthode de cotation des structures courantes
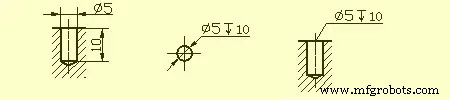
Méthode de cotation des trous courants :
Trou borgne
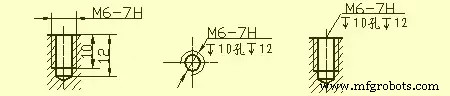
Trou fileté
Alésage (trou fraisé)
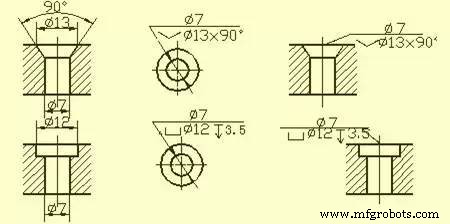
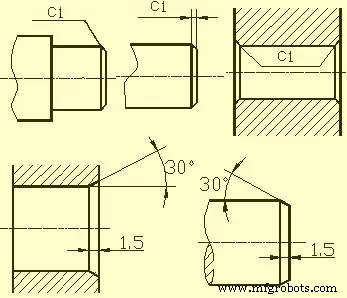
Trou fraisé conique (chanfrein)
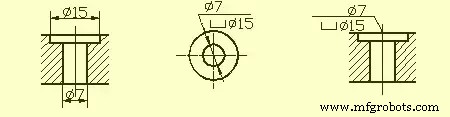
Méthode de cotation du chanfrein
2. Structures d'usinage sur les pièces
Rainure de dégagement et rainure de dépassement de meule
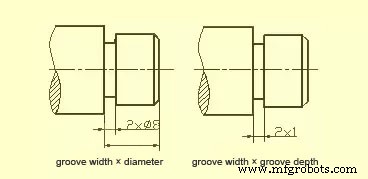
Lorsque les pièces sont coupées, afin de faciliter le retrait de l'outil et d'assurer que les surfaces de contact des pièces concernées sont proches lors de l'assemblage, la rainure de dégagement ou la rainure de dépassement de meule doit être pré-usinée au niveau du gradin de la surface traitée.
La taille du dégagement lors du tournage du cercle extérieur peut généralement être marquée sous la forme « largeur de rainure × diamètre » ou « largeur de rainure × profondeur de rainure ». Rainure de dépassement de meule lors du rectification du cercle extérieur ou du cercle extérieur et de la face de bout.
Structure de perçage
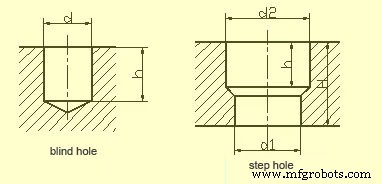
Un trou borgne percé avec un foret a un angle de cône de 120° au fond. La profondeur de perçage fait référence à la profondeur de la partie cylindrique, en excluant le cône. Au niveau de la transition du perçage à étages, il y a aussi un tronc de cône avec un angle de 120°, son dessin et sa notation de taille.
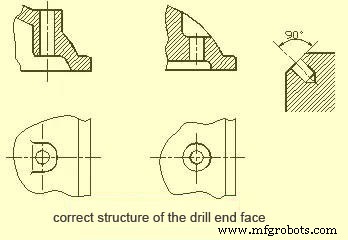
Lors du perçage avec un foret, il est requis que l'axe du foret soit aussi perpendiculaire que possible à la face de bout du trou percé pour assurer la précision du perçage et éviter la casse du foret. La structure correcte des trois faces de bout de perçage.
Bossages et évidements
La surface de contact d'une pièce avec d'autres pièces est généralement usinée. Afin de réduire la zone d'usinage et d'assurer un bon contact entre les surfaces des pièces, des bossages et des évidements sont souvent conçus sur les pièces moulées. Surface d'appui boulonnée avec bossage ou forme évidée de surface d'appui. Afin de réduire la zone d'usinage, une structure de rainure est réalisée.
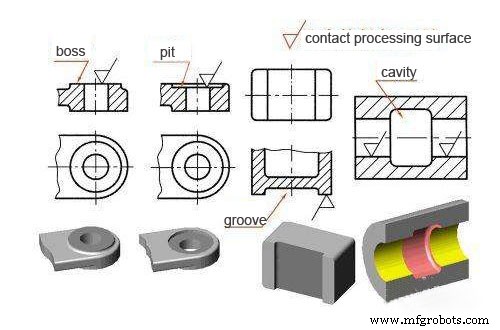
3. Structures de pièces courantes
Pièces d'arbre
De telles pièces comprennent généralement des arbres, des bagues et d'autres pièces. Lors de l'expression des vues, tant que vous dessinez une vue de base et ajoutez des vues en coupe appropriées et des dimensions, vous pouvez exprimer ses caractéristiques de forme principales et sa structure locale. Afin de faciliter la visualisation des images pendant le traitement, l'axe est généralement placé horizontalement pour la projection, et il est préférable de choisir la position où l'axe est la ligne verticale latérale.
Lors du dimensionnement des pièces de bague, son axe est souvent utilisé comme référence de dimension radiale. À partir de là, le Ø14 et Ø11 indiqués dans la figure (voir coupe A-A), etc. sont notés. De cette façon, les exigences de conception et la référence de processus pendant le traitement (lorsque les pièces d'arbre sont traitées sur le tour, le trou central de l'arbre est maintenu par la pointe aux deux extrémités) sont unifiées. La référence dans la direction de la longueur choisit souvent des faces de bout importantes, des faces de contact (épaules) ou des faces usinées.
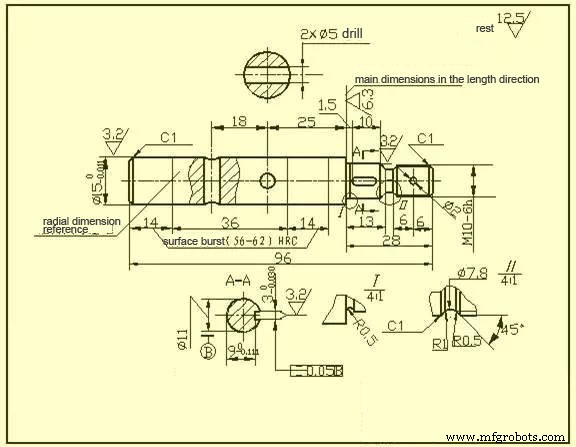
L'épaulement droit avec une rugosité de surface Ra6.3 comme indiqué dans la figure est sélectionné comme référence de dimension principale dans la direction de la longueur, et des dimensions telles que 13, 28, 1,5 et 26,5 sont injectées.
Puis, on prend l'extrémité droite de l'arbre comme base auxiliaire dans la direction de la longueur pour marquer la longueur totale de l'arbre 96.
Pièces de type disque et couvercle
La forme de base de ce type de pièces est un disque plat, comprenant généralement des couvercles d'extrémité, des couvercles de soupape, des engrenages et d'autres pièces. Leur structure principale est essentiellement un corps de révolution, généralement avec diverses formes de brides et des trous circulaires uniformément répartis. Et des nervures et d'autres structures locales. Lors de la sélection d'une vue, on sélectionne généralement la vue en coupe du plan de symétrie ou de l'axe de rotation comme vue de face, et on a également besoin d'ajouter des vues appropriées (telles que vue de gauche, vue de droite ou vue de dessus) pour exprimer la forme et la structure uniforme de la pièce. Comme indiqué dans la figure, une vue de gauche est ajoutée pour exprimer une bride carrée à coins arrondis et quatre trous traversants uniformément répartis.
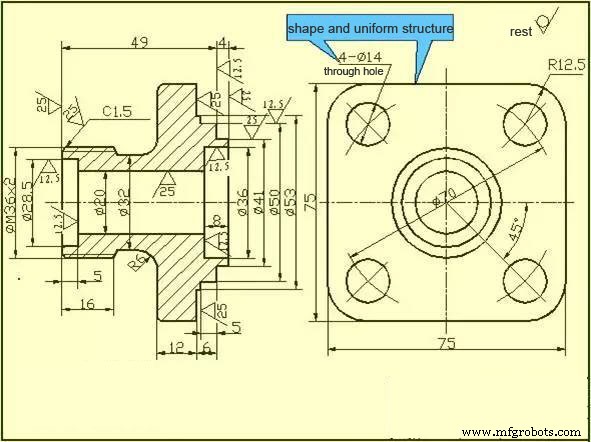
Lors du dimensionnement des pièces de type disque et couvercle, l'axe passant par le trou d'arbre est généralement sélectionné comme référence de dimension radiale, et la référence de dimension principale dans la direction de la longueur est souvent la face de bout importante.
Pièces de type fourche et bâti
De telles pièces comprennent généralement des fourches, des bielles, des roulements et d'autres pièces. En raison de leurs positions de traitement variables, lors du choix de la vue principale, la considération principale est la position de travail et les caractéristiques de forme. Pour la sélection des autres vues, deux ou plusieurs vues de base sont souvent requises, et des vues locales appropriées, des vues en coupe, etc. doivent être utilisées pour exprimer la structure locale de la pièce. La vue montrée dans le dessin de pièces de repose-pied est raffinée et claire. La vue de droite n'est pas nécessaire pour exprimer la largeur du roulement et des nervures. Pour les nervures en T, la coupe transversale est plus appropriée.
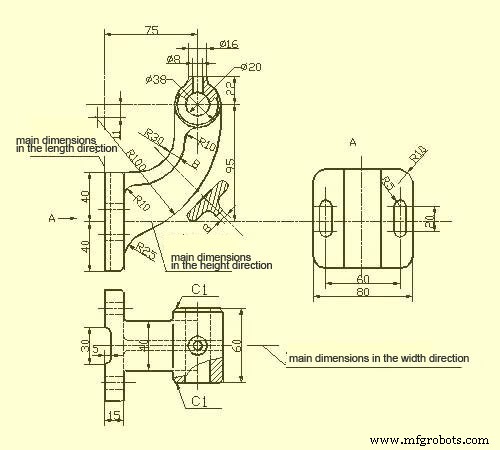
Lors du dimensionnement des pièces de fourche et bâti, la surface de base d'installation ou le plan de symétrie de la pièce est généralement sélectionné comme référence de dimension. Reportez-vous à la figure pour la méthode de dimensionnement.
Pièces de type boîte
En général, la forme et la structure de ce type de pièces sont plus complexes que les trois types précédents de pièces, et la position de traitement change davantage. De telles pièces comprennent généralement le corps de soupape, le corps de pompe, la boîte de réducteur et d'autres pièces. Lors du choix de la vue principale, la position de travail et les caractéristiques de forme sont principalement considérées. Lors de la sélection des autres vues, des vues en coupe appropriées, des coupes transversales, des vues partielles et des vues obliques doivent être adoptées selon la situation réelle pour exprimer clairement la structure interne et externe de la pièce.
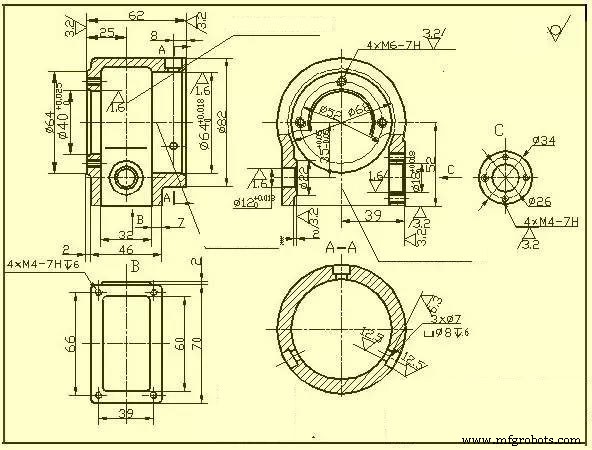
En termes de cotation, l'axe, la surface d'installation importante, la surface de contact (ou surface d'usinage), et la surface de symétrie (largeur, longueur) de certaines structures principales de la boîte sont généralement sélectionnées comme référence de dimension. Pour les pièces sur la boîte qui doivent être coupées, les dimensions doivent être marquées autant que possible pour faciliter le traitement et l'inspection.
4 Rugosité de surface
Les caractéristiques micro-géométriques des pics et vallées à faible espacement sur la surface de la pièce sont appelées rugosité de surface. Cela est principalement dû aux traces d'outil laissées par l'outil sur la surface de la pièce et à la déformation plastique du métal de surface pendant la coupe.
La rugosité de surface des pièces est également un indice technique pour évaluer la qualité de surface des pièces. Elle a un impact sur les propriétés d'ajustement, la précision de fonctionnement, la résistance à l'usure, la résistance à la corrosion, l'étanchéité à l'air et l'apparence des pièces.
Code, symbole et marquage de la rugosité de surface
La norme GB/T 131-1993 spécifie le code de rugosité de surface et sa notation. Les symboles sur le dessin qui indiquent la rugosité de surface des pièces sont présentés dans le tableau ci-dessous.
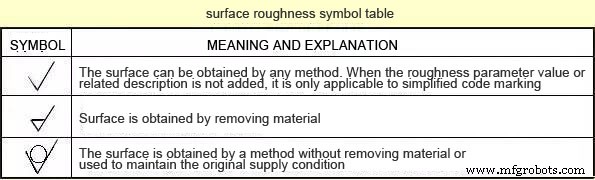
Principaux paramètres d'évaluation de la rugosité de surface des pièces
1) Écart moyen arithmétique du profil (Ra)
Dans la longueur d'échantillonnage, la moyenne arithmétique de la valeur absolue du décalage du profil.
2) Hauteur maximale du profil (Rz)
La distance entre la ligne supérieure du pic de profil et la ligne inférieure du pic de profil dans la longueur d'échantillonnage.
Note : Le paramètre Ra est préféré lors de son utilisation.
Méthode de marquage des symboles de rugosité de surface sur les dessins
1) Le code (symbole) de rugosité de surface doit généralement être noté sur la ligne de contour visible, la ligne de limite ou leur extension, et la pointe du symbole doit pointer de l'extérieur du matériau vers la surface.
2) La direction des chiffres et symboles dans le code de rugosité de surface doit être marquée comme requis.
Sur le même dessin, chaque surface est généralement marquée avec un code (symbole) une seule fois, et aussi près que possible de la ligne de cote pertinente. Lorsque l'espace est étroit ou qu'il est inconvenant d'étiqueter, il peut être reporté à l'étiquette. Lorsque toutes les surfaces de la pièce ont les mêmes exigences de rugosité de surface, elles peuvent être marquées uniformément dans le coin supérieur droit du dessin. Lorsque la plupart des pièces ont les mêmes exigences de rugosité de surface, le code (symbole) le plus utilisé peut être noté en même temps dans le coin supérieur droit du dessin, et ajouter les mots « le reste ». La hauteur du code (symbole) de rugosité de surface marqué uniformément et du texte explicatif doit être 1,4 fois celle de la marque de dessin.
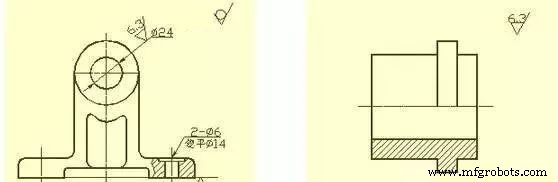
Le nombre de code (symbole) de rugosité de surface de la surface continue sur la pièce, la surface des éléments répétés (tels que trous, dents, rainures, etc.) et la surface discontinue connectée par une ligne fine continue ne sont notés qu'une seule fois.
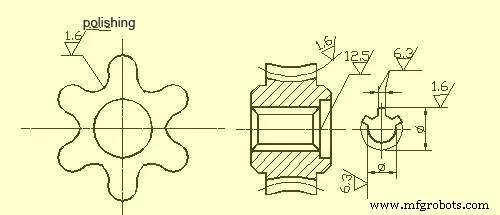
Lorsqu'il y a différentes exigences de rugosité de surface sur la même surface, utilisez des lignes fines continues pour tracer la ligne de séparation, et notez le code de rugosité de surface et la taille correspondants.
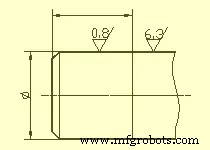
Lorsque la forme de dent n'est pas dessinée sur la surface de travail des engrenages, filetages, etc., la méthode de notation du code (symbole) de rugosité de surface est montrée dans la figure.
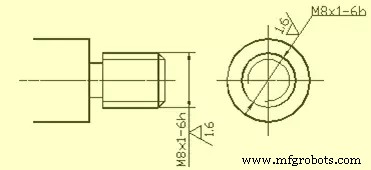
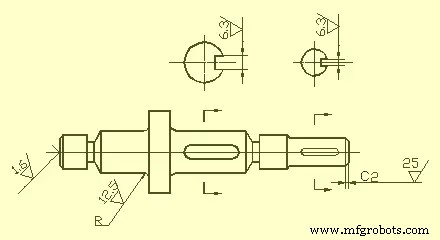
La surface de travail du trou central, la surface de travail de la rainure de clavette, le code de rugosité de surface du chanfrein et de l'arrondi peuvent être simplifiés et marqués.
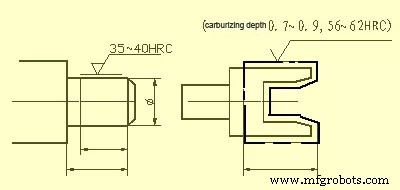
Lorsque les pièces doivent être partiellement traitées thermiquement ou partiellement plaquées (revêtues), des lignes pointillées épaisses doivent être utilisées pour dessiner la plage et marquer les dimensions correspondantes. Les exigences peuvent également être écrites sur la ligne horizontale du côté long du symbole de rugosité de surface.
5 Tolérances standards et écarts fondamentaux
Afin de faciliter la production, de réaliser l'interchangeabilité des pièces et de répondre à différentes exigences d'utilisation, la norme nationale « Limites et Ajustements » stipule que la zone de tolérance est composée de deux éléments : la tolérance standard et l'écart fondamental. La tolérance standard détermine la taille de la zone de tolérance, et l'écart fondamental détermine la position de la zone de tolérance.
1) Tolérance standard (IT)
La valeur de la tolérance standard est déterminée par la dimension de base et la classe de tolérance. Le niveau de tolérance est une marque pour déterminer la précision de la dimension. La tolérance standard est divisée en 20 niveaux, à savoir IT01, IT0, IT1, ..., IT18. La précision de sa dimension diminue de IT01 à IT18. Les valeurs spécifiques des tolérances standard peuvent être trouvées dans les normes pertinentes.
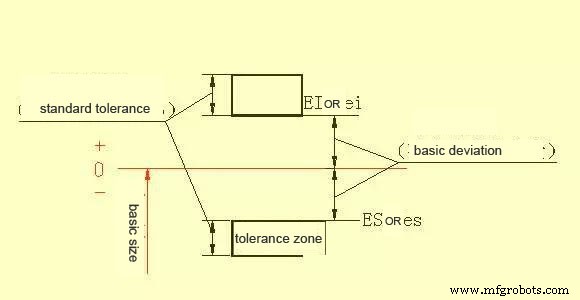
2) Écart fondamental
L'écart fondamental fait référence à l'écart supérieur ou inférieur de la zone de tolérance par rapport à la position de la ligne zéro dans la limite et l'ajustement standard, fait généralement référence à l'écart proche de la ligne zéro. Lorsque la zone de tolérance est au-dessus de la ligne zéro, l'écart fondamental est l'écart inférieur ; sinon, c'est l'écart supérieur. Il y a 28 écarts fondamentaux au total, et le code est exprimé en lettres latines, avec des majuscules pour l'alésage et des minuscules pour l'arbre.
L'écart fondamental et la tolérance standard ont les formules de calcul suivantes selon la définition de la tolérance dimensionnelle :
ES = EI + IT ou EI = ES - IT
Processus de fabrication
- Usinage CNC de précision pour pièces sur mesure : solutions rapides, précises et adaptées
- Usinage CNC de grandes pièces : stratégies pour surmonter les contraintes de taille
- Services Experts d'Usinage CNC : Précision pour Pièces Complexes
- Maîtriser l'Usinage de Précision : Techniques Essentielles pour Pièces Aéronautiques
- Éviter le Sur-Design : Simplifier la Conception des Pièces Usinées pour l'Efficacité
- Guide expert de l'usinage des pièces en aluminium anodisé
- Usinage de précision : pièces standard vs pièces non standard expliquées
- Usinage CNC expliqué : guide complet pour débutants
- Estampage de précision pour pièces automobiles