



Maîtriser l'analyse de plans de pièces usinées : guide étape par étape
Avant tout, nous devons connaître le rôle des pièces usinées dans le produit, leur emplacement, les relations d'assemblage et les conditions de travail, clarifier l'impact des différentes exigences techniques sur la qualité d'assemblage et les performances des pièces, identifier les exigences techniques principales et critiques, puis analyser le plan de la pièce.
(1) Vérifier l'exhaustivité et la correction du plan de la pièce
Après avoir compris la forme et la structure de la pièce usinée, il est nécessaire de vérifier si la vue de la pièce est correcte et suffisante, si l'expression est intuitive et claire, si le dessin est conforme aux normes nationales, si le marquage des dimensions, tolérances et exigences techniques est complet et raisonnable, etc.
(2) Analyse des exigences techniques des pièces
Les exigences techniques des pièces incluent les aspects suivants : précision dimensionnelle des surfaces usinées, précision de forme des principales surfaces usinées, précision de position mutuelle entre les principales surfaces usinées. Rugosité des surfaces usinées et autres exigences de qualité de surface, exigences de traitement thermique, autres exigences (telles que l'équilibrage dynamique, les arrondis ou chanfreins, l'ébavurage, les exigences sur le brut, etc.).
Il faut prêter attention à analyser si ces exigences sont économiques et raisonnables sous réserve de garantir les performances, et si elles peuvent être réalisées dans les conditions de production existantes. En particulier, les exigences techniques de la surface principale sont analysées, car l'usinage de la surface principale détermine le contour général du processus de la pièce.
(3) Analyse du matériau des pièces
Il s'agit d'analyser les propriétés mécaniques et le traitement thermique du matériau du brut lui-même, la qualité de fonderie du brut et la dureté du matériau à usiner, s'il y a de la blanche, du sable, de la porosité, etc. Pour juger du degré de difficulté d'usinage et fournir une base pour la sélection des matériaux d'outils et des paramètres de coupe. Les matériaux de pièces sélectionnés doivent être économiques et raisonnables, avec de bonnes performances de coupe, et répondre aux exigences de performance en service.
(4) Marquage dimensionnel raisonnable
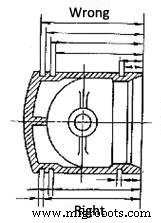
- La dimension importante sur le plan de la pièce doit être marquée directement, et lors de l'usinage, on doit essayer de faire coïncider le repère de processus et le repère de conception, et conformément au principe de la chaîne de dimensions la plus courte. Dans la Figure 1, la dimension de la rainure de segment de piston est une dimension importante, et sa largeur doit être marquée directement.
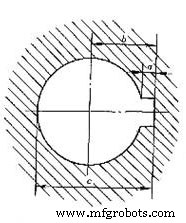
- La dimension marquée sur le plan de la pièce doit être facile à mesurer, ne pas marquer la dimension à partir de l'axe, de la ligne centrale, du plan imaginaire et d'autres repères difficiles à mesurer. La profondeur de la rainure de clavette du moyeu montrée à la Figure 2 est facilement mesurable au pied à coulisse ou au gabarit seulement si la dimension C est indiquée.
-
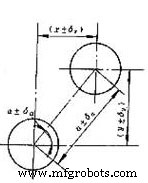
Les dimensions sur le plan de la pièce ne doivent pas être marquées en boucle fermée, afin de ne pas produire de contradictions. Comme montré à la FIG. 3, les dimensions d'espacement des trous A ± et l'angle ± ont été marqués, donc les dimensions de coordonnées des axes x et Y ne peuvent pas être marquées au hasard. Parfois, pour faciliter le traitement, on peut calculer selon la chaîne de dimensions, et marquer entre parenthèses, comme dimension de référence lors de l'usinage.
-
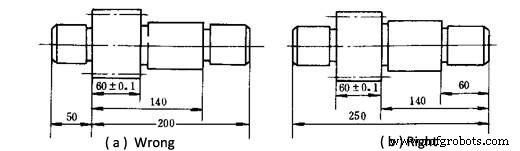
La dimension libre non-assortie sur les pièces doit être traitée dans l'ordre autant que possible à partir des notes de référence de processus. Quant à l'arbre d'engrenage de la FIG. 4, la méthode de représentation de la FIG. (a) nécessite la conversion de la plupart des dimensions et ne peut pas être mesurée directement. La méthode de marquage de la Figure (b) est cohérente avec l'ordre de traitement et pratique pour la mesure de traitement.
-
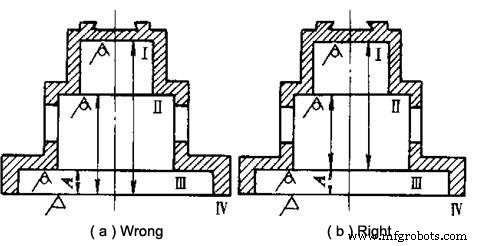
La position et la taille de chaque surface non-usinée sur la pièce doivent être marquées directement, et il ne peut y avoir qu'une seule dimension de contact entre la surface non-usinée et la surface usinée. Comme montré à la FIG. 5, la méthode de marquage de la FIG. (a) n'est pas raisonnable. Une seule dimension peut être garantie pour répondre aux exigences du dessin, tandis que les autres dimensions peuvent être hors tolérance. La dimension A de la figure (b) peut être garantie lors de l'usinage de la surface Ⅳ, autrement que par le traitement, la position est marquée directement, garantie lors de la fonderie.
Processus de fabrication
- Maîtriser le Document d'Exigences Produit (PRD) : Guide étape par étape
- Maîtriser le mappage de surface : Techniques de palpage pour l'usinage à grande vitesse
- Réduire les coûts usinage CNC sans compromettre la qualité
- Réduire les coûts d'usinage CNC : conseils d'experts pour pièces de précision
- Trouvez la machine VMC 5 axes idéale pour vos besoins de production
- Maintenance proactive des centres CNC : gardez vos machines en condition optimale
- Choisir la bonne fraiseuse : guide professionnel
- Étapes clés du processus d'usinage pour des pièces parfaites
- Services d'usinage de petites pièces de précision pour l'excellence industrielle