



Amélioration de la durabilité de l'acier : guide expert des revêtements métalliques
Les aciers à revêtement métallique sont définis comme des substrats d'acier revêtus d'une couche de zinc, d'alliage Zn/Al (zinc/aluminium), d'alliage Zn/Si (zinc/silicium) ou d'Al pur, etc. Les arrangements schématiques de la structure de revêtement métallique avec et sans passivation sont montrés à la Fig 1.
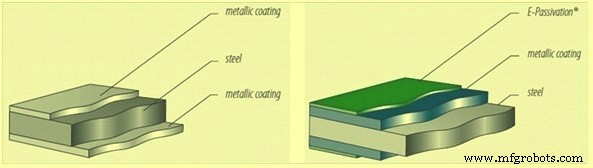
Fig 1 Structure de revêtement métallique avec et sans passivation
Les revêtements métalliques des aciers améliorent la durée de vie et la performance des aciers. Ils fournissent le moyen le plus efficace et économique de protéger les aciers contre la corrosion. Les aciers à revêtement métallique offrent une combinaison unique de propriétés qui incluent la haute résistance, la formabilité, le poids léger, la résistance à la corrosion, l'esthétique, la recyclabilité et le faible coût.
Procédés de revêtement métallique
Il existe plusieurs procédés pour le revêtement métallique des aciers comme indiqué ci-dessous :
- Le procédé de revêtement par trempage à chaud, où la bande d'acier est immergée dans un bain de métal fondu. La composition du métal fondu (Zn, Zn/Al, Al/Si, ou Al pur, etc.) détermine la nature du revêtement métallique.
- Le procédé d'électrogalvanisation, dans lequel le métal est déposé électrolytiquement sur la bande d'acier à froid.
- Le revêtement sous vide, tel que PVD (dépôt physique en phase vapeur), CVD (dépôt chimique en phase vapeur), etc.
Les procédés de revêtement par trempage à chaud sont les plus populaires pour le revêtement métallique des bandes d'acier. Normalement, des lignes de revêtement continues sont employées pour la production des produits en acier à revêtement métallique.
Les aciers à revêtement métallique produits dans les lignes de revêtement continues ont connu une croissance remarquable et continuent d'être utilisés dans des domaines nouveaux et de plus en plus variés. Cela est dû à leurs avantages économiques, technologiques et environnementaux exceptionnels.
La large gamme de produits en acier à revêtement métallique disponibles aujourd'hui répond aux exigences de tous les secteurs. Les paramètres suivants régissent le choix du matériau en acier à revêtement métallique :
- Qualité ou grade du substrat d'acier
- Type de revêtement métallique
- Masse ou épaisseur du revêtement métallique
- Aspect de surface
- Qualité de surface
- Traitement de surface
- Tolérances sur les dimensions et la forme
Le revêtement métallique améliore la résistance à la corrosion de l'acier et prolonge la durée de vie du produit. Un revêtement métallique approprié permet d'améliorer les propriétés de formage et de soudage par résistance de l'acier ainsi que son aptitude à la peinture.
Types de produits revêtus
Les principaux types de produits à revêtement métallique sont les suivants :
Tôle d'acier galvanisée à chaud
Les normes ASTM pour ces tôles d'acier sont A653M et A1063M. Le revêtement galvanisé est essentiellement un revêtement Zn sur tôle d'acier. Le mot galvanisé vient de la protection galvanique que le Zn fournit à l'acier lorsqu'il est exposé à un environnement corrosif. C'est, de loin, le produit à revêtement par trempage à chaud le plus courant avec une large gamme d'applications. Le Zn fournit à la fois une protection galvanique et une protection barrière. La protection galvanique est supérieure à celle de tout autre type de revêtement par trempage à chaud sur l'acier. Le revêtement contient de l'Al qui est typiquement dans la plage de 0,20 % à 0,30 %. L'Al est ajouté au bain de Zn fondu pour contrôler le taux de croissance de la couche d'alliage (zone de liaison entre l'acier et le revêtement Zn). Il améliore considérablement l'adhérence du revêtement pour permettre le formage sévère de la tôle revêtue. Le revêtement peut contenir une petite quantité de plomb (Pb) et/ou d'antimoine (Sb) pour le développement de l'épi. Presque tous les aciers à revêtement galvanisé ne contiennent pas de Pb, et s'ils en contiennent, le Pb est inférieur à 0,03 %. La masse de revêtement (poids) est généralement dans la plage de 90 à 1200 g/m² pour A653M et 90 à 600 g/m² pour A1063M total sur les deux faces.
Tôle d'acier galvannealée à chaud
La spécification ASTM pour ces tôles d'acier est A653M. Dans la production de la tôle d'acier galvannealée, le revêtement galvanisé à chaud est allié par diffusion avec l'acier par chauffage additionnel dans la tour au-dessus du bain de revêtement. Le revêtement métallique typique contient 8 % à 11 % de fer. Ces tôles sont généralement destinées à être peintes pour la plupart des applications. Ces tôles sont caractérisées par leur dureté élevée et leur comportement fragile pendant le formage. Les tôles galvannealées sont plus faciles à souder par points et à peindre que les tôles galvanisées. La performance avec la peinture est synergétiquement améliorée en raison de l'excellent lien formé entre la peinture et la surface du revêtement. Comparé à l'acier galvanisé, les tôles d'acier galvannealées présentent normalement moins de corrosion sous film sous la peinture aux bords exposés, rayures ou autres défauts dans la peinture. Ces tôles d'acier sont utilisées pour les panneaux de carrosserie automobile. La masse de revêtement (poids) est généralement dans la plage de 90 à 180 g/m² total sur les deux faces.
Tôle d'acier revêtue d'alliage Al-Zn à 55 % à chaud
Ces tôles revêtues sont également connues sous le nom de tôles Galvalume. La norme ASTM pour ces tôles est A792M. Le revêtement est un revêtement d'alliage Al-Zn qui contient environ 55 % Al, 43,5 % Zn et 1,5 % Si. Ce revêtement offre une excellente protection barrière combinée avec une certaine protection galvanique. La rétention de la protection galvanique est une caractéristique importante pour ce revêtement. Cette combinaison particulière d'Al et de Zn affecte la formation d'une microstructure de revêtement qui est très importante pour une bonne performance. Ce revêtement fournit un très bon équilibre entre protection galvanique et barrière. Le Si est ajouté pour contrôler le taux de croissance de la couche d'alliage. Le revêtement améliore l'adhérence pendant le formage. Le revêtement a une résistance à la corrosion beaucoup plus élevée que les revêtements galvanisés dans la plupart des environnements. Sa durabilité à long terme a été démontrée. La masse de revêtement (poids) est généralement dans la plage de 100 à 210 g/m² total sur les deux faces.
Tôle d'acier revêtue d'alliage Zn-5 % Al à chaud
Ces tôles revêtues sont également connues sous le nom de tôles Galfan. La norme ASTM pour ces tôles est A875M. Le revêtement galvanique contient environ 95 % Zn et 5 % Al. Ce revêtement fournit approximativement la même protection galvanique que le galvanisé et une résistance à la corrosion améliorée dans la plupart des environnements. Ce revêtement est normalement utilisé principalement pour les applications qui requièrent une bonne ductilité du revêtement (telles que les pièces d'emboutissage profond et les tôles prélaquées) et une résistance à la corrosion supérieure. La masse de revêtement (poids) est généralement dans la plage de 90 à 700 g/m² total sur les deux faces.
Tôle d'acier revêtue d'alliage Zn-Al-Mg (magnésium) à chaud
La norme ASTM pour ces tôles est A1046M. Le revêtement est un revêtement galvanique qui contient Zn, Al (5 % à 11 %) et Mg (2 % à 4 %). Ce revêtement fournit une résistance à la corrosion supérieure dans de nombreux environnements agressifs. Le revêtement est utilisé dans de telles applications que le transport, l'infrastructure, la construction, l'agriculture, l'énergie électrique et l'automobile. La masse de revêtement (poids) est généralement dans la plage de 60 à 600 g/m² total sur les deux faces.
Tôle d'acier aluminisée à chaud
La spécification ASTM pour ces tôles est A463M. Il y a deux types de revêtements aluminisés : (i) Type 1 – Al avec 5 % à 11 % Si, et (ii) Type 2 – revêtement Al pur. La forme la plus courante est le revêtement Type 1 ; utilisé pour les applications qui nécessitent une résistance à l'oxydation thermique telles que les pièces de four, les petits appareils et les systèmes d'échappement, etc. Le revêtement aluminisé est le meilleur revêtement sur tôle d'acier pour la résistance à l'oxydation thermique. Il peut être appliqué sur l'acier inoxydable pour offrir une performance encore meilleure à haute température. Le revêtement Al pur Type 2 est utilisé pour les applications extérieures. La performance de corrosion de ce revêtement est basée sur la protection barrière sans protection galvanique dans la plupart des environnements. La protection barrière contre la corrosion est très bonne dans ce cas car l'Al du revêtement forme un film stable d'oxyde d'aluminium sur la surface du revêtement. La masse de revêtement (poids) est généralement dans la plage de 75 à 300 g/m² total sur les deux faces pour le Type 1 et pour le Type 2 dans la plage de 200 à 300 g/m² total sur les deux faces.
Tôle d'acier revêtue de terné
La norme ASTM pour ces tôles est A308M. Ce revêtement est un revêtement d'alliage Pb qui contient 3 % à 15 % Sn (étain). Le Sn est ajouté pour développer un lien entre le revêtement et l'acier. Le revêtement est très formable et améliore le comportement d'emboutissage profond. De plus, la tôle revêtue peut être facilement soudée. La tôle revêtue a une très bonne résistance à l'essence, bien que l'utilisation pour les réservoirs de carburant diminue (liée à la question environnementale associée au Pb et non à la performance de la tôle revêtue). La masse de revêtement (poids) est généralement dans la plage de 75 à 335 g/m² total sur les deux faces.
Ligne de revêtement métallique
La ligne de revêtement métallique est l'endroit où le substrat d'acier est revêtu avec une combinaison protectrice, éprouvée de métaux qui fournissent une résistance efficace à la corrosion. La ligne a deux accumulateurs de bande, un à l'entrée et un à la sortie de la ligne, permettant à la bande d'acier d'être accumulée pour une courte période. Cette capacité permet à la ligne de changer de bobine ou d'enlever une bobine finie tandis que le reste de la ligne continue de fonctionner à une vitesse constante. La précision peut être maintenue à chaque partie du processus, résultant en une surface cohérente et un revêtement uniforme. Les composants de base d'une ligne de revêtement métallique sont les suivants :
- La bobine provient du laminoir à froid (LFC) vers la ligne de revêtement via l'un des deux mandrins de déroulement. L'extrémité de queue de la bobine précédente et l'extrémité de tête de la nouvelle bobine sont cisaillées. Les nouvelles extrémités sont soit soudées ensemble par un soudoir électrique à joint, soit jointes mécaniquement pour créer une bande continue d'acier dans la section de processus de la ligne.
- L'acier entre dans le premier accumulateur de bande généralement sous la forme d'une tour.
- Après la réduction à froid dans le LFC, le film résiduel d'huile de lubrification doit être enlevé de l'acier avant le recuit pour assurer que le revêtement métallique adhère parfaitement au substrat d'acier. Le film d'huile est enlevé dans un bac de dégraissage alcalin. Après le nettoyage, la bande d'acier est rincée et séchée.
- La bande d'acier à froid entre dans le four. Le but du four est de faire un nettoyage final de la surface en brûlant le film d'huile résiduel sur la surface de l'acier par des brûleurs à flamme nue dans la zone de préchauffage de la section de recuit. Le second but du four est de chauffer l'acier pour développer les propriétés mécaniques appropriées.
- En raison du laminage à froid de l'acier, le substrat d'acier montre un écrouissage extrême et est généralement appelé acier plein dur. La section de recuit fournit un traitement thermique de l'acier pour récupérer ses propriétés mécaniques et rendre l'acier approprié pour l'utilisation prévue. Pendant le traitement thermique, la microstructure sévèrement réduite à froid se recristallise.
- La section de recuit est divisée en trois zones : (i) préchauffage, (ii) maintien, et (iii) refroidissement contrôlé. À l'intérieur de la zone de recuit, l'acier est empêché de s'oxyder en utilisant un mélange de gaz hydrogène-azote. Tous les brûleurs sont généralement de type radiant, pour éviter le contact direct entre la flamme et la surface de l'acier. Les cycles de recuit sont gérés conformément aux propriétés mécaniques finales requises.
- À la fin de la zone de refroidissement, la température de la bande est refroidie à un niveau approprié par rapport à la température du métal fondu à revêtir.
- Une fois que la bande d'acier a atteint la température requise, elle est immergée dans un bain de métal fondu. Lorsque la bande quitte le bain, elle est revêtue d'une épaisse couche de métal fondu. Un ensemble de couteaux à air (ou azote), situé au-dessus du bain, ajuste le poids de revêtement aux niveaux requis. Le poids de revêtement est normalement contrôlé et surveillé en permanence par un équipement de mesure automatique.
- La bande d'acier revêtue passe à travers une tour de refroidissement, ramenant la bande revêtue presque à la température ambiante.
- En cas de besoin, l'acier peut être passé dans un laminoir de conditionnement de surface pour créer une surface lisse pour le revêtement de couleur.
- Le niveleur de tension tire la bande d'acier revêtue tout en passant sur une série de rouleaux pour fournir une planéité supérieure.
- La bande d'acier revêtue qui n'est pas destinée à la ligne de revêtement de couleur reçoit un traitement chimique qui fournit une protection intérimaire contre la détérioration du revêtement. Ce traitement de surface est fait par pulvérisation ou trempage conventionnel et pressage subséquent ou par application directe avec un rouleau applicateur. Les post-traitements sont soit une passivation de surface, soit des revêtements organiques minces. Ils peuvent être appliqués dans la section de sortie dans certains cas.
- La bande d'acier revêtue entre dans l'accumulateur de sortie, en attente d'être renroulée.
- La bande d'acier revêtue est renroulée sur le mandrin de tension et envoyée pour le revêtement de couleur ou l'emballage.
Un diagramme schématique typique de ligne de revêtement métallique montrant les équipements principaux est à la Fig 2.
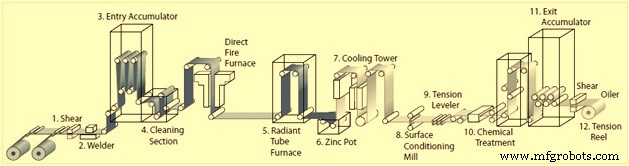
Fig 2 Diagramme schématique typique de ligne de revêtement métallique montrant les équipements principaux
Applications
L'utilisation d'une variété d'aciers à revêtement métallique est devenue une partie intégrante de la vie quotidienne des gens. Ces aciers sont utilisés pour la protection, l'abri, l'emballage et le transport ainsi qu'en même temps pour répondre à la demande de matériaux solides, durables et esthétiquement plaisants.
Dans le bâtiment et la construction, les aciers à revêtement métallique ont été utilisés pour le profilage, le bardage et la toiture depuis de nombreuses années, mais ils sont également utilisés pour des applications telles que les portes, les escaliers et les plafonds, etc.
Les produits en acier à revêtement métallique ont une très large gamme d'applications dans l'industrie générale. Exemples : meubles, climatisation, conduits, réservoirs et boucliers thermiques, etc.
Le secteur des appareils domestiques est également un grand utilisateur d'aciers à revêtement métallique. Il y a même une tendance aujourd'hui vers la construction d'appareils domestiques entièrement en aciers à revêtement métallique, tant les biens blancs (réfrigérateurs, machines à laver et fours, etc.) que les biens bruns (télévision, vidéo et hi-fi, etc.).
Processus de fabrication
- Guide expert matériaux impression 3D métal : aciers, superalliages, titane, cuivre, aluminium
- Inconel vs Acier Inoxydable : Choisir le Bon Alliage pour Applications Haute Température et Résistance à la Corrosion
- Comprendre les nuances d'acier à outils : types, propriétés et applications
- Créer un aspect patiné : guide sûr pour faire rouiller le métal
- 9 avantages clés du revêtement par poudre pour la fabrication métallique
- Acier à Outils (Silver Steel) : Composition, Usages et Fabrication
- Assurer la précision du poinçonnage en fabrication métallique : techniques de mesure précises
- Techniques professionnelles de soudage MIG pour tôles d'acier : conseils d'experts et bonnes pratiques
- Comprendre la fabrication d'acier : Processus, matériaux et applications