



Optimisation de la production de fer réduit direct (FRD) utilisant le gaz de cokerie comme réducteur
Production de FRD avec le gaz de cokerie comme réducteur
Le fer réduit direct (FRD) est techniquement défini comme un minerai de fer réduit en métal sans le fondre. Un procédé de production de FRD est un procédé dans lequel le fer métallique solide est obtenu directement à partir de minerai de fer solide sans soumettre le minerai ou le métal à la fusion. Les principaux procédés de production de FRD sont soit à base de gaz, soit à base de charbon. La matière d'alimentation dans un procédé FRD est soit du minerai de fer calibré à 10-30 mm, soit des granulés de minerai de fer produits dans une usine de granulation.
Dans l'usine à base de gaz, le réacteur où se produit la réaction de réduction est un four à puits. Le four à puits fonctionne sur le principe du courant inverse où la charge ferreuse descend par gravité et est réduite par les gaz réducteurs montant. Dans un procédé à base de gaz, des combustibles gazeux sont utilisés. Ils doivent pouvoir se reformer ou craquer pour produire un mélange de H2 (hydrogène) et CO (monoxyde de carbone). Le gaz naturel à haute teneur en méthane est le gaz le plus couramment utilisé. Le gaz naturel est reformé pour l'enrichir en mélange H2 et CO et ce mélange reformé enrichi est préchauffé.
Le gaz de cokerie (COG) est un sous-produit du processus de cokéfaction dans une batterie de fours à coke à sous-produits. Le COG consiste en un mélange complexe de divers gaz. Sa composition typique est : 55 % H2, 6 % CO, 25 % CH4 (méthane), plus de petits pourcentages de CO2 (dioxyde de carbone), H2O (humidité), goudrons lourds, hydrocarbures volatils et impuretés soufrées. Il contient aussi du N2 (azote). Le COG est généralement utilisé comme gaz combustible pour diverses applications de chauffage dans l'usine sidérurgique, et le COG excédentaire sert à produire de la vapeur, de l'énergie électrique ou est brûlé à la torche. L'utilisation du COG pour la production de FRD a toujours suscité de l'intérêt, mais le défi a été la conversion du méthane en CO et H2 et le nettoyage des goudrons et hydrocarbures volatils. Chaque tonne de coke produite génère suffisamment de COG pour produire une tonne de FRD.
La production de FRD dans la route sidérurgique intégrée basée sur l'utilisation du COG sous-produit disponible est un phénomène très récent. L'utilisation du COG présente plusieurs avantages tant du point de vue économique qu'environnemental.
L'utilisation du COG excédentaire comme gaz réducteur pour produire du FRD récupère 97 % de l'énergie disponible contre 30 % à 40 % en brûlant le COG pour produire de l'énergie électrique.
Les deux principaux procédés, Midrex et HYL, ont adopté deux approches différentes pour l'utilisation du COG pour la production de FRD à base de gaz.
Procédé Midrex
Midrex a commencé à examiner les méthodes d'utilisation du gaz de cokerie en réduction directe dans les années 1970. Le problème principal était la présence d'hydrocarbures insaturés, de goudrons et de liquides, ainsi que de niveaux élevés de méthane et de composés soufrés dans le gaz brut. Les premières études se concentraient sur le conditionnement du gaz pour l'utiliser comme composant de gaz d'alimentation pour un reformeur Midrex.
Basé sur les développements dans la technologie d'oxydation partielle, Midrex a décidé d'étudier la possibilité d'utiliser cette technologie pour conditionner le COG comme gaz réducteur approprié pour le procédé MXCOL. Cependant, l'inconvénient de l'oxydation partielle a toujours été l'ajout nécessaire de vapeur aux réactifs pour réduire la formation de suie résultant des réactions d'oxygène.
Vers mi-2011, Praxair a développé une technologie d'oxydation partielle qu'elle proposait commercialement.
Cette technologie d'oxydation partielle a des caractéristiques uniques offrant le potentiel de faire l'oxydation partielle des hydrocarbures, sans suie, sans injection de vapeur. Lorsque cette technologie est combinée avec une chambre de réaction thermique étendue dans laquelle un flux de COG préchauffé est injecté, le gaz produit sortant du réacteur est approprié pour être utilisé comme source de réducteur pour la réduction directe. L'ensemble de cet équipement, incluant la compression, le préchauffage et la réaction, constitue le système de réacteur thermique (TRS).
Le TRS utilise la technologie de Praxair pour l'oxydation partielle du COG. Le système produit un jet d'oxygène chaud à vitesse extrême in situ qui entraîne rapidement le COG préchauffé, reforme le méthane, décompose les hydrocarbures lourds et détruit les goudrons sans besoin de catalyseur. Le syngaz reformé sort alors du TRS et est alimenté dans le four à puits pour produire du FRD.
Lors des tests à l'échelle pilote, une destruction de goudron de plus de 96 % a été atteinte avec un reformage du méthane optimisé. De plus, des conditions d'exploitation ont été développées pour éviter la génération nette de suie.
Ces résultats de tests pilotes ont été mis à l'échelle dans une usine de démonstration au 1/20ème aux installations de recherche étendues de Midrex à Charlotte, NC. Les résultats typiques obtenus des opérations de test de démonstration COG sont donnés au Tableau 1.
Tableau 1 Résultats typiques des opérations de test de démonstration COG
Analyse gaz COG Entrée TRS | Analyse syngaz Sortie TRS
CO 4-6 % | 22-28 %
CO2 1-3 % | 1-3 %
H2 55-65 % | 55-65 %
H2O 0,4-0,8 % | 0,5-2,5 %
CH4 20-30 % | 0,5-3,0 %
N2 2-4 % | 3-8 %
BTX 0,3-2,0 % | 0,0 %
HHC 0,2-0,6 % | 0,0 %
Soot — | 0,01 mg/Nm³
Les deux principales options TRS disponibles pour l'utilisation du COG sont avec une fiche de flux MXCOL et avec un reformeur Midrex.
- Utilisation du COG avec le procédé MXCOL – Le procédé MXCOL a été développé à l'origine pour utiliser le syngaz de gazéifieurs de charbon pour produire du FRD. Le procédé intègre un système d'élimination de CO2, généralement basé sur une technologie d'élimination à base de solution d'amine, et un réchauffeur de tubes radiants pour chauffer le gaz réducteur et le syngaz avant le buste du four. Une fiche de flux type du procédé MXCOL avec utilisation du COG est donnée Fig. 1.
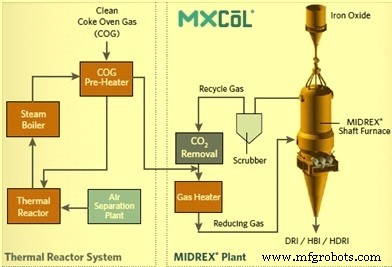
Fig 1 Fiche de flux type du procédé MXCOL avec utilisation du COG
- Utilisation du COG avec un reformeur Midrex – Le TRS peut compléter l'approvisionnement existant en syngaz nécessaire pour chaque tonne de FRD. L'ajout de COG directement dans la fiche de flux standard Midrex peut se faire en ajoutant le gaz soit à la zone de transition, soit au gaz de buste comme indiqué au point 1 de la Fig. 2. Ainsi, les températures de la zone métallurgique et l'activité de reformage de la zone métallurgique détruisent et convertissent les goudrons et hydrocarbures volatils du COG. Cependant, le problème est que lorsque le taux d'ajout de COG atteint un point critique, l'usine atteint une condition de carburant d'exportation où plus de carburant de gaz de sommet est généré que le reformeur ne peut en consommer. Le COG peut aussi être utilisé comme carburant de brûleur (2), mais l'effet net est que le COG fourni aux brûleurs générera une quantité de gaz de sommet exportée. L'ajout de COG dans le gaz de buste (3) ou le gaz d'alimentation (4) peut se faire en utilisant un TRS, ce qui nécessite aussi l'ajout d'un système d'élimination de CO2 pour contrôler le carburant d'exportation résultant de l'ajout de COG.
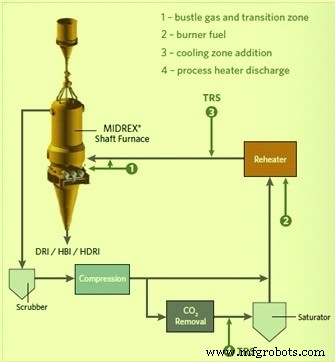
Fig 2 Fiche de flux type montrant l'utilisation du COG (TRS) avec reformeur Midrex
Procédé HYL
Selon l'état actuel de la technologie, le procédé HYL ZR (auto-reformage) a été développé pour permettre la réduction de minerais de fer dans un four à puits sans équipement externe de reformage de gaz. Ce schéma de procédé a la capacité de produire du FRD à haute teneur en carbone, permettant aux producteurs d'obtenir les avantages maximum du carbone dans le processus sidérurgique. La récente alliance entre Tenova HYL, Techint et Danieli apporte un nouveau nom de marque pour ce procédé. Le procédé est maintenant connu sous le nom d'« Energiron ».
Dans les régions où le gaz naturel est soit coûteux, soit peu disponible, le procédé peut être facilement configuré pour fonctionner en utilisant le COG, le syngaz de gazéifieurs de charbon et d'autres sources d'hydrocarbures.
Puisque tous les gaz réducteurs sont générés dans la section de réduction, en tirant parti de l'effet catalytique du fer métallique à l'intérieur du four à puits, une efficacité de réduction optimale est atteinte. Ainsi, un reformeur externe de gaz réducteur n'est pas requis.
Le schéma de base Energiron permet l'utilisation directe du gaz naturel. Bien sûr, les usines Energiron peuvent aussi utiliser l'équipement conventionnel de reformage vapeur-gaz naturel, qui a longtemps caractérisé le procédé. D'autres agents réducteurs tels que COG, hydrogène, gaz de gazéification de charbon, coke de pétrole et combustibles fossiles similaires sont aussi des sources potentielles de gaz réducteur selon la situation et la disponibilité. La fiche de flux du procédé est à la Fig. 3.
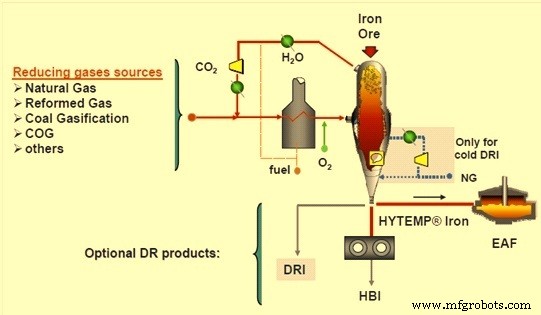
Fig 3 Fiche de flux du procédé HYL-ZR
De plus, l'usine de réduction directe peut être conçue pour produire du FRD à haute teneur en carbone, du FRD chaud, qui peut être directement alimenté dans un four à arc électrique adjacent via le système HYTEMP ou vers des unités de briquettage pour produire du HBI ou toute combinaison de ces produits.
L'efficacité énergétique globale du procédé ZR est optimisée par l'intégration de la haute température de réduction (au-dessus de 1050 °C), du reformage « in-situ » à l'intérieur du four à puits, ainsi que par une utilisation plus faible d'équipements thermiques dans l'usine. Par conséquent, le produit récupère la majeure partie de l'énergie fournie au processus, avec des pertes d'énergie minimales vers l'environnement.
Le procédé permet d'atteindre des teneurs en carbone jusqu'à 5,5 %, grâce au potentiel de cémentation amélioré des gaz à l'intérieur du réacteur et la plupart du carbone est présent sous forme de carbure de fer.
Même si les compositions chimiques du COG et du gaz naturel (GN) sont assez différentes, le COG peut être utilisé directement dans le procédé ZR avec la même configuration de base ; en fait, la composition du gaz entrant dans le réacteur est très similaire comme indiqué Fig. 4 pour le ZR basé sur gaz naturel ou ZR basé sur COG. Le besoin typique de COG pour la production de FRD, basé sur le procédé HYL-ZR, est d'environ 9,5 GJ/t FRD, pour un FRD de 94 % de métallisation et 4 % de carbone.
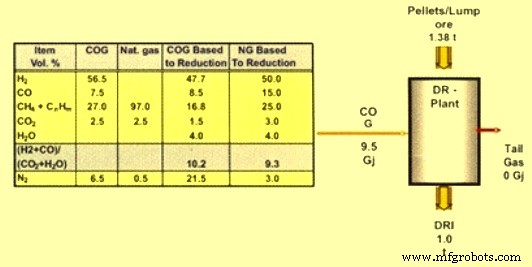
Fig 4 Comparaison des réductions basées sur COG et GN
Processus de fabrication
- Gaz naturel : de l'extraction à la distribution — aperçu complet
- Hélium : Propriétés, Production et Approvisionnement Mondial
- Comment l'Industrie 4.0 pilote la fabrication durable
- Onyx : le prochain bond pour l'impression 3D prête production
- Systèmes avancés d'automatisation et de contrôle pour fours à coke
- Récupération Efficace de l'Ammoniac dans la Production de Coke à partir de Charbon Cokéfiable
- Débloquez la valeur de production avec le TRS (OEE) : boostez l'efficacité et l'amélioration continue
- Améliorer la planification de production avec les mises à jour Fishbowl Manufacturing 2020.10
- Prototypage rapide et production en petites séries par moulage sous pression