



De la chaîne de montage de Ford à l'avenir des véhicules électriques : l'évolution de la fabrication automobile
Contexte
En 1908, Henry Ford a lancé la production du Modèle T, fruit de cinq ans de développement débutés avec le Modèle A de 1903. Le Modèle T a inauguré la chaîne de montage de production de masse, une méthode révolutionnaire reposant sur des pièces interchangeables. Avant Ford, les voitures et calèches étaient construites à la main en petites séries par des artisans spécialisés, rendant la duplication rare et coûteuse.
Le premier effort d'assemblage de Ford impliquait des postes fixes où un seul ouvrier construisait le véhicule entier. Chaque monteur passait environ 8,5 heures à un poste stationnaire. Quand le Modèle T a été développé, Ford a introduit plusieurs postes et des ouvriers qui se déplaçaient entre eux, chacun effectuant une seule tâche. Ce changement a réduit le temps d'un monteur de 8,5 heures à 2,5 minutes en permettant la maîtrise d'une seule fonction.
La marche entre postes s'est avérée inefficace, causant des goulots d'étranglement quand les ouvriers plus rapides dépassaient les plus lents. En 1913, Detroit a vu la première chaîne de montage mobile : un convoyeur transportait la voiture devant un monteur stationnaire. Cette innovation a réduit la tâche par ouvrier de 2,5 minutes à moins de 2 minutes, le convoyeur dictant le rythme. La ligne a commencé avec des bandes métalliques pour roues attachées à une ceinture bouclant le sol de l'usine et retournant au départ. Le modèle de Ford d'ouvriers stationnaires sur plateforme mobile reste l'épine dorsale de l'assemblage automobile moderne.
Matières premières
Les automobiles sont encore largement construites en acier vierge, pourtant les plastiques et vinyles dérivés du pétrole constituent une part croissante des composants. Les plastiques légers peuvent réduire le poids du véhicule jusqu'à trente pour cent, un avantage critique alors que les coûts de carburant augmentent et que les exigences d'efficacité grandissent.
Design
Lancer un nouveau modèle prend trois à cinq ans du concept à la production. Les designers utilisent la CAO pour créer des esquisses, puis construisent des maquettes en argile pour l'évaluation par des experts en style. Les ingénieurs aérodynamiques testent l'écoulement d'air et la faisabilité des crashs. Une fois toutes les revues validées, les concepteurs d'outillage créent les matrices et fixations qui fabriqueront les pièces.
Processus de fabrication
Composants
- 1 L'usine d'assemblage est la phase finale de la production du véhicule. Des pièces de plus de 4 000 fournisseurs — dont des filiales — arrivent par camion ou rail. Les composants de châssis sont déchargés dans une zone ; les pièces de carrosserie dans une autre.
Châssis
- 2 La voiture est construite du sol vers le haut. Le châssis — notre base — supporte tous les composants subséquents. Il est serré au convoyeur pour prévenir le mouvement. Suspensions avant et arrière, réservoirs d'essence, essieux, arbres de transmission, boîtes de vitesse, composants de direction, tambours de roues et freins sont installés en séquence.
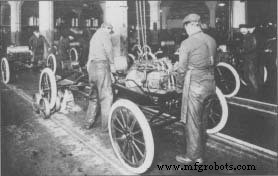 Des ouvriers installent des moteurs sur des Modèles T dans une usine Ford Motor Company. La photo date d'environ 1917.
- 3 L'accouplement moteur-transmission se fait hors ligne. Des robots soulèvent et alignent ces pièces lourdes ; des clés pneumatiques les fixent. Des études ergonomiques assurent que les ouvriers utilisent les outils les plus sûrs.
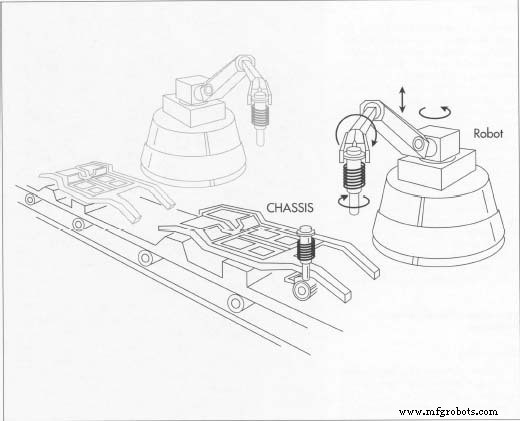 Sur les chaînes d'assemblage automobiles, une grande partie du travail est maintenant faite par des robots plutôt que par des humains. Aux premiers stades de la fabrication automobile, les robots soudent les pièces du plancher et aident les ouvriers à placer des composants comme la suspension sur le châssis.
Carrosserie
- 4 Le plancher est la plus grande pièce de carrosserie. Panneaux d'aile, toit, portières, panneaux latéraux et renforts sont placés, positionnés et soudés robotiquement avec une précision sub-millimétrique.
- 5 Les panneaux subséquents — portières, capots, ailes, coffres, pare-chocs — sont ajoutés. Les robots gèrent le levage lourd ; les ouvriers finissent le boulonnage avec des outils pneumatiques.
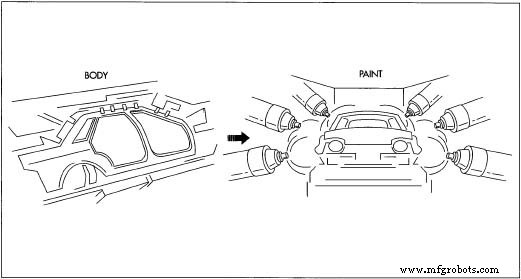 La carrosserie est construite sur une ligne d'assemblage séparée du châssis. Les robots effectuent à nouveau la plupart des soudures sur les divers panneaux, mais les ouvriers humains sont nécessaires pour boulonner les pièces ensemble. Pendant le soudage, les pièces sont maintenues solidement dans un gabarit pendant les opérations de soudage. Une fois la caisse complète, elle est attachée à un convoyeur aérien pour le processus de peinture. Le processus de peinture multi-étapes implique inspection, nettoyage, sous-couche (appliquée électrostatiquement) par immersion, séchage, pulvérisation de la couche de finition, et cuisson.
Peinture
- 7 L'inspection « caisse en blanc » a lieu avant peinture : une pièce lumineuse huilée permet aux inspecteurs de repérer bosses et éraflures. Les réparations sont immédiates.
- 8 Après nettoyage et séchage, la caisse entre dans un bain de sous-couche électrostatique (E-coat) qui apprête chaque surface.
- 9 La pulvérisation robotisée applique la couleur de base et le vernis de finition, calibrés pour délivrer des épaisseurs exactes. La peinture est cuite dans des fours à 135 °C.
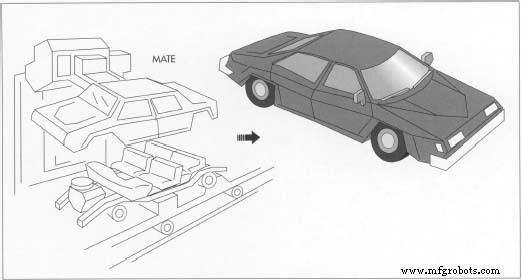 Les ensembles carrosserie et châssis sont accouplés près de la fin du processus de production. Des bras robotiques soulèvent la caisse sur le châssis, où des ouvriers humains boulonnent les deux ensembles. Après l'installation des composants finaux, le véhicule quitte la chaîne d'assemblage vers un point de contrôle qualité.
Assemblage intérieur
- 11 La caisse peinte reçoit instrumentation, câblage, tableaux de bord, lumières, sièges, garnitures, plafonniers, radios, haut-parleurs, vitres (hors pare-brise), colonne de direction, pédales, moquette, et fascias de pare-chocs.
- 12 Les robots retirent le pare-brise d'un conteneur d'expédition, appliquent du scellant uréthane, et l'installent. Ils transportent aussi les sièges et garnitures à leurs emplacements finaux.
Accouplement (Mariage)
- 13 Le convoyeur châssis rencontre le convoyeur carrosserie. Un bras robotique soulève la caisse sur le châssis ; les ouvriers boulonnent la caisse au châssis. Composants finaux — batterie, pneus, antigel, essence — sont ajoutés.
- 14 Le véhicule quitte la ligne vers un point de contrôle : audit moteur, feux, klaxon, équilibrage pneus, système de charge. Tout défaut déclenche une réparation au centre de service central. Une fois validé, une étiquette de prix est apposée et la voiture est mise en attente pour l'expédition.
Contrôle qualité
Comme les pièces proviennent de fournisseurs divers, chaque composant subit des tests et inspections rigoureux avant d'atteindre l'usine, assurant la conformité au Contrôle Statistique des Procédés (CSP). Les numéros d'identification véhicule (VIN) sont assignés au début de la ligne. Dans les usines avancées, une étiquette RFID sur le châssis enregistre le VIN et suit la progression en temps réel, permettant aux gestionnaires de production de contrôler le séquençage et d'identifier les défauts précocement.
Le contrôle qualité moderne est intégré dans le design et le processus d'assemblage, pas une vérification finale. Les défauts sont détectés et corrigés sur la ligne, prévenant les rappels coûteux. Les audits finaux testent l'ajustement des panneaux, la dynamique, le bruit, la fonction électrique et l'alignement. Des tests fonctionnels complets périodiques vérifient que chaque véhicule répond aux standards les plus élevés.
Avenir
Les véhicules électriques (VE) seront propulsés par des technologies solaires, aéronautiques, satellitaires et radar avancées, non par des moteurs à combustion traditionnels. Ils utilisent des moteurs AC sans balais capables de 20 000 tr/min, des batteries haute performance délivrant plus de 100 kW, et des systèmes de freinage régénératif qui réinjectent l'énergie dans la batterie. Les futures batteries seront recyclables et écologiquement sûres.
Alors que la congestion routière et les limites d'infrastructure grandissent, la conduite autonome et le routage conscient du trafic deviendront essentiels. Ces technologies permettront aux véhicules de naviguer la congestion, d'optimiser l'usage des autoroutes, et éventuellement de se conduire eux-mêmes, redéfinissant le paradigme du transport mondial pour le 21e siècle.
Processus de fabrication
- Ensemble vanne double décharge Posi-flate : alimenteurs pneumatiques durables, faible maintenance
- Comprendre les Usines d'Assemblage : Des Matières Premières aux Produits Finis
- Comprendre la chaîne de montage : comment les pièces interchangeables pilotent une production efficace
- Estampage de précision pour pièces automobiles
- Maîtriser le cric automobile : types, usages et conseils de sécurité
- Guide complet des types de moteurs automobiles
- Maîtriser la distribution automobile : fonctions, architecture et composants
- Comment les suralimentateurs augmentent l'efficacité et les performances du moteur
- Comment les systèmes d'injection de carburant alimentent les moteurs modernes