



Pare-brise automobile : du verre ancien aux stratifiés avancés
Contexte
Le verre, matériau polyvalent avec une histoire de plus de 7 000 ans, est la colonne vertébrale des pare-brise automobiles modernes. Fabriqué pour la première fois dans l'Égypte antique vers 3000 av. J.-C., le verre naturel se forme comme sous-produit de l'activité volcanique. Aujourd'hui, le verre industriel est produit à partir d'oxydes — principalement silice, soude et calcaire — produisant des catégories comme le verre plat (float), le verre à contenants, le verre taillé, la fibre de verre, le verre optique et le verre spécial. Les pare-brise automobiles appartiennent au segment du verre plat.
Plus de 80 entreprises dans le monde fabriquent du verre automobile. Aux États-Unis, les leaders incluent PPG, Guardian Industries et Libby-Owens Ford. Le Département du Commerce rapporte que le verre plat représente 25 % de la production américaine, valant environ 483 millions de dollars. Au Japon, le chiffre monte à 30 % du verre plat, évalué à environ 190 milliards de dollars (1989). Les principaux producteurs japonais sont Asahi Glass Co., Central Glass Co. et Nippon Sheet Glass Co. Si la croissance du verre plat est modeste aux États-Unis et au Japon, l'Allemagne anticipe une expansion robuste portée par le secteur automobile.
Les premiers pare-brise automobiles sont apparus vers 1905 avec l'introduction du verre de sécurité — trempé thermiquement pour résister à l'éclatement. Ceux-ci ont été remplacés par le verre feuilleté, une structure multicouche avec un intercalaire plastique sandwiché entre deux feuilles de verre. Dans de nombreuses juridictions, dont les États-Unis, le verre feuilleté est obligatoire pour la sécurité. La capacité du matériau à fléchir sous l'impact et se fragmenter en petits morceaux émoussés réduit dramatiquement le risque de blessure pour les occupants.
Matières premières
Le verre est un réseau d'oxydes complexe. Les constituants clés incluent la silice (SiO2), l'oxyde de sodium (Na2O) et l'oxyde de calcium (CaO). Les matières sources — sable, soude (Na2CO3) et calcaire (CaCO3) — sont mélangées et fondues. La soude sert de fondant, abaissant la température de fusion, tandis que la chaux améliore la dureté et la durabilité chimique. Le verre de pare-brise incorpore souvent des oxydes additionnels comme l'oxyde de potassium (K2O) de la potasse, l'oxyde de magnésium (MgO), et l'oxyde d'aluminium (Al2O3) du feldspath.
Processus de fabrication
- 1. Préparation du lot — Les ingrédients bruts sont pesés précisément, mélangés avec une petite quantité d'eau pour prévenir la ségrégation, et peuvent inclure du calcin (verre recyclé) pour réduire la consommation d'énergie.
- 2. Formation du verre float — Le lot est fondu et versé sur un bain d'étain fondu dans une chambre float. La surface parfaitement plate de l'étain confère une planéité identique au verre. Les températures vont de ~1 000 °C à l'entrée à ~600 °C à la sortie, permettant au verre de durcir juste assez pour être tiré dans un four.
- 3. Recuit (Four de recuit) — Le verre traverse un four de recuit où il refroidit graduellement à ~200 °C avant d'atteindre la température ambiante. Ce processus de soulagement des contraintes durcit le verre, le préparant pour la coupe.
Coupe et trempe
- 4. Coupe — Une pointe de diamant marque des lignes de coupe précises ; le verre est cassé le long de ces lignes. Des systèmes automatisés, guidés par caméras et capteurs optoélectroniques, assurent la précision.
- 5. Formage et trempe — La feuille découpée est chauffée dans un four jusqu'à ce qu'elle s'affaisse dans un moule. Elle est ensuite rapidement chauffée à ~850 °C et trempée par jets d'air froid, créant des contraintes de compression en surface et de traction à l'intérieur. Le résultat est du verre trempé qui se fracture en petits éclats émoussés.
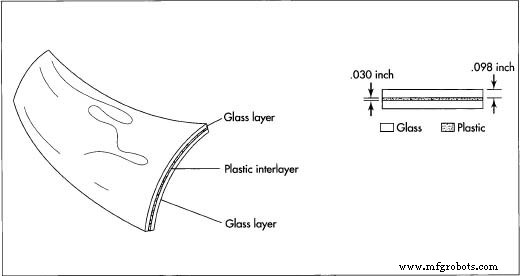
Un pare-brise automobile fini est une unité feuilletée : deux fines couches de verre (~0,76 mm chacune) sandwichent un intercalaire plastique de ~2,5 mm. Cette construction offre une résistance aux chocs supérieure tout en restant assez mince pour préserver l'intégrité du design du véhicule.
Stratification
- 6. Lamination — Les feuilles de verre trempé sont collées avec un intercalaire plastique dans un autoclave qui applique chaleur et pression. L'intercalaire contient souvent une teinte bloquant les UV, offrant une protection additionnelle. À la rupture, le plastique maintient les éclats ensemble, conservant la visibilité.
Assemblage
- 7. Encapsulation — L'unité feuilletée est positionnée dans une cavité de moule, et du plastique fondu est injecté pour former un cadre qui encapsule le verre. L'assemblage fini est expédié aux constructeurs automobiles, où un adhésif polyuréthane le fixe à la carrosserie.
Contrôle qualité
Les fabricants surveillent la qualité des matières premières, la température de fusion, l'atmosphère du four et le niveau de verre. Des capteurs photoélectriques inspectent automatiquement les défauts pendant la formation, tandis que des scanners laser mesurent dimensions et courbure post-formation. La conformité aux normes ASTM assure la durabilité chimique, la résistance aux chocs et la résistance mécanique. SAE International définit aussi des critères de performance spécifiques aux pare-brise automobiles.
Avenir
Malgré la volatilité récente de l'industrie, la demande à long terme pour le verre plat reste robuste alors que la production automobile rebondit. Les designs modernes exigent des pare-brise plus grands et plus aérodynamiques, augmentant la surface de verre par véhicule. En conséquence, les chercheurs développent des revêtements avancés — vitrages à sélectivité angulaire, films à commutation optique, et films solaires multicouches polymères — pour gérer la charge thermique et réduire la demande CVC.
Les innovations incluent un film multicouche polymère qui fait aussi office d'élément dégivrant, permettant une transmission de lumière visible jusqu'à 90 %. Les vitrages à revêtement d'argent peuvent rejeter jusqu'à 60 % de l'énergie solaire, réduisant l'absorption infrarouge de 56 %. Les pare-brise bi-couches, composés d'une seule feuille de verre extérieur (~2-4 mm) collée à une couche de polyuréthane de 6,5 mm, offrent résistance UV, auto-réparation des rayures, poids réduit, et performance anti-buée améliorée.
Le recyclage gagne du terrain. Un nouveau processus rentable retire les couches plastiques feuilletées, permettant la réutilisation du verre dans des applications comme le verrephalte pour la réparation routière. Des initiatives législatives, comme le Municipal Solid Waste and Hazardous Waste Research Act de 1992, visent à identifier et éliminer les obstacles au recyclage des composants automobiles.
Processus de fabrication
- Pyrex : l'évolution, la composition et la fabrication du verre borosilicate
- De la chaîne de montage de Ford à l'avenir des véhicules électriques : l'évolution de la fabrication automobile
- Acrylique (PMMA) : propriétés, types (extrudé, coulé) et usages
- Estampage de précision pour pièces automobiles
- Maîtriser le cric automobile : types, usages et conseils de sécurité
- Guide complet des types de moteurs automobiles
- Maîtriser la distribution automobile : fonctions, architecture et composants
- Comment les suralimentateurs augmentent l'efficacité et les performances du moteur
- Comment les systèmes d'injection de carburant alimentent les moteurs modernes