



Cuir verni : histoire, production et impact environnemental
Contexte
Le cuir verni est un cuir fini qui a été revêtu d'un laque chimiquement durcie à haut brillant, lui donnant un éclat réfléchissant distinctif. Bien que traditionnellement noir, le cuir verni peut être produit dans une variété de couleurs. Il est depuis longtemps un incontournable des chaussures formelles et de danse.
Le processus de fabrication du cuir verni suit les mêmes étapes fondamentales que les autres cuirs premium — tannage, dépilage et dégraissage — mais l'étape définitive est le vernissage final. Tous les cuirs proviennent de peaux ou cuirs d'animaux, le plus souvent bovins, mais aussi ovins, caprins, porcins et reptiles exotiques. Dans la production moderne, toute peau de qualité suffisante peut être finie en cuir verni, permettant aux fabricants d'utiliser une large gamme de matières premières.
Les peaux animales se composent de trois couches : une épiderme externe, un derme dense riche en collagène, et une couche sous-cutanée interne. Le tannage enlève les poils et graisses, stabilise le collagène, et confère durabilité et flexibilité. Les premières techniques de tannage remontent à la préhistoire, évoluant par des méthodes à base de plantes dans l'Égypte antique et le Moyen-Orient, jusqu'au tannage au chrome chimique introduit en 1858. Le tannage au chrome moderne, qui utilise du sulfate de chrome, a largement remplacé le tannage végétal et permet la production à grande échelle.
L'histoire du cuir verni remonte à 1799 lorsque l'Anglais Edmund Prior brevetta une méthode pour peindre le cuir avec des teintures, de l'huile bouillie et un vernis à l'huile. Des brevets ultérieurs en 1805 et 1854 affinèrent le processus de finition, introduisant l'huile de lin, l'huile de baleine et un mélange de vernis exclusif incluant des teintures comme le bleu de Prusse. Le cuir verni apparut commercialement pour la première fois en 1822 et resta un choix à la mode pour les chaussures formelles, surtout parmi les classes supérieures des XVIIIe et XIXe siècles.
Aujourd'hui, le cuir verni est généralement produit à partir de peau de veau ou de chevreau — bien que toute peau de haute qualité puisse être finie — en utilisant un mélange de polyuréthane et d'acrylique. Le polyuréthane fournit une finition dure, brillante et durable, tandis que l'acrylique apporte de la flexibilité. Le processus de finition est souvent réalisé en dispersion aqueuse pour répondre aux réglementations environnementales.
Matériaux bruts
Le cuir verni moderne commence généralement par une peau de vache de belle qualité. La couche de finition est un mélange de polyuréthane et d'acrylique, combinés pour équilibrer dureté et flexibilité. Le mélange est teint en noir, mais des variations de couleur sont possibles. Les matériaux additionnels communs à la fabrication du cuir incluent le sel pour le salage, la chaux ou autres agents caustiques pour le dépilage, acides et sels pour le détrempage, sels de tannage au chrome, et l'eau tout au long du processus.
Les peaux animales doivent être salées promptement pour prévenir la décomposition ; sinon, l'activité bactérienne et fongique peut détruire l'intégrité de la peau.
Le processus de fabrication
Préparation de la peau
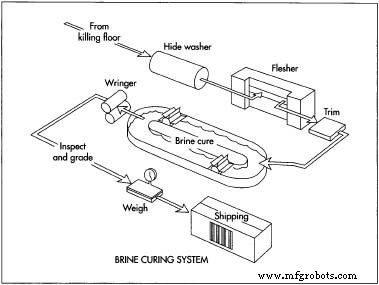
- 1. Les peaux sont généralement issues de bovins abattus pour la viande. Des ouvriers qualifiés retirent soigneusement la peau pour préserver son intégrité ; toute mauvaise manipulation peut affecter la qualité. Immédiatement après le retrait, la peau est salée pour arrêter la décomposition. Dans les grandes installations, les peaux sont refroidies, lavées, et passées dans une machine à chair qui sépare le fumier, la graisse et la viande résiduelle. Les peaux propres sont alors stockées en saumure.
À l'entrepôt
- 2. Une fois salées, les peaux sont expédiées à la tannerie. Historiquement, les tanneries stockaient les peaux salées jusqu'à un an, mais depuis la fin des années 1970, la plupart des tanneries américaines emploient un système juste-à-temps avec un stock minimal.
Trempage, chaux et bating
- 3. Au atelier de rivière, les peaux subissent une séquence de 12–24 heures. D'abord, elles sont trempées dans l'eau froide pour enlever le sel de saumure. La chaux ou une solution caustique dépile alors les peaux, les faisant gonfler et devenir caoutchouteuses. Une étape de bating — utilisant de l'eau tiède, sels de calcium et enzymes — élimine les poils et graisses résiduels tout en neutralisant le pH de la peau. Les peaux sont lavées jusqu'à élimination de tous les contaminants.
Tannage
- 4. Les peaux sont ensuite tannées dans un tambour rotatif rempli d'une solution de sulfate de chrome. Elles trempent pendant 8–12 heures, pendant lesquelles le chrome pénètre le collagène, renforçant la peau et lui donnant de la couleur. Après tannage, le cuir est séché pendant au moins 24 heures.
Finition
- 5. La finition transforme le cuir tanné en cuir verni. Aux États-Unis, une méthode courante utilise un enduiseur à flux : un mélange liquide polyuréthane/acrylique est pulvérisé sur un tapis convoyeur portant le cuir. La première couche pénètre profondément. Le cuir passe ensuite dans un tunnel chauffé (infrarouge ou ultraviolet) pour durcir la finition. Une seconde couche, contenant du colorant noir, est appliquée, suivie d'une troisième couche de finition claire qui durcit, brille et scelle la surface. Les usines modernes utilisent de plus en plus des finitions en dispersion aqueuse pour réduire la pollution atmosphérique.
Étapes finales
- 6. Après séchage de la couche finale, le cuir conserve sa forme d'origine. Les fabricants de chaussures découpent alors le matériau en pièces de patron, visant à minimiser les déchets.
Contrôle qualité
Les standards de qualité varient selon la tannerie et les spécifications client. Un cuir verni réputé ne doit présenter ni craquelures, ni finition dure incomplètement durcie, ni collant, et doit résister aux éraflures. De nombreuses tanneries effectuent des inspections visuelles, tests mécaniques et analyses chimiques pour assurer la conformité. Les clients s'accordent généralement sur les protocoles de test et critères d'acceptation avant l'achat.
Sous-produits et déchets
La production de cuir verni génère des eaux usées significatives, surtout pendant le tannage et la finition. Les réglementations EPA des années 1980 incitèrent un passage des pulvérisations à base de solvants aux finitions à base d'eau. Les eaux usées traitées doivent être traitées dans des installations dédiées avant réutilisation. Les sous-produits comme les chutes de peau peuvent être vendues comme friandises pour chiens, tandis que poils, graisses et autres solides peuvent être convertis en engrais. Les tanneries responsables mettent en œuvre des stratégies de recyclage et de minimisation des déchets pour réduire l'impact environnemental.
Processus de fabrication
- Considérations clés pour l'usinage Swiss à haut volume
- Guide du prototypage CNC : précision, rapidité et production rentable
- Fabrication d'arbres experte : procédés de précision et solutions sur mesure
- Lux Research Révèle la Vraie Valeur des Brevets Capteurs Across Industries
- Décision de la Cour fédérale allemande des brevets : la découverte de corrélations biologiques manque de nouveauté
- ITC : un forum stratégique pour les titulaires de brevets sur les produits biologiques
- Projet de législation UE sur l'exemption de fabrication pour exportation des CPP : mises à jour clés et implications
- La Chine se dote d'un système de linkage brevet-médicament à l'américaine
- Biologiques et biosimilaires : naviguer entre innovation, concurrence et stratégie de brevet