



Le guide complet du fer à cheval : types, histoire et secrets de fabrication
Contexte
Les fers à cheval sont des équipements de protection essentiels qui préservent les sabots du cheval de l'abrasion sur les terrains durs ou inégaux. Au-delà de la protection, ils améliorent l'allure, corrigent les problèmes de conformation et atténuent les problèmes d'interférence — comme le « winging », où le sabot oscille vers l'intérieur pendant la foulée — en utilisant des formes spécialisées comme les fers à bout carré.
Traditionnellement, un fer à cheval est une plaque métallique en forme de U. Bien que l'acier soit le matériau le plus courant, des options en aluminium et en métal revêtu de plastique existent, chacune offrant des avantages distincts. Les fers en aluminium sont généralement plus chers mais offrent un poids plus léger et une résistance à la corrosion. Les fers en acier en deux parties avec inserts en plastique amovibles offrent une flexibilité pour les conditions de monte variables. Le fer à cheval « keg » — ainsi nommé car les premières versions étaient emballées dans des tonneaux en bois — reste la norme pour les cavaliers de loisir. L'installation est simple : les clous sont enfoncés dans le sabot dense et sans nerfs, un processus rapide, sûr et hautement efficace. Les prix varient de 80 à 280 $ selon le matériau et le design.
Il existe environ 15 autres types de fers adaptés à la race, la discipline et les besoins fonctionnels. Par exemple, les sabots antérieurs des pur-sangs de course portent des plaques de course en aluminium légères, tandis que les sabots postérieurs utilisent un fer hybride « caulk » — une base en aluminium avec de l'acier incrusté — pour augmenter la résistance à l'usure. Les trotteurs standardbred combinent des fers antérieurs demi-ronds et « swage » rainurés avec des fers postérieurs en acier, choisissant entre designs pour le trot ou l'amble. Les chevaux de saut et de chasse portent souvent un fer style keg plus large avec des crampons optionnels pour une meilleure adhérence. Les chevaux de trait nécessitent des fers plus lourds et plus épais en raison de leur taille et poids, tandis que les Saddlebreds utilisent des fers lestés à l'avant qui s'affinent vers l'avant pour une allure optimale. Chaque design est conçu pour répondre à des exigences de performance et de santé spécifiques.
Histoire
Pendant des siècles, les chevaux furent l'épine dorsale du transport et de l'agriculture américains. L'avènement de l'automobile causa un déclin brutal de la population équine de 1910 à 1960. Les années 1960 virent un regain porté par les courses hippiques et l'équitation de loisir, et les effectifs se sont depuis stabilisés. Bien que le déclin des courses professionnelles ait été compensé par une participation croissante à l'équitation de loisir et aux concours équestres, la signification culturelle du cheval reste forte.
L'art de forger et d'ajuster les fers à cheval remonte au Moyen Âge et joua un rôle clé dans le développement de la métallurgie. Les maréchaux-ferrants — souvent appelés « farriers », du latin ferrum — utilisaient fourneaux, enclumes, pinces et marteaux pour façonner le fer en protecteurs de sabots fonctionnels. Le processus impliquait le nettoyage et le parage du sabot, le chauffage du fer jusqu'à malléabilité, le forgeage pour l'ajuster, le trempe rapide dans l'eau, et la fixation par clous. Bien que la machinerie moderne ait largement remplacé le forgeage manuel, les techniques et outils fondamentaux restent intégraux à l'industrie.
Matériaux bruts
Le matériau le plus utilisé est l'acier doux à faible teneur en carbone (A-36), disponible en barres rondes de 1,27–1,8 cm (0,5–0,7 pouce) de diamètre. Ces barres sont coupées à la longueur requise pour chaque type de fer puis forgées en forme.
Conception
La conception des fers à cheval varie selon la race, l'activité et la fonction prévue. Les fers standard produits en série sont estampés à partir de matrices en deux parties correspondant à des dimensions précises, assurant la cohérence. Lorsqu'un fer s'use, une nouvelle matrice est fabriquée. Les fers spécialisés — comme ceux pour chevaux boiteux ou malades — peuvent être forgés à la main par des maréchaux-ferrants, présentant parfois une forme de cœur au lieu du U traditionnel pour favoriser la guérison.
Le processus de fabrication
Le forgeage — l'une des plus anciennes méthodes de formage des métaux — reste la technique centrale pour produire les fers à cheval. Le processus se décompose en trois étapes principales :
Coupage et cintrage
- Les barres sont cisailées à la longueur correcte. L'équipement de coupe peut être manuel ou à pédale.
- Les barres sont chauffées dans une forge à induction ou au gaz à ~1 260 °C (2 300 °F) jusqu'à ramollissement.
- À l'aide d'une matrice ou d'un poinçon en forme de fer à cheval, la barre est pliée dans la forme requise.
Forgeage
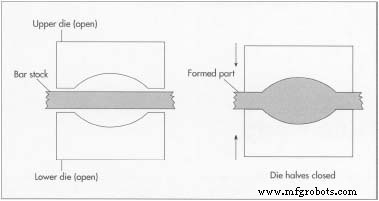
- Le forgeage par martelage est utilisé pour presser la barre pliée dans une matrice qui donne les dimensions finales. Un marteau motorisé et une enclume façonnent le fer avec précision.
Opérations de finition
- Après forgeage, le fer passe à une presse à poinçonner pour créer huit trous de clous par fer.
- Une presse de rognage enlève l'excès de matière (bavures), laissant un bord net. Le fer reste chaud (1 038–1 093 °C / 1 900–2 000 °F) pendant cette étape.
- Un refroidissement à l'air pendant 45–60 minutes amène le fer à la température de travail.
Emballage
- Les fers refroidis sont emballés à la main en boîtes de 25 ou 50 livres, une boîte de 50 lb contenant environ 80 fers. Certains fabricants proposent des boîtes de 15 ou 30 paires.
Contrôle qualité
Les matières premières sont testées selon les spécifications chimiques avant expédition. Pour prévenir la rouille, les barres rondes sont stockées sous bâches. Pendant le forgeage, les opérateurs inspectent les matrices pour l'usure et les défauts. Les tolérances dimensionnelles — largeur et épaisseur — doivent rester dans 1/16 pouce, et les trous de clous sont vérifiés pour leur placement et intégrité corrects. Les fers défectueux ou de forme irrégulière sont retravaillés ou recyclés.
Sous-produits et déchets
Les bavures rognées sont collectées et envoyées en ferraillerie pour refusion et relaminage. Les fers défectueux sont également retraités et réutilisés, assurant un gaspillage minimal.
L'avenir
L'acier restera probablement le matériau dominant pour les fers à cheval, les presses de forgeage devenant de plus en plus automatisées et programmables. Les innovations de design continueront de cibler les marchés de niche — comme une meilleure adhérence pour les disciplines de compétition et des matériaux plus légers pour l'endurance.
Bien que la population équine globale devrait rester relativement stable, des variations régionales apparaîtront. Les coûts immobiliers élevés dans des États comme le New Jersey limitent la disponibilité des terres pour les chevaux, tandis que le Michigan a vu un déclin de 20 % des effectifs équins de 1984 à 1997 en raison de la conversion des terres agricoles et de l'expansion des casinos.
Processus de fabrication
- Qu'est-ce que l'usinage VMC ? Vue d'expert sur les centres d'usinage verticaux
- Soudage MIG vs TIG : Choisir la bonne technique d'arc pour votre projet
- Considérations clés pour l'usinage Swiss à haut volume
- Guide du prototypage CNC : précision, rapidité et production rentable
- Fabrication d'arbres experte : procédés de précision et solutions sur mesure
- Passivation acier inoxydable : Améliorer la résistance à la corrosion et la performance
- Regarnissage de sabots de frein industriels : réparations économiques et fiables pour la sécurité
- Soudeuse à joint pour garnitures de frein : guide expert pour un soudage sûr
- L'évolution de la puissance cheval : du mythe à la mesure moderne