



Moulage par injection démystifié : Guide complet de la production de pièces plastiques
Comprendre le moulage par injection
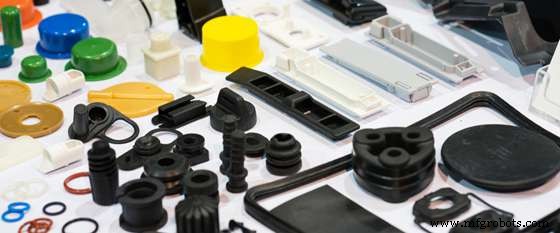
Le moulage par injection est une technique de fabrication de précision qui fabrique des pièces plastiques de haute qualité en forçant du polymère fondu dans un moule sur mesure. La résine est chauffée bien au-dessus de son point de fusion, puis injectée sous haute pression, lui permettant de remplir chaque détail de la cavité avant de refroidir et se solidifier dans la géométrie finale.
Principes de fonctionnement
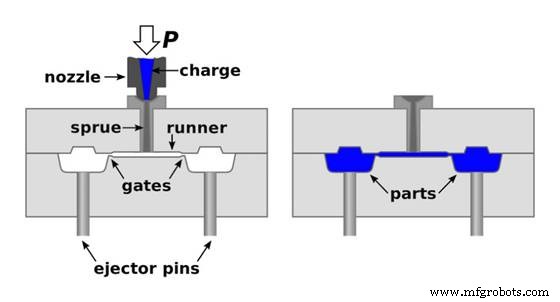
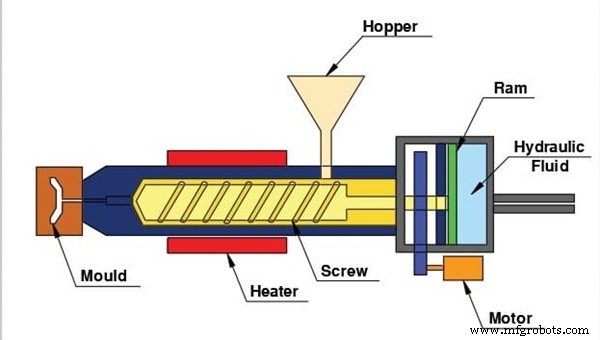
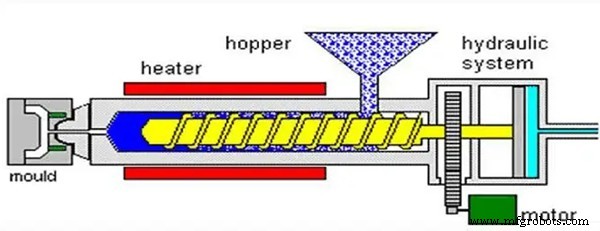
Le processus ressemble à une seringue : les granulés bruts sont introduits dans une trémie, chauffés dans un fourreau jusqu'à liquéfaction, puis une vis hydraulique force le plastique fondu dans le moule fermé. L'injection se produit à des pressions de 100–150 MPa, assurant le remplissage complet de la cavité avant que la pièce ne commence à refroidir.
Une fois le moule ouvert, des goupilles d'éjection retirent la pièce solidifiée. Le cycle se répète en quelques secondes, permettant la production de milliers d'unités par minute.
1. Conception et création du moule
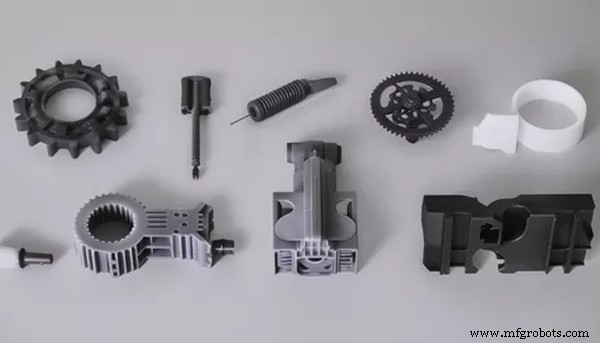
Le moule est la pierre angulaire du processus. Il définit la forme, la taille et les caractéristiques structurelles de la pièce. L'usinage CNC ou l'impression 3D avancée sont généralement utilisés pour atteindre la géométrie exacte, les angles de dépouille et les dimensions critiques requis pour une éjection et un refroidissement fiables.
Les moules d'injection sont généralement en aluminium ou acier et se composent de noyau et cavité, canaux d'injection, canaux d'alimentation, point d'injection et systèmes d'éjection. La sélection appropriée des matériaux et la précision d'usinage sont essentielles pour la durabilité et la répétabilité.
2. Sélection du matériau
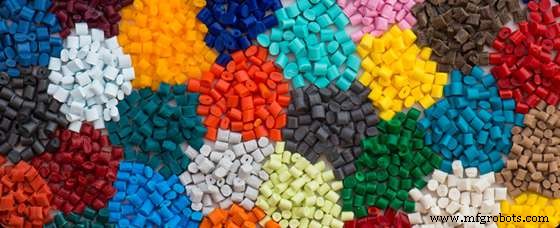
Choisir le bon polymère est crucial. Considérez la résistance mécanique, la flexibilité, la résistance chimique et la tolérance à la température pour correspondre à l'usage prévu de la pièce. Les thermoplastiques couramment utilisés incluent l'ABS, le polypropylène et le nylon, chacun offrant des caractéristiques de performance distinctes.
3. Configuration de la machine
Avant la production, les opérateurs définissent les paramètres de température, pression et temps de cycle. Ils alignent aussi le moule, chargent le plastique et effectuent une injection test pour vérifier l'intégrité du système et la qualité de la pièce.
4. Cycle de moulage par injection
Pendant le cycle, le plastique fondu remplit la cavité, se conforme aux contours du moule et commence à se solidifier. Le temps de refroidissement varie selon le matériau, l'épaisseur de paroi et la taille de la pièce ; les canaux de refroidissement internes aident à maintenir une température uniforme et réduire les défauts.
5. Éjection des pièces
Après refroidissement suffisant, le moule s'ouvre et les goupilles ou plaques d'éjection libèrent la pièce automatiquement. Cette éjection automatisée prévient les dommages et accélère le débit.
6. Inspection et post-traitement
Post-éjection, les équipes de contrôle qualité effectuent des inspections visuelles, contrôles dimensionnels et tests mécaniques pour assurer la conformité aux spécifications. Selon l'application, les pièces peuvent subir des finitions de surface, usinage ou opérations d'assemblage.
Considérations de conception de base
Un moulage par injection réussi repose sur une conception réfléchie. Voici les facteurs clés à considérer.
Tolérances
Les tolérances typiques sont de ±0,005 pouces. Atteindre des tolérances plus serrées augmente le coût, et le taux de retrait de chaque polymère doit être pris en compte dans la conception pour éviter la dérive dimensionnelle.
Épaisseur de paroi
Une épaisseur de paroi uniforme réduit le gauchissement et les marques de retrait. Visez des variations ne dépassant pas 0,04–0,15 pouces, ajustées selon la taille de la pièce et le matériau.
Géométrie du noyau
Concevez le noyau pour favoriser un écoulement uniforme du matériau et un refroidissement efficace. Évitez les angles internes vifs qui introduisent des concentrations de contrainte et affaiblissent la pièce.
Angle de dépouille
Appliquez une dépouille de 1–2 degrés (ou plus pour les caractéristiques profondes) pour faciliter l'éjection sans endommager la pièce.
Contre-dépouilles
Minimisez ou éliminez les contre-dépouilles sauf si elles servent un but fonctionnel, car elles compliquent la conception du moule et augmentent le coût.
Points d'injection (gates)
La taille et le placement des gates influencent l'écoulement, le temps de cycle et la qualité de surface. Les pièces de précision bénéficient de gates plus petits, placés stratégiquement.
Nervures
Les nervures renforcent la résistance tout en gardant l'épaisseur de paroi constante. Maintenez l'épaisseur des nervures à 40–60 % de la paroi environnante pour éviter les marques de retrait.
Goupilles d'éjection
Positionnez les goupilles d'éjection pour éviter les marques visibles ou déformations. Une dépouille adéquate peut éliminer le besoin de goupilles.
Types de procédés de moulage par injection
Le moulage par injection englobe plusieurs techniques spécialisées.
Moulage par insertion
Intègre des composants pré-fabriqués – comme des inserts métalliques ou éléments filetés – directement dans la pièce plastique, créant une structure robuste multi-matériaux.
Soufflage
Idéal pour les articles creux comme les bouteilles. Le plastique chauffé est soufflé contre les parois d'un moule, formant un conteneur léger et durable.
Surmoulage
Superpose un polymère plus souple sur un substrat rigide, souvent utilisé pour ajouter de l'adhérence ou créer des composants bi-matériaux.
Moulage par injection de liquide (Caoutchouc silicone liquide)
Utilise des polymères thermodurcissables pour produire des pièces flexibles, résistantes à la chaleur comme joints médicaux et joints d'étanchéité.
Résines polymères couramment utilisées
Voici une référence rapide aux thermoplastiques les plus fréquemment employés.
ABS (Acrylonitrile Butadiène Styrène)
Offre ténacité, résistance aux chocs et finition lisse. Largement utilisé dans l'automobile, l'électronique et les biens de consommation.
Nylon (Polyamide)
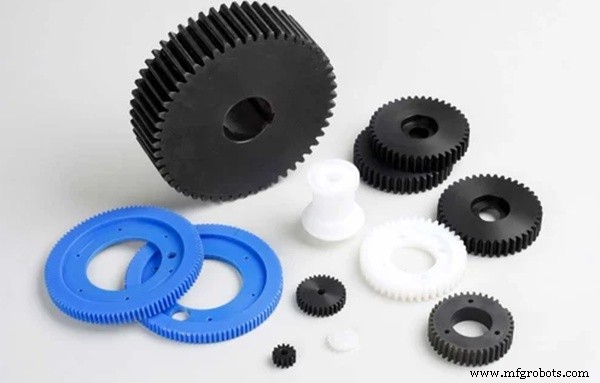
Haute résistance, résistance à l'usure et stabilité thermique font du nylon un choix idéal pour engrenages, roulements et pièces mécaniques complexes.
Polycarbonate (PC)
Résine transparente, haute résistance aux chocs, adaptée aux boîtiers optiques et enceintes électriques ; sensible aux rayures mais thermiquement stable.
PMMA (Acrylique)
Transparent, léger et facile à mouler, mais moins résistant aux chocs que le polycarbonate.
Polypropylène (PP)
Léger, résistant chimiquement et rentable – courant dans l'emballage et les composants automobiles.
Polyéthylène (PE)
Polyvalent, résistant et flexible, avec variantes HDPE offrant résistance supplémentaire pour conteneurs et tuyaux.
Additifs
Améliorateurs comme PTFE, fibre de carbone, Kevlar, talc, argile et fibres de verre sont mélangés au polymère de base pour améliorer lubrification, résistance, résistance aux chocs ou stabilité dimensionnelle.
Avantages et inconvénients
Avantages
- Haute efficacité : Cycles rapides permettent la production de masse avec temps d'arrêt minimal.
- Précision : Capable de géométries complexes avec tolérances serrées.
- Faibles déchets : L'excédent de matière peut être recyclé entre les séries.
- Polyvalence : Supporte thermoplastiques, thermodurcissables et polymères spéciaux.
- Rentable à grande échelle : Le coût initial d'outillage élevé est compensé par de faibles coûts unitaires en grands volumes.
- Automatisation : Les machines opèrent avec une intervention humaine minimale, améliorant la cohérence.
Limitations
- Coût initial élevé : La création du moule et l'investissement machine sont significatifs.
- Rigidité de conception : Les modifications du moule sont coûteuses et chronophages.
- Délai d'exécution : Les moules sur mesure peuvent prendre des semaines à des mois pour la fabrication.
- Retrait et gauchissement : Une bonne sélection de matériau et conception atténuent mais n'éliminent pas ces problèmes.
- Préoccupations environnementales : Déchets plastiques et matériaux non recyclables posent des défis de durabilité.
Conseils d'experts pour réussir
Choisir le bon matériau
Faites correspondre les propriétés du polymère – résistance, flexibilité, tolérance température – aux exigences fonctionnelles et à l'exposition environnementale de la pièce.
Planifier pour la production en série
Le moulage par injection brille quand les volumes sont élevés. Les petits lots peuvent être plus économiques avec l'usinage CNC ou l'impression 3D.
Optimiser l'épaisseur de paroi
Une épaisseur de paroi constante et minimale réduit l'usage de matière et le temps de refroidissement, mais doit encore répondre aux exigences de résistance.
Réduire les contre-dépouilles
Simplifiez la géométrie pour faciliter l'éjection et réduire le coût du moule.
Affiner la conception des gates
Un dimensionnement et placement appropriés des gates préviennent les défauts comme le remplissage inégal ou les marques de retrait. Les grandes pièces peuvent nécessiter plusieurs gates.
Améliorer le refroidissement et l'éventage
Des canaux de refroidissement et systèmes d'éventage bien conçus favorisent une solidification uniforme et éliminent la porosité gazeuse.
Applications courantes
Automobile
Composants légers – réservoirs, pare-chocs, panneaux de porte – améliorent l'efficacité énergétique et la sécurité.
Médical
Pièces biocompatibles, stérilisables comme tubes IV, gants et kits jetables bénéficient de la précision et rentabilité du moulage par injection.
Emballage alimentaire et boissons
Bouteilles, poches et sachets plastiques remplacent le verre et le métal, offrant résistance chimique et poids réduit.
Aérospatial
Polymères haute performance comme PEEK créent des composants structurels et intérieurs légers et résistants à la corrosion.
Électronique et électrique
Boîtiers isolants, terminaisons de câbles et boîtiers de protection s'appuient sur les plastiques moulés par injection pour la sécurité et la fiabilité.
Quand utiliser le moulage par injection
Idéal pour les pièces à haut volume, répétitives, exigeant des tolérances serrées. À éviter pour les prototypes à faible volume ou designs changeant fréquemment – des procédés alternatifs comme l'impression 3D ou l'usinage CNC peuvent être plus appropriés.
Bonus 1 : Aperçu des machines de moulage par injection
Les machines varient – hydrauliques, électriques ou hybrides – mais partagent toutes des composants de base :
- Unité de fermeture : Maintient le moule pendant l'injection.
- Unité d'injection : Fond et injecte la résine via vis et fourreau.
- Moule : L'outil de précision qui façonne la pièce.
- Système de contrôle : Régule température, pression et débit.
- Système de refroidissement : Accélère la solidification.
- Système d'éjection : Retire les pièces finies.
Bonus 2 : Défauts courants et atténuation
- Gauchissement : Adressé par refroidissement uniforme et écoulement de matière équilibré.
- Marques de retrait : Minimisées par épaisseur de paroi constante et refroidissement adéquat.
- Bavures (flash) : Contrôlées par dimensionnement approprié des gates et gestion de la pression.
- Remplissage incomplet (short shots) : Évités en assurant pression d'injection et remplissage de moule suffisants.
- Marques de brûlure : Réduites en optimisant les réglages de température et le flux d'air.
Bonus 3 : Stratégies de réduction des coûts
- Maintenir une épaisseur de paroi uniforme pour réduire la complexité matière et outillage.
- Tirer parti des économies d'échelle avec des séries de production en gros.
- Planifier une maintenance régulière pour prolonger la durée de vie des outils.
- Utiliser des résines recyclées ou rentables quand la performance le permet.
Le moulage par injection reste la norme industrielle pour produire des pièces plastiques de haute précision et rentables dans divers secteurs. En adhérant à de solides principes de conception et contrôle de processus, les fabricants peuvent maximiser le rendement, minimiser les déchets et livrer des composants fiables à grande échelle.
Technologie industrielle
- 5 raisons pour lesquelles la hausse du e-commerce due au COVID est là pour durer
- Fabrication Additive : 5 Informations Essentielles sur l'Impression 3D pour les Dirigeants d'Entreprise
- Accélérez la conception avec les prototypes en impression 3D : Efficacité et précision accrues
- La Promesse Technologique : Révolutionner l'Agriculture et la Production Alimentaire
- Pourquoi le E-Commerce Est Désormais Essentiel à la Survie du Commerce de Détail
- Comment un programme de bons de travail améliore l'efficacité et la rentabilité
- Joints soudés vs joints rivetés : différences clés et applications
- Recruter des travailleurs qualifiés sans diplôme universitaire : stratégies éprouvées
- Motorola DS6707-DP : Test du Lecteur DPM Polyvalent pour Capture de Données Efficace