



Choisir le meilleur procédé pour vos boîtiers électroniques sur mesure
Les appareils électroniques sont omniprésents : smartphones, ordinateurs portables pour le grand public, dispositifs médicaux sophistiqués, commandes de vol aéronautiques critiques, sans oublier les systèmes de sécurité, performance et divertissement dans les véhicules.
Malgré leurs applications très variées, beaucoup partagent un point commun : les circuits imprimés et composants qui les font fonctionner sont tous logés dans un boîtier.
Un boîtier conçu sur mesure peut aider un produit électronique grand public à se démarquer de la concurrence standardisée. D'autres offrent des avantages pratiques, comme la protection d'équipements industriels contre l'humidité, la chaleur, les produits chimiques, entre autres risques.
Divers procédés de fabrication permettent de créer un boîtier répondant aux exigences de performance et d'esthétique. Ces services accompagnent un projet du prototypage à la production de faible volume, accélérant la mise sur le marché et générant des économies sur le long terme.
Cette introduction couvre les avantages et inconvénients de chaque procédé pour la fabrication de boîtiers, incluant les considérations de conception, options de matériaux et d'assemblage, et techniques de fabrication avancées.
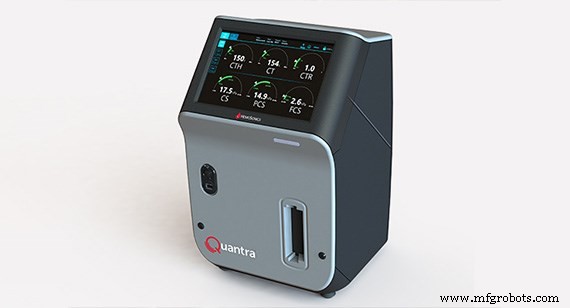
Ce boîtier en plastique moulé est en réalité un assemblage de plusieurs pièces.
Moulage par injection
Le moulage par injection plastique produit des pièces robustes et durables, ce qui en fait un bon choix pour les dispositifs médicaux et autres petits appareils portables comme les télécommandes, stations d'accueil pour ordinateurs portables et composants de carrosserie de smartphones. Les finitions vont du brillant au mat. On peut aussi obtenir des pièces transparentes pour boutons, lentilles ou guides de lumière. Selon leur géométrie, les pièces plus grandes peuvent être difficiles à fabriquer en interne et mieux adaptées à notre réseau de fabrication Hubs.
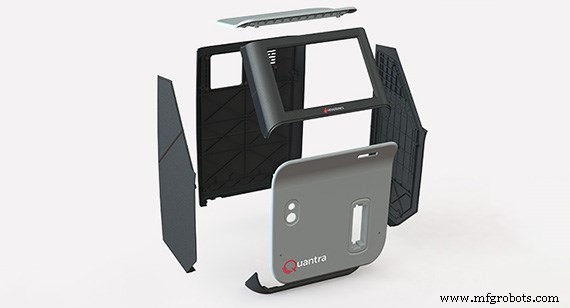
Les pièces en plastique moulé offrent une option légère pour la conception de boîtiers.
Le processus de moulage par injection pour prototypage livre des pièces en quelques jours, réduisant les cycles de développement de semaines, parfois de mois. Le prototypage ainsi peut être plus coûteux lors des itérations avant production, mais sert aussi de pont vers la production. Pour des volumes plus élevés, notre processus de fabrication à la demande offre un nombre illimité de cycles par moule.
Les fraises à bout hémisphériques CNC créent les moules en aluminium qui produisent les pièces injectées, donc les conceptions doivent inclure des rayons ou un arrondi là où les fonds de pièce rencontrent les parois et au sommet des parois. L'analyse de fabricabilité de Protolabs identifie où des rayons sont nécessaires. La revue de conception standard évalue aussi l'épaisseur des parois, dont la régularité améliore l'écoulement du plastique dans le moule pour une pièce de qualité. Les tiroirs latéraux créent les trous pour connecteurs ou alimentations.
Les mélanges ABS/PC et nylons chargés en verre offrent la meilleure durabilité pour les pièces moulées par injection.
Un boîtier d'instrument médical ou autre boîtier s'assemblant par vis ou boulons est candidat au surmoulage d'inserts, un procédé avancé où des inserts filetés métalliques sont placés dans le moule avant l'injection. Un autre procédé avancé, le surmoulage, consiste à mouler un composant en plastique souple ou caoutchouc silicone liquide sur une pièce déjà moulée en plastique dur, ou substrat. Les deux pièces sont liées chimiquement ou mécaniquement de façon permanente.
Le délai pour les pièces moulées par injection est généralement de 15 jours.
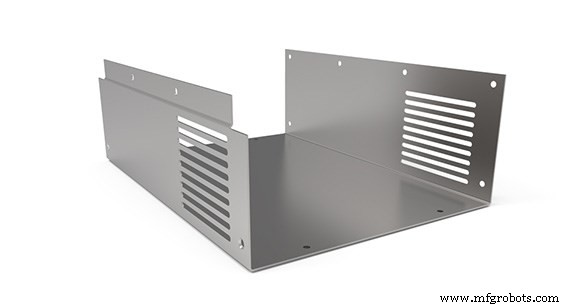
La tôle est une option populaire pour les boîtiers et offre diverses caractéristiques potentielles : brides, fentes, trous de vis avec alésages.
Fabrication de tôle
Le procédé de référence pour les boîtiers de composants informatiques, coffrets de panneaux et barres de distribution électroniques est la fabrication de tôle. Les boîtiers ou pièces en tôle sont découpés dans une fine feuille de métal plate, pliés en forme par une plieuse ou une plieuse à panneaux, et parfois soudés. Les trous pour câbles ou ouïes de ventilation sont découpés au laser avant le pliage. Bien que légers, les boîtiers métalliques sont très durables et le matériau généralement abordable.
Les conceptions doivent être moins complexes en raison des limites et préoccupations de sécurité liées au pliage manuel du métal. Avec moins de choix de matériaux que d'autres procédés, la plupart des boîtiers en tôle sont en aluminium ou acier inoxydable.
Nous disposons de milliers d'options de quincaillerie pour tôle pour intégrer écrous, goupilles, goujons, connecteurs, ou entretoises filetées ou non pour espacer les pièces assemblées.
Le revêtement par poudre — une peinture sèche appliquée et cuite sur tout métal conducteur — est une finition populaire pour les boîtiers métalliques. C'est plus rapide, moins cher et plus durable que la peinture, surtout en extérieur. Et l'aspect est excellent.
Pour un boîtier de type boîte, de petites encoches ou reliefs de pliage évitent que le métal ne bombé vers l'extérieur, laissant un léger espace là où deux brides se rejoignent. Sinon, ces zones peuvent être meulées lisses, soudées et revêtues par poudre pour paraître monobloc. Deux caractéristiques de conception à envisager pour éliminer les arêtes vives : un rayon (angle arrondi) ou un chanfrein (angle biseauté).
Un client peut n'avoir besoin que de quelques boîtiers en tôle. Mais une fois la mise en place faite, produire davantage coûte moins cher. Les pièces peuvent être disponibles en 3 jours ouvrés, mais le revêtement par poudre, l'installation de quincaillerie et le soudage peuvent ajouter un ou deux jours.
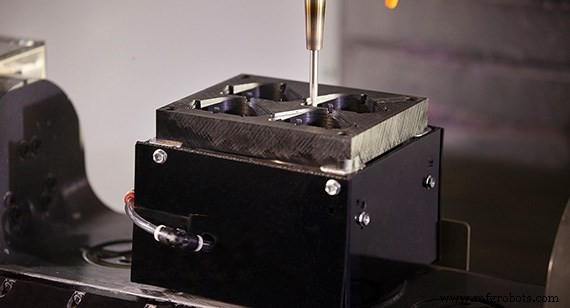
Une fraise à bout usine un boîtier.
Usinage CNC
La rapidité est la principale raison d'utiliser l'usinage CNC pour les boîtiers électroniques, avec des pièces prêtes en 1 à 3 jours ouvrés. On peut aussi usiner des conceptions plus complexes, mais cela prend un peu plus de temps. Les pièces usinées sont durables et notre processus CNC utilise la plupart des plastiques disponibles pour le moulage par injection et la plupart des métaux pour la fabrication de tôle.
La plupart des boîtiers usinés sont des pièces uniques pour créer une pièce de rechange spécialisée ou prototyper une nouvelle conception. Comme l'usinage est un procédé soustractif — on découpe la pièce dans un bloc de matériau — il est quelque peu plus coûteux. Pour des commandes de 150 pièces ou plus, la fabrication de tôle ou le moulage par injection peuvent être moins chers à long terme.
Les pièces plastiques sont livrées telles qu'usinées, donc des traces d'outils peuvent être visibles. Les pièces métalliques peuvent être grenaillées pour une finition mate. Elles peuvent aussi être anodisées ou traitées chimiquement pour les protéger de la corrosion.
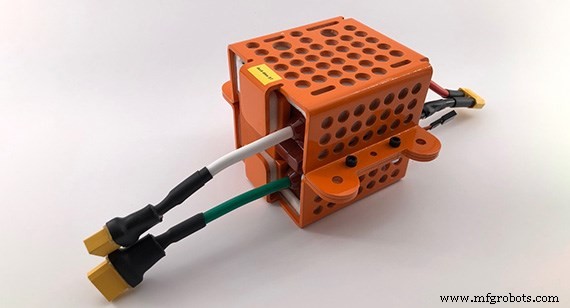
L'impression 3D permet des boîtiers hautement personnalisés en matériaux durables.
Impression 3D
La stéréolithographie (SLA), le frittage sélectif par laser (SLS) et le Multi Jet Fusion (MJF) sont les principaux procédés d'impression 3D industriels pour boîtiers de produits électroniques grand public et équipements industriels. Les trois peuvent produire prototypes ou pièces finales en aussi peu qu'un jour.
La stéréolithographie utilise un laser ultraviolet qui trace sur la surface d'une résine thermodurcissable liquide pour construire les pièces par milliers de couches. Cela donne une finition de surface lisse. Elle crée des modèles de concept, prototypes cosmétiques et pièces complexes aux géométries intriquées. Pour le prototypage, on peut imprimer un boîtier transparent pour visualiser l'ajustement des circuits et composants. Certains prototypes testent la circulation d'air en incluant de petits blocs représentant transistors et autres composants, en injectant de la fumée dans le boîtier. Comme pour le moulage par injection, des pièces fonctionnellement transparentes pour boutons, lentilles ou guides de lumière peuvent aussi être imprimées.
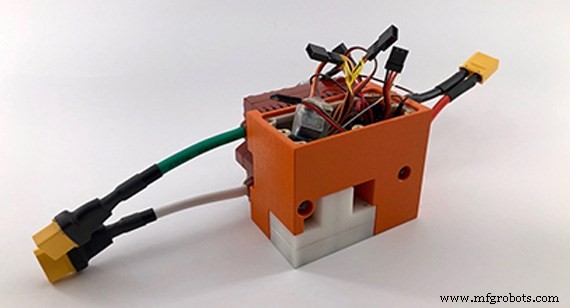
Le SLS et le MJF permettent d'imprimer des boîtiers durables avec résistance chimique et thermique.
Bien que le SLS et le MJF produisent tous deux des boîtiers en nylon robustes et durables, ils diffèrent légèrement dans le traitement des matériaux. Le frittage sélectif par laser utilise un laser CO2 piloté par ordinateur pour fusionner les couches de matériaux en poudre depuis le bas. Le Multi Jet Fusion applique sélectivement des agents de fusion et de détail sur un lit de poudre de nylon, utilisant des éléments chauffants pour fusionner les couches en un composant solide. Les deux procédés donnent une finition texturée, très similaire au denim. La plupart des options de matériaux pour SLS et MJF (chargés ou non) offrent résistance chimique et thermique, les rendant idéaux pour des boîtiers d'usage final. De plus, ces matériaux peuvent produire des pièces flexibles, comme des charnières intégrées ou clips, idéaux pour des boîtiers monoblocs nécessitant des connexions sécurisées.
Le frittage sélectif par laser et le Multi Jet Fusion sont idéaux pour la production de faible volume. Cela peut aller à des centaines de pièces, bien que les commandes pour petits boîtiers puissent facilement atteindre des milliers. Les technologies de lit de poudre de nylon sont parmi les plus rapides en impression 3D, offrant généralement le coût par pièce le plus bas, surtout en grandes quantités.
Technologie industrielle
- Fabrication PCB à l'ère de la 5G : tendances et défis
- Meilleures finitions métal brut pour pièces & boîtiers tôlerie – Guide expert
- Passivation acier inoxydable : Booster la résistance à la corrosion
- Choisir les bonnes charnières pour boîtiers tôlerie
- Usinage de précision des métaux : guide complet pour une fabrication exacte
- Stratégies Avancées d'Inspection pour Pièces Moteur Imprimées 3D – Partie 3
- Les 5 principaux procédés de découpe des métaux dans la fabrication moderne
- Sélectionner un Fournisseur de Confiance pour Pièces Métalliques de Coupe de Précision
- Guide Expert pour le Polissage de Pièces Métalliques dans les Dispositifs Médicaux Imprimés 3D