



Maîtriser le FDM : Guide complet de conception pour la fabrication
Cette liste de contrôle illustrée aidera les équipes à comprendre les bases de la conception pour la fabricabilité (DFM) avec le dépôt de filament fondu (FDM).
Introduction
Qu'est-ce que le FDM ?
Le dépôt de filament fondu (FDM) est l'une des formes les plus courantes de fabrication additive et ce à quoi la plupart des gens pensent quand ils entendent « impression 3D ».
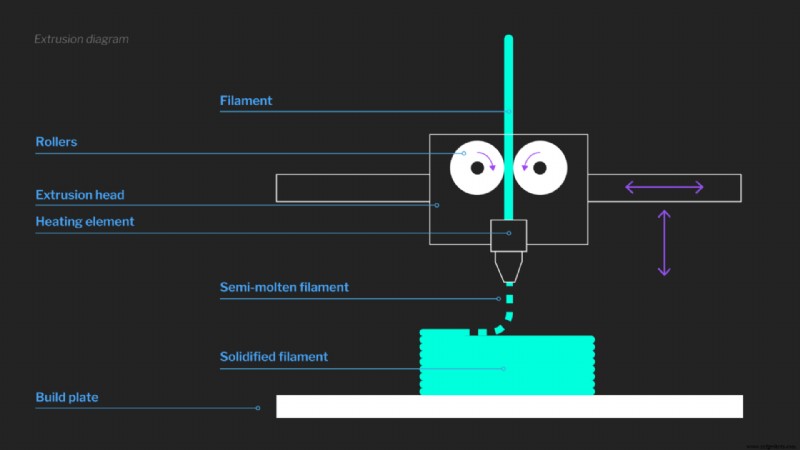
Comment fonctionne le FDM ? Durant ce processus, la machine FDM extrude du filament thermoplastique chauffé à travers une buse, construisant le composant une couche horizontale à la fois. Un avantage significatif du processus est la rapidité avec laquelle les machines peuvent produire des pièces comparé aux technologies traditionnelles. Donné que les délais peuvent être aussi courts que 24 heures, le FDM est un processus utile pour créer des prototypes rapides abordables et même certaines pièces fonctionnelles.
La commodité de l'impression FDM et l'accessibilité des matériaux FDM a mené à la popularité de la technologie parmi les utilisateurs professionnels et amateurs, qui peuvent utiliser la technologie pour créer tout, des jouets aux aliments en passant par les boîtiers électroniques. L'innovation de processus pour le FDM est encore en cours, avec de nouvelles capacités incluant maintenant l'impression non-planaire, l'impression composite et l'impression multi-matériaux.
La conception pour la fabricabilité est importante pour tous les concepteurs et équipes produit, indépendamment de la technologie de fabrication. Les conceptions de pièces doivent non seulement répondre aux exigences fonctionnelles et matérielles attendues du prototype ou pièce finale, mais elles doivent aussi prendre en compte le processus de fabrication lui-même.
Ce guide inclut cinq conseils pour assurer que vos pièces imprimées FDM sont de haute qualité et efficaces à produire. Vérifier vos conceptions contre cette liste avant de les soumettre pour fabrication peut aider à améliorer votre pièce, gagner du temps et des ressources, et accélérer les temps de production.
1. Votre conception prend-elle en compte le comportement anisotrope ?
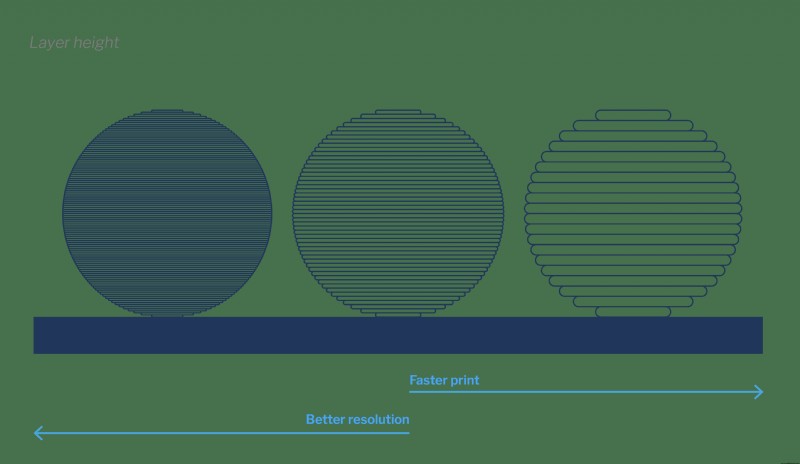
En raison de la façon dont les imprimantes FDM extrudent des lignes de matériau thermoplastique une couche à la fois, le processus est intrinsèquement anisotrope, ce qui signifie que les propriétés mécaniques en vrac de la pièce varient selon les directions. Cela provient du fait que la résistance de liaison entre couches est différente de la résistance dans le plan. Les pièces imprimées FDM offrent la résistance à la traction la plus élevée parallèle au chemin de la tête d'impression (dans le plan X-Y, ou plan de tranche). La résistance de liaison entre couches affectera la résistance à la traction de la direction Z, qui sera typiquement inférieure à la résistance à la traction dans le plan X-Y.
Le FDM n'est pas recommandé pour produire des composants mécaniques critiques, car les thermoplastiques sont susceptibles au fluage matériau s'ils sont placés sous haute contrainte pour de longues périodes. L'orientation de construction et la géométrie d'une pièce peuvent être modifiées pour prendre en compte ou atténuer cela. De même, l'incorporation de bords chanfreinés et arrondis dans vos pièces et outillages améliorera leur longévité et réduira les concentrations de contrainte.
2. Vos attentes de tolérance sont-elles raisonnables ?
Les équipes produit devraient savoir que le processus FDM ne peut pas atteindre des tolérances extrêmement serrées.
La plupart des machines FDM industrielles peuvent fournir une précision dimensionnelle de ± 0,15% (limite inférieure ± 0,2 mm) et les imprimantes de bureau peuvent atteindre des tolérances de ± 0,5% (limite inférieure ± 0,5 mm). Cependant, comme le FDM implique de grandes quantités de chaleur, d'autres facteurs comme la géométrie impacteront la précision de la pièce imprimée en refroidissant. Si une pièce nécessite des surfaces critiques ou des trous à haute tolérance avec une plus grande précision que l'imprimante FDM ne peut atteindre directement, alors envisagez des opérations de post-traitement ou l'ajout de composants comme bagues et inserts filetés. Souvent, les problèmes de tolérance FDM peuvent être réduits par un post-traitement supplémentaire.
Quand il s'agit de taille de texte, la taille minimum suggérée pour le texte dans le plan est 6 mm gras, mais les valeurs réelles varieront selon l'imprimante. Le texte sur parois verticales peut être aussi petit que 3,5 mm gras.
Si votre pièce contient des espaces fins, ils devraient maintenir une largeur minimum de 5 mm pour garantir que le matériau de support peut être facilement retiré. Orienter la construction de la pièce pour que les espaces soient perpendiculaires au plan X-Y aide à assurer qu'une bonne finition de surface est maintenue.
3. Avez-vous considéré l'épaisseur de paroi, tailles de trous et porte-à-faux ?
L'épaisseur de paroi optimale pour votre pièce sera déterminée par la taille du filament. Généralement, les caractéristiques qui sont deux fois l'épaisseur du filament ou plus fines ne s'impriment pas bien. Pour les parois, quatre fois l'épaisseur du filament est adéquate.
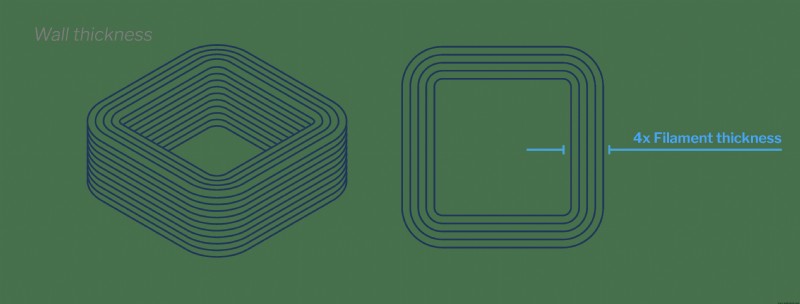
Les profils fermés dans le plan tendent à s'imprimer très bien avec le FDM car les boucles fermées permettent une impression rapide et sans couture. Des exemples incluraient vases, tasses et tubes, plutôt que pièces complexes avec côtés discontinus et caractéristiques vives. Bien que non nécessaire pour obtenir une belle pièce, concevoir avec cela à l'esprit peut aider à assurer des impressions FDM réussies.
Les trous créés par impression FDM devraient avoir un diamètre pas plus petit que 1 mm pour assurer que la caractéristique se résout bien. Comme pour les espaces, orienter les trous pour imprimer perpendiculairement au plan X-Y peut améliorer la qualité de la caractéristique. Le perçage ou l'alésage des trous pendant le post-traitement est une autre méthode pour assurer la précision.
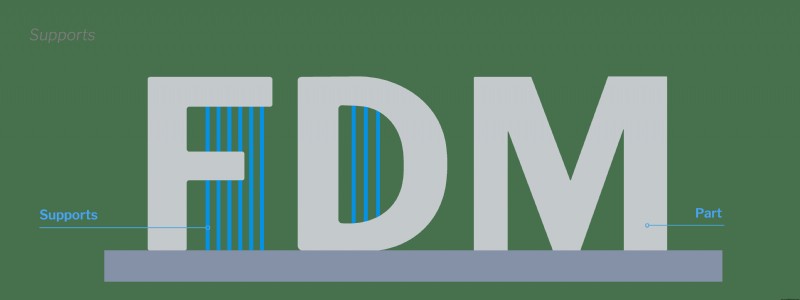
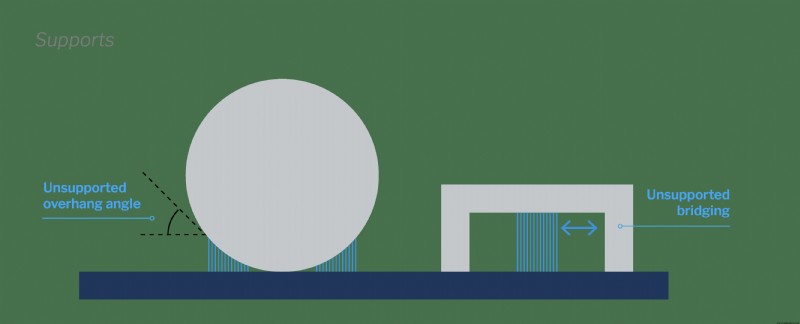
Puisque le FDM construit la pièce couche par couche, si les porte-à-faux dans la pièce sont assez grands, il n'y aura pas assez de support pour tenir le nouveau matériau hors du plateau de construction. Ce matériau doit soit être supporté dans le logiciel d'impression avec une géométrie de support sacrificielle, soit la pièce doit être modifiée pour éliminer les porte-à-faux.
4. Votre conception est-elle susceptible de se déformer (warp) ?
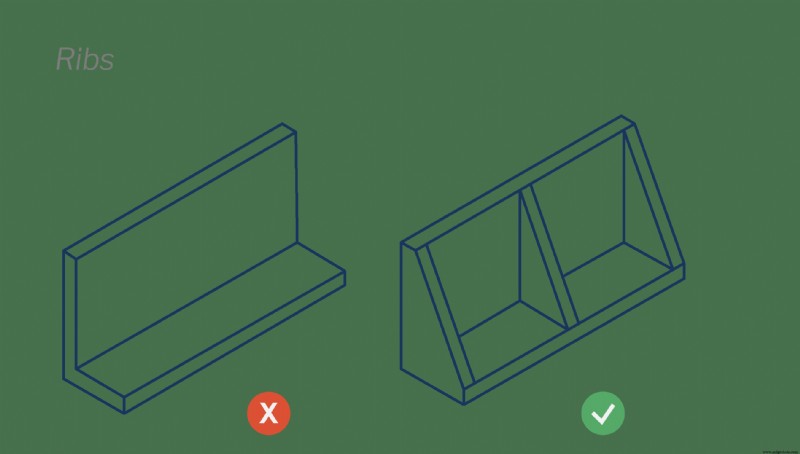
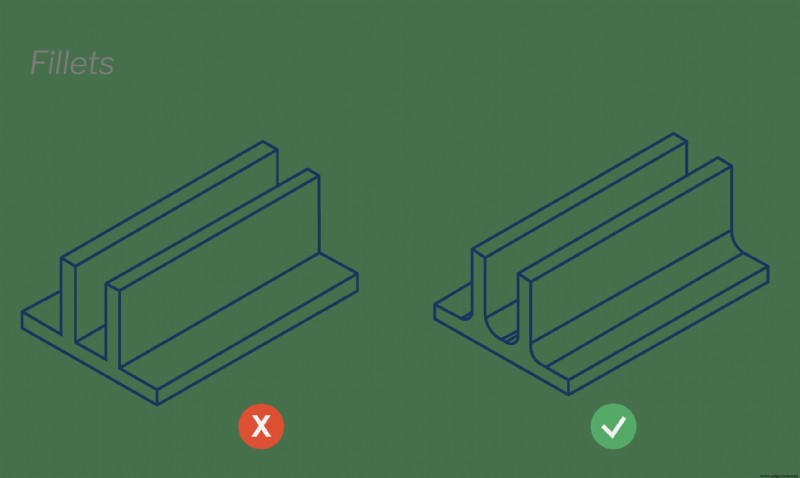
La déformation se produit pendant le processus de refroidissement quand différentes sections de la pièce se solidifient et se rétractent à des vitesses différentes, créant des contraintes internes qui tirent le matériau d'une façon non uniforme. Bien que le warp ne soit pas un problème pour toutes les pièces imprimées FDM, certaines caractéristiques de conception comme parois verticales, sections fines, ou caractéristiques avec rapports d'aspect élevés peuvent augmenter la probabilité qu'une pièce développe du warp pendant le processus de refroidissement.
Le warp peut être évité par :
- Ajout de nervures aux parois verticales
- Ajout de congés aux coins vifs
- Ajout de supports supplémentaires aux bords de caractéristiques fines ou saillantes
- Éviter les pièces avec rapports d'aspect élevés (rapports longueur/largeur/épaisseur)
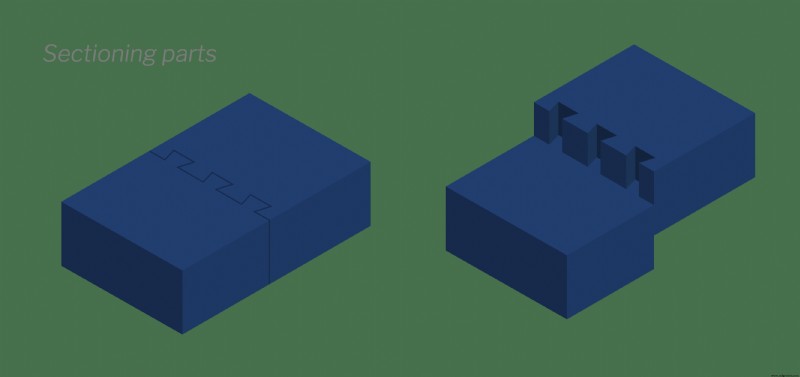
5. Avez-vous considéré le sectionnement de pièces pour la résolution de problèmes hors des sentiers battus ?
Le sectionnement signifie simplement diviser votre fichier CAO de pièce en petits composants imprimés séparément. Le sectionnement rend possible la construction et l'assemblage de pièces trop grandes pour le volume de construction de l'imprimante ou de réduire le besoin de structures de support. Imprimer des caractéristiques fragiles séparément peut aussi vous permettre d'utiliser une orientation de construction mieux adaptée, produisant ainsi une pièce plus forte, supérieure. Le sectionnement de pièces requiert une certaine expertise et soin, car à chaque fois qu'une pièce est coupée en morceaux.
Démarrer avec un expert DFM
Le FDM peut être une méthode très efficace et abordable pour produire des prototypes et pièces thermoplastiques. Entre les courts délais, la disponibilité de la technologie d'impression et la large compatibilité matérielle, il n'est pas étonnant que les amateurs et professionnels cherchent à tirer parti des avantages du FDM.
Quand vous vous associez à un fabricant expérimenté comme Fast Radius, vous pouvez être sûr que chacune de ces considérations — et bien d'autres — seront prises en compte. Notre équipe d'ingénieurs et gestionnaires produit tire parti de technologies de conception numérique de pointe et de décennies d'expérience pour assurer que chaque pièce que nous produisons est la meilleure possible pour le travail. Pas seulement ça, notre équipe travaille en étroite collaboration avec les clients à chaque étape, de la conception à la livraison, pour assurer que chaque pièce est optimisée pour l'utilisation finale et la fabricabilité.
Contactez-nous dès aujourd'hui pour en savoir plus sur comment nous pouvons rendre vos idées réalité.
Pour en savoir plus sur la fabrication additive, l'usinage CNC, et nos autres processus de production, visitez le centre de ressources Fast Radius.
Téléchargez le guide de conception pour la fabrication par dépôt de filament fondu (FDM).
Prêt à fabriquer vos pièces avec Fast Radius ?
Demandez votre devis
Technologie industrielle
- Design pour la Fabrication (DFM) : Guide pratique pour ingénieurs et designers
- Guide étape par étape pour produire du carbure de fer (Fe₃C) de haute qualité
- Optimiser la conception PCB pour la fabrication : stratégies clés et meilleures pratiques
- Protocoles de sécurité essentiels pour les travailleurs de la fabrication : guide complet
- Ultiboard : Guide Complet pour Débutants en Conception PCB
- Conseils d'experts pour la conception en impression 3D FDM : précision et efficacité
- Modélisation par dépôt de filament fondu (FDM) : aperçu technique complet
- Le rôle critique du Design for Manufacturing (DFM) dans le succès hardware
- Les 5 principaux procédés de découpe des métaux dans la fabrication moderne