



Directives de conception HP Multi-Jet Fusion : Conseils d'experts pour pièces nylon de haute qualité
Le Multi Jet Fusion permet la production efficace de pièces finales en nylon grâce aux technologies additives. Voici une liste de contrôle pour les équipes de conception.
Introduction
Qu'est-ce que le Multi Jet Fusion ?
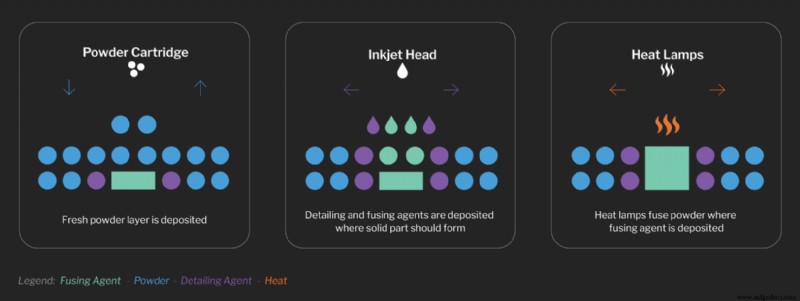
Le Multi Jet Fusion (MJF) est une forme industrielle d'impression 3D qui permet de produire des prototypes fonctionnels en nylon jusqu'à des pièces de production en volume élevé, avec une liberté de conception exceptionnelle et des propriétés mécaniques remarquables. Le processus MJF fonctionne en utilisant des buses à jet d'encre pour distribuer sélectivement des agents de fusion et de détails sur un lit de poudre de nylon. Contrairement au frittage laser sélectif qui utilise des lasers pour fritter la poudre, l'imprimante MJF utilise un mouvement de balayage continu pour distribuer les agents et appliquer la chaleur sur le lit d'impression couche par couche jusqu'à la fin de la pièce, permettant une production rapide de pièces de haute qualité.
Ce processus de fabrication ne nécessite pas de structures de support pour produire des pièces, ce qui permet de créer des géométries complexes comme des canaux internes ou des assemblages co-imprimés. Les pièces MJF ont des propriétés mécaniques comparables à celles des pièces moulées par injection, mais sans le besoin d'outillage coûteux.
Concevoir pour la fabricabilité contribuera grandement à garantir une qualité et un rendement optimaux, à minimiser les besoins de post-traitement et à réduire les coûts. Voici une liste de contrôle rapide pour aider votre équipe à suivre les meilleures pratiques de conception MJF.
1. Le MJF est-il un processus adapté à mon projet ?
Avant de plonger dans les modifications de conception, il est important de s'assurer que le processus MJF répondra à toutes les exigences du produit. Voici quelques questions à se poser :
Les matériaux proposés répondent-ils à mes exigences produit ?
Bien que le MJF ait de nombreux atouts, sa liste de matériaux approuvés est limitée. Le PA12 et son équivalent chargé en billes de verre sont assez polyvalents pour les applications en plastique rigide. Le TPA, un polyamide flexible, trouve son utilité là où un matériau élastomère est requis. Si les matériaux disponibles ne répondent pas à une exigence spécifique, il peut être nécessaire d'envisager un autre processus.
Ma pièce tient-elle dans le volume de construction ?
Un facteur limitant clé est le volume de construction de la machine, qui est de 380 x 380 x 284 mm pour la Jet Fusion 4200. Dans certains cas, les grandes pièces peuvent être imprimées comme sous-composants plus petits et assemblées par collage ou joints mécaniques. Dans ce cas, des caractéristiques de conception comme des queues d'aronde peuvent faciliter l'alignement et l'adhésion.
Avez-vous des tolérances serrées à respecter ?
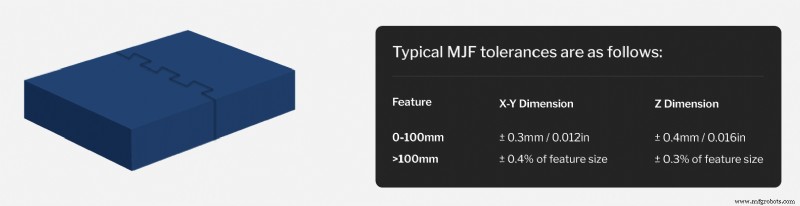
Bien que l'écart entre les tolérances de l'additif et du moulage par injection se réduise, il est important de s'assurer que les tolérances du MJF sont suffisantes dans le contexte de votre assemblage.
2. Y a-t-il des zones où je peux utiliser moins de matériau ?
Dans la plupart des cas, les défauts MJF sont causés par des gradients thermiques qui se développent pendant la construction. Si le matériau refroidit de manière inégale, la pièce peut se déformer ou développer des retraits. Les pièces longues et fines, avec des changements brusques de sections transversales ou des surfaces courbes minces sont particulièrement sujettes à la déformation induite par le retrait.
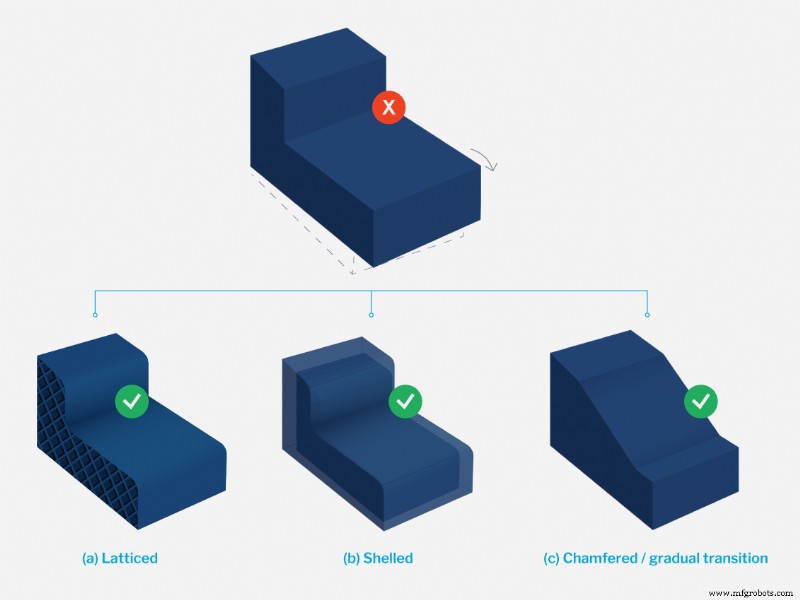
Retirer du matériau des conceptions de pièces partout où c'est possible grâce à l'utilisation de poches, de coquilles, de treillis et d'optimisation topologique est essentiel pour atténuer et prévenir ces défauts. Éviter les grands changements de sections transversales est une autre façon de limiter la déformation. Assurez-vous que des chanfreins et des congés sont incorporés là où c'est nécessaire dans la conception de la pièce pour rendre les transitions entre les différentes caractéristiques plus progressives.
3. Mes caractéristiques sont-elles au-dessus du seuil de taille minimum ?
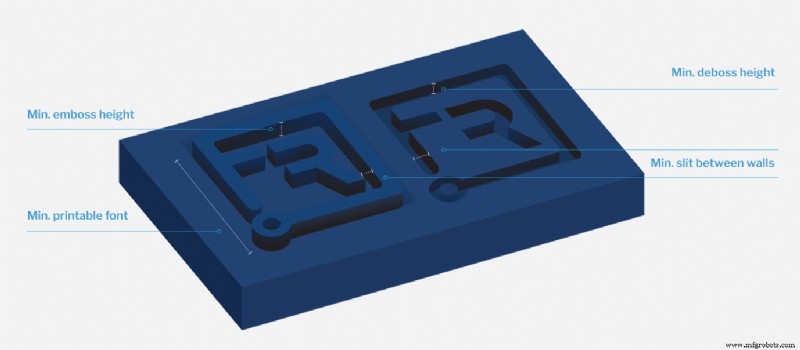
En général, l'épaisseur de paroi des pièces imprimées en MJF doit être d'au minimum 1,5 mm. Les petites caractéristiques de conception ne doivent pas être inférieures à 1,5 mm, bien que certaines caractéristiques comme les fentes, les gaufrages, les gravures ou les diamètres des trous et arbres puissent être aussi petits que 0,5 mm. Pour le texte en relief ou en creux, la police ne doit pas être inférieure à 6 pt (environ 2 mm) et doit avoir une profondeur minimum de 0,3 mm.
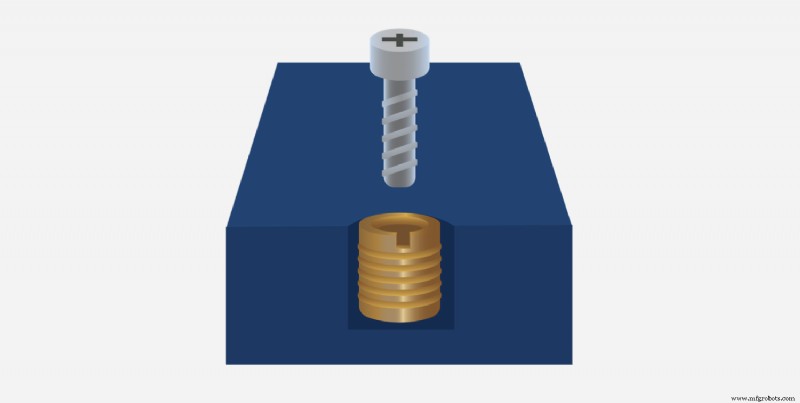
Si une pièce inclut des filetages, ils devraient être M6 ou plus grands. Lorsque des filetages plus petits, plus précis ou plus durables sont nécessaires, envisagez d'utiliser des inserts filetés. Au-delà de la résolution des caractéristiques, considérez aussi comment de petites caractéristiques fines pourraient se casser pendant le post-traitement.
4. Ai-je pris en compte les tolérances d'assemblage ?
Même avec la plus grande flexibilité géométrique offerte par le processus MJF, certaines applications peuvent encore nécessiter qu'une pièce soit assemblée à partir de plusieurs composants. En général, les faces d'accouplement devraient avoir un jeu de 0,4 à 0,6 mm pour assurer un bon ajustement des composants.
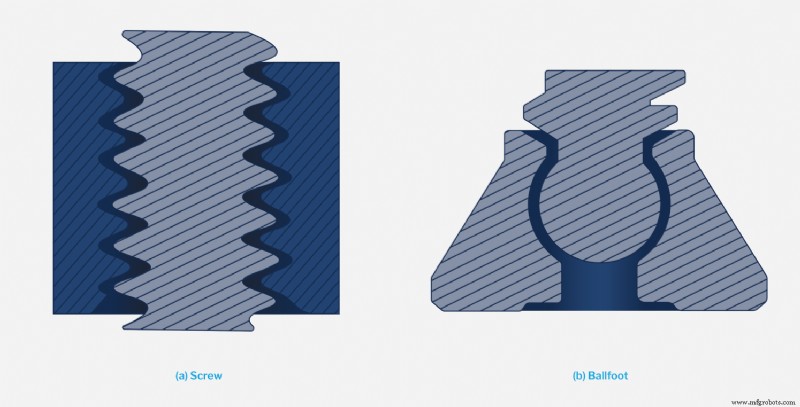
Si votre projet implique l'impression conjointe d'assemblages, les composants imprimés ensemble devraient avoir au moins 0,5 mm de jeu, mais peuvent en nécessiter davantage, particulièrement en présence de sections transversales épaisses ou d'une surface de contact significative.
5. Ma conception de pièce est-elle optimisée pour le post-traitement ?
Si votre pièce nécessite du post-traitement, voici quelques points à vérifier dans votre conception pour rendre les opérations secondaires plus efficaces.
- Assurez-vous qu'il n'y a pas de volumes non dégazés ou piégés dans la conception.
- Évitez les trous borgnes dans la mesure du possible — ils sont difficiles à nettoyer, ce qui peut rapidement faire grimper les coûts.
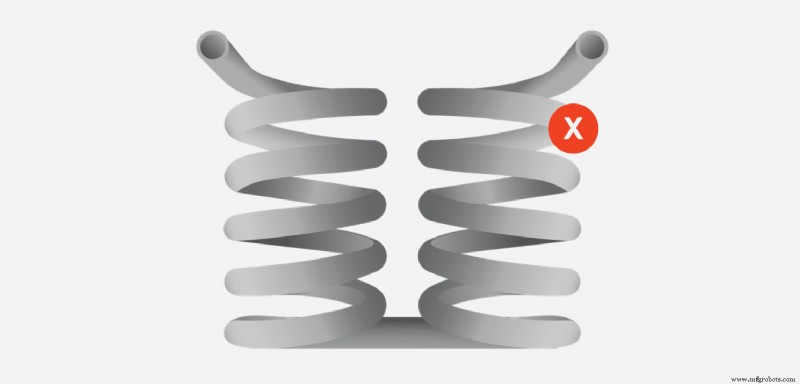
- Ajoutez des congés aux coins où la poudre peut s'agglomérer et devenir difficile à éliminer par tumbling et grenaillage standards.
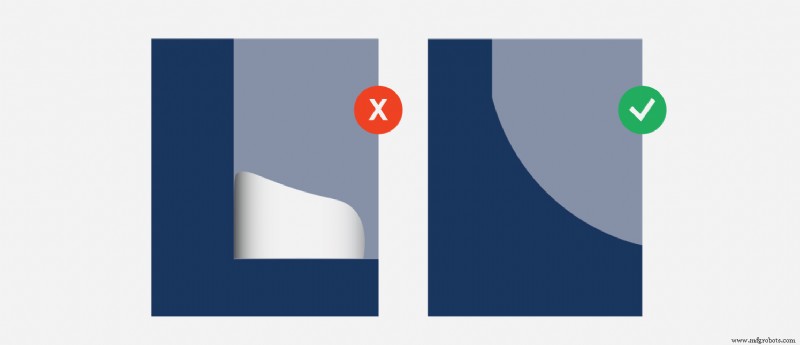
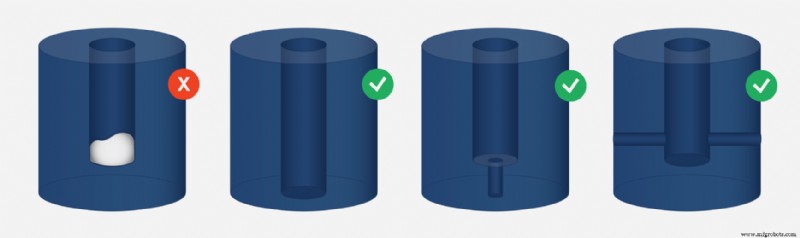
6. Ai-je saisi chaque opportunité pour réduire les coûts des pièces ?
Outre l'amélioration de la qualité des pièces, des modifications DFM intelligentes peuvent générer des économies. L'allègement de votre pièce, par exemple, réduit le risque de défauts et diminue le coût matière par pièce. L'autre considération principale lors de la conception pour le MJF et le coût est l'optimisation de l'imbrication dans un lot. L'ajout de dépouille ou la modification de la position des assemblages imprimés peut augmenter le nombre de pièces par lot et répartir les coûts fixes sur plus de pièces, réduisant le coût global par pièce.
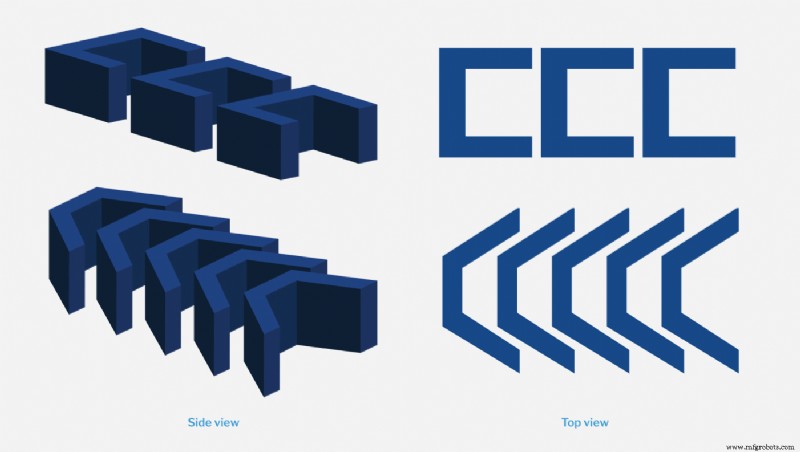
En plus d'optimiser les conceptions pour la fabricabilité, d'autres facteurs à considérer incluent l'esthétique de votre pièce, sa finition de surface, et la facilité de stockage et de transport. Les pièces MJF sont naturellement grises, mais peuvent être teintes en noir facilement. Si la peinture, l'apprêt ou d'autres processus ne sont pas essentiels à la fonction de la pièce, ils peuvent être omis pour réduire les dépenses. La plupart des pièces imprimées en MJF auront une finition de 125-250 micro-pouces Ra — si une surface plus lisse est nécessaire, la pièce peut subir divers traitements de surface, incluant ponçage, tumbling ou lissage vapeur. La texturation peut être une technique de conception efficace pour améliorer l'esthétique sans post-traitement supplémentaire.
Démarrer avec un expert DFM
L'adhésion aux principes DFM est clé pour le succès des processus de fabrication pour plusieurs raisons. Cela permet de maintenir vos dépenses opérationnelles aussi basses que possible, de détecter et résoudre les problèmes de conception tôt, et d'améliorer la qualité globale des pièces. Cette liste de contrôle est une ressource précieuse pour s'assurer que vos pièces MJF sont optimisées et affinées avant le début de la production.
L'avantage supplémentaire de s'associer à Fast Radius est que votre équipe accède aux dernières technologies de conception numérique et aux conseils d'experts. Notre équipe est prête à guider chaque projet de la conception et du prototypage jusqu'à la livraison, garantissant que vous receviez des pièces de qualité supérieure dans les délais et au bon prix.
Contactez-nous dès aujourd'hui pour en savoir plus et pour commencer.
Pour plus d'informations sur le MJF et nos capacités de fabrication additive, visitez le centre d'apprentissage Fast Radius.
Téléchargez les directives de conception HP Multi Jet Fusion.
Prêt à fabriquer vos pièces avec Fast Radius ?
Demandez votre devis
Technologie industrielle
- HP Multi Jet Fusion : maîtriser l'impression 3D pour vitesse, qualité et précision
- HP Jet Fusion 380 Color : Impression 3D couleur complète, haut volume pour l'industrie
- HP Jet Fusion 580 Color : Impression 3D couleur complète pour production rapide
- HP Jet Fusion 4200 : Imprimante 3D Multi-Jet Fusion avancée pour la production
- HP Jet Fusion 3200 : Imprimante 3D Multi-Jet Fusion avancée pour pièces nylon
- Maîtriser la conception pour la fabricabilité : Partie 2 – Tolérances et optimisation des caractéristiques
- Usinage par jet abrasif (Abrasive Jet Machining) : composants, mécanismes et usages pratiques
- Principes Essentiels de Conception RF et Micro-ondes pour Performance PCB Fiable
- Directives de conception HP MJF pour l'impression 3D – Optimisez vos pièces pour la précision