



MJF vs SLS : Comparer les performances d'impression 3D Polyamide
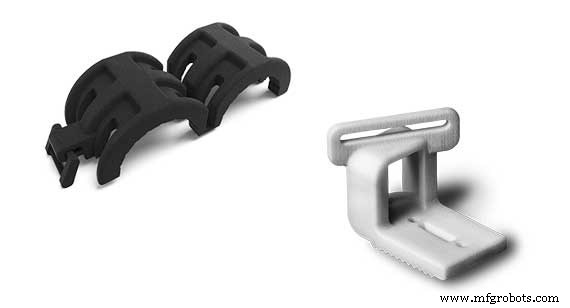
Les pièces Multi Jet Fusion (gauche) ont généralement finitions surface et propriétés mécaniques améliorées vs pièces SLS (droite).
Les capacités impression 3D évoluent avec la nouvelle technologie HP Multi Jet Fusion. Ce procédé additif approche unique construction pièces depuis poudre nylon thermoplastique, résultant en temps construction plus rapides, précision améliorée, propriétés mécaniques plus cohérentes dans la pièce.
Si ce procédé semble awfully similar au frittage sélectif par laser (SLS), vous n'avez pas tort. Mais différences entre technologies à comprendre avant choix fabrication.
Comment Multi Jet Fusion construit les pièces
Le Multi Jet Fusion utilise une rangée jets d'encre pour appliquer sélectivement agents fusion et détail sur lit poudre nylon, fusionnés par éléments chauffants en solide. Après couche construite, nouvelle couche poudre distribuée sur précédente, phase suivante continue jusqu'à pièce complète.
Le procédé utilise poudre nylon 12 qualité ingénierie, pièces durables pour tests fonctionnels et usage final. Vitesse construction accélérée MJF mène à coûts fabrication réduits.
Comparaison côté à côté
Le Multi Jet Fusion ne remplace pas entièrement le SLS. Vos exigences : résolution caractéristiques, finition surface, matériaux, couleurs, propriétés mécaniques, couleur détermineront meilleur procédé.
Résolution caractéristiques. MJF : résolution fine 0,5 mm (0,020 po) vs SLS 0,76 mm (0,030 po). Cependant, SLS meilleure précision petits détails ±0,025 mm (±0,001 po) vs ±0,1 mm (±0,004 po) MJF. Si finition lisse requise, MJF meilleur choix que SLS. Mais nous recommandons opérations secondaires pour les deux si finitions cruciales.
Matériaux et couleurs. SLS offre gamme plus large : multiples nylons + TPU pour prototypage élastomère. Pièces SLS teignables plusieurs couleurs. Actuellement, MJF seulement pièces Nylon 12. Sortent grises, peuvent être teintes noir pour cosmétique amélioré.
| Propriété matériau | MJF - PA 12 | SLS - PA 650 | SLS - PA 850 |
|---|---|---|---|
Fléchissement chaleur |
95-175°C (205-350°F) |
86-177°C (186-350°F) |
48-188°C (118-370°F) |
Résistance traction |
48 MPa (6 960 psi) |
48 MPa (6 962 psi) |
42-48 MPa (6 050-6 946 psi) |
Allongement rupture |
15-20% |
24% |
14-51% |
Propriétés mécaniques. La façon unique MJF construit pièces résulte en propriétés mécaniques plus cohérentes dans toutes directions géométrie. Hautement recommandé MJF si caractéristiques clés sur surfaces multiples et propriétés uniformes nécessaires.
Taille pièce. Autre considération importante : taille. SLS encore enveloppe construction plus grande : 483 x 483 x 432 mm (19 x 19 x 17 po). MJF légèrement plus petit : 378 x 378 x 282 mm (14,9 x 14,9 x 11,1 po).
Quantités pièces. Comme dit, MJF vitesse construction accélérée = support plus grandes quantités délai court. Livraison généralement 1-3 jours.
Plus d'infos Multi Jet Fusion
Si plus questions sur MJF, visitez page directives conception ou contactez ingénieurs d'application ADMIN@MFGROBOTS.COM.
Technologie industrielle
- Impression 3D par jet de liant (Binder Jetting) expliquée : procédé, avantages et limites
- Impression 3D par jet de liant (Binder Jetting) : fonctionnement et enjeux
- HP Multi Jet Fusion : maîtriser l'impression 3D pour vitesse, qualité et précision
- Évaluer la maturité des technologies d'impression 3D métal
- SLA vs FDM : guide clair pour choisir la bonne technologie d'impression 3D
- Directives de conception HP MJF pour l'impression 3D – Optimisez vos pièces pour la précision
- MJF vs SLS : quelle technologie d'impression 3D choisir pour polymères et élastomères ?
- Technologies Avancées d'Impression 3D : Partie 2 – Exploration de la Fabrication Couche par Couche
- Améliorer le moulage en sable avec l'impression 3D : outillage plus rapide et délais réduits