



Guide expert : optimiser l'injection de parois minces pour qualité et rentabilité
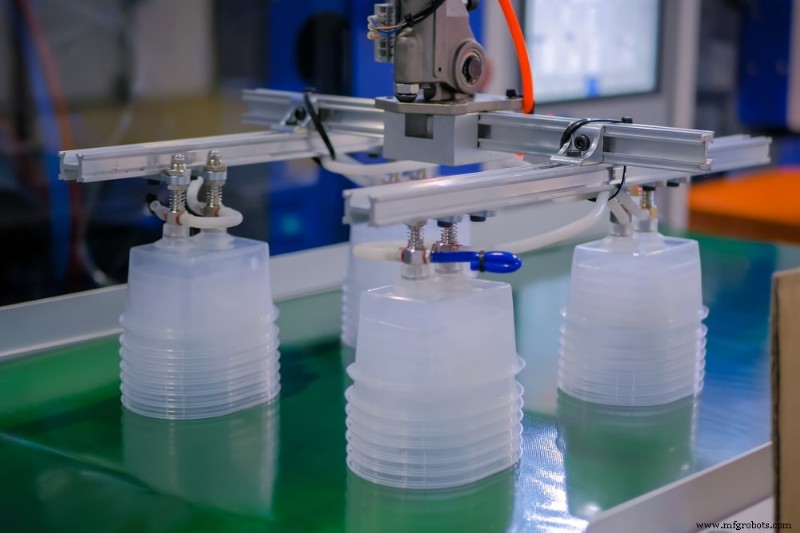
Le moulage par injection est un procédé de fabrication populaire et polyvalent qui permet aux entreprises de produire des séries de production à haut volume pour un coût par pièce relativement faible sans sacrifier la qualité. Il est hautement reproductible et capable de produire des composants solides répondant à des exigences mécaniques et dimensionnelles strictes.
Lorsque les entreprises ont besoin de produire une pièce en plastique à parois minces, comme certaines pièces automobiles ou des coques de téléphone portable, elles peuvent se tourner vers l'injection de parois minces. Cependant, vous devrez être particulièrement prudent lors de la conception de produits à parois minces, car l'injection de parois minces introduit de nouveaux défis. Dans cet article, nous passerons en revue les bases de l'injection de parois minces, ses applications courantes et quelques conseils de conception pour l'injection afin que vous puissiez commencer du bon pied.
Qu'est-ce que l'injection de parois minces ?
L'injection de parois minces est une forme spécialisée de moulage par injection qui permet aux fabricants de créer des pièces plus fines et plus légères sans sacrifier l'intégrité structurelle. En optant pour l'injection de parois minces plutôt que pour le moulage par injection traditionnel, les entreprises peuvent économiser de la matière, augmenter la productivité, atteindre un coût par pièce inférieur et réduire la consommation de carburant et les émissions de carbone liées à l'expédition.
Comme les pièces en plastique à parois minces ont moins de matière à refroidir, les temps de cycle sont beaucoup plus courts, réduisant les délais de livraison. En fait, une réduction significative de l'épaisseur de paroi peut parfois réduire les temps de cycle de moitié, aidant les entreprises à mettre les produits entre les mains des clients plus rapidement et à économiser sur les coûts d'exploitation. De plus, comme des parois plus fines signifient moins de plastique, les entreprises peuvent économiser de l'argent sur les matériaux et, dans le cas des contenants et emballages, laisser plus d'espace vide pour le produit.
Cependant, l'injection de parois minces s'accompagne de quelques défis. D'une part, le processus d'injection est plus complexe. Vous avez besoin de pressions plus élevées et de vitesses de moulage plus rapides pour remplir toutes les cavités minces avec le matériau fondu, éviter le gel prématuré et garantir que la pièce sorte comme prévu. Par exemple, alors qu'un composant à parois standard peut être rempli en deux secondes, cette même pièce avec des parois 25 % plus fines peut devoir être remplie en une seule seconde. De plus, vous devrez peut-être prendre des mesures supplémentaires et concevoir soigneusement les points d'injection pour faciliter l'éjection de la pièce.
Utilisations courantes de l'injection de parois minces dans la fabrication
Les fabricants ont souvent recours à l'injection de parois minces pour l'emballage plastique, car elle peut être utilisée pour créer de tout, des emballages alimentaires aux emballages de dispositifs médicaux. D'autres utilisations courantes incluent les composants de téléphones portables, les couvercles et contenants en plastique, les boîtiers électroniques, les seringues et les composants de dispositifs médicaux. Même les industries automobile, construction, appareils électroménagers et aérospatiale utilisent l'injection de parois minces pour des pièces et des assemblages de composants.
Conseils et astuces de conception pour l'injection de parois minces
Les parois minces entraînent souvent des problèmes d'écoulement du matériau, ce qui peut causer des zones non formées. D'autres problèmes courants associés aux parois minces incluent le refroidissement inégal, le gauchissement, les fissures, les incohérences de texture cosmétique et les lignes de soudure faibles ou points de fracture.
Pour éviter ces problèmes et créer la meilleure pièce possible :
Faites attention à votre matériau
Le choix du matériau est toujours important pour le moulage par injection, mais il est essentiel lors de la création de pièces à parois minces. Certains matériaux, comme le polycarbonate (PC), sont collants, ce qui rend le remplissage des moules à parois minces difficile. Cependant, certains thermoplastiques s'écouleront plus facilement à travers les sections étroites d'un moule, comme le polyéthylène haute densité (PEHD), le polyéthylène basse densité (PEBD), le nylon (PA) et le polypropylène (PP). Le caoutchouc silicone liquide (LSR) se remplit également facilement, bien qu'il puisse augmenter le risque de bavures le long des lignes de séparation de votre moule.
Il n'existe pas de matériau unique pour l'injection de parois minces, alors tenez compte de la géométrie de votre pièce et de ses besoins d'application lors de la comparaison des matériaux. Essayez également de choisir un matériau qui n'accélérera pas l'usure du moule lorsqu'il est injecté à haute vitesse.
Considérez votre matériau de moule
En plus de penser au matériau de votre produit, vous devrez examiner attentivement le matériau de votre moule. Bien que l'acier P20 soit souvent utilisé dans les applications de moulage par injection conventionnelles, il peut ne pas être assez solide pour résister aux pressions élevées, à l'usure et à l'érosion associées au moulage par injection de pièces à parois minces. Au lieu de cela, vous aurez besoin d'un matériau plus robuste, tel que 718, H-13, D-2 ou un autre acier dur.
Il est important de noter que vous pourriez finir par payer 30 à 40 % de plus pour un outil en matériau robuste par rapport à un outil en P20. Cependant, ce coût supplémentaire peut être facilement compensé par la performance et la longévité accrues de l'outil.
Ayez une épaisseur de paroi uniforme
Si possible, assurez-vous que votre conception a une épaisseur de paroi uniforme partout. Cela permettra un refroidissement uniforme et aidera à prévenir le gauchissement, les marques de rétrécissement, les lignes d'écoulement et les courts remplissages. Pour de meilleurs résultats, maintenez votre épaisseur de paroi à un minimum de 0,9 mm (0,0354 pouce) ou plus.
Ajoutez des nervures ou des entretoises
Vous pouvez inclure des nervures dans votre conception de pièce si vous avez besoin de la renforcer ou d'augmenter sa rigidité. Bien que les nervures soient généralement de la moitié de l'épaisseur de la paroi qu'elles soutiennent, vos nervures peuvent être aussi épaisses que votre paroi si celle-ci est inférieure à 1 mm d'épaisseur. Cependant, des marques de rétrécissement et des transparences peuvent être visibles là où la nervure rencontre la paroi.
Des nervures mal conçues peuvent entraîner gauchissement, marques de rétrécissement, vides et rupture, causant plus de problèmes qu'elles n'en valent la peine. Pour éviter ces problèmes, concevez des nervures à 60 % de l'épaisseur de la paroi ou moins, maintenez de petits rayons à la base, espacez les nervures de trois fois l'épaisseur de la paroi et incluez un angle de dépouille de 1° ou plus.
Si vous souhaitez renforcer votre paroi de nervure mince sans épaissir vos nervures, ajoutez des entretoises (ou nervures de soutien croisé) et suivez le même ensemble de directives.
Incluez des rayons
Les angles vifs ne sont jamais bons en moulage par injection, car ils peuvent provoquer l'adhérence des pièces à l'outil pendant le processus d'éjection. Ils nécessitent également plus de pression pour le remplissage et peuvent entraîner des vides s'il n'y a pas une pression suffisante, il est donc important d'inclure des rayons et d'arrondir les angles et arêtes internes et externes. Comme la cavité du moule est incroyablement étroite dans le moulage par injection de plastique à parois minces, éviter les angles vifs et les arêtes est encore plus critique pour assurer un écoulement fluide du matériau et une éjection propre.
Faites attention à la température
La température du moule est essentielle au processus de moulage par injection et peut avoir un impact radical sur l'apparence et le toucher du produit final. Un moule plus chaud permet au plastique injecté de s'écouler plus facilement, ce qui se traduit par une meilleure qualité de surface.
En ce qui concerne le refroidissement, placez des canaux de refroidissement non bouclés directement dans vos blocs de noyau et de cavité pour maintenir la température de surface de votre moule aussi constante que possible. De plus, essayez d'augmenter la quantité de flux de fluide de refroidissement à travers votre outil, plutôt que de diminuer la température du fluide, et assurez-vous que la différence de température entre votre fluide d'alimentation et votre fluide de retour est inférieure à 10 °F.
Concevez les points d'injection avec soin
Puisque l'injection de parois minces implique des vitesses et des pressions d'injection plus élevées, les points d'injection doivent être plus larges que les parois de la pièce pour aider à minimiser l'usure du point d'injection et le cisaillement du matériau. Cela aidera également à prévenir ou éliminer le gel avant que le compactage ne soit atteint. Si votre point d'injection se connecte à une paroi fine avec une pointe, une goutte à chaud ou une colonne, vous pouvez réduire la contrainte au point d'injection et améliorer le processus de remplissage en incluant un puits de point d'injection.
Vous pouvez également vouloir augmenter les angles de dépouille des nervures de renfort, des arêtes et des bossages, car les pièces en plastique à parois minces subissent un retrait minimal.
Création de pièces à parois minces avec Fast Radius
L'injection de parois minces aide non seulement les entreprises à réduire le poids des pièces et la consommation de matériau, mais elle peut également aider à réduire les coûts et les temps de cycle. Cependant, vous devrez suivre ces conseils et astuces pour éviter les problèmes d'écoulement de matériau, le refroidissement inégal et d'autres problèmes.
Un partenaire de fabrication expérimenté comme Fast Radius peut vous aider tout au long du processus de moulage par injection, de la conception à la production. Lorsque vous travaillez avec nous, nous pouvons vous aider à concevoir l'outillage de moule par injection et à fabriquer des pièces de qualité rapidement et rentablement. De plus, en téléchargeant votre fichier de pièce sur notre site web, votre conception passera par une analyse DFM instantanée pour identifier les problèmes de fabricabilité potentiels. Créez un compte et téléchargez vos conceptions de pièces ou contactez-nous aujourd'hui pour commencer votre prochain projet de moulage par injection.
Technologie industrielle
- Stratégies Cloud Computing essentielles pour Startups et Entreprises
- Conception de produits médicaux : Conseils d'experts et pratiques éprouvées
- Maîtriser la conception de tôlerie : astuces éprouvées pour une production plus rapide et rentable
- Stratégies de conception éprouvées pour le moulage par coulée avec polyuréthanes thermodurcissables
- Maîtriser les Angles de Dépouille en Moulage par Injection : Principes de Conception & Meilleures Pratiques
- Optimiser le Moulage par Injection avec Goupilles d'Éjection : Types & Meilleures Pratiques
- Estimation précise des coûts de moulage par injection : conseils et insights d'experts
- Maîtriser la Conception PCB : Astuces Prouvées pour Améliorer l'Intégrité du Signal, CEM et Routage des Pistes
- Directives de conception expertes pour un moulage par injection de haute qualité