



Usinage CNC de l'Acier Inoxydable : Astuces, Finitions de Surface et Propriétés Clés – Guide Expert
Dans le secteur de la construction, l'acier inoxydable joue un rôle significatif. Les produits en acier inoxydable sont largement utilisés dans diverses applications. L'utilisation du service d'usinage CNC surmonte certains problèmes de production et augmente l'efficacité. Voici les propriétés de l'acier inoxydable, le procédé d'usinage et astuces, finitions de surface, et plus.
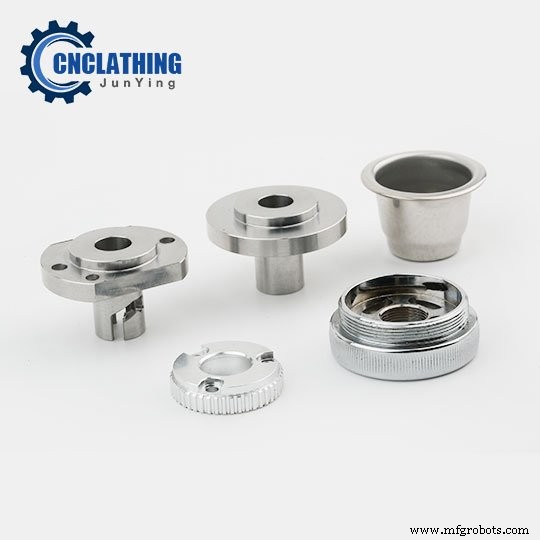
Acier Inoxydable en Usinage CNC – Services d'Usinage CNC pour Acier Inoxydable
L'usinage ou la fabrication d'acier inoxydable est le processus de coupe, pliage, cintrage, soudage et autres traitements mécaniques pour obtenir les produits en acier inoxydable nécessaires. Dans ce processus, un grand nombre de machines, équipements et dispositifs fonctionnent. La différence entre l'usinage CNC d'acier inoxydable et l'usinage traditionnel est que le premier contrôle le fonctionnement de la machine par technologie numérique pour effectuer les mouvements spécifiques et produire les articles conçus.
Propriétés de l'Acier Inoxydable
L'acier inoxydable est un alliage d'acier contenant au moins 10,5 % de chrome, moins de 1,2 % de carbone et d'autres éléments d'alliage. Ses caractéristiques en font un matériau idéal pour l'usinage CNC. La plus notable est sa résistance à la corrosion, qui augmente avec la teneur en chrome. Les propriétés mécaniques peuvent être encore améliorées en ajoutant d'autres éléments : nickel, molybdène, titane, niobium, manganèse, etc. L'acier inoxydable a aussi d'autres avantages :
- Résistance aux taches, faible entretien, éclat familier
- Haute résistance, résistance à la traction, ductilité
- Résistant aux températures, à l'usure
- Facilement soudable, usinable et polissable
Types d'Acier Inoxydable – Familles d'Acier Inoxydable
Voici quelques séries et types courants. L'acier inoxydable peut aussi être classé en austénitique, ferritique, martensitique, durcissement par précipitation, et duplex selon la structure métallurgique, ou en différentes séries :
- Série 100 : 102
- Série 200 : 201, 202
- Série 300 : 301, 302, 303, 304, 304L, 304LN, 305, 308, 309, 310, 316/316L, 316Ti, 321
- Série 400 : 403, 405, 408, 409, 410, 410S, 410HT, 416, 416HT, 420, 422, 430, 439, 440, 446
- Série 500
- Série 600 : 601, 610, 614, 630 (17-4 PH), 650, 660
- Série 900 : 904
- Duplex : Duplex 2205, Duplex 2304, Duplex 2507, LDX2101
Méthodes de Traitement de Surface de l'Acier Inoxydable
La finition de surface est souvent appliquée pour améliorer la résistance à la corrosion et changer l'apparence des pièces en acier inoxydable, mais une finition rugueuse peut réduire la résistance à la corrosion, ne pas surestimer l'importance de la finition de surface à cet égard.
1. Élimination de la Couche d'Oxyde Noire
Lors du traitement, une couche d'oxyde noire se forme facilement après laminage, pliage, soudage ou traitement thermique de surface artificiel. Pour l'éliminer, deux méthodes efficaces :
- Grenaillage (Sandblasting) : projection de microbilles de verre pour éliminer la couche d'oxyde noire en surface.
- Traitement chimique : utilisation d'une pâte de passivation décapante sans pollution et d'une solution de nettoyage avec additifs inorganiques à température ambiante sans toxicité, pour laver et récupérer la couleur naturelle de l'acier inoxydable.
2. Finition Miroir
Appliquer différentes méthodes de polissage pour obtenir un éclat spéculaire selon la complexité des produits et les exigences :
- Polissage mécanique : bonne planéité, brillant, forte intensité de main-d'œuvre, pollution sérieuse, difficile pour pièces complexes, faible brillance, investissement et coût élevés. La brillance de l'ensemble du produit n'est pas constante, durée limitée.
- Polissage chimique : moins d'investissement, pièces complexes polissables, haute efficacité, rapidité, brillance insuffisante, fluide de polissage à chauffer, débordement de gaz, équipement de ventilation requis, adapté aux produits complexes avec faibles exigences de brillance. Petits lots plus rentables.
- Polissage électrochimique : pour obtenir éclat miroir, maintien long terme, processus stable, moins de pollution, faible coût, gros investissement initial, idéal pour pièces complexes, outillage et électrodes auxiliaires requis. Processus stable et facile à utiliser, largement applicable.
3. Finition Colorée
Ajouter des couleurs à la surface de l'acier inoxydable, augmente la variété des designs, améliore la résistance à l'usure et à la corrosion.
- Oxydation chimique : coloration par oxydation chimique dans solution spécifique : dichromate, sel de sodium mélangé, vulcanisation, oxydation acide, oxydation alcaline.
- Électrochimique : oxydation électrochimique en solution spécifique.
- Coloration par dépôt d'ions : pièce en acier inoxydable dans machine de revêtement sous vide pour évaporation sous vide. Adapté à la production de masse.
- Oxydation à haute température : immersion de la pièce dans sel fondu spécifique avec certains paramètres, formant un film d'oxyde d'une certaine épaisseur, présentant diverses couleurs.
- Craquage thermique en phase vapeur : complexe, peu utilisé.
Astuces pour l'Usinage CNC de l'Acier Inoxydable
- Sélectionner le bon matériau d'outil :
- Acier rapide (HSS) ou outils en carbure cémenté pour usinage acier inoxydable.
- HSS au tungstène utile pour bonne résistance à l'abrasion et dureté à rouge.
- M42 utilisable comme fraises CNC.
- Si arêtes s'ébrèchent : grade plus tenace ; si outils brûlent : grade à dureté à rouge supérieure ; si usure : grade plus résistant à l'usure.
- Carbures cémentés pour vitesses et avances plus élevées.
- Régler les paramètres dans une plage appropriée : Vitesse de coupe recommandée (SFM) entre 100-350 pour usiner pièces inox, charge de copeau entre 0,0005" pour fraise 1/8" jusqu'à 0,006" pour fraise 1".
- Choisir le bon fluide de coupe : Trouver un fabricant fiable, puis choisir le meilleur fluide selon propriétés du matériau, application, types de fluide. Le fluide affecte usure d'outil, évacuation copeaux, finition, avance/vitesse, résistance corrosion, etc. L'acheteur doit connaître chaque type et caractéristique pour assurer fabrication normale.
- Machines : Machine de haute qualité, extrêmement robuste et rigide, car l'acier inoxydable est un métal exceptionnellement dur. Pas de vibrations excessives dans le banc, entraînements et boîtes de vitesses.
- Éviter la sortie d'outil de la boîte : Distance entre pointe de fraise et support de boîte aussi courte que possible.
Technologie industrielle
- 12 stratégies éprouvées pour accélérer la croissance de votre entreprise d'usinage CNC
- Guide complet des finitions de surface pour l'usinage CNC
- Conseils professionnels d'usinage CNC du titane — Aérospatial, automobile et plus
- Maîtriser le perçage de l'inox : 6 techniques éprouvées pour machinistes
- Booster l'efficacité de votre CNC 5 axes : 4 conseils d'initiés éprouvés
- Améliorer la précision et l'efficacité de l'usinage CNC : 4 stratégies éprouvées
- Comment minimiser les tolérances indésirables en usinage CNC
- Excellence en usinage CNC : 4 techniques d'inspection et 3 solutions clés
- Pourquoi l'acier domine l'usinage CNC de précision : avantages et utilisations