



Fraisage à grande vitesse vs Électroérosion filaire : L'un est-il supérieur ou les deux sont-ils essentiels ?
Ces dernières années, une voix dans l'industrie de la fabrication de moules affirme que le fraisage à grande vitesse remplacera l'électroérosion filaire, poussant certains propriétaires d'usines à des choix d'investissement irrationnels. Les usines doivent connaître les avantages et inconvénients de ces deux technologies, choisir l'équipement selon leurs besoins, et ne pas suivre aveuglément la tendance.
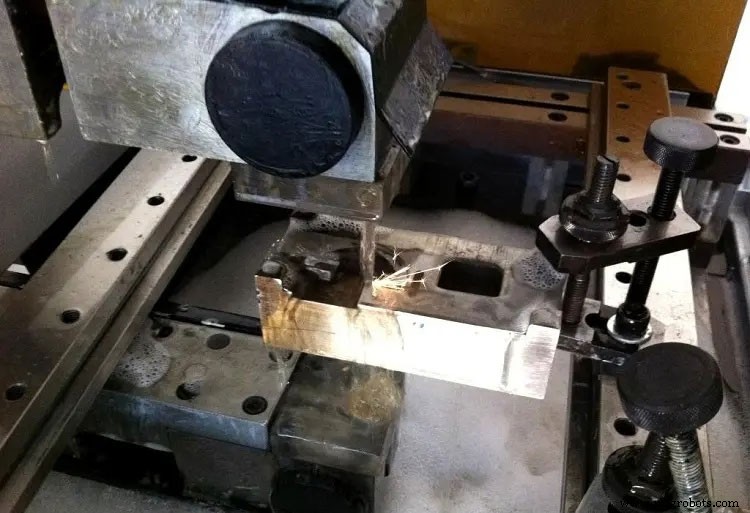
Le développement du fraisage à grande vitesse peut-il remplacer l'électroérosion filaire ?
On peut dire que l'électroérosion filaire et le fraisage à grande vitesse sont les deux méthodes principales de la technologie de formage de moules, chacune avec ses avantages. Avec le développement rapide du fraisage à grande vitesse, sa tendance peut-elle remplacer l'électroérosion ?
Objectivement, le fraisage à grande vitesse n'est pas omnipotent. Son origine vient du complément des faiblesses du fraisage traditionnel et de l'électroérosion. Son développement mature a élargi son champ d'application, mais en raison des caractéristiques du processus de fraisage, il ne peut remplacer l'électroérosion dans l'usinage de moules.
Avantages et applications de l'électroérosion filaire
En résumé, les avantages de l'électroérosion filaire se manifestent dans : usinage de rainures profondes et fentes étroites, angles vifs intérieurs, arêtes vives, usinage fin, complexe et précis, cavités profondes, matériaux super-durs. Ce sont les domaines où le fraisage à grande vitesse est limité. On voit que pour les moules de précision aux formes fines et complexes, l'électroérosion a un avantage absolu.
Avec le développement du fraisage à grande vitesse, la demande d'électroérosion pour l'ébauche et la semi-finition a nettement diminué. Mais face aux défis, l'électroérosion a intégré la technologie CNC avancée, permettant d'atteindre des indicateurs de processus élevés : micro-cavités aux arêtes très précises, finition miroir avec Ra < 0,1 µm.
De plus, des technologies comme la combinaison électroérosion filaire + fraisage CNC, et l'électroérosion à poudre pour finition de grandes surfaces, ont élargi le champ d'application.
Pour les pièces exigeant précision, petites cavités, fentes étroites, rainures, angles vifs, l'électroérosion doit être le premier choix.
Pour l'usinage de formes complexes, surtout avec des surfaces difficiles d'accès pour l'outil, l'électroérosion devient la méthode privilégiée. Pour l'usinage en profondeur, le fraisage à grande vitesse doit être évité pour les pièces à rapport d'aspect particulièrement élevé.
Pour l'usinage de pièces haute technologie, le temps de programmation pour les électrodes est généralement plus court que le temps d'usinage de la pièce en fraisage à grande vitesse. Dans les applications plus complexes, cette différence s'accentue ; et si une finition par électroérosion est spécifiée, l'électroérosion est requise pour fournir une surface à motif de feu.
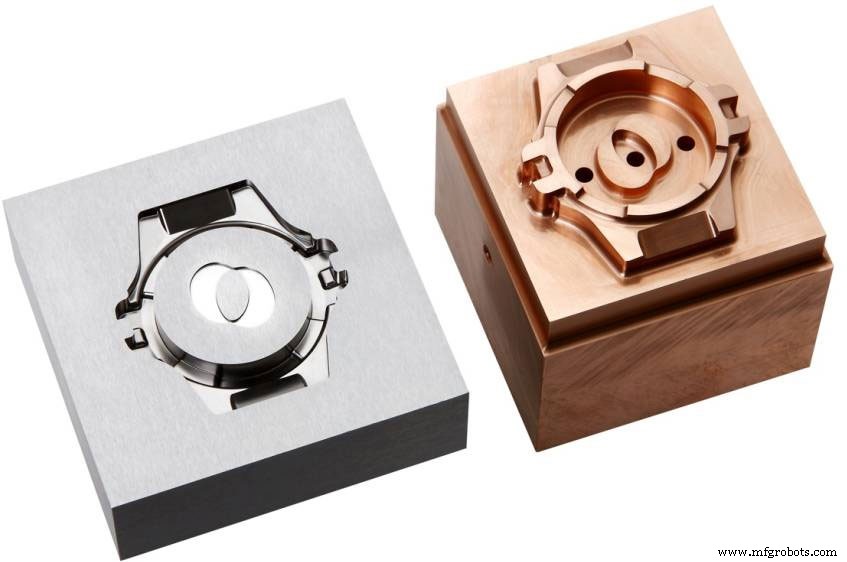
Il convient de noter qu'il existe de nombreuses situations théoriquement usinables par fraisage à grande vitesse. Mais en raison du coût élevé des micro-outils et du risque de fraiser des pièces en acier à haute dureté, il est préférable d'utiliser l'électroérosion filaire pour fraiser facilement des électrodes en cuivre et obtenir des résultats d'électroérosion prévisibles.
Avantages et applications du fraisage à grande vitesse
Le fraisage à grande vitesse utilise un petit fraise, vitesse élevée, avance par dent faible, améliorant grandement l'efficacité et la précision. Grâce à la faible force de coupe, la déformation thermique de la pièce est réduite, la profondeur de coupe est faible, l'avance rapide, donc la rugosité de surface est faible.
Le fraisage à grande vitesse convient à la plupart des moules. Il peut usiner de l'acier trempé à 60 HRC. Ainsi, il permet l'usinage après traitement thermique, simplifiant considérablement le processus de fabrication de moules.
Processus traditionnel de fraisage CNC : forme brute → fraisage ébauche cavité → traitement thermique → finition forme → électroérosion cavité → rectification/polissage manuel cavité → traitement de surface.
Processus après fraisage à grande vitesse : usinage forme brute → traitement thermique → finition forme → fraisage à grande vitesse cavité → traitement de surface. On économise l'électroérosion (relativement), le rectifage manuel, raccourcit la gamme de processus, améliore grandement la productivité.
En général, le fraisage à grande vitesse doit remplacer l'électroérosion pour les usinages à gros volume d'enlèvement. Quand l'outil 접근e facilement la pièce, la forme est ouverte, et le rapport d'aspect est faible, le fraisage à grande vitesse est approprié.
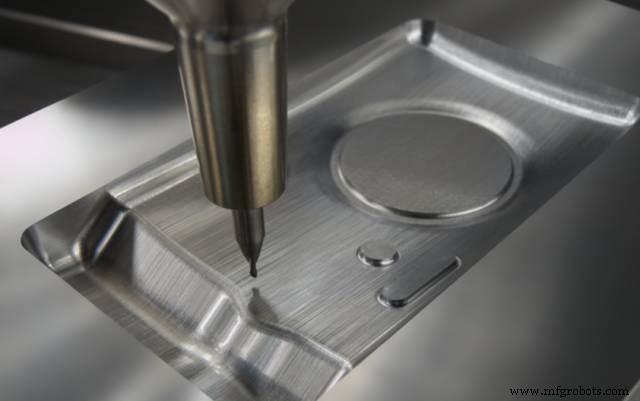
Le fraisage à grande vitesse est très adapté à la fabrication d'électrodes. Les électrodes de fraisage traditionnel nécessitent un polissage manuel, consistance médiocre, affectant la qualité de l'électroérosion. Les électrodes de fraisage à grande vitesse nécessitent presque pas de polissage manuel ; ébauche et finition atteignent une consistance quasi parfaite. De plus, il peut usiner des électrodes à parois minces et formes plus complexes.
Cependant, quel que soit le développement du fraisage à grande vitesse, il est limité par son mécanisme. Même avec l'usinage 5 axes à outil rotatif, l'angle vif ne peut être usiné. Pour cavités profondes et rainures étroites, l'effet n'est pas idéal en raison de la rigidité insuffisante de l'outil.
Développement fusionnel de l'électroérosion filaire et du fraisage à grande vitesse
Avec le développement rapide du fraisage à grande vitesse, l'espace de développement de l'électroérosion a été comprimé. En même temps, le fraisage à grande vitesse a apporté un progrès technologique majeur à l'électroérosion. Par exemple, l'utilisation du fraisage à grande vitesse pour fabriquer les électrodes réduit considérablement le nombre de conceptions d'électrodes grâce à l'usinage de petites zones et aux résultats de surface de haute qualité.
De plus, la fabrication d'électrodes par fraisage à grande vitesse améliore l'efficacité de production à un nouveau niveau, assure la haute précision des électrodes, améliorant ainsi la précision de l'électroérosion filaire. Si la majeure partie de l'usinage de la cavité est faite par fraisage à grande vitesse, l'électroérosion n'est utilisée qu'auxiliairement pour nettoyer les angles et affiner les bords, rendant le surplus plus uniforme et moindre.
Le développement de l'électroérosion filaire et du fraisage à grande vitesse est harmonieux et complémentaire. Le développement du fraisage à grande vitesse favorise celui de l'électroérosion et lui donne une nouvelle impulsion. Il existe un rôle irremplaçable entre eux ; les deux doivent tirer parti de leurs forces et éviter leurs faiblesses. La combinaison de ces deux technologies offre la solution d'usinage parfaite pour la fabrication de moules hautement complexes et de haute précision.
Technologie industrielle
- Solutions Wire EDM pionnières pour production complexe moules et matrices
- 5 avantages et applications essentiels de la technologie Wire EDM
- Maîtriser la découpe fil : guide complet de l'électroérosion fil
- Coupe fil CNC : définition, processus et applications
- Coupe-Fil EDM Avancé : Précision et Fiabilité pour l'Usinage de Haute Technicité
- Machines d'électroérosion à fil (EDM) haut de gamme : solutions de coupe de précision depuis Taïwan
- Comment fonctionne la coupe au fil EDM CNC et ses avantages
- Comprendre l'usinage par électroérosion (EDM) : précision et puissance dans l'enlèvement de matière
- Meilleures machines EDM CNC pour usinage de précision