



Top 5 techniques de rectification pour une finition de surface exceptionnelle
L'amélioration de la finition de surface peut être réalisée en ajustant un ou plusieurs de ces points : paramètres opérationnels, dressage de meule, taille de grain, apport de fluide de coupe et état de la machine.
La rectification de production CNC de précision brille lorsque les pièces nécessitent des tolérances géométriques serrées et des finitions de surface de qualité. Typiquement, les finitions de surface dans la plage de 32 micro-pouces Ra à aussi bas que 4,0 micro-pouces Ra et mieux sont les chiffres à atteindre. En comparaison, une opération de fraisage ou de tournage traditionnelle pourrait atteindre une finition d'environ 125 micro-pouces à 32 micro-pouces Ra.
Si l'objectif est d'améliorer la finition de surface actuelle de 20 micro-pouces Ra à 17 micro-pouces Ra, alors simplement augmenter la vitesse de la meule et/ou réduire légèrement le taux d'avance pourrait suffire. Cependant, si une finition de surface plus fine est requise, alors ces cinq facteurs doivent être abordés.
1) Paramètres opérationnels de rectification
L'ajustement des paramètres de rectification peut être la solution la plus facile et la plus rapide pour améliorer la finition de surface d'une pièce. Voici les paramètres clés et les actions recommandées pour le faire avec succès.
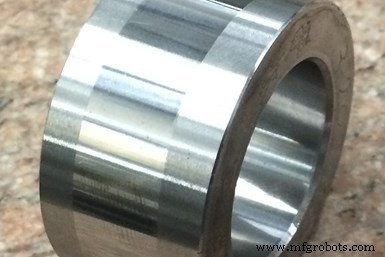
Rectification par enfoncement continu / rectification plane :
- Augmentez la vitesse de la meule. C'est un bon point de départ. Cependant, assurez-vous que la meule est conçue pour tourner à la nouvelle vitesse. La vitesse maximale de fonctionnement (MOS) sera indiquée sur le côté de la meule.
- Réduisez le taux d'avance.
- Réduisez la profondeur de passe.
- Augmentez le nombre de passes d'étincelage.
Rectification de diamètre extérieur (OD) / diamètre intérieur (ID) :
- Augmentez la vitesse de la meule. Comme mentionné précédemment, la meule doit être conçue pour tourner à la nouvelle vitesse. La vitesse opérationnelle maximale sera indiquée sur le côté de la meule.
- Réduisez la profondeur de passe par tour.
- Réduisez la vitesse de la pièce (tr/min) : le taux d'enfoncement pourrait devoir être ajusté pour maintenir la profondeur par tour.
- Augmentez le temps de repos/étincelage.
- Utilisez l'oscillation (une pratique courante en rectification par enfoncement ID).
De nombreuses machines de rectification aujourd'hui ont des contrôleurs de vitesse variable, donc changer la vitesse de la meule peut être réalisé en modifiant simplement le programme CNC ou en ajustant le contrôleur de vitesse de broche. D'autres machines pourraient nécessiter un changement manuel de poulies et courroies.
La réduction des taux d'avance peut aussi être réalisée en modifiant le programme CNC ou en ajustant le contrôle du taux d'avance. Cependant, cette approche peut augmenter le temps de cycle, ce qui n'est pas toujours une bonne option, particulièrement dans une opération de production où le temps de cycle est critique. Dans les applications où le temps de cycle n'est pas critique, réduire le taux d'avance pourrait être une bonne option pour améliorer la finition de surface de la pièce.
Quand la vitesse de la meule est augmentée et la profondeur de passe et le taux d'avance sont réduits, la meule peut devenir émoussée. Cela augmente le risque de dommages thermiques à la pièce et peut augmenter les forces de rectification. Par conséquent, il faut faire attention lors de l'ajustement de ces paramètres pour ne pas introduire d'autres problèmes dans le processus.
2) Dressage de la meule de rectification
Les conditions de dressage pour les meules de rectification conventionnelles et superabrasives peuvent être manipulées pour aider à améliorer la finition de surface. Cela est généralement accompli en ralentissant la vitesse de parcours du dressage et/ou en réduisant la profondeur par passe pendant le dressage. La réduction de la profondeur de dressage rend l'action de dressage moins agressive et résulte en une face de meule plus lisse, ce qui améliore généralement la finition de surface de la pièce. La réduction de la vitesse de parcours du dressage réduit l'avance de dressage, qui est la distance que la meule parcourt en une rotation de la meule. L'avance de dressage peut être appliquée à tout processus de dressage où l'outil de dressage traverse la face de la meule. Cependant, l'avance de dressage ne s'applique pas aux opérations de dressage par plongée. Ajuster l'avance est un bon moyen d'améliorer la finition de surface sur les processus existants.
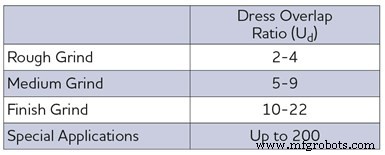
Il est préférable de calculer le ratio de chevauchement de dressage (qui prend en compte la largeur du dressoir) lors du développement d'un nouveau processus ou du changement du type d'outil de dressage. Le ratio de chevauchement est le nombre de fois qu'un point quelconque sur la face de la meule de rectification contactera la face du dressoir alors que le dressoir se déplace à travers la meule (Tableau 1).
Le ratio de chevauchement de dressage détermine la condition de surface de la face de la meule. Ceci, à son tour, détermine la rugosité de surface de la pièce. Quand le ratio de chevauchement augmente, le dressoir frappe le même grain sur la meule plus de fois, créant une topographie fine sur la surface de la meule. Cela rend la face de la meule émoussée et fermée, résultant en une finition de surface plus fine sur la pièce.
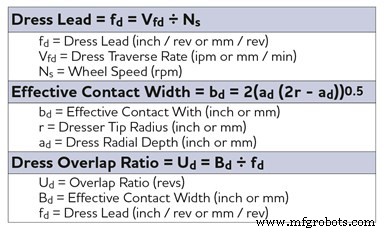
Cependant, il faut veiller à ce que la face de la meule ne soit pas trop fermée après un dressage très fin. Une face de meule fermée peut entraîner une puissance de rectification plus élevée en raison de la surface de la meule étant émoussée et pourrait causer des dommages thermiques à la pièce. Le Tableau 2 montre les équations pour déterminer l'avance et le ratio de chevauchement.
3) Composition de la meule de rectification : Taille de grain
La taille de grain de la meule de rectification a un effet direct sur la finition de surface. Plus la taille de grain est grande, plus la finition est grossière. Il est important de sélectionner la bonne taille de grain en fonction des exigences de finition de la pièce. Le Tableau 3 montre les types de grains, tailles et suggestions pour diverses exigences de finition.
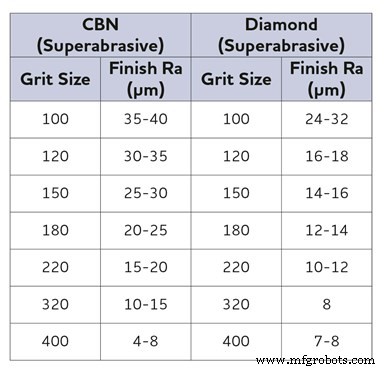
Avant de faire un changement de taille de grain, il est conseillé de dresser la meule en utilisant des paramètres moins agressifs. La réduction de la taille de grain signifiera probablement que les taux d'avance devront être réduits et, par conséquent, les temps de cycle pourraient augmenter. Les tailles de grain plus petites ne peuvent pas enlever de la matière à un taux d'enlèvement aussi élevé que les tailles de grain plus grosses. De plus, des dommages thermiques pourraient être induits dans une pièce lors de l'utilisation de tailles de grain plus petites.
La composition d'une meule de rectification abrasive conventionnelle inclut le type et la taille d'abrasif, la structure de la meule (espacement des grains), le grade (dureté du liant) et le type de liant. La composition d'une meule de rectification superabrasive inclut le type et la taille d'abrasif, la concentration d'abrasif, et le grade et type de liant. Les abrasifs conventionnels incluent l'oxyde d'aluminium, le carbure de silicium et l'abrasif céramique ; et les superabrasifs incluent le diamant et le nitrure de bore cubique (cBN).
Avant de commander une meule avec une taille de grain plus petite, il est conseillé de contacter un fabricant/distributeur de meules de rectification pour trouver la meilleure composition de meule pour une application.
4) Apport de fluide de coupe
Si l'application du fluide de coupe est insuffisante, les copeaux de rectification peuvent être réintroduits dans la zone de rectification. Les copeaux peuvent causer des rayures dans la pièce, ce qui est souvent expérimenté en rectification ID. Il est critique de s'assurer que la buse de fluide de coupe est correctement ciblée vers la zone de rectification et qu'il y a un débit et une pression de fluide de coupe suffisants pour évacuer les copeaux de la zone. Cibler avec précision toute la zone de rectification peut être la clé pour obtenir une finition de surface cohérente sur la pièce. Dans certains processus à haut taux d'enlèvement, il pourrait être nécessaire d'ajuster la pression du fluide de coupe pour correspondre à la vitesse de la meule afin d'éviter de brûler la pièce. Cela aide aussi à éliminer les copeaux de la zone de rectification.
Les copeaux peuvent aussi coller à la meule de rectification, dans certains cas. Cela peut arriver dans la rectification plus agressive ou lors de la rectification de certains métaux qui ont tendance à coller à la meule de rectification. Dans ces applications, des buses de nettoyage pourraient devoir être mises en œuvre. Les buses de nettoyage sont généralement à haute pression (500-1 000 psi), à faible débit, ciblées après la zone de rectification pour éliminer les copeaux de la structure de la meule.
Les buses de nettoyage sont peu susceptibles d'être la réponse pour la rectification ID, cependant, en raison de la place limitée dans l'alésage de la pièce. Le fluide de coupe par inondation devrait être utilisé dans ces cas. Cependant, pour la rectification OD et par enfoncement continu/surface, les buses de nettoyage peuvent souvent être mises en œuvre sans interférer avec la pièce ou les fixations.
Un mauvais filtrage du fluide de coupe peut aussi affecter négativement la finition de surface et/ou causer des rayures sur la surface de la pièce. Si les particules ne sont pas filtrées, elles peuvent être repompées dans la zone de rectification avec le fluide de coupe. Quand le filtrage est suspecté comme cause de rayures et de mauvaise finition, un filtre à plus petits microns peut devoir être utilisé. Une règle générale pour la rectification de carbure, par exemple, est d'utiliser un filtre qui filtrera les particules, au minimum, plus grandes que 10 % de la taille de grain de la meule (voir Tableau 4).
Expand Expand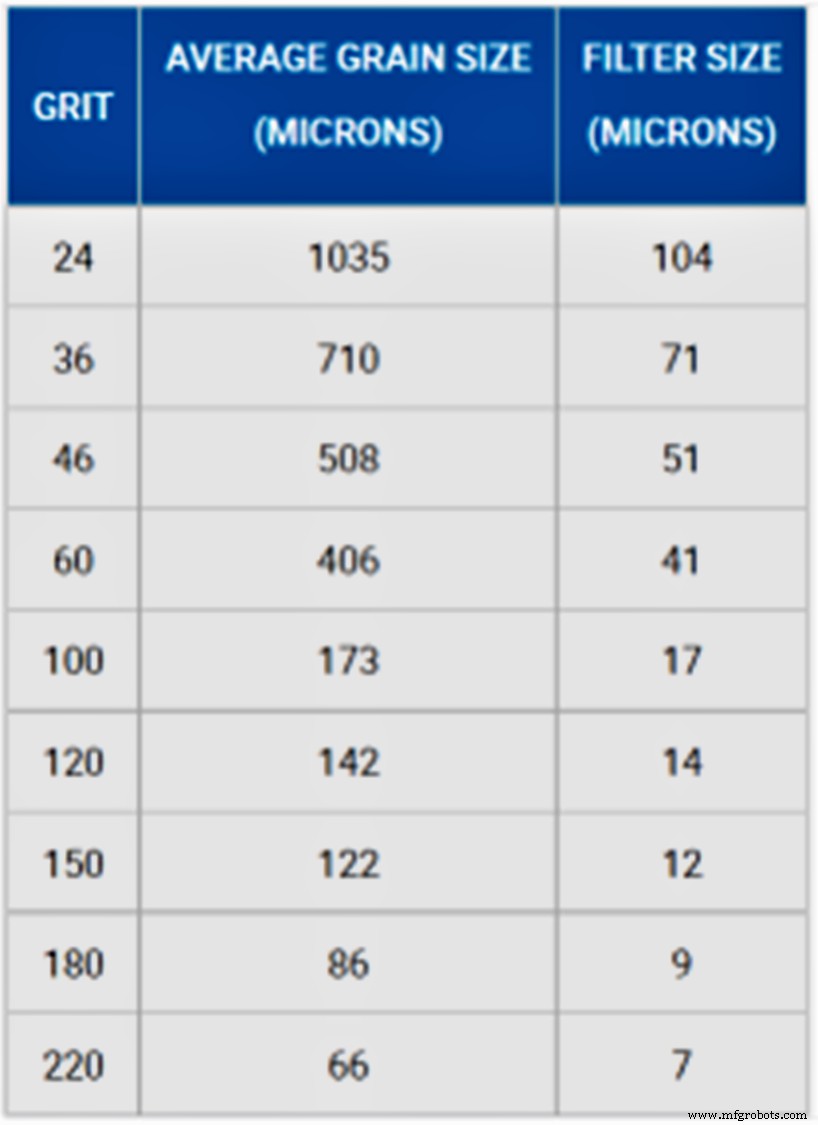 Tableau 4. Une règle générale pour la rectification de carbure est d'utiliser un filtre qui capturera les particules plus grandes que 10 % de la taille de grain de la meule.
Le type de fluide de coupe peut aussi influencer la finition de surface, généralement à cause de l'impact de la lubrification sur l'usure de la meule. Le fluide de coupe à huile pure favorise généralement une usure de meule plus faible et, par conséquent, une finition de surface plus cohérente.
5. ÉTAT DE LA MACHINE
Les facteurs liés à la machine de rectification peuvent affecter la finition de surface de la pièce. Ceux-ci incluent :
Équilibrage assemblage meule/moyeu : Si l'assemblage de la meule de rectification n'est pas équilibré à un niveau acceptable, cela peut entraîner des vibrations et/ou une mauvaise finition de surface. L'équilibrage peut être réalisé en utilisant des équipements tels qu'un équilibreur statique, un équilibreur dynamique/manuel, ou un auto-équilibreur monté sur la machine. La précision et la finition de surface requises de la pièce détermineront le type d'équipement à utiliser.
Les systèmes d'auto-équilibrage montés directement sur la broche de rectification sont la meilleure option d'équilibrage. Ce système déplace automatiquement des poids dans un moyeu pour contrer le déséquilibre meule/moyeu. Les auto-équilibreurs sont limités aux machines de plus grande taille telles que les machines à enfoncement continu et de type OD et ne sont donc pas pratiques pour les petites meules de diamètre.
La meilleure méthode suivante pour l'équilibrage est le système d'équilibrage dynamique/manuel, qui peut être utilisé sur tous les types de machines. Il équilibre l'assemblage meule/moyeu directement sur la machine mais nécessite le déplacement manuel des poids d'équilibrage.
Enfin, l'équilibrage statique, qui est réalisé hors machine, a ses limites en termes de niveaux d'équilibrage qu'il peut atteindre. Cependant, c'est mieux que de ne pas équilibrer et, dans certaines applications, ça fonctionne bien.
Cela dit, toutes les meules n'ont pas besoin d'équilibrage. Certaines petites meules qui ont une faible masse n'ont pas le poids pour créer un déséquilibre problématique. Donc, à moins que ces petites meules ne tournent à des vitesses très élevées ou si la machine/système (queue) n'est pas rigide, l'équilibrage n'est pas requis. Aussi, les meules utilisées pour des applications de moindre précision ou d'ébauche pourraient ne pas nécessiter d'équilibrage.
Rigidité de la machine : Une mauvaise rigidité de la machine peut mener à une mauvaise qualité de pièce. Avec le temps, les roulements de broche peuvent s'user et devenir lâches. Les roulements peuvent aussi être endommagés si la machine a subi un crash. Quand c'est possible, les roulements de broche devraient être vérifiés périodiquement ou en continu en utilisant des équipements d'analyse de vibration. Cet équipement est un excellent outil pour aider à prédire les problèmes à venir avec les roulements de broche qui pourraient résulter en une mauvaise qualité de pièce. De mauvaises méthodes de fixation et de serrage peuvent aussi résulter en vibrations ou déflexion et, ultimement, une mauvaise finition de surface.
Système de dressage : Dresser la meule correctement est critique pour obtenir une bonne finition de surface, donc le système de dressage doit être en bon état. Les outils stationnaires devraient être remplacés s'ils sont endommagés ou usés. Les outils rotatifs tels que la broche de rectification devraient être vérifiés pour les vibrations excessives, le faux-rond et le mouvement.
Maintenance de la machine-outil : Il est crucial de suivre les instructions du fournisseur de machine-outil pour la lubrification programmée de la machine, la surveillance de la qualité de l'air comprimé, la fréquence de changement de filtre, et ainsi de suite. Les moyeux et arbres de meule devraient être inspectés pour les dommages, ainsi que les fixations, les repos, les pointes de poupée, et ainsi de suite. L'inspection de ces composants de machine devrait faire partie de la routine de maintenance préventive quotidienne d'un atelier.
En plus de la maintenance régulière, de nombreuses entreprises mettent maintenant en œuvre des programmes de maintenance tels que la surveillance basée sur l'état (CBM), où la machine est surveillée par des capteurs, tels que des accéléromètres, jauges de température, jauges de pression, et ainsi de suite. Cette maintenance prédictive utilise les données collectées des capteurs pour établir des tendances, prédire les pannes, et aider à déterminer quand des composants tels que les roulements doivent être changés.
Précédemment présenté sur le blog de Norton.
Technologie industrielle
- Comprendre la théorie de la meule : Relations clés pour l'efficacité de l'usinage
- Choisir la bonne finition de surface pour produits moulés sur mesure
- Maîtriser la finition de surface : guide complet de mesure et de fonction
- Jauges de Finition de Surface Portables pour Zones Difficiles d'Accès
- Obtenir une finition de surface supérieure avec le moulage à la cire perdue
- Rectifiage de surface : techniques traditionnelles pour la précision
- Fondamentaux de la rectifieuse plane PLC : finition de précision pour métaux et non-métaux
- Comprendre les finitions de surface d'usinage standard : définition, importance et meilleures pratiques
- 9 conseils d'experts pour prévenir les problèmes de finition de surface avant qu'ils ne surviennent