



Rationaliser les nouvelles lignes de rectification : surmonter les obstacles pour une performance optimale
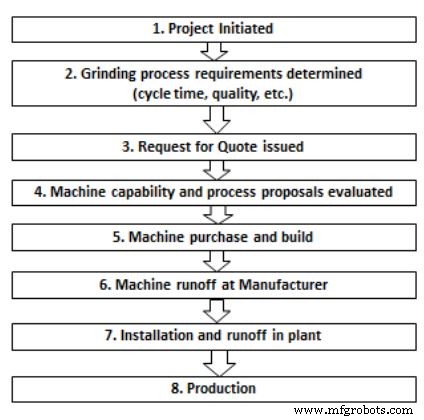
Généralement, les nouvelles lignes à haut volume produisant des pièces complexes incluant des processus de rectification, comme les moteurs automobiles ou aubes/ailettes de moteurs aéro, passent par diverses étapes depuis l'approvisionnement machine jusqu'à la production effective comme décrit dans la Figure #1. Si ces lignes incluent un processus considéré « à haut risque », il sera planifié avec du « temps de développement » dans le cadre de l'évaluation des capacités de la rectifieuse et de l'achat (étapes 4 et 5) par test et raffinement. C'est une stratégie efficace et qui réduit substantiellement les problèmes associés au lancement de programme mais peut être chronophage et coûteuse ; très souvent des échantillons de pièce peuvent ne même pas être disponibles ou être des prototypes sujets à de nouveaux changements de conception. Dans de tels cas ou pour des conceptions de composants qui sont différentes, mais pas radicalement différentes de conceptions existantes, du « temps d'optimisation » est rarement planifié avant la qualification machine effective.
Quand les machines sont qualifiées et installées avec des processus « non radicaux », l'accent est mis sur la qualité de pièce et le temps de cycle. Les spécifications de meule peuvent bien être sélectionnées pour assurer la plus haute qualité face aux incertitudes du nouveau design de pièce et leur impact sur le maintien des tolérances de pièce à des spécifications CpK souvent plus strictes que requises pour la production. De plus, pour des raisons de coût ou disponibilité, souvent seulement 50 ou 100 pièces sont fournies pour la qualification, rendant l'établissement d'un processus stable à long terme discutable. Il n'y a généralement pas beaucoup de temps, ni de composants, pour optimiser l'outillage ou le coût abrasif par pièce. Après l'installation, dans beaucoup de cas, une attitude « si ça casse pas, répare pas » prend le dessus et les processus se verrouillent. L'optimisation est rarement tentée.
Il est donc très important que « l'étape supplémentaire » d'optimisation soit considérée comme un « audit » final du processus. La plupart du temps, cette étape pourrait être simplement une « mise au point » du processus pour que la requalification complète du processus ne soit pas nécessaire, mais occasionnellement des opportunités assez grandes peuvent être découvertes, qui justifieraient des changements majeurs du cycle et/ou de la spécification de meule. Une analyse coûts/bénéfices serait effectuée pour déterminer si un changement de processus plus substantiel devrait être fait.
Il y a plusieurs raisons pour lesquelles le manque de « temps d'optimisation » peut causer des processus sous-optimaux :
- Les cycles peuvent fonctionner de manière acceptable sur la machine mais ne pas être « amicaux pour la meule ». C.-à-d. la durée de vie de la meule peut être moins qu'optimale.
- La technologie de meule évolue. Les estimations faites sur la technologie existante peuvent ne pas être optimales pour la nouvelle technologie.
- De subtiles variations dans la configuration de pièce, le design machine et les exigences de qualité rendent l'optimisation de processus très difficile en dehors de la ligne de production. C'est parce que la ligne de production fournit beaucoup de pièces et un environnement avec de vraies variations et de la métrologie. Ces deux qualités fournissent un test de « robustesse » du processus « optimisé ».
Exemples :
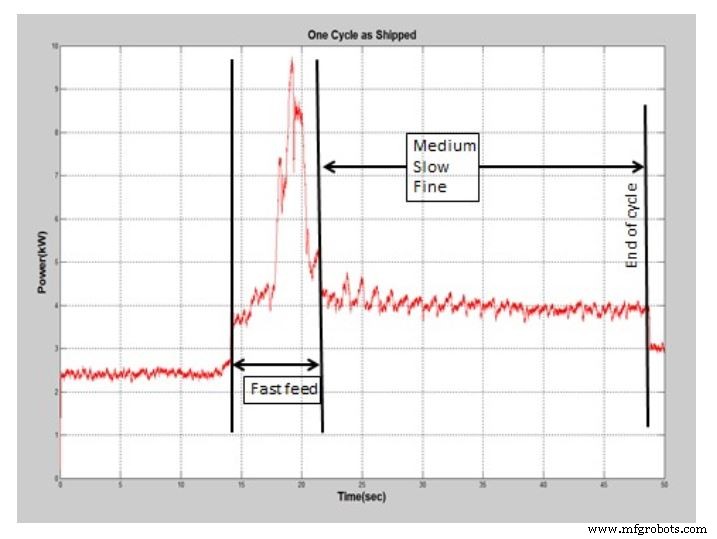
Le cycle de rectification illustré dans la Figure #2 a été expédié de l'OEM, installé dans une usine et est actuellement en production. Ce cycle fonctionne bien et produit des pièces acceptables, mais il n'est pas « amical pour la meule ».
L' « inamicalité pour la meule » de ce cycle est due au pic important (puissance/force) au début du cycle. L'usure de la meule est proportionnelle au carré de la force de rectification, des forces élevées feront user la meule rapidement. Dans ce cas, réduire l'avance rapide et augmenter l'avance moyenne prolongerait la durée de vie de la meule tout en maintenant le temps de cycle et la qualité de pièce.
Un cycle en cours d'optimisation
Dans un cas récent inhabituel, le fabricant a accepté de faire une optimisation « in situ » du processus de rectification. Initialement, le cycle de rectification a été modifié pour le rendre plus « amical pour la meule » comme discuté ci-dessus. Dans ce cas, le cycle plus amical était aussi d'environ 5 secondes plus court que le cycle initial.
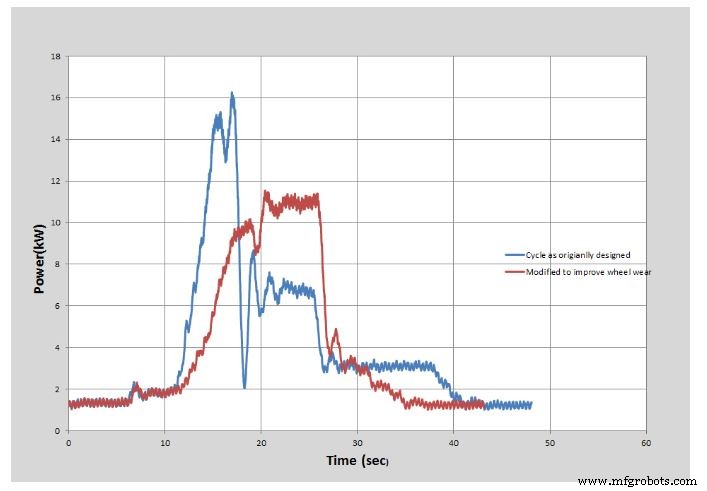
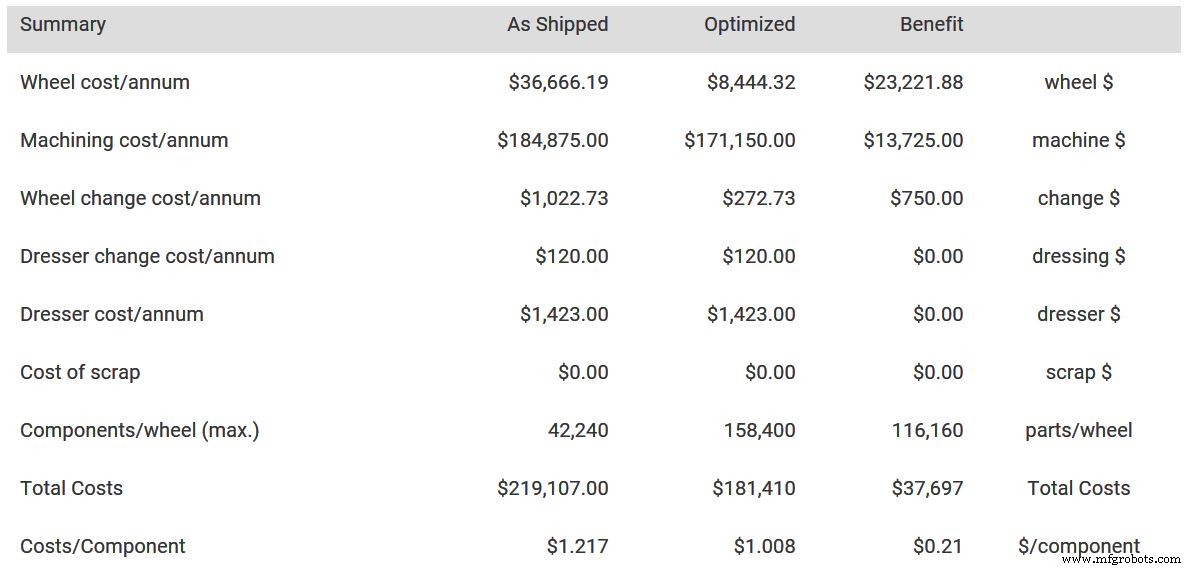
Après que le cycle modifié ait tourné pendant plusieurs semaines pour valider la qualité de pièce continue, les pièces par dressage ont été augmentées de 8 à 20 et la profondeur de dressage a été réduite de 0,03 mm à 0,02 mm. Ce processus tourne maintenant depuis environ 6 semaines sans changement significatif de qualité de pièce. Le résumé des économies de coûts par an est montré ci-dessous.
Stratégie d'optimisation
La solution, comme illustré dans le second exemple, est de planifier du temps et des pièces dans les premiers stades de production (entre étapes 7 et 8 dans la Figure #1) pour travailler sur l'optimisation de processus avec le constructeur machine et l'équipe d'ingénierie d'application outillage/abrasifs. Au minimum, un équipement de surveillance de puissance devrait être utilisé pendant cette phase pour assister à l'évaluation et au développement du cycle. Avec cette étape additionnelle, le processus peut être surveillé pour la stabilité sur des séries de pièces plus longues ce qui peut faire émerger des problèmes et/ou présenter des opportunités d'amélioration.
Le gain potentiel de cette étape est important, puisque les améliorations/économies de coûts faites à ce stade seront en place tout au long du cycle de vie du projet.
Précédemment publié sur Norton Abrasives
Découvrez notre sélection de meules de rectification Norton sur MSCdirect.com.
Technologie industrielle
- Établir des standards et processus opérationnels robustes pour l'excellence manufacturière
- Airbus dévoile l'usine du futur : production intelligente et robotique avancée
- Modes de défaillance courants dans les programmes de fiabilité des équipements
- Maîtriser l'efficacité de l'atelier : Stratégies éprouvées pour optimiser les opérations manufacturières
- Meules : Fabrication, classement et applications industrielles
- Rodage (Honing) : Définition, processus, outillage et applications
- Maîtriser la gestion des processus métier : guide d'implémentation étape par étape
- Services de rectification de surface de précision : processus expert et qualité
- Maîtriser les bases du rectifiage extérieur : techniques essentielles et insights