



Porte-outils : la clé pour débloquer une productivité d'usinage maximale
Des machines-outils précises et des outils de coupe avancés fournissent ensemble une productivité exceptionnelle en coupe des métaux. Cependant, le lien entre l'outil de coupe et la broche de la machine — le porte-outil — est crucial pour atteindre pleinement cette productivité. Les fabricants d'outillage offrent une grande variété de styles de porte-outils, chacun conçu pour une performance optimale dans certaines applications d'usinage. Un atelier d'usinage devrait donc baser son choix de porte-outils sur ses opérations spécifiques ainsi que sur les pièces qu'il produit. Néanmoins, alors que les ateliers cherchent à acquérir la technologie machine la plus avancée et les matériaux d'outils de coupe, ils accordent souvent une importance minimale à la sélection, l'application et la maintenance des porte-outils qui correspondent le mieux à leurs besoins de production spécifiques.
Tous les porte-outils ne sont pas créés égaux
Aucune méthode de porte-outil n'est appropriée pour toutes les applications possibles. Un porte-outil conçu pour effectuer des opérations de finition à grande vitesse manquera généralement de la rigidité et de la force nécessaires pour être efficace dans, par exemple, le dégrossissage profond de fontes brutes. Inversement, un porte-outil destiné à l'usinage brut manquera généralement des qualités d'équilibre qui lui permettraient de tourner en douceur à grande vitesse dans les opérations de finition. De plus, la conception robuste et le volume d'un porte-outil pour le brut peuvent limiter son accès aux caractéristiques fines ou profondes de la pièce. Les matériaux de pièce difficiles nécessitent des porte-outils avec une force et une rigidité accrues. La capacité d'un porte-outil à amortir les vibrations ainsi qu'à fournir du fluide de coupe sont également des critères de sélection importants.
L'utilisation d'un porte-outil inapproprié peut entraîner des erreurs dimensionnelles et des pièces rebutées ainsi qu'une usure excessive des broches de machine-outil, une durée de vie d'outil plus courte et une augmentation de la casse d'outil. Dans les travaux non critiques, un porte-outil à prix avantageux peut produire des résultats satisfaisants. Mais dans les opérations où la précision répétable est obligatoire — et surtout quand le rebut d'une pièce coûteuse réduira les marges bénéficiaires — l'investissement dans des porte-outils de haute qualité, axés sur l'application, fournit une assurance à faible coût contre de telles pertes imprévues.
Pour certains gestionnaires d'atelier, les versions longues de porte-outils utilisées sur une gamme d'applications est une stratégie valide d'économie de coûts. Cependant, utiliser toujours le porte-outil le plus court possible maximisera la rigidité, minimisera les vibrations dégradant la surface et préservera la durée de vie de l'outil.
Les porte-outils représentent moins de deux pour cent des coûts de production totaux. Même réduire ce coût de moitié produit des économies négligeables, tandis qu'une pièce rebutée ou un outil cassé a un effet financier mesurable. Les outils et porte-outils premium peuvent augmenter les taux de production de coupe de métal pour un retour sur investissement immédiat. Particulièrement dans des industries comme la fabrication de composants aérospatiaux où la stabilité du processus d'usinage est primordiale, de nombreux fabricants se concentrent avant tout sur l'acquisition d'outillage premium pour éviter de produire des pièces défectueuses et de perdre du temps dans des activités de dépannage et des arrêts de production. Les fabricants aérospatiaux prennent généralement du temps pour valider de nouveaux concepts de porte-outils avant de les certifier pour la production.
Les facteurs de la pièce influencent la sélection du porte-outil
Les facteurs influençant la sélection du porte-outil incluent l'usinabilité du matériau de la pièce dans chaque travail ainsi que la configuration de la pièce finale, qui peut déterminer les dimensions du porte-outil nécessaires pour atteindre certains contours et/ou caractéristiques. Pourtant, les porte-outils devraient être aussi simples et faciles à utiliser que possible pour minimiser la possibilité d'erreur de l'opérateur.
Quelle que soit la technologie de porte-outil appliquée, la rigidité d'une machine-outil, sa puissance de broche et sa capacité à générer des tolérances serrées dicteront quelles opérations sont faisables. Par exemple, tenter de produire des tolérances au micron sur une machine usée est une perte de temps.
Les éléments de base d'une machine-outil jouent un rôle clé — une machine rapide avec des guidages linéaires tirera le meilleur parti des porte-outils conçus pour les applications à grande vitesse, tandis que les machines à guidages en boîte (box ways) fournissent un support pour l'usinage lourd. Une machine multitâche exploitera pleinement les capacités des porte-outils qui peuvent accomplir à la fois des opérations de tournage et de fraisage/perçage.
La stratégie d'usinage en cours guidera également la sélection du porte-outil. Par exemple, les ateliers peuvent choisir des outils pour maximiser la productivité dans les opérations de coupe à grande vitesse (HSC) impliquant des profondeurs de coupe légères, ou dans des situations de coupe haute performance (HPC) qui se concentrent sur la génération de taux d'enlèvement de matière élevés sur des machines avec une puissance adéquate mais une capacité de vitesse limitée.
Un faux-rond faible et répétable peut aider à assurer un engagement d'outil constant et ainsi réduire les vibrations et maximiser la durée de vie de l'outil. L'équilibre est crucial, et un porte-outil de haute qualité devrait être finement équilibré à la qualité G2,5-25000 RPM (1 g.mm). Les ateliers d'usinage peuvent effectuer leurs propres recherches et consulter leurs fournisseurs d'outillage pour déterminer le système ou les systèmes de porte-outils qui combleront efficacement leurs besoins de production.
Chaque porte-outil a sa niche
Qu'il s'agisse de type Weldon simple, pince, retrait par chaleur, mécanique ou hydraulique, les porte-outils devraient aussi être adaptés aux exigences opérationnelles spécifiques. Les porte-fraises simples pour outils à queue Weldon, par exemple, sont rigides, faciles à utiliser, peuvent transmettre un couple élevé et fournissent un serrage sûr et fort avec une forte action anti-arrachement. Ils sont bien adaptés pour le dégrossissage lourd mais manquent de concentricité précise. En général, ils sont intrinsèquement déséquilibrés et ne s'appliquent pas productivement pour les applications utilisant des vitesses de rotation élevées.
Les mandrins à pince et pinces interchangeables sont la forme la plus courante de technologie de maintien d'outil rond. Les styles ER rentables sont disponibles dans une large gamme de tailles et offrent une préhension suffisante pour des opérations de fraisage et perçage légers fiables. Les porte-outils à pince ER de haute précision présentent un faible faux-rond (< 5 μm au bout de l'outil) et une conception symétrique qui peut être équilibrée pour les opérations à grande vitesse, et des versions renforcées sont disponibles pour l'usinage lourd. Les porte-outils ER facilitent le changement rapide et peuvent accueillir une gamme de diamètres d'outils.
Les porte-outils à retrait par chaleur (heat shrink fit) offrent une force de serrage forte, une concentricité de 3 μm à 3xD et d'excellentes qualités d'équilibre. Leurs configurations de nez petites et simples offrent un bon accès aux caractéristiques de pièce étroites.
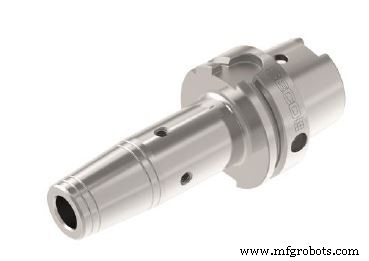
Les versions renforcées peuvent effectuer du fraisage modéré à lourd, mais la force de préhension dépend des tolérances ID de la queue d'outil et du porte-outil. Les outils à retrait par chaleur nécessitent l'achat d'une unité de chauffage spéciale, et le processus de chauffage/refroidissement consomme plus de temps de mise en place que le simple changement de pinces.
Les mandrins de fraisage mécaniques fournissent une forte force de préhension et une rigidité radiale élevée via de multiples rangées de roulements à aiguilles. La conception permet le fraisage lourd et les changements d'outil rapides, mais le faux-rond peut être plus grand que celui des systèmes à pince. Les mandrins mécaniques sont généralement plus grands que les autres styles de porte-outils, ce qui peut restreindre l'accès de l'outil à certaines caractéristiques de pièce.
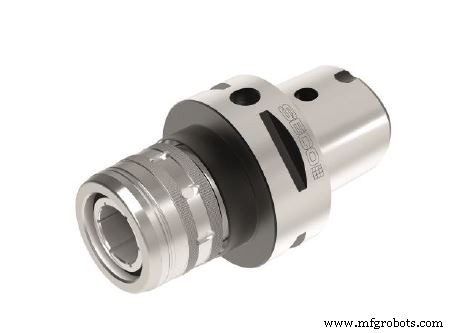
Les mandrins hydrauliques qui utilisent la pression d'huile pour générer la force de serrage ont moins d'éléments internes que les mandrins mécaniques, et ont par conséquent un profil comparativement plus mince. Les mandrins hydrauliques présentent un faible faux-rond et sont efficaces pour l'alésage, le perçage et le fraisage léger à grandes vitesses de broche, mais sont sensibles aux charges radiales lourdes.
Tout aussi important que la façon dont un porte-outil sécurise un outil de coupe l'est la façon dont il se monte sur une broche de machine-outil. Le cône ou l'extrémité conique d'un porte-outil détermine la capacité de transmission de couple et établit la précision de centrage de l'outil. Les cônes d'outil traditionnels BT, DIN et CAT sont efficaces sur les machines plus petites mais peuvent être limités en capacité à grande vitesse. Les versions qui fournissent un contact à la fois sur le cône du porte-outil et sur la face offrent une rigidité et une précision accrues, surtout dans les situations de porte-à-faux long. Des tailles de cône plus grandes sont requises pour transmettre de manière fiable un couple plus grand. Un porte-outil HSK-E32, par exemple, ne peut pas remplacer un HSK-A125A dans une situation d'usinage lourd.
Le choix du style de cône de porte-outil est souvent déterminé par les préférences régionales. HSK est apparu en Allemagne au milieu des années 1990 quand les machines 5 axes ont gagné en popularité. Les cônes CAT sont prédominants aux États-Unis, tandis qu'en Asie, les queues BT sont populaires, fréquemment en versions contact cône/face.
HSK est très courant pour l'usinage 5 axes. PSC (système de serrage polygonal : Capto) et connexions KM sont utilisés principalement sur les machines multitâches et sont maintenant des normes ISO. KM et Capto sont aussi des systèmes modulaires, permettant l'assemblage d'outils spécifiques en différentes longueurs en empilant des rallonges ou réducteurs. Les styles de porte-outils qui permettent de tourner, fraiser ou percer des pièces en un seul bridage gagnent en popularité à mesure que les machines multitâches augmentent en usage.
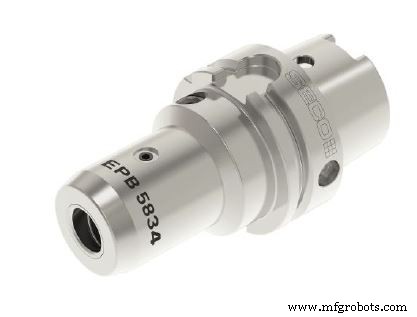
Bien qu'il existe des systèmes de porte-outils propriétaires qui utilisent des porte-outils et pinces uniques de manière innovante pour obtenir des résultats impressionnants, un atelier doit calculer leurs bénéfices. Ces systèmes impliquent généralement un coût plus élevé et un choix d'outil limité provenant d'un seul fournisseur.
Coût et autres considérations
Bien que le coût de base d'un porte-outil hydraulique ou mécanique soit plus élevé comparé à celui d'un porte-outil à pince ou à retrait par chaleur, d'autres facteurs sont impliqués, comme la dépense du système de chauffage pour retrait par chaleur, et le temps requis pour changer les outils. Il est aussi nécessaire d'avoir un porte-outil à retrait par chaleur pour chaque diamètre d'outil, comparé à l'accommodation de différents diamètres en changeant simplement les pinces dans un système de porte-outil à mandrin à pince.
Les opérateurs de machine et le personnel de maintenance d'outils jouent aussi un rôle important dans l'application réussie des porte-outils. Comme pour les machines-outils et autres équipements de fabrication, les porte-outils nécessitent une utilisation et une maintenance correctes pour maximiser leurs bénéfices et les utiliser à leur plein potentiel. Par exemple, l'opérateur doit insérer la queue d'outil dans le porte-outil à sa pleine longueur, car un mauvais positionnement mènera à une vibration destructrice de précision ou même à l'éjection de l'outil. Suivre les spécifications d'assemblage d'outil est critique. Les opérateurs ne devraient pas utiliser une rallonge pour appliquer un couple excessif lors du serrage d'un mandrin, ce qui tord la pince et résulte en un outil mal aligné.
La maintenance des outils est aussi importante mais souvent ignorée. Les opérateurs devraient toujours nettoyer les porte-outils avant utilisation et inspecter la broche de la machine-outil également. Les porte-outils devraient être stockés propres et secs, avec des capuchons pour protéger le cône d'outil. La pression de fluide des mandrins hydrauliques devrait être vérifiée régulièrement.
Conclusion
Les ateliers d'usinage doivent reconnaître l'importance des porte-outils dans le système d'usinage et apprendre comment l'appariement correct du bon porte-outil à leurs machines-outils spécifiques, stratégies d'usinage et pièces peut augmenter la productivité et réduire les coûts. En même temps, les fabricants de porte-outils offrent des sélections plus complètes de porte-outils (voir barre latérale) conçus pour répondre aux besoins opérationnels individuels.
Les améliorations futures vont au-delà du matériel du porte-outil lui-même. La gestion d'outils utilisant des logiciels et étiquettes RFID est un élément de la fabrication basée sur les données et devient plus courante. Les avancées dans la technologie des porte-outils incluent des porte-outils équipés de capteurs qui permettent la surveillance des forces sur le porte-outil en temps réel. Les données collectées permettent l'ajustement en cours de processus des paramètres d'usinage soit par l'opérateur, soit même automatiquement via l'intelligence artificielle (IA) en lien avec l'unité de commande machine. Ces technologies et d'autres nouvelles technologies renforceront davantage les contributions productives que les porte-outils fournissent dans les opérations d'usinage.
Technologie industrielle
- Histoire de la fraiseuse : De l'artisanat à l'outil de précision haute performance
- Usinage 3 axes vs 5 axes : Ce qu'il faut savoir
- Machines déséquilibrées : le problème silencieux que tout atelier doit résoudre
- Maîtriser l'usinage du titane : sélectionner les meilleurs outils de fraisage pour superalliages
- Autonomiser les machinistes : inspection de surface en cours de processus pour une qualité produit supérieure
- Maximisez votre succès en usinage haute performance : pourquoi les porte-outils sont déterminants
- Pourquoi les fluides de coupe sont cruciaux pour le succès de l'usinage : durée outil, finition et efficacité
- Usinage CNC : La Puissance de Précision Propulsant la Fabrication Moderne
- Broches de machine-outil : le composant central pilotant la fabrication de précision