



Fraisage de filetage vs Taraudage : analyse experte des avantages, inconvénients et performances
De nombreux machinistes considèrent le fraisage de filetage comme la méthode préférée pour générer des filets intérieurs. Le taraudage, d'autre part, est significativement plus rapide, largement considéré comme plus facile à mettre en place et nécessite généralement des outils de coupe moins chers.
Lorsqu'on compare une méthode d'usinage à une autre, cependant, il est toujours préférable de parler à des experts familiers avec les deux. Marlon Blandon, responsable produit fraises à fileter pour EMUGE Corp., et Kyle Matsumoto, responsable produit pour OSG, passent leurs journées à réfléchir aux filets et à la meilleure façon de les couper, former ou fraiser.
Ici, Blandon et Matsumoto discutent des avantages et inconvénients de ces deux méthodes de filetage.
Taille et disponibilité des outils
Il y a beaucoup de tarauds parmi lesquels choisir. En regardant juste un type, les tarauds à goujures droites, vous trouverez des outils pour des filets ultra-petits #000-120 jusqu'à des outils assez grands pour des filets 1-1/2"-6, ces derniers étant presque impossibles à entraîner avec autre chose qu'une broche à engrenages à haute puissance.
En comparaison, le ciel est la limite pour le fraisage de filetage. Des fraises pour ces tailles et pratiquement n'importe quelle autre taille de filet sont facilement disponibles, sans souci de couple de broche.
Vitesse de coupe
En utilisant une fraise à filet à profil complet 1/4"-20 dans de l'acier doux, vous regardez probablement environ 10 secondes pour entrer en rampant dans la coupe, tracer un cercle complet et sortir. Une fraise à filet à plan unique prendra beaucoup plus de temps, cependant, car la fraise doit effectuer un passage complet pour chaque pas du filet.
Tarauder ce même filet sur un centre perçage/taraudage ou un centre d'usinage CNC équipé d'une tête de taraudage Speedsynchro d'EMUGE et vous regardez une seconde ou deux, peut-être moins, par trou.
Consultez le tableau des tarauds MSC pour trouver la bonne taille de vis
Flexibilité d'usinage
Alors que le taraudage gagne le premier prix pour la vitesse, il arrive en deuxième position lointaine pour la flexibilité d'usinage. Chacune des quatre douzaines ou plus de tailles de vis sur le tableau des filets ANSI nécessite son propre taraud. Ajoutez à cela le besoin de tarauds de fond, tarauds de passage, tarauds à déformation, goujures droites, hélicoïdales et spiral point — avec divers H-sizes pour chacun — et vous pouvez voir pourquoi les tarauds sont le cauchemar d'un gestionnaire de crib à outils.
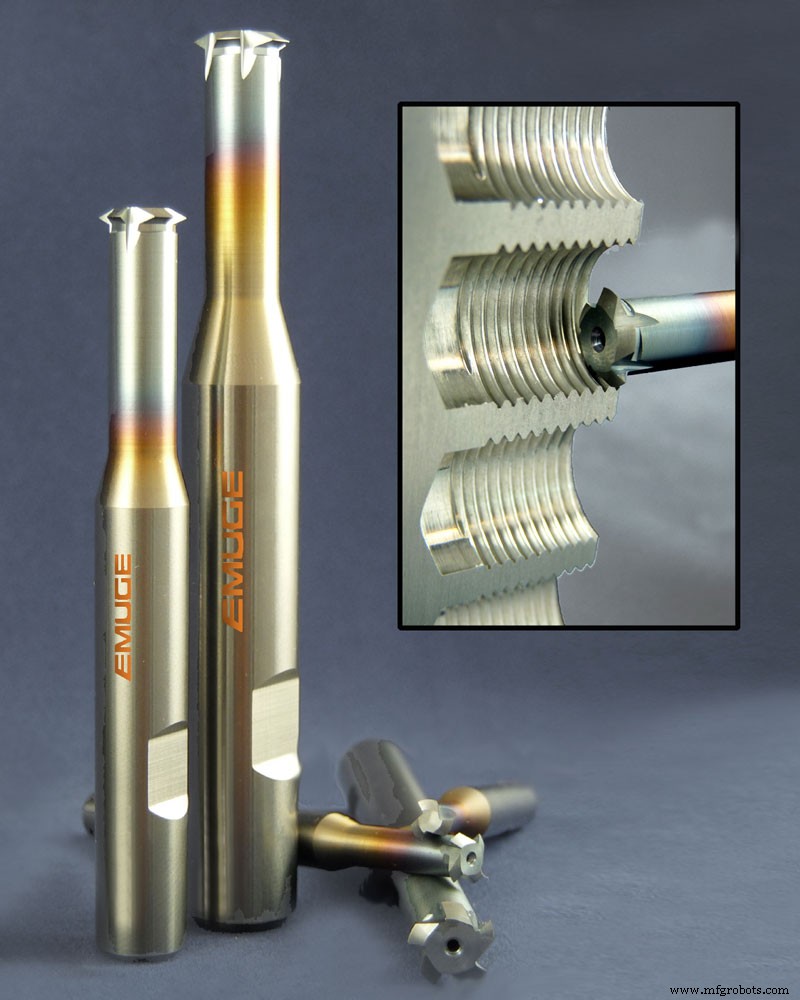
En revanche, une fraise à filet à plan unique peut remplacer tous ces tarauds, la taille et la profondeur du trou le permettant.
Simplicité du travail
Avec la flexibilité vient un peu plus de complexité, cependant. Le fraisage de filetage entre en rampant et sort de la coupe, et les matériaux durs pourraient avoir besoin d'un « passe de ressort » (spring pass) pour tenir compte de la déflexion de l'outil. Le débit d'avance approprié doit être réglé, déterminé par le diamètre extérieur de la fraise à filet et non par sa trajectoire programmée, qui est plus petite. Pourtant, les systèmes FAO peuvent gérer tout ce calcul de nombres facilement, tout comme un programmeur manuel qualifié. Le fraisage de filetage n'est plus le gros problème qu'il était autrefois.
Tarauder un trou ne nécessite rien de plus qu'un porte-outil approprié, un cycle de filetage CNC standard, et un taraud conçu pour une géométrie de filet et un matériau de pièce particuliers. Mettez-le dans la machine, réglez quelques paramètres, et les chances sont bonnes que la première pièce soit bonne.
Autres considérations
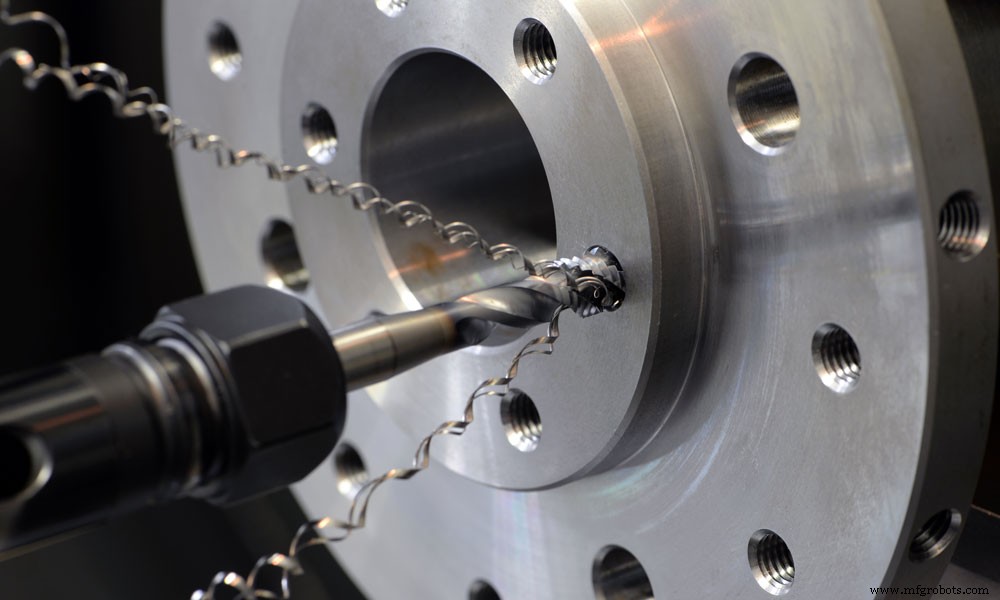
Blandon d'EMUGE souligne que le fraisage de filetage fournit un bien meilleur contrôle des copeaux comparé au taraudage. C'est une préoccupation significative sur les filets grands ou profonds dans les matériaux ductiles, où les copeaux peuvent atteindre des pieds de longueur. Matsumoto d'OSG dit que les tarauds à déformation ou roulage éliminent ce problème, bien qu'ils créent des forces de taraudage plus élevées. Les deux fabricants ont des tarauds avec géométrie d'hélice variable pour aider à rendre les copeaux « beaux et compacts », comme dit Matsumoto.
Blandon et Matsumoto suggèrent également d'utiliser le bon porte-outil. Pour le taraudage, OSG a son SynchroMaster, tandis qu'EMUGE offre une gamme de têtes de taraudage synchrones. Pour le fraisage de filetage, utilisez un porte-outil capable de résister à de fortes forces radiales. Évitez les mandrins à pince ER, si possible, surtout lors du fraisage de matériaux trempés ou à base de nickel ou en utilisant des fraises à profil complet ; optez plutôt pour des porte-outils à retrait par chaleur ou un mandrin mécanique de haute qualité comme le système de maintien d'outil FPC d'EMUGE.
D'une manière générale, le fraisage de filetage fournit des filets de meilleure qualité, et il y a moins de chance de rebuter une pièce coûteuse à cause d'un outil cassé.
La conclusion ? Pour les entreprises de travail des métaux à haute variété, bas volume — surtout celles usinant une grande variété de matériaux — le fraisage de filetage gagne. Là où le temps de cycle est la préoccupation principale, le taraudage est probablement la voie à suivre.
Trouvez-vous le taraudage ou le fraisage de filetage plus efficace pour votre entreprise ? Partagez vos idées dans les commentaires ci-dessous.
Technologie industrielle
- Moulage sous pression : avantages, défis et points clés pour les fabricants
- Fracking expliqué : processus, histoire et débat sur son impact
- Logique à contacts 102 : Avantages, inconvénients et quand l'utiliser
- Coupage oxyfuel expliqué : processus, avantages et inconvénients
- Explorer le polyuréthane : types, usages et pourquoi il domine les industries modernes
- Choisir le meilleur mastic : polyuréthane, silicone ou caoutchouc ? Guide clair
- Céramiques avancées : avantages, défis et applications industrielles
- Faut-il revêtir votre pompe ? Peser les avantages et inconvénients
- Technologie dans la fabrication : avantages, défis et perspectives d'avenir